
Un cierre de molde es el límite acero contra acero que impide que la resina entre en una abertura o elemento que debe permanecer despejado. Cuando presenta fugas, el resultado puede ser rebaba, un orificio obstruido o una pieza que ya no encaja con su componente acoplado. La solución no es automáticamente “apretar el molde”: el ángulo del cierre, la longitud de contacto, el soporte, el material y el desgaste deben considerarse en conjunto en el diseño del molde.
Esta guía se centra en los cierres generales de moldes de inyección. Es diferente de seleccionar una línea de partición o de diagnosticar toda la rebaba; la cuestión aquí es cómo diseñar y mantener la interfaz local de acero que sella un elemento específico.
En esta guía:
- Qué hace un cierre
- Geometría y soporte
- Cómo se desarrollan las fugas
- Lista de verificación para la revisión de diseño
- Preguntas frecuentes
¿Qué debe lograr un cierre de molde?
Un cierre debe encontrarse con su superficie de acero opuesta con suficiente repetibilidad para evitar el flujo indeseado de resina, permitiendo al mismo tiempo que el molde cierre sin daños. Puede formar una ventana, una ranura, un orificio o un límite local entre regiones de la cavidad. El objetivo no es la separación más pequeña posible a cualquier costo; es una condición de contacto estable que pueda fabricarse, inspeccionarse y mantenerse.
Identifique la función del cierre en el plano y anote los requisitos de la pieza adyacente. Un elemento cerca de una superficie de sellado o de una cara estética tiene límites de aceptación diferentes a los de un orificio de holgura oculto. Defina dónde es inaceptable la rebaba y cómo se inspeccionará el elemento después del moldeo.
¿Cómo afectan el ángulo, la longitud y el respaldo al rendimiento del cierre?
Las caras de cierre pueden usar una geometría con ángulo de desmoldeo, escalonada o de enclavamiento según el acceso y la forma de la pieza. Una cara empinada o mal soportada puede ser vulnerable a la presión y al desgaste; una superficie de contacto estrecha puede dañarse o ser difícil de rectificar. Los cierres largos también pueden crear sensibilidad a la alineación. El fabricante de moldes debe mostrar las superficies de acoplamiento y el soporte de acero en sección.
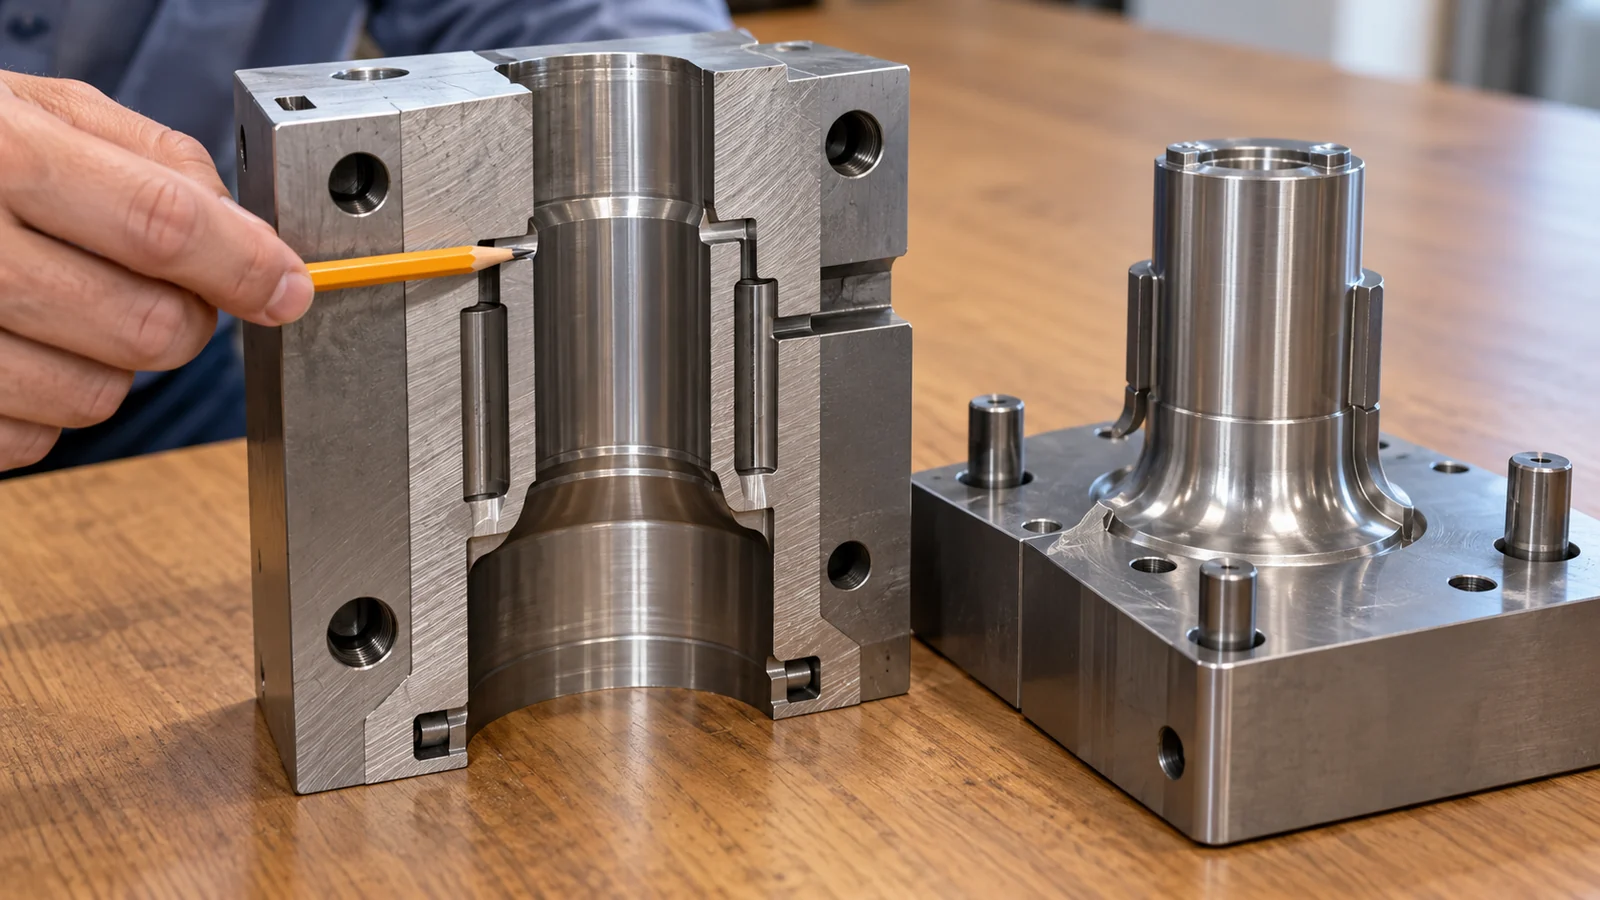
Verifique que el cierre esté respaldado por acero suficiente y que la estructura local del molde no se flexione excesivamente bajo las cargas de cierre y de cavidad. Los canales de refrigeración, los tornillos, los insertos y las acciones móviles adyacentes pueden limitar la sección disponible. Cuando un inserto reemplazable es práctico, puede simplificar la reparación, pero introduce otra interfaz de ajuste que controlar.
¿Por qué empieza a fugar un cierre?
La rebaba puede desarrollarse a medida que las caras de contacto se desgastan, se astillan, se contaminan o pierden alineación. Un molde también puede mostrar fugas cuando el acero local no está soportado o cuando las condiciones de moldeo exponen un límite débil existente. Una pieza incompleta o un elemento obstruido pueden tener causas diferentes, así que inspeccione el patrón en lugar de suponer que todo defecto es un cierre flojo.
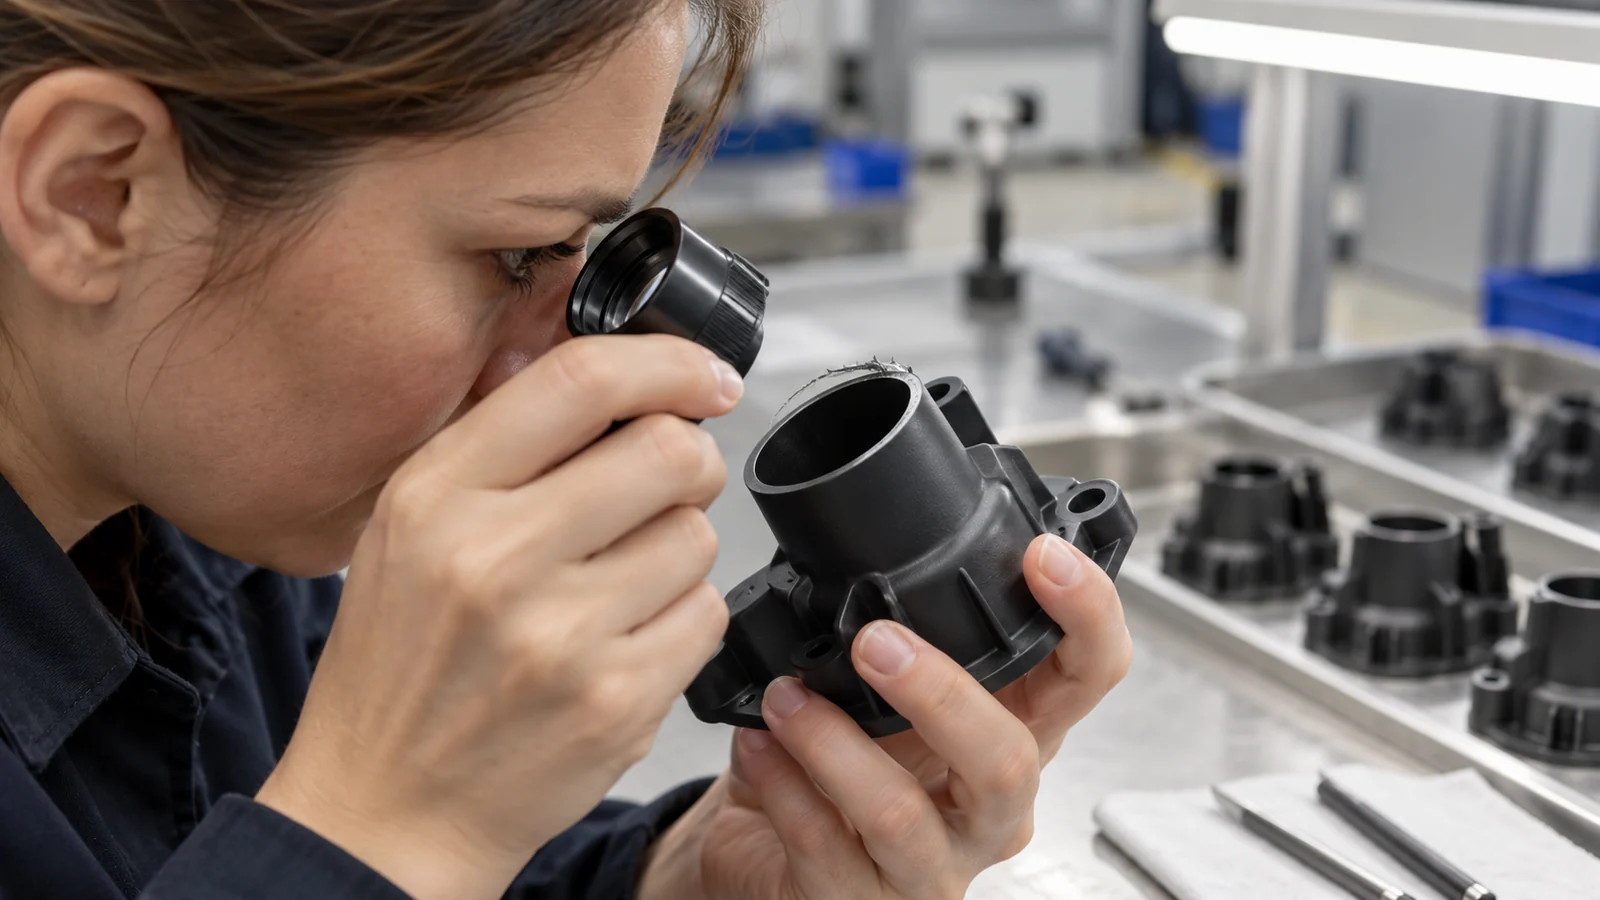
Fotografíe el defecto, ubíquelo con respecto al cierre y registre si aparece en toda la línea o solo en una zona. Compare el contacto del acero, el movimiento guiado y el estado del molde antes de realizar un ajuste. Para rebabas recurrentes a lo largo de la partición principal, utilice el recurso separado diagnóstico de rebabas en la línea de partición; aborda un patrón de fallo más amplio.
¿Qué debe incluir una revisión de diseño de cierres?
- Marque cada cierre en una vista de CAD seccionada y relaciónelo con la característica terminada.
- Confirme el ángulo de la cara, la superficie de contacto, el acero de respaldo y el acceso para inspección.
- Verifique las interacciones con correderas, expulsores inclinados, insertos, sujetadores y refrigeración.
- Defina la rebaba admisible, las marcas de referencia y la aceptación dimensional.
- Planifique cómo se puede limpiar, inspeccionar y reparar la interfaz.
Solicite que el cierre se revise a la escala de la característica real. Un render general del molde rara vez muestra si una superficie de contacto delgada, una cavidad profunda o un inserto local pueden soportar el mantenimiento de producción.
Preguntas que hacen los compradores sobre los cierres de molde
¿Se puede diseñar un cierre para que nunca genere rebaba?
No. El diseño puede reducir el riesgo, pero el desgaste de la herramienta, la contaminación, la alineación, el comportamiento de la resina y las condiciones de operación afectan el resultado. Defina un límite de aceptación medible.
¿Todos los cierres deben ser insertos reemplazables?
No. La reemplazabilidad solo ayuda cuando la interfaz se puede ajustar y mantener de forma fiable. Una característica de una sola pieza puede ser más sencilla cuando el acceso para reparación y el riesgo de desgaste son bajos.
¿La fuga de cierre es lo mismo que la rebaba en la línea de partición?
Pueden parecer similares, pero un cierre local sella una característica específica mientras que la línea de partición es la división más amplia del molde. Localice el defecto antes de elegir una corrección.