
Una chiusura dello stampo è il confine acciaio-contro-acciaio che impedisce alla resina di entrare in un'apertura o in una caratteristica che deve rimanere libera. Quando perde, il risultato può essere una bava, un foro ostruito o un pezzo che non si adatta più al suo componente accoppiato. La soluzione non è automaticamente “serrare lo stampo”: angolo di chiusura, lunghezza di contatto, supporto, materiale e usura devono essere considerati insieme nel progettazione dello stampo.
Questa guida si concentra sulle chiusure generali degli stampi a iniezione. È diversa dalla scelta di una linea di divisione o dalla diagnosi di tutte le bave; la questione qui è come progettare e mantenere l'interfaccia locale in acciaio che sigilla una caratteristica specifica.
In questa guida:
- Cosa fa una chiusura
- Geometria e supporto
- Come si sviluppa la perdita
- Lista di controllo per la revisione del progetto
- FAQ
Cosa deve realizzare una chiusura dello stampo?
Una chiusura deve incontrare la sua superficie in acciaio opposta con sufficiente ripetibilità per impedire il flusso indesiderato di resina consentendo allo stampo di chiudersi senza danni. Può formare una finestra, una fessura, un foro o un confine locale tra regioni della cavità. L'obiettivo non è il più piccolo spazio possibile a qualsiasi costo; è una condizione di contatto stabile che possa essere fabbricata, ispezionata e mantenuta.
Identificare la funzione della chiusura sul disegno e annotare i requisiti del pezzo adiacente. Una caratteristica vicina a una superficie di tenuta o a una faccia estetica ha limiti di accettazione diversi da un foro di passaggio nascosto. Definire dove la bava è inaccettabile e come la caratteristica sarà ispezionata dopo lo stampaggio.
Come influiscono angolo, lunghezza e supporto sulle prestazioni della chiusura?
Le facce di chiusura possono utilizzare una geometria sformata, a gradini o a incastro a seconda dell'accesso e della forma del pezzo. Una faccia ripida o scarsamente supportata può essere vulnerabile alla pressione e all'usura; una fascia di contatto stretta può danneggiarsi o essere difficile da levigare. Le chiusure lunghe possono anche creare sensibilità all'allineamento. L'attrezzista dovrebbe mostrare le superfici di accoppiamento e il supporto in acciaio in sezione.
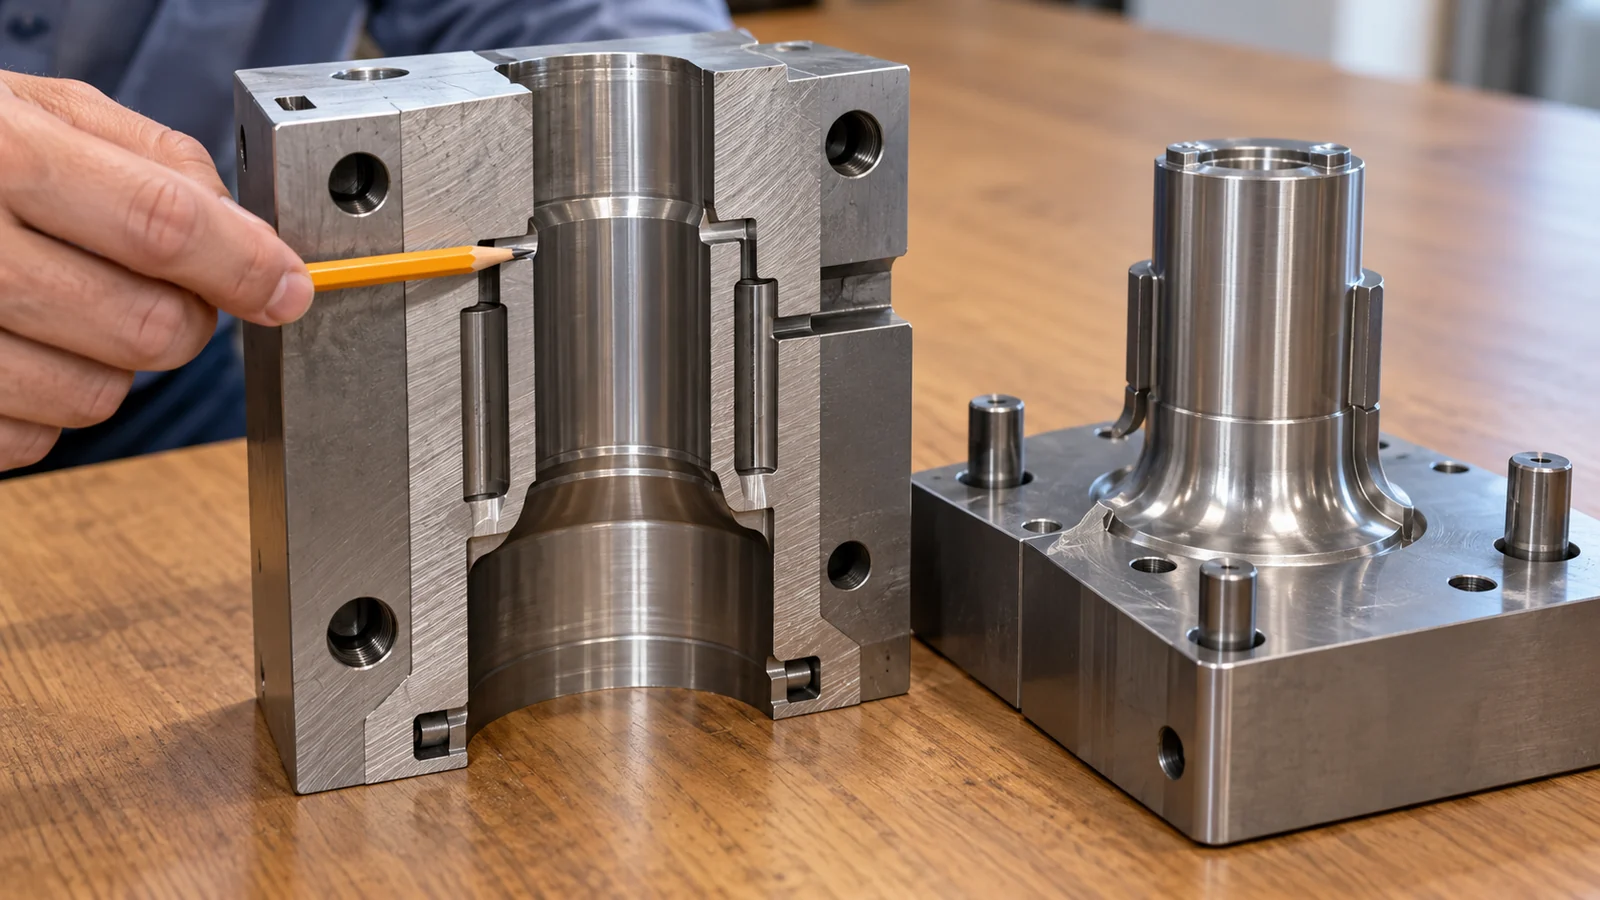
Verificare che la chiusura sia sostenuta da acciaio sufficiente e che la struttura locale dello stampo non fletta eccessivamente sotto i carichi di chiusura e della cavità. Canali di raffreddamento, viti, inserti e azioni mobili adiacenti possono limitare la sezione disponibile. Dove un inserto sostituibile è praticabile, può semplificare la riparazione, ma introduce un'altra interfaccia di accoppiamento da controllare.
Perché una chiusura inizia a perdere?
Le bave possono svilupparsi quando le facce di contatto si usurano, si scheggiano, si contaminano o perdono l'allineamento. Uno stampo può anche mostrare perdite quando l'acciaio locale non è supportato o quando le condizioni di stampaggio espongono un confine debole esistente. Uno stampaggio incompleto o una caratteristica ostruita possono avere cause diverse, quindi ispezionare il modello anziché presumere che ogni difetto sia una chiusura allentata.
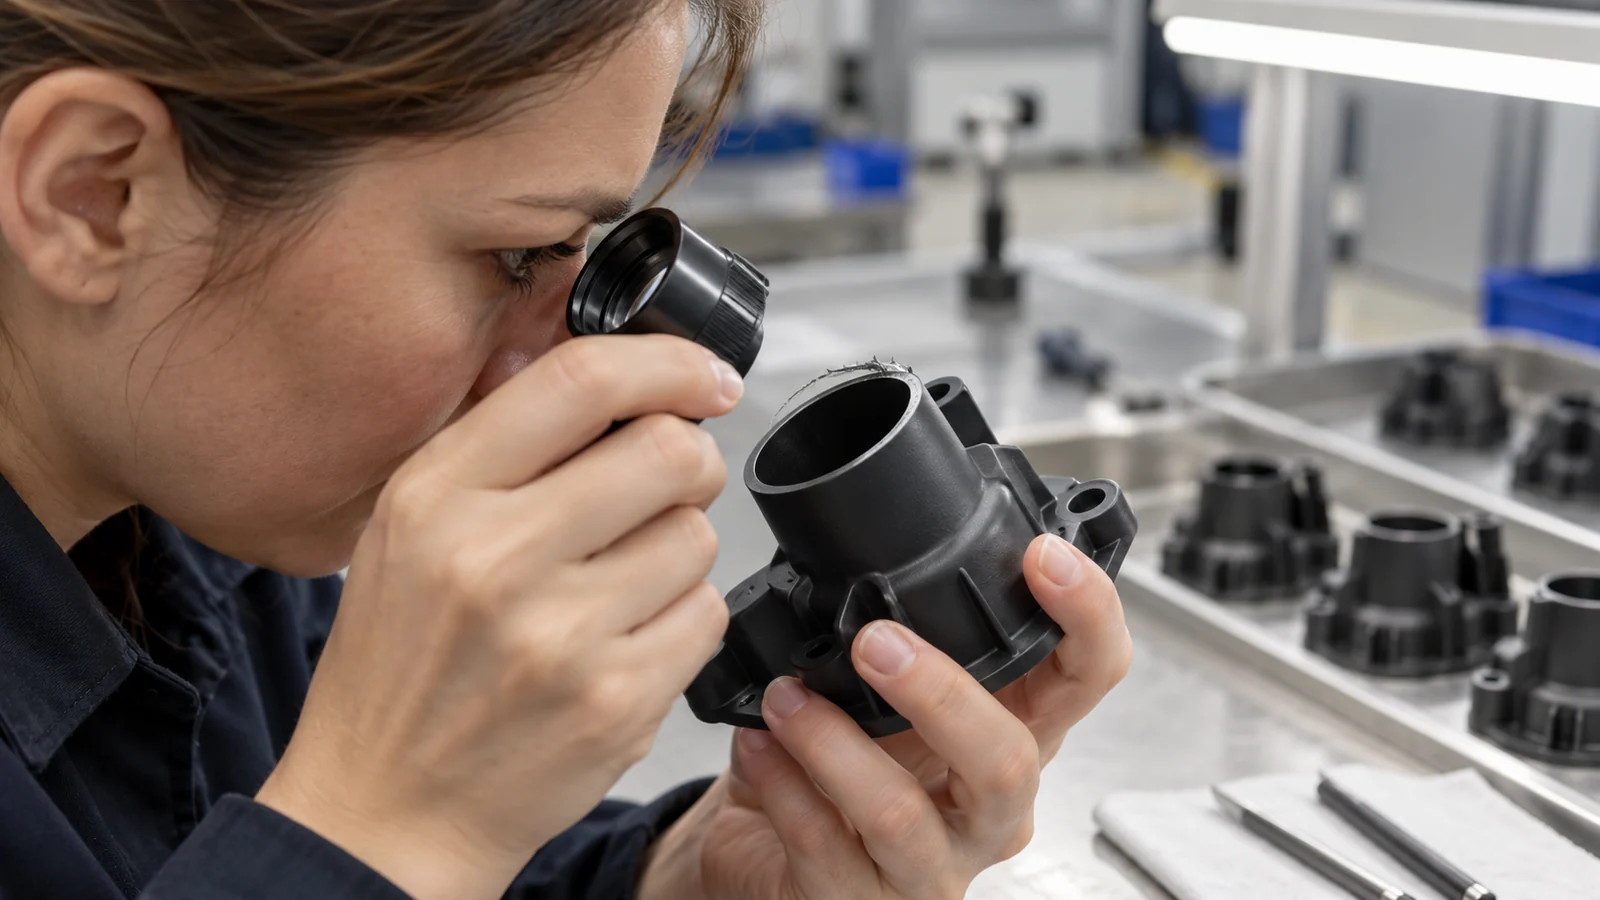
Fotografa il difetto, individuane la posizione rispetto allo shutoff e registra se compare lungo tutta la linea o solo in una zona. Confronta il contatto dell'acciaio, il movimento guidato e le condizioni dello stampo prima di apportare una regolazione. Per la bava ricorrente lungo la divisione principale, utilizza la diagnosi separata diagnosi della bava sulla linea di divisione; essa affronta un modello di difetto più ampio.
Cosa deve includere una revisione del progetto di uno shutoff?
- Contrassegna ogni shutoff su una vista CAD sezionata e mettilo in relazione con la feature finita.
- Verifica l'angolo della faccia, la superficie di contatto, l'acciaio di supporto e l'accesso per l'ispezione.
- Controlla le interazioni con slitte, lifters, inserti, elementi di fissaggio e raffreddamento.
- Definisci la bava ammissibile, i segni di riferimento e i criteri di accettazione dimensionale.
- Pianifica come l'interfaccia possa essere pulita, ispezionata e riparata.
Richiedi che lo shutoff venga esaminato alla scala della feature reale. Un rendering generale dello stampo raramente mostra se una superficie sottile, una cavità profonda o un inserto locale possano resistere alla manutenzione di produzione.
Domande che gli acquirenti pongono sugli shutoff degli stampi
Uno shutoff può essere progettato per non generare mai bava?
No. La progettazione può ridurre il rischio, ma usura dell'attrezzatura, contaminazione, allineamento, comportamento della resina e condizioni operative influenzano il risultato. Definisci un limite di accettazione misurabile.
Ogni shutoff dovrebbe essere un inserto sostituibile?
No. La sostituibilità è utile solo quando l'interfaccia può essere montata e sottoposta a manutenzione in modo affidabile. Una feature in pezzo unico può essere più semplice quando l'accesso per la riparazione e il rischio di usura sono bassi.
La perdita di tenuta dello shutoff è la stessa cosa della bava sulla linea di divisione?
Possono sembrare simili, ma uno shutoff locale sigilla una caratteristica specifica mentre la linea di divisione è la separazione più ampia dello stampo. Individuare il difetto prima di scegliere una correzione.