
La progettazione dei canali di raffreddamento non è solo una questione di perforare il percorso più vicino possibile alla cavità. La posizione dei canali, la spaziatura, il diametro, la lunghezza del circuito, lo spessore dell'acciaio e l'accessibilità influenzano tutti l'uniformità con cui lo stampo rimuove il calore—e se lo stampo può essere realizzato e mantenuto in sicurezza. Un'utile revisione confronta la disposizione dei canali con le sezioni spesse del pezzo, i probabili punti caldi e la struttura circostante dello stampo.
Questo articolo si concentra sulla disposizione convenzionale del raffreddamento degli stampi a iniezione. È distinto dall'ottimizzazione del solo tempo di raffreddamento; il primo compito è progettare un circuito termico pratico che supporti pezzi ripetibili. Il piano più ampio fabbricazione di stampi personalizzati dovrebbe rivedere il raffreddamento insieme a iniettori, espulsori, slitte e resistenza dell'acciaio.
In questa guida:
- Mappare le esigenze termiche del pezzo
- Scegliere la disposizione dei canali
- Tenere conto della producibilità
- Convalidare il circuito
- FAQ
Come dovrebbe il pezzo guidare la disposizione dei canali di raffreddamento?
Iniziare con lo spessore della parete, le nervature, i boss, i nuclei e le aree che trattengono il calore. Una superficie dall'aspetto uniforme può nascondere una massa termica non uniforme: un boss spesso può raffreddarsi più lentamente della parete adiacente, deformando il pezzo o prolungando il tempo prima dell'espulsione. Mappare queste caratteristiche rispetto alla cavità e al nucleo anziché posizionare i canali solo da una vista dall'alto.
Esaminare entrambe le metà dello stampo e considerare i requisiti di sformatura e dimensionali del pezzo. Canali troppo lontani da una sezione spessa possono lasciare un punto caldo locale; canali troppo vicini possono ridurre la resistenza dell'acciaio o rischiare la perforazione. L'offset corretto dipende dal materiale dello stampo, dalla geometria, dai limiti di foratura, dalla pressione e dalla durata richiesta—non esiste una regola di spaziatura unica adatta a ogni stampo.
Quale disposizione del circuito di raffreddamento si adatta alla geometria?
I circuiti forati diritti sono pratici per regioni accessibili e relativamente semplici. Deflettori o bubblers possono indirizzare il refrigerante in nuclei profondi, ma aggiungono restrizioni di flusso e dettagli di assemblaggio. Geometrie complesse possono richiedere più circuiti indipendenti in modo che portata e temperatura possano essere bilanciate per regione. Mantenere i collegamenti accessibili ed etichettare i percorsi dei circuiti nella documentazione dello stampo.
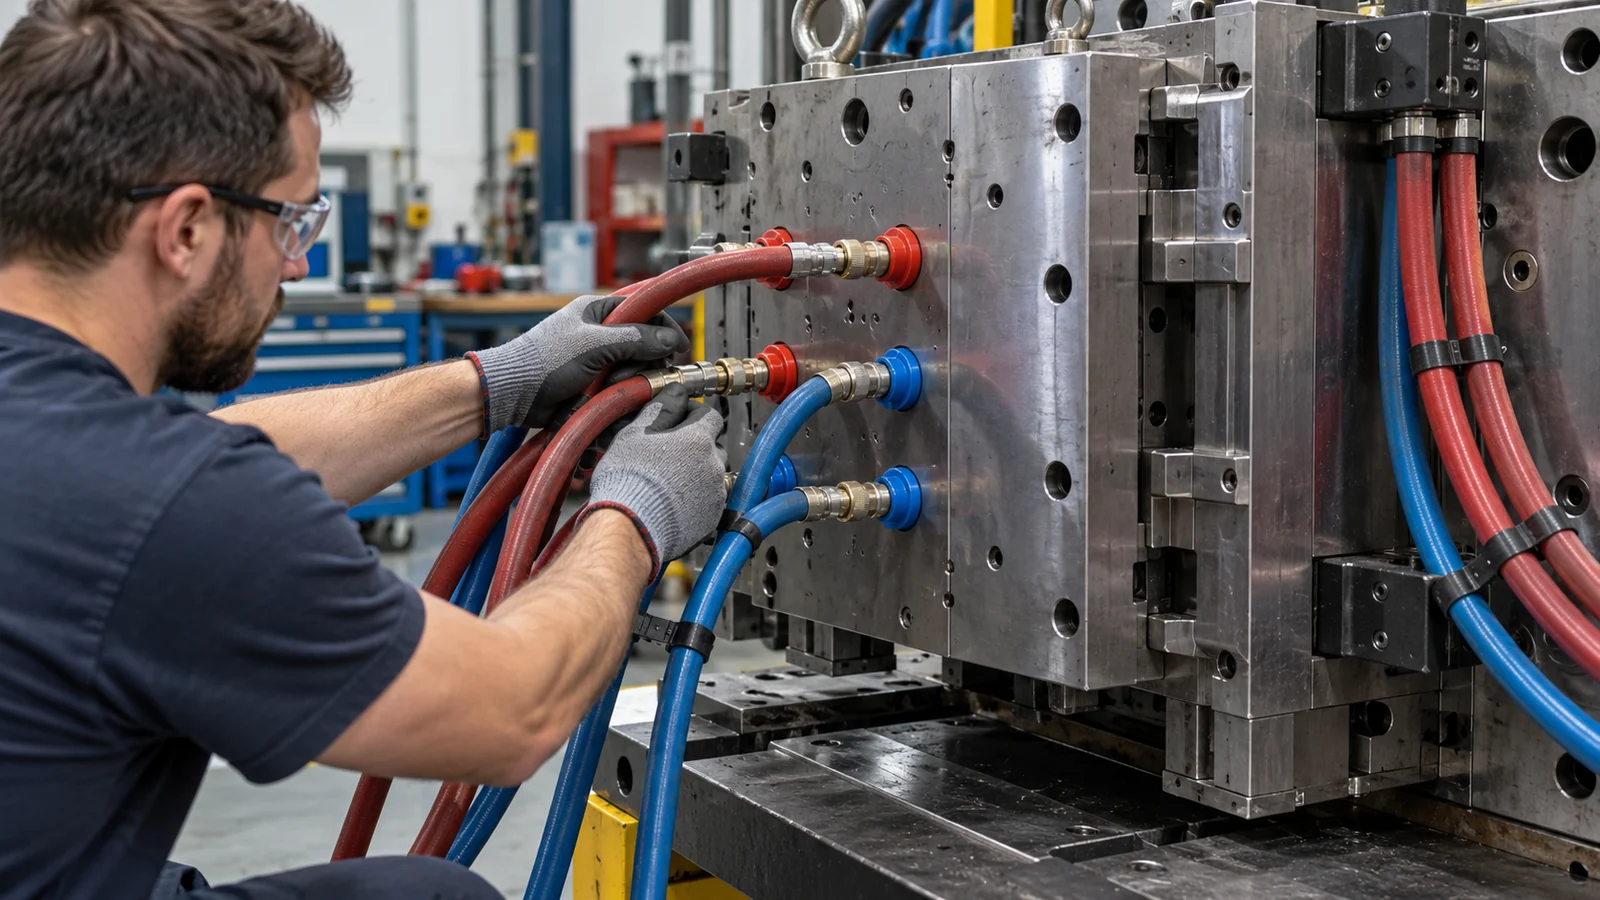
Pensare alla lunghezza del circuito, alle curve, ai percorsi paralleli e alla caduta di pressione. Un circuito lungo può subire un aumento di temperatura lungo il suo percorso, mentre percorsi paralleli mal abbinati possono distribuire il flusso in modo non uniforme. Più circuiti non sono automaticamente migliori se sono difficili da collegare, identificare, pulire o monitorare. La disposizione dovrebbe rendere la manutenzione comprensibile per il team di produzione.
Quali vincoli di progettazione possono compromettere il raffreddamento?
I canali di raffreddamento competono per lo spazio con perni espulsori, viti, inserti, slitte, lifters e le caratteristiche funzionali del pezzo. Verificare lo spessore minimo di acciaio attorno ai canali e alle intersezioni, nonché l'accessibilità per la foratura, la chiusura con tappi e la riparazione. I passaggi ciechi o intersecanti possono intrappolare detriti o complicare la pulizia. Un circuito che non può essere lavato in modo affidabile può perdere prestazioni nel tempo.
Anche il materiale e la finitura contano. Corrosione, incrostazioni o contaminazione possono ridurre la portata; il trattamento del refrigerante e la manutenzione rientrano quindi nel piano di produzione. Non promettere una riduzione specifica del tempo ciclo basandosi solo su un disegno dei canali: le prove di stampaggio devono confermare il risultato con la resina e le condizioni di processo previste.
Come si può validare un progetto di raffreddamento?
Esaminare il disegno per dimensioni dei canali, collegamenti dei circuiti e giochi prima della lavorazione. Durante le prove dello stampo, registrare le temperature di ingresso e uscita e le condizioni di portata per ciascun circuito, quindi confrontare dimensioni del pezzo, deformazioni, condizioni superficiali e comportamento in espulsione su cicli ripetuti. Se una zona rimane calda, determinare se la causa è il circuito, il bilanciamento della portata, il comportamento della resina o l'impostazione del processo prima di modificare l'acciaio.
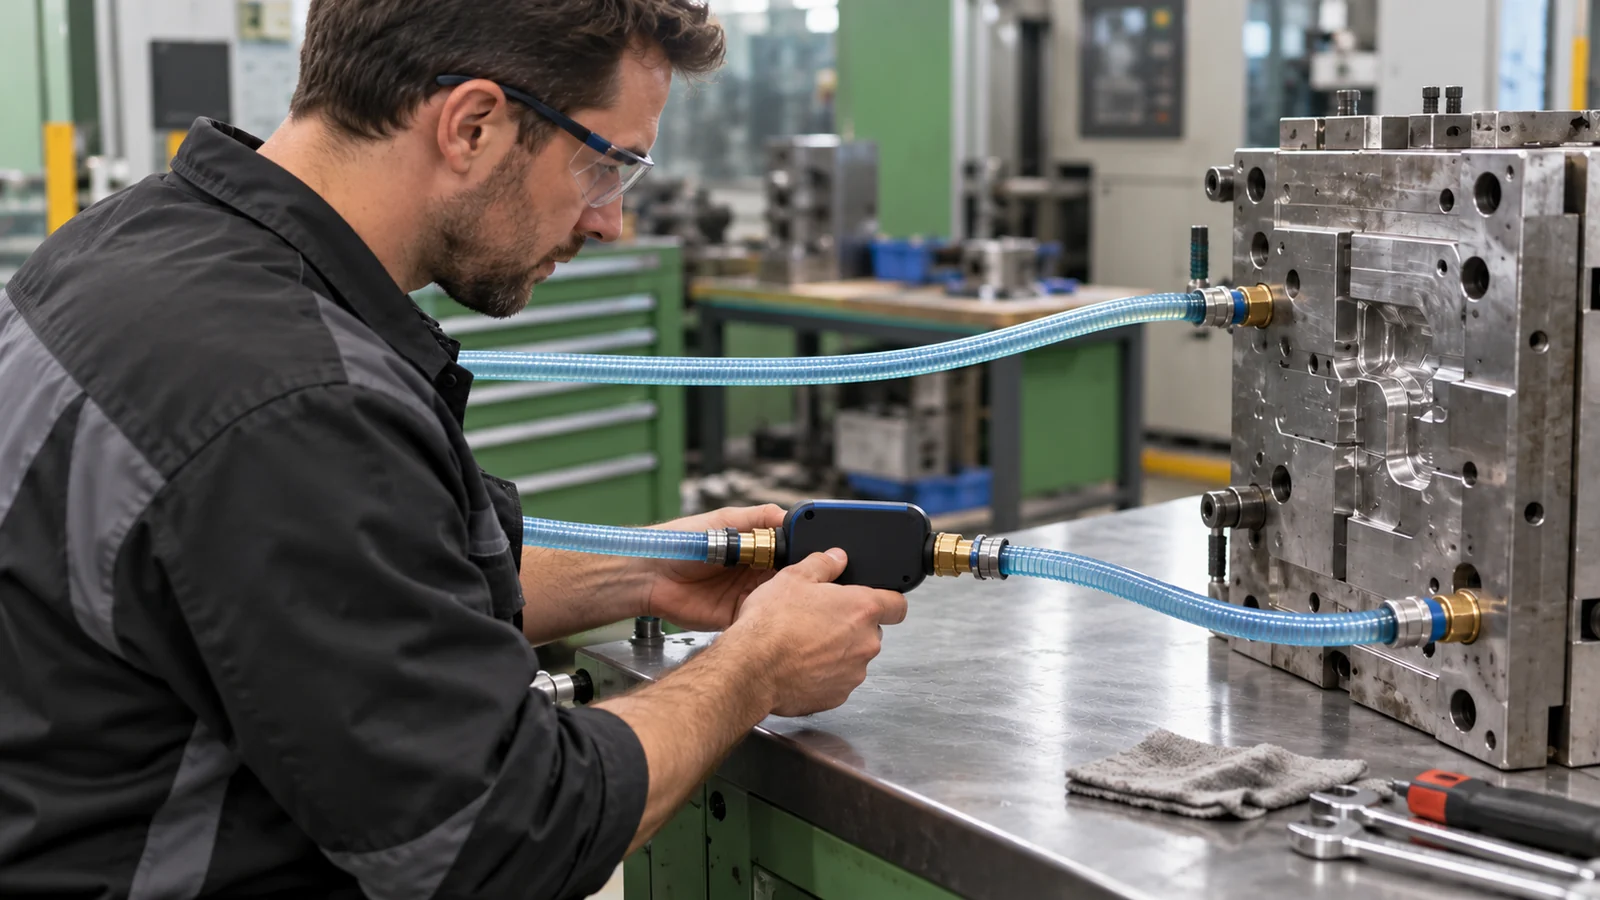
- Tracciare ciascun circuito dall'ingresso all'uscita e confermare che le etichette corrispondano alla documentazione dello stampo.
- Verificare l'assenza di perdite e controllare la portata attraverso ciascun ramo.
- Confrontare le temperature di cavità e maschio in prossimità delle regioni critiche.
- Misurare i pezzi dopo un periodo di stabilizzazione ripetibile.
- Registrare eventuali restrizioni del circuito, incrostazioni o problemi di manutenzione per il seguito.
Per le decisioni sul tempo ciclo, confrontare tali osservazioni con la revisione del tempo di raffreddamento. del sito. Il progetto dei canali e la finestra di processo devono supportare gli stessi obiettivi dimensionali e di distacco.
Domande che gli acquirenti pongono sui canali di raffreddamento dello stampo
I canali devono essere il più vicino possibile alla cavità?
No. La vicinanza deve essere bilanciata con la resistenza dell'acciaio, l'accessibilità in produzione, la pressione e la geometria locale. Il progetto deve essere verificato in sezione.
Il raffreddamento conformale è sempre più efficace dei canali forati?
No. Può essere utile con forme complesse, ma contano la fattibilità, il percorso di attrezzaggio, i costi, la pulizia e la validazione. I circuiti convenzionali possono essere la soluzione più pratica.
I canali di raffreddamento possono risolvere la deformazione?
Possono aiutare a correggere un'asportazione di calore non uniforme, ma la deformazione dipende anche dalla geometria del pezzo, dal materiale, dal packing, dalla posizione del gate e dai vincoli. Diagnosticare l'intero sistema di stampaggio.