
Soğutma kanalı tasarımı, yalnızca kaviteye mümkün olan en yakın yolu delmek meselesi değildir. Kanal konumu, aralığı, çapı, devre uzunluğu, çelik kalınlığı ve erişim, kalıbın ısıyı ne kadar eşit şekilde uzaklaştırdığını ve takımın güvenli şekilde üretilip bakımının yapılıp yapılamayacağını etkiler. Faydalı bir inceleme, kanal düzenini parçanın kalın bölümleri, muhtemel sıcak noktaları ve çevreleyen kalıp yapısıyla karşılaştırır.
Bu makale, geleneksel enjeksiyon kalıbı soğutma düzenine odaklanır. Yalnızca soğutma süresini optimize etmekten farklıdır; ilk görev, tekrarlanabilir parçaları destekleyen pratik bir termal devre tasarlamaktır. Daha geniş özel kalıp imalatı plan, soğutmayı yolluklar, ejektörler, sürgüler ve çelik mukavemeti ile birlikte incelemelidir.
Bu kılavuzda:
- Parçanın termal ihtiyaçlarını haritalayın
- Kanal düzenini seçin
- Üretilebilirliği hesaba katın
- Devreyi doğrulayın
- SSS
Parça, soğutma kanalı düzenine nasıl yön vermelidir?
Et kalınlığı, kaburgalar, gövdeler, maçalar ve ısıyı tutan bölgelerle başlayın. Tekdüze görünen bir yüzey, düzensiz termal kütleyi gizleyebilir: kalın bir gövde, bitişik duvardan daha yavaş soğuyabilir, parçayı çekebilir veya ejeksiyondan önceki süreyi uzatabilir. Kanalları yalnızca üstten görünüşe göre yerleştirmek yerine bu özellikleri kavite ve maça ile karşılaştırın.
Her iki kalıp yarısını da inceleyin ve parçanın çıkış ile boyutsal gereksinimlerini göz önünde bulundurun. Kalın bir bölümden çok uzaktaki kanallar yerel bir sıcak nokta bırakabilir; çok yakın kanallar çelik mukavemetini azaltabilir veya delme riski taşıyabilir. Doğru ofset, takım malzemesine, geometriye, delme sınırlarına, basınca ve gerekli servis ömrüne bağlıdır—her kalıba uyan tek bir aralık kuralı yoktur.
Hangi soğutma devresi düzeni geometriye uyar?
Düz delinmiş devreler, erişilebilir ve nispeten basit bölgeler için pratiktir. Baffle'lar veya bubbler'lar soğutucuyu derin maçalara yönlendirebilir, ancak akış kısıtlamaları ve montaj detayları ekler. Karmaşık geometriler, akış ve sıcaklığın bölgeye göre dengelenebilmesi için birden fazla bağımsız devre gerektirebilir. Bağlantıları erişilebilir tutun ve kalıp dokümantasyonunda devre yollarını etiketleyin.
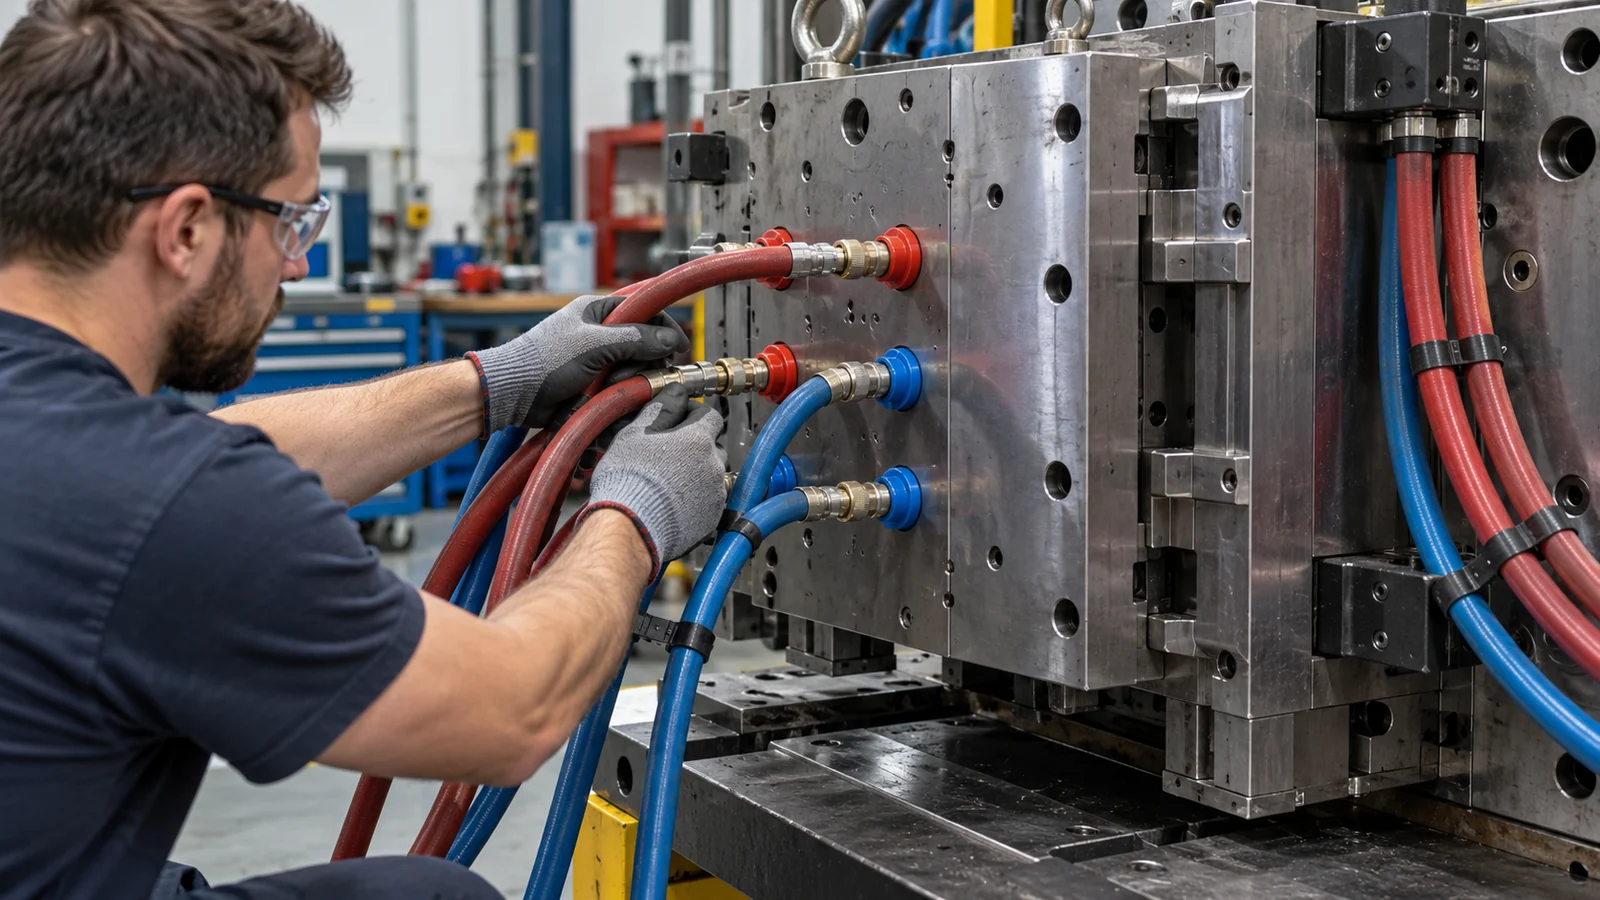
Devre uzunluğunu, kıvrımları, paralel yolları ve basınç düşüşünü düşünün. Uzun bir devre, yolu boyunca sıcaklık artışı yaşayabilir; kötü eşleştirilmiş paralel yollar akışı dengesiz dağıtabilir. Daha fazla devre, bağlanması, tanımlanması, temizlenmesi veya izlenmesi zorsa otomatik olarak daha iyi değildir. Düzen, bakımı üretim ekibi için anlaşılır hale getirmelidir.
Hangi tasarım kısıtlamaları soğutmayı zayıflatabilir?
Soğutma kanalları, ejektör pimleri, vidalar, insertler, sürgüler, kaldırıcılar ve parçanın işlevsel özellikleriyle alan için rekabet eder. Kanallar ve kesişimler etrafındaki minimum çelik kalınlığını, ayrıca delme, tıpalama ve onarım için erişimi kontrol edin. Kör veya kesişen geçitler kalıntı biriktirebilir veya temizliği zorlaştırabilir. Güvenilir şekilde yıkanamayan bir devre zamanla performans kaybedebilir.
Malzeme ve yüzey işlemi de önemlidir. Korozyon, kireç veya kirlenme akışı azaltabilir; bu nedenle soğutucu arıtma ve bakım üretim planına dahil edilmelidir. Yalnızca bir kanal çizimine dayanarak belirli bir çevrim süresi azaltımı vaat etmeyin—sonuç, amaçlanan reçine ve proses koşulları altında kalıplama denemeleriyle doğrulanmalıdır.
Bir soğutma tasarımı nasıl doğrulanabilir?
İşlemeden önce çizimi kanal boyutları, devre bağlantıları ve boşluklar açısından inceleyin. Kalıp denemeleri sırasında devre bazında giriş ve çıkış sıcaklıklarını ve akış koşullarını kaydedin, ardından tekrarlanan çevrimler boyunca parça boyutlarını, çarpılmayı, yüzey durumunu ve ejeksiyon davranışını karşılaştırın. Bir bölge sıcak kalırsa, çeliği değiştirmeden önce nedenin devre, akış dengesi, reçine davranışı veya proses kurulumu olup olmadığını belirleyin.
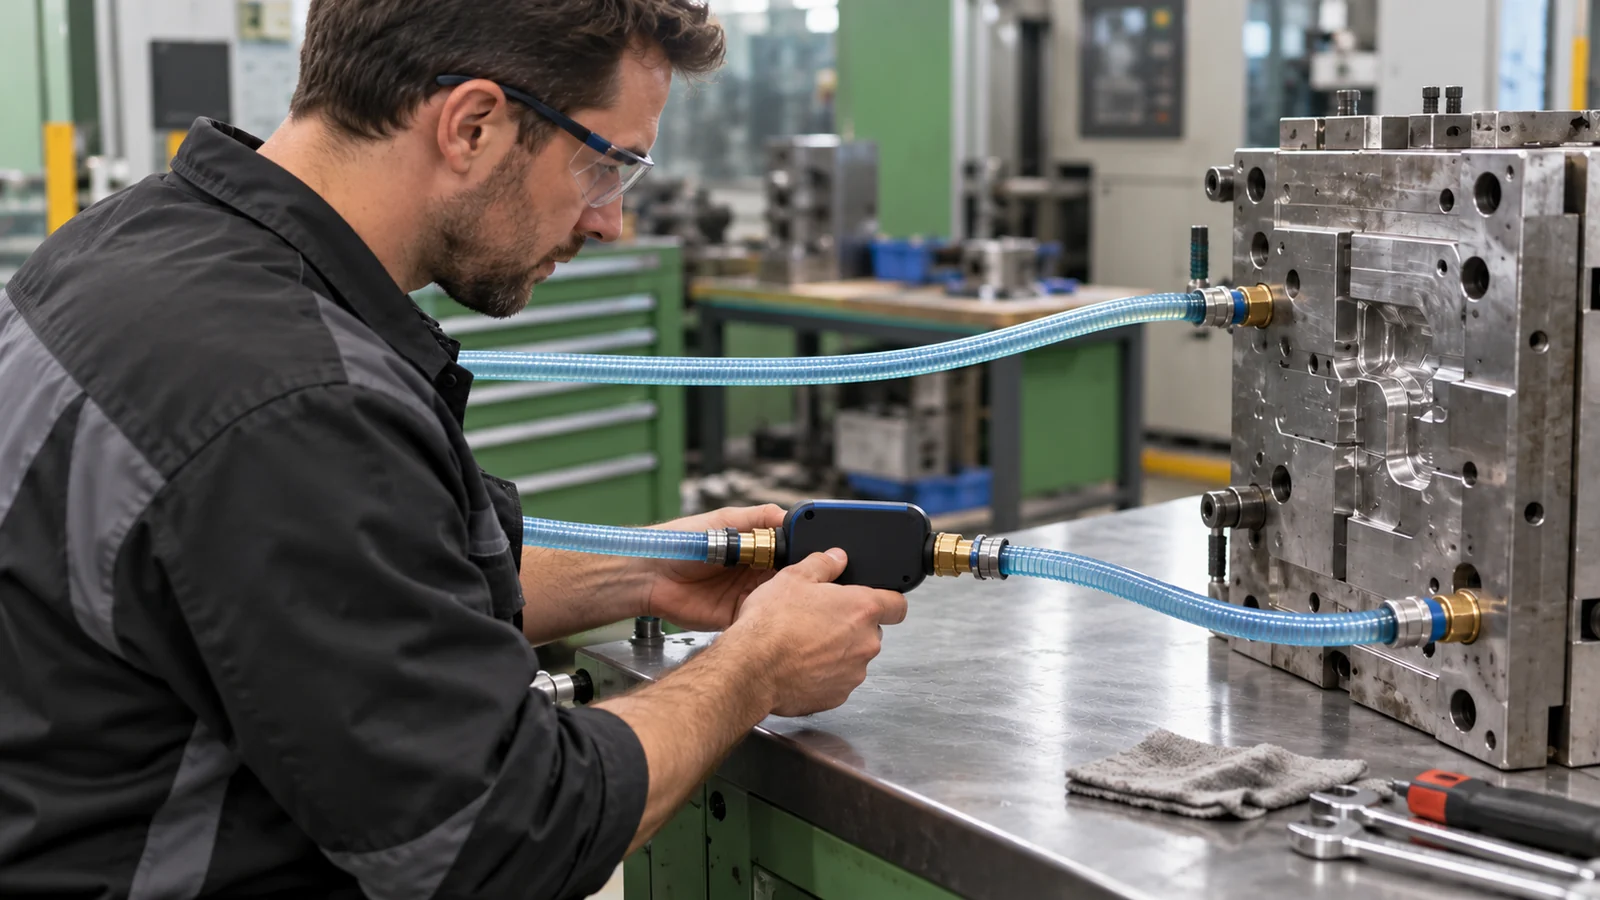
- Her devreyi girişten çıkışa kadar izleyin ve etiketlerin takım dokümantasyonuyla eşleştiğini doğrulayın.
- Sızıntı olup olmadığını kontrol edin ve her dal üzerinden akışı doğrulayın.
- Kritik bölgelere yakın boşluk ve çekirdek sıcaklıklarını karşılaştırın.
- Tekrarlanabilir bir stabilizasyon süresinden sonra parçaları ölçün.
- Takip için herhangi bir devre kısıtlamasını, kireci veya bakım sorununu kaydedin.
Çevrim süresi kararları için bu gözlemleri tesisin soğutma süresi incelemesi. ile karşılaştırın. Kanal tasarımı ve proses penceresi aynı boyutsal ve kalıptan çıkarma hedeflerini desteklemelidir.
Alıcıların kalıp soğutma kanalları hakkında sorduğu sorular
Kanallar boşluğa mümkün olduğunca yakın mı olmalıdır?
Hayır. Yakınlık; çelik mukavemeti, üretim erişimi, basınç ve yerel geometriyle dengelenmelidir. Tasarım kesit üzerinde kontrol edilmelidir.
Konformal soğutma her zaman delinmiş kanallardan daha mı iyi performans gösterir?
Hayır. Karmaşık şekillerde yardımcı olabilir, ancak fizibilite, takım yolu, maliyet, temizlik ve doğrulama önemlidir. Geleneksel devreler daha pratik bir çözüm olabilir.
Soğutma kanalları çarpılmayı düzeltebilir mi?
Düzensiz ısı uzaklaştırmasının giderilmesine yardımcı olabilirler, ancak çarpılma aynı zamanda parça geometrisine, malzemeye, paketlemeye, giriş konumuna ve kısıtlamaya bağlıdır. Tüm kalıplama sistemini teşhis edin.