
Un arrêt de moule est la limite acier contre acier qui empêche la résine de pénétrer dans une ouverture ou un élément qui doit rester dégagé. En cas de fuite, le résultat peut être une bavure, un trou bouché ou une pièce qui ne s'ajuste plus à son composant homologue. La solution n'est pas automatiquement de “ serrer le moule ” : l'angle d'arrêt, la longueur de contact, le support, la matière et l'usure doivent être considérés ensemble dans le conception du moule.
Ce guide porte sur les arrêts d'injection généraux. Il diffère de la sélection d'un plan de joint ou du diagnostic de toutes les bavures ; la question ici est de savoir comment concevoir et maintenir l'interface acier locale qui assure l'étanchéité d'un élément spécifique.
Dans ce guide :
- Rôle d'un arrêt
- Géométrie et support
- Comment se développe une fuite
- Liste de vérification pour la revue de conception
- FAQ
Que doit accomplir un arrêt de moule ?
Un arrêt doit rencontrer sa surface acier opposée avec une répétabilité suffisante pour empêcher tout écoulement indésirable de résine tout en permettant au moule de se fermer sans dommage. Il peut former une fenêtre, une rainure, un trou ou une limite locale entre des régions de l'empreinte. L'objectif n'est pas le plus petit jeu possible à tout prix ; c'est une condition de contact stable qui peut être fabriquée, inspectée et maintenue.
Identifiez la fonction de l'arrêt sur le plan et notez les exigences de la pièce adjacente. Un élément proche d'une surface d'étanchéité ou d'une face esthétique a des limites d'acceptation différentes de celles d'un trou de dégagement caché. Définissez où les bavures sont inacceptables et comment l'élément sera inspecté après moulage.
Comment l'angle, la longueur et le support affectent-ils la performance d'un arrêt ?
Les faces d'arrêt peuvent utiliser une géométrie avec dépouille, étagée ou à emboîtement selon l'accès et la forme de la pièce. Une face abrupte ou mal supportée peut être vulnérable à la pression et à l'usure ; une portée de contact étroite peut s'endommager ou être difficile à pierrer. Les arrêts longs peuvent aussi créer une sensibilité à l'alignement. L'outilleur doit montrer les surfaces homologues et le support acier en coupe.
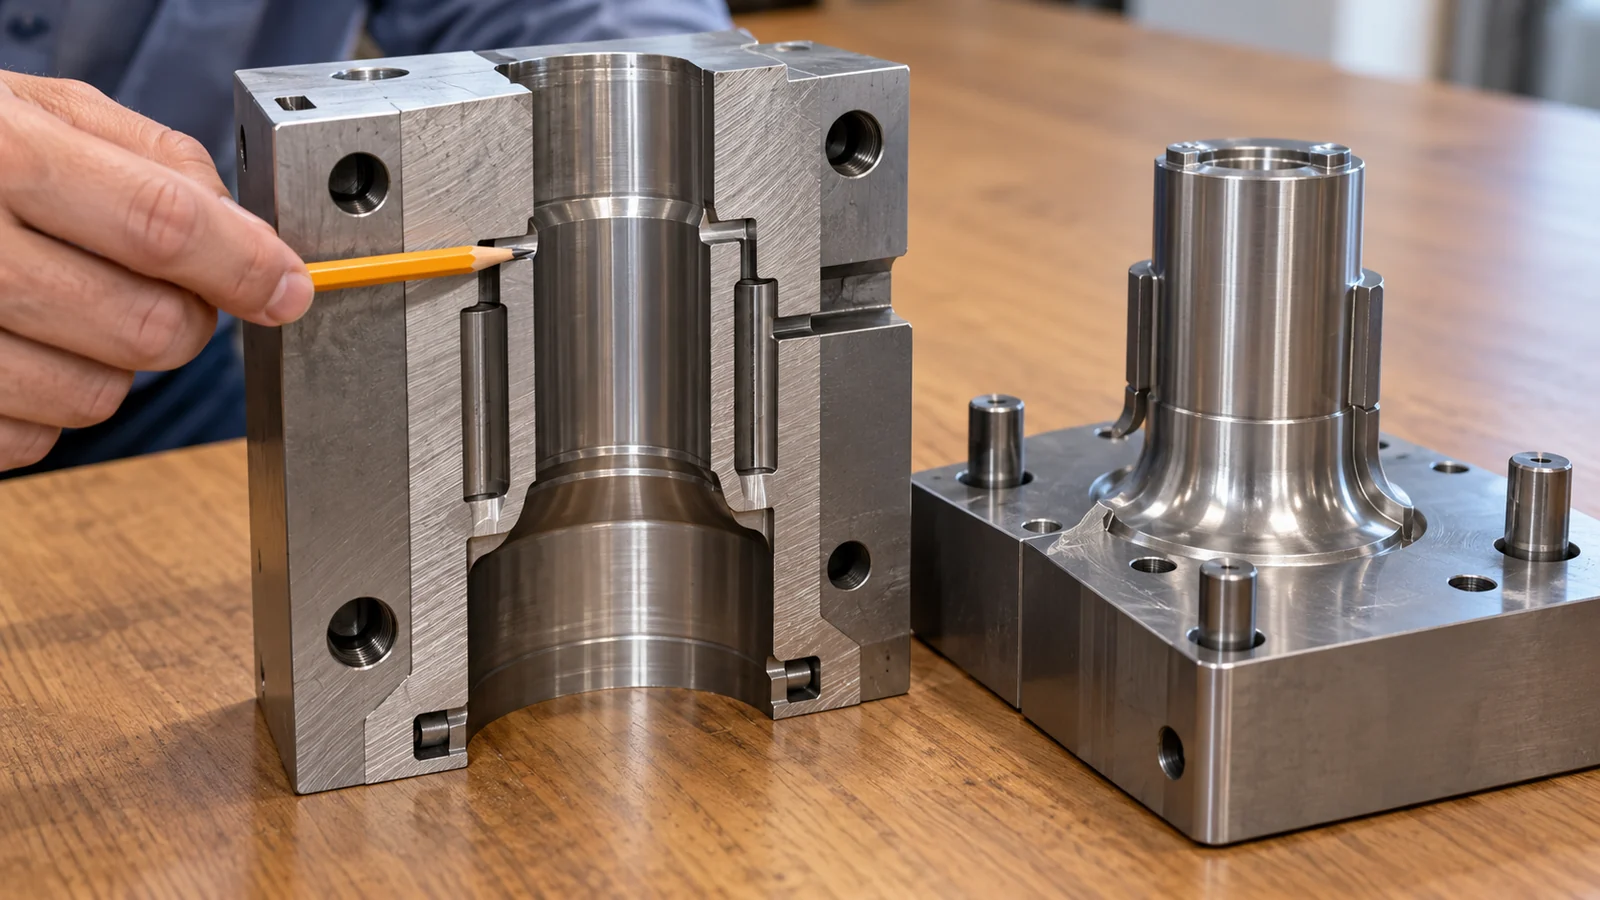
Vérifiez que l'arrêt est soutenu par suffisamment d'acier et que la structure locale du moule ne fléchit pas excessivement sous les charges de fermeture et de cavité. Les canaux de refroidissement, les vis, les inserts et les actions mobiles adjacentes peuvent limiter la section disponible. Lorsqu'un insert remplaçable est pratique, il peut simplifier la réparation, mais il introduit une autre interface d'ajustement à contrôler.
Pourquoi un arrêt commence-t-il à fuir ?
Des bavures peuvent apparaître lorsque les faces de contact s'usent, s'écaillent, se contaminent ou perdent leur alignement. Un outil peut aussi présenter des fuites lorsque l'acier local n'est pas supporté ou lorsque les conditions de moulage révèlent une limite faible existante. Une injection courte ou un élément bouché peut avoir des causes différentes ; inspectez donc la répartition plutôt que de supposer que chaque défaut est un arrêt desserré.
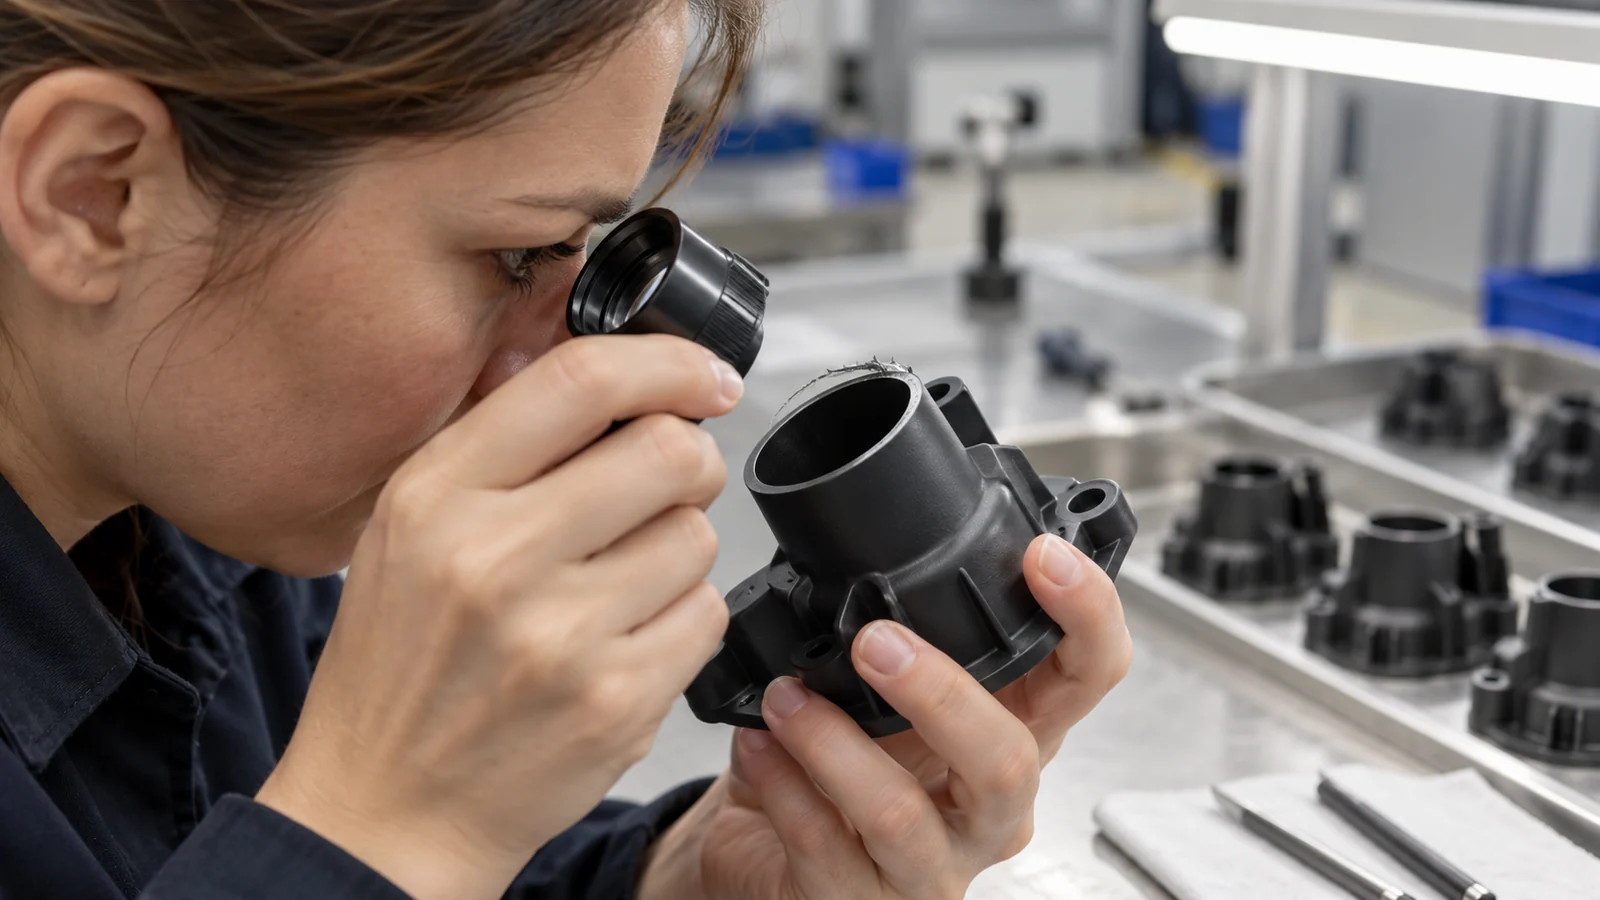
Photographiez le défaut, localisez-le par rapport au shutoff et notez s'il apparaît sur toute la ligne ou seulement dans une zone. Comparez le contact acier, le mouvement guidé et l'état du moule avant d'effectuer un réglage. Pour une bavure récurrente le long du plan de joint principal, utilisez le diagnostic distinct diagnostic de bavure sur ligne de joint; il traite d'un schéma de défaillance plus large.
Que doit contenir une revue de conception de shutoff ?
- Repérez chaque shutoff sur une vue CAO en coupe et reliez-le à la caractéristique finie.
- Confirmez l'angle de face, la portée de contact, l'acier de support et l'accès pour l'inspection.
- Vérifiez les interactions avec les tiroirs, les releveurs, les inserts, les fixations et le refroidissement.
- Définissez la bavure admissible, les marques de repère et l'acceptation dimensionnelle.
- Planifiez comment l'interface peut être nettoyée, inspectée et réparée.
Demandez que le shutoff soit examiné à l'échelle de la caractéristique réelle. Un rendu général du moule montre rarement si une portée mince, une poche profonde ou un insert local peut résister à la maintenance de production.
Questions des acheteurs sur les shutoffs de moule
Un shutoff peut-il être conçu pour ne jamais produire de bavure ?
Non. La conception peut réduire le risque, mais l'usure de l'outillage, la contamination, l'alignement, le comportement de la résine et les conditions d'exploitation influent sur le résultat. Définissez une limite d'acceptation mesurable.
Chaque shutoff doit-il être un insert remplaçable ?
Non. La remplaçabilité n'aide que lorsque l'interface peut être ajustée et entretenue de manière fiable. Une caractéristique monobloc peut être plus simple lorsque l'accès pour réparation et le risque d'usure sont faibles.
Une fuite d'obturation est-elle identique à une bavure de plan de joint ?
Elles peuvent sembler similaires, mais une obturation locale assure l'étanchéité d'une caractéristique spécifique tandis que le plan de joint est la séparation plus large du moule. Localisez le défaut avant de choisir une correction.