
Un déséquilibre du canal d'injection apparaît lorsque les empreintes d'un moule multi-empreintes se remplissent à des vitesses différentes ou atteignent des historiques de pression et de température différents. Le symptôme peut être un poids de pièce inégal, des manques de matière dans certaines empreintes ou un compactage incohérent—et non nécessairement un seul “ mauvais canal ”. Un examen utile retrace le trajet d'écoulement complet depuis la carotte à travers chaque branche jusqu'aux seuils d'injection et le vérifie par rapport à la géométrie des pièces et à la fenêtre de process.
Il s'agit d'un sujet de conception et de validation dans le cadre de fabrication de moules sur mesure. Il se distingue du choix d'un canal chaud ou froid : l'un ou l'autre système peut être bien ou mal équilibré.
Dans ce guide :
- Reconnaître le déséquilibre
- Examiner la conception de l'écoulement
- Valider le comportement d'une empreinte à l'autre
- Équilibrer en fonction du coût et des rebuts
- FAQ
À quoi ressemble un déséquilibre du canal d'injection en production ?
Comparez les empreintes plutôt que de traiter le moule comme une seule sortie. Si une empreinte se remplit ou se compacte avant une autre, les pièces peuvent différer en poids, dimensions, retassures, bavures ou aspect de surface. Une empreinte qui présente de façon répétée des manques de matière tandis qu'une autre bave suggère un problème de distribution, mais la cause racine peut aussi impliquer une restriction du seuil d'injection, un éventage, un refroidissement ou des différences entre empreintes.
Identifiez l'empreinte sur les échantillons et comparez la progression des manques de matière, le poids des pièces et les dimensions critiques. Un seul bac de pièces mélangées masque la tendance. Maintenez la résine, les réglages de la machine et les conditions d'échantillonnage constants pendant la comparaison afin que les preuves puissent isoler le comportement du moule.
Comment examiner une conception de canal d'injection ?
Commencez par la longueur d'écoulement et la géométrie des branches. Une conception naturellement équilibrée offre à chaque empreinte un trajet comparable depuis la source, mais une longueur géométrique égale ne garantit pas à elle seule un remplissage égal. Les coudes, les changements de section, les dimensions des seuils d'injection, l'épaisseur de paroi et la résistance à l'écoulement des pièces comptent tous.
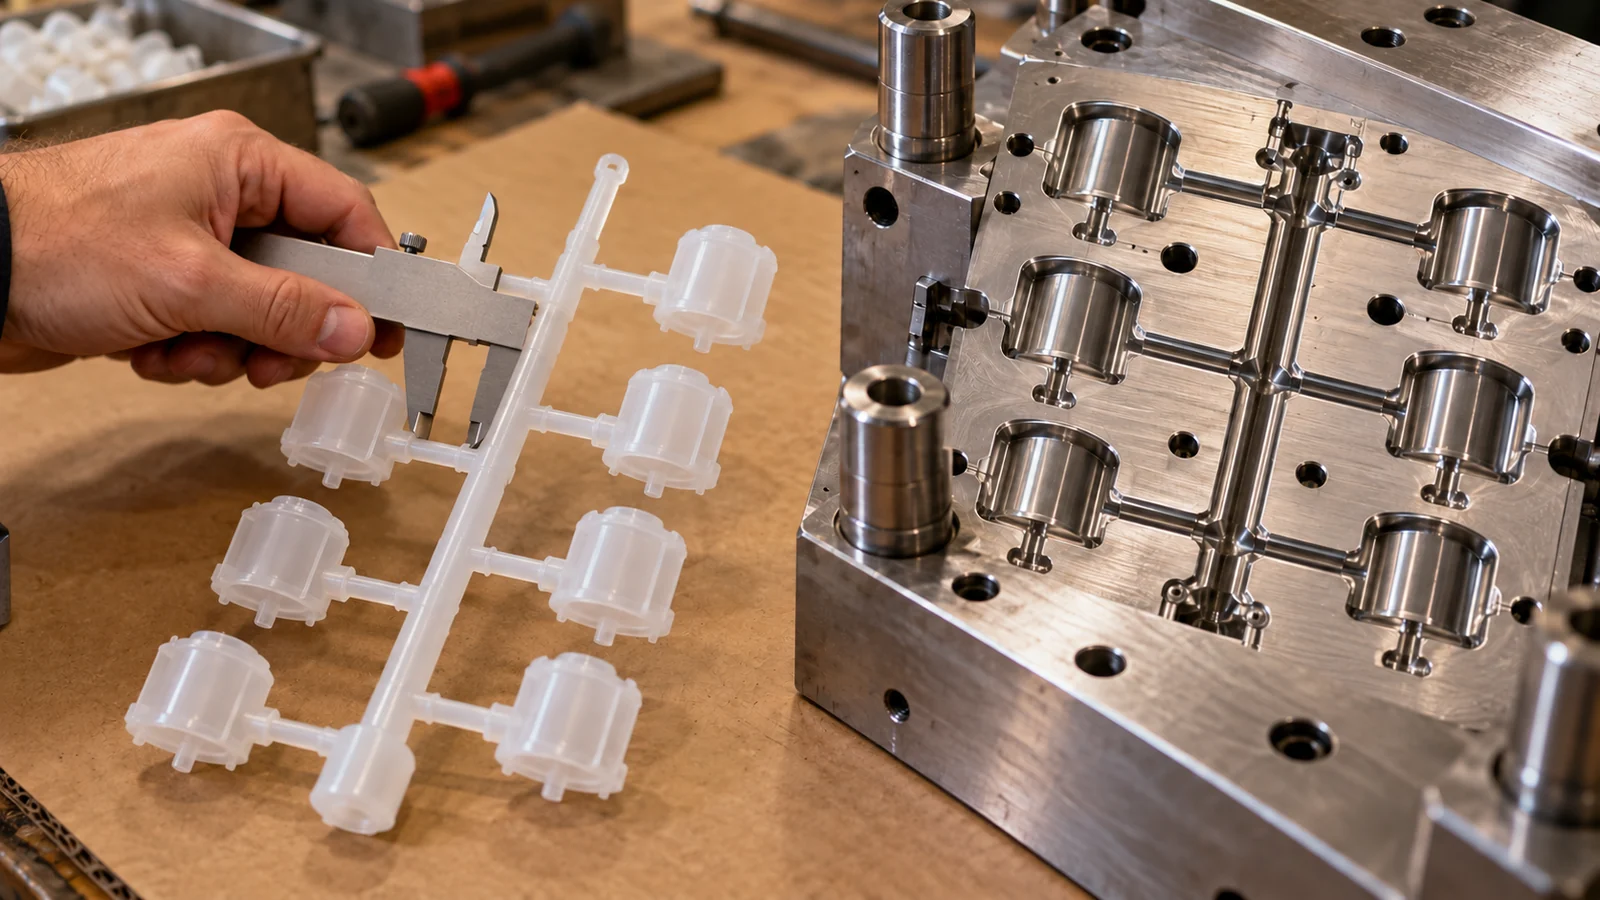
Examinez ensemble les dimensions du canal et du seuil d'injection. Un seuil restrictif peut dominer la perte de charge même lorsque les branches en amont semblent symétriques. À l'inverse, surdimensionner le canal pour compenser une empreinte peut augmenter la consommation de matière et la charge de refroidissement. L'objectif est un remplissage maîtrisé et reproductible—pas le passage le plus large possible.
Pour un moule familial avec des pièces de tailles différentes, un équilibre naturel parfait peut être irréaliste. La conception doit alors tenir compte de la demande d'écoulement relative et de la fenêtre de fonctionnement acceptable pour chaque composant. Ne supposez pas qu'une injection partagée garantit que des pièces différentes se compacteront correctement.
Comment l'équilibre entre empreintes peut-il être validé ?
Utilisez un essai structuré. Des échantillons d'injection courte peuvent montrer l'ordre dans lequel l'écoulement atteint les empreintes ; les pièces complètes peuvent ensuite être comparées en termes de poids, de dimensions et de défauts visibles. Lorsqu'elles sont disponibles, les données de pression ou de température peuvent aider à expliquer une différence, mais les relevés doivent être associés à l'identité de l'empreinte et à une configuration reproductible.
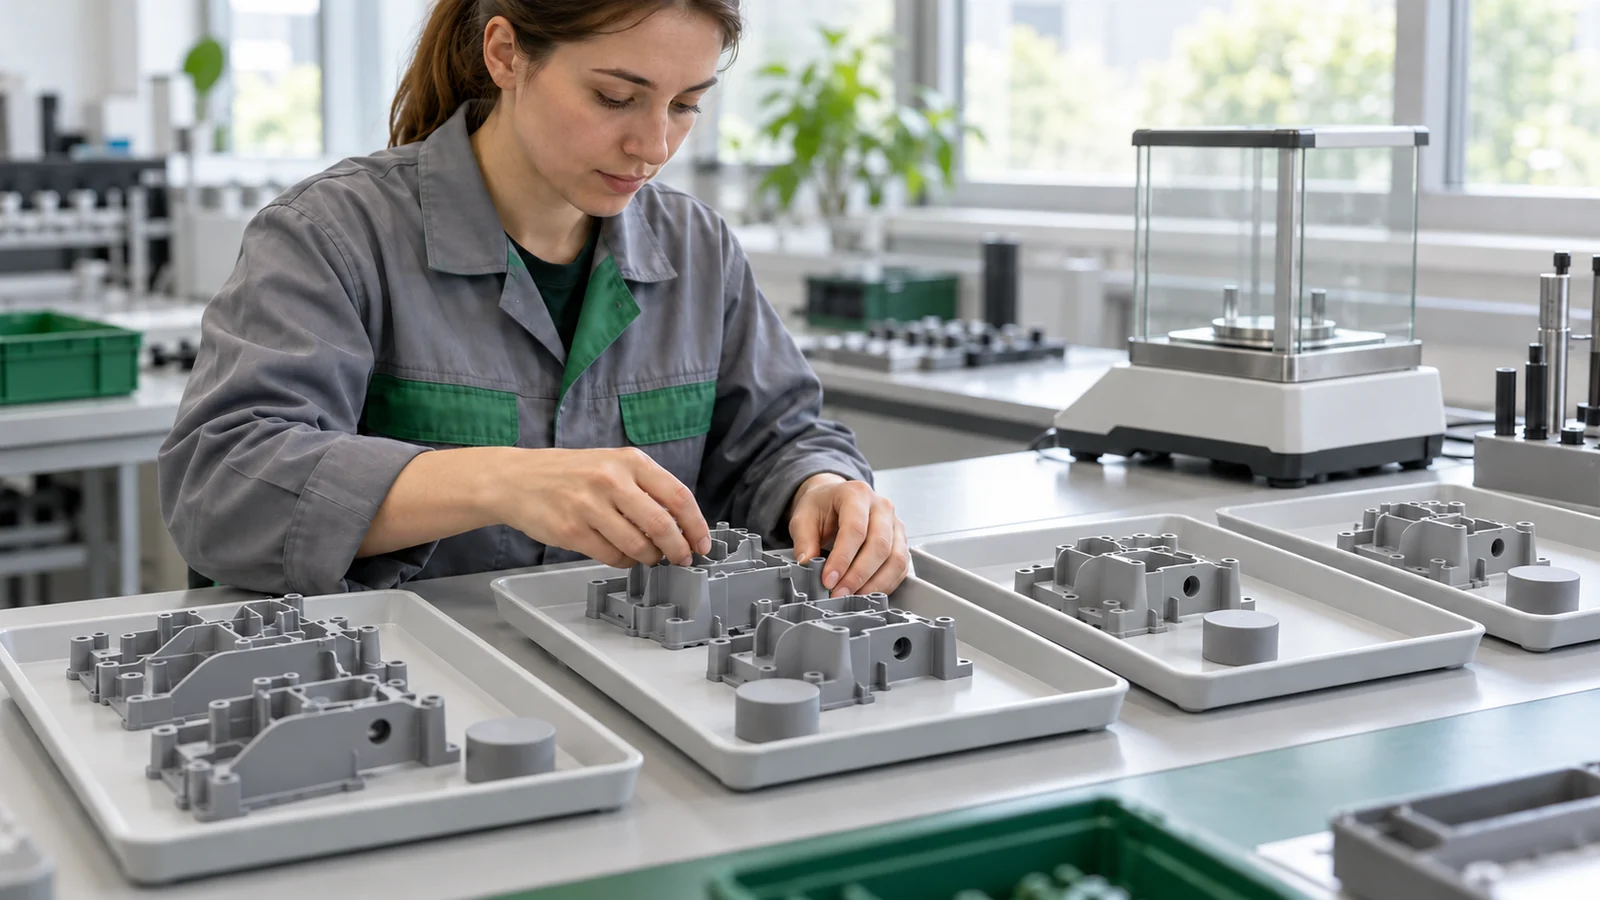
- Étiquetez chaque échantillon par empreinte et par condition d'essai.
- Comparez la progression du remplissage en injection courte avant de modifier plusieurs réglages.
- Mesurez le poids des pièces et les dimensions critiques sur plusieurs cycles.
- Séparez les effets du canal d'alimentation de ceux de l'éventage, du refroidissement et du comportement de gel de la buse.
- Documentez tout ajustement intentionnel du procédé et son effet sur toutes les empreintes.
Modifiez une variable à la fois lorsque c'est possible. Si un ajustement corrige une empreinte mais en pousse une autre hors spécification, le système n'a pas atteint un équilibre robuste.
Quels compromis importent lors de la correction d'un déséquilibre ?
Les modifications possibles incluent la section transversale du canal, la disposition des ramifications, les dimensions des buses ou des restrictions locales. Chacune peut affecter la demande de pression, le temps de cycle, la consommation de matière, la trace d'injection et le risque de retouche. Un système à canaux chauds ajoute ses propres considérations thermiques et de régulation ; comparez-le aux options à canaux froids dans le contexte du plan de production réel plutôt que de le considérer comme une solution automatique.
Avant toute modification de l'acier, vérifiez que la variation observée est reproductible et que les empreintes elles-mêmes sont cohérentes. Une inadéquation de l'outillage, des buses usées, une contamination ou des conditions de moulage instables peuvent simuler un problème de disposition. La correction doit traiter la cause mesurée et préserver une fenêtre de procédé utilisable.
Questions que posent les acheteurs sur l'équilibre des canaux d'alimentation
Une longueur de canal égale garantit-elle un remplissage équilibré ?
Non. La section transversale, les coudes, la restriction des buses, la géométrie des pièces, le comportement de la résine et les conditions thermiques affectent également l'écoulement.
Les réglages du procédé peuvent-ils corriger tous les déséquilibres ?
Non. Les réglages peuvent compenser certaines différences, mais une fenêtre étroite ou conflictuelle entre les empreintes peut indiquer que la conception du canal d'alimentation ou de la buse d'injection doit être revue.
Un moule multi-empreintes doit-il toujours utiliser un canal d'alimentation chaud ?
Non. Le choix dépend du volume, de la matière, des exigences de la buse d'injection, de la tolérance de rebut et de l'économie du projet. L'équilibrage du canal d'alimentation est une question distincte de conception et de validation.