
O desequilíbrio dos canais aparece quando as cavidades de um molde multicavidades se enchem a taxas diferentes ou atingem históricos de pressão e temperatura diferentes. O sintoma pode ser peso de peça desigual, injeções curtas em algumas cavidades ou recalque inconsistente — não necessariamente um único “canal ruim”. Uma revisão útil traça o caminho de fluxo completo desde o bico de injeção, passando por cada ramificação, até os pontos de injeção, e o verifica em relação à geometria das peças e à janela de processo.
Este é um tópico de layout e validação dentro de fabricação de moldes personalizados. É distinto da escolha entre canal quente ou frio: qualquer um dos sistemas pode ser bem ou mal balanceado.
Neste guia:
- Reconhecer o desequilíbrio
- Revisar o layout de fluxo
- Validar o comportamento entre cavidades
- Balancear em relação a custo e refugo
- FAQ
Como o desequilíbrio dos canais se manifesta na produção?
Compare as cavidades em vez de tratar o molde como uma única saída. Se uma cavidade se enche ou recalca antes de outra, as peças podem diferir em peso, dimensões, afundamento, rebarba ou aparência superficial. Uma cavidade que repetidamente apresenta injeção curta enquanto outra apresenta rebarba sugere um problema de distribuição, mas a causa raiz também pode envolver restrição no ponto de injeção, ventilação, resfriamento ou diferenças entre cavidades.
Registre a identidade da cavidade nas amostras e compare a progressão da injeção curta, o peso da peça e as dimensões críticas. Um único recipiente misturado oculta o padrão. Mantenha a resina, as configurações da máquina e as condições de amostragem consistentes durante a comparação, para que as evidências possam isolar o comportamento do molde.
Como um layout de canais deve ser revisado?
Comece pelo comprimento de fluxo e pela geometria das ramificações. Um layout naturalmente balanceado proporciona a cada cavidade um caminho comparável a partir da fonte, mas o comprimento geométrico igual por si só não garante enchimento igual. Curvas, mudanças de seção transversal, dimensões dos pontos de injeção, espessura de parede e a resistência ao fluxo das peças são todos relevantes.
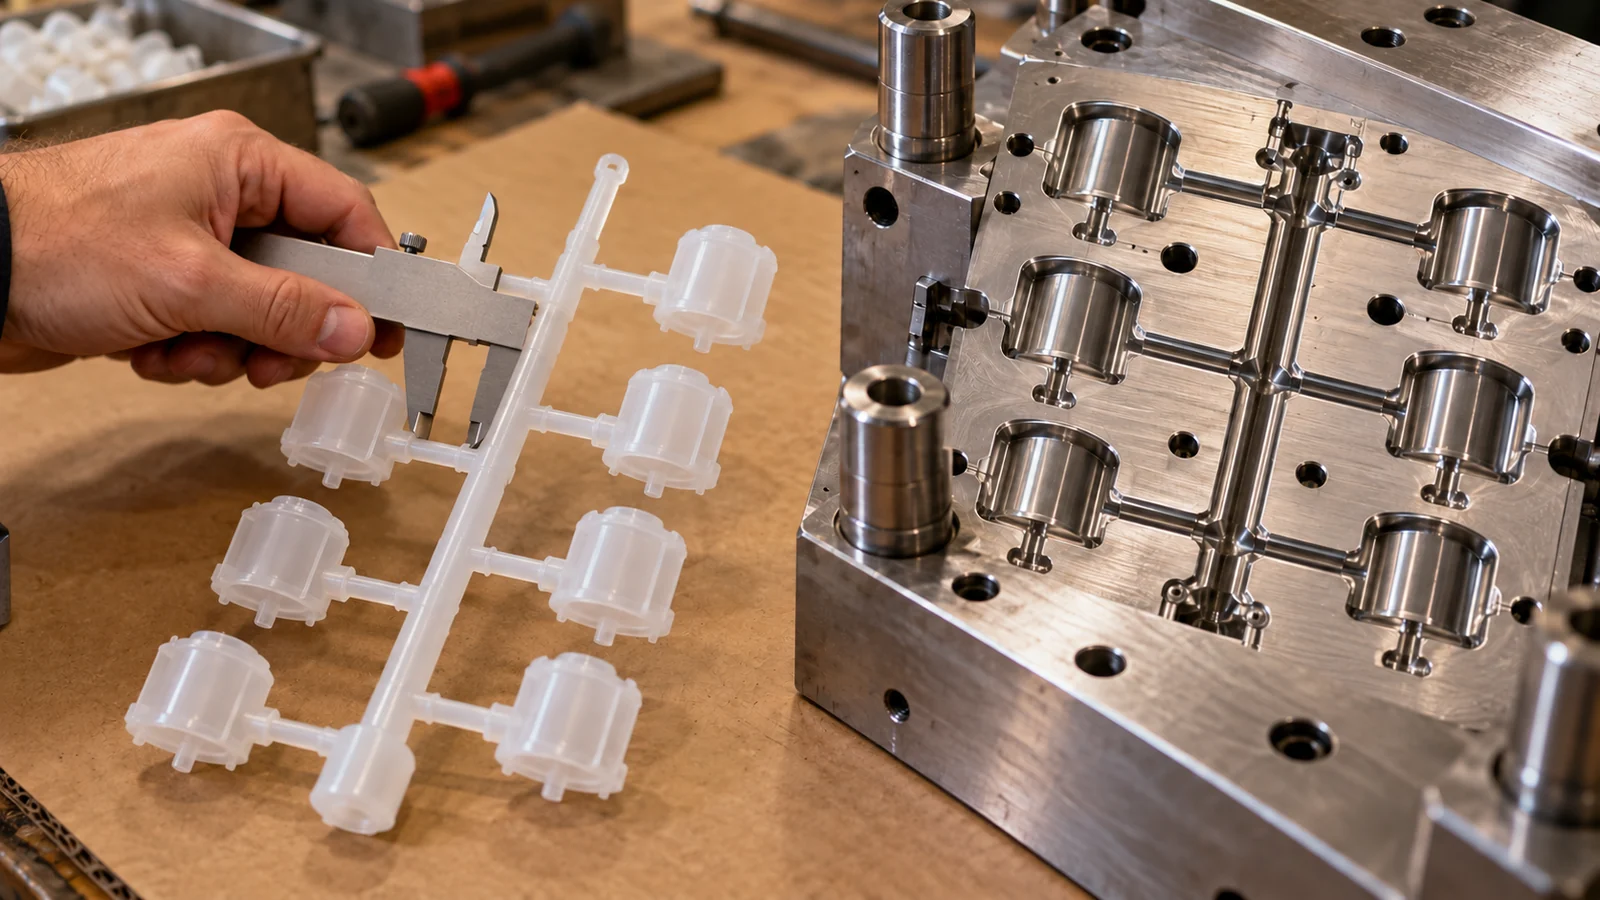
Revise as dimensões dos canais e dos pontos de injeção em conjunto. Um ponto de injeção restritivo pode dominar a perda de pressão mesmo quando as ramificações a montante parecem simétricas. Por outro lado, sobredimensionar o canal para compensar uma cavidade pode aumentar o uso de material e a carga de resfriamento. O objetivo é um enchimento controlado e repetível — não a maior passagem possível.
Para um molde de família com peças de tamanhos diferentes, o balanceamento natural perfeito pode ser impraticável. O projeto então precisa considerar a demanda relativa de fluxo e a janela operacional aceitável para cada componente. Não presuma que uma injeção compartilhada garanta que peças diferentes recalquem corretamente.
Como pode ser validado o equilíbrio entre cavidades?
Use um ensaio estruturado. Amostras de injeção curta podem mostrar a ordem em que o fluxo atinge as cavidades; em seguida, as peças completas podem ser comparadas quanto a peso, dimensões e defeitos visíveis. Quando disponíveis, dados de pressão ou temperatura podem ajudar a explicar uma diferença, mas as leituras devem estar vinculadas à identidade da cavidade e a uma configuração repetível.
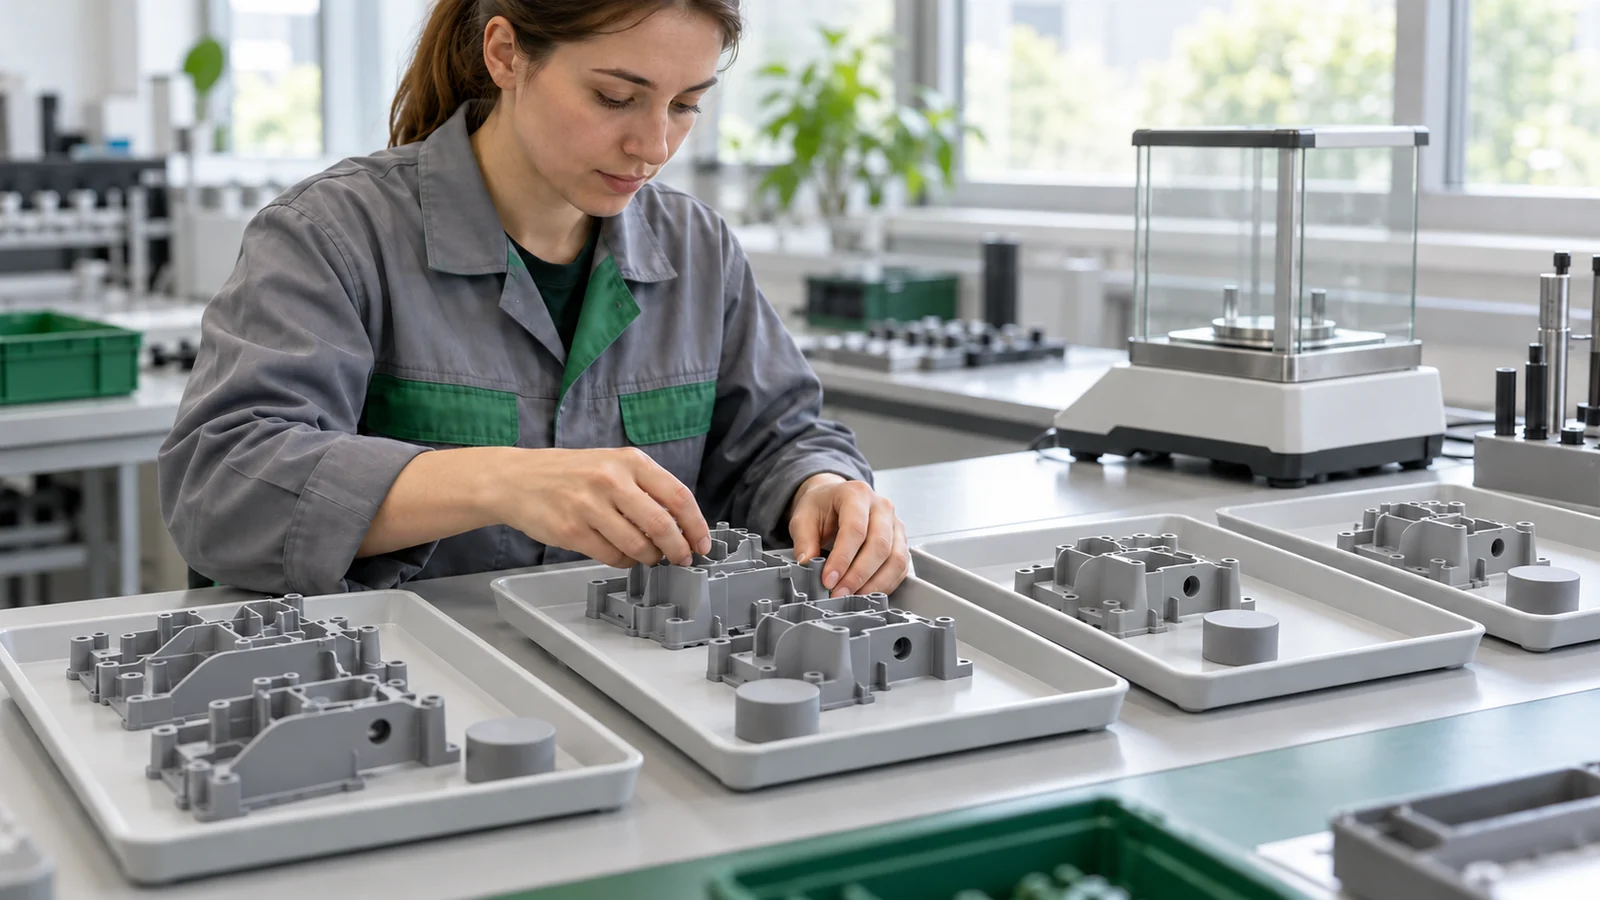
- Identifique cada amostra por cavidade e condição de ensaio.
- Compare a progressão do preenchimento em injeção curta antes de alterar múltiplas configurações.
- Meça o peso da peça e as dimensões críticas ao longo de vários ciclos.
- Separe os efeitos do canal de alimentação dos efeitos de ventilação, resfriamento e comportamento de congelamento do gate.
- Documente qualquer ajuste intencional de processo e seu efeito em todas as cavidades.
Altere uma variável por vez quando possível. Se um ajuste corrigir uma cavidade mas levar outra para fora da especificação, o sistema não atingiu um equilíbrio robusto.
Quais tradeoffs importam ao corrigir o desequilíbrio?
As mudanças possíveis incluem a seção transversal do canal de alimentação, o layout das ramificações, as dimensões do gate ou restrições locais. Cada uma pode afetar a demanda de pressão, o tempo de ciclo, o consumo de material, a marca residual e o risco de retrabalho. Um sistema de canal quente acrescenta suas próprias considerações térmicas e de controle; compare-o com opções de canal frio no contexto do plano de produção real, em vez de tratá-lo como uma solução automática.
Antes de alterar o aço, verifique se a variação observada é repetível e se as próprias cavidades são consistentes. Incompatibilidade de ferramental, gates desgastados, contaminação ou condições de moldagem instáveis podem simular um problema de layout. A correção deve abordar a causa medida e preservar uma janela de processo utilizável.
Perguntas que os compradores fazem sobre o equilíbrio do canal de alimentação
O comprimento igual do canal de alimentação garante preenchimento equilibrado?
Não. A seção transversal, as curvas, a restrição do gate, a geometria da peça, o comportamento da resina e as condições térmicas também afetam o fluxo.
As configurações de processo podem corrigir todo desequilíbrio?
Não. As configurações podem compensar algumas diferenças, mas uma janela estreita ou conflitante entre cavidades pode indicar que o projeto do canal de alimentação ou do gate precisa ser revisado.
Um molde multicavidades deve sempre usar canal quente?
Não. A escolha depende do volume, do material, dos requisitos de gate, da tolerância a refugo e da economia do projeto. O balanceamento do canal de alimentação é uma questão separada de projeto e validação.