
Дисбаланс литниковой системы проявляется, когда полости многогнездной формы заполняются с разной скоростью или достигают различных историй давления и температуры. Симптомом может быть неравномерный вес деталей, недоливы в некоторых полостях или непостоянство выдержки под давлением — и это не обязательно единый “плохой литник”. Полезный анализ прослеживает полный путь потока от литниковой втулки через каждую ветвь к впускным литникам и сверяет его с геометрией деталей и технологическим окном.
Это тема компоновки и валидации в рамках услуг по изготовлению пресс-форм на заказ. Она отличается от выбора горячего или холодного литника: любая система может быть сбалансирована хорошо или плохо.
В этом руководстве:
- Распознайте дисбаланс
- Проверьте компоновку потока
- Проверьте поведение от полости к полости
- Балансируйте с учётом затрат и отходов
- Часто задаваемые вопросы
Как выглядит дисбаланс литниковой системы в производстве?
Сравнивайте полости, а не рассматривайте форму как единый выход. Если одна полость заполняется или уплотняется раньше другой, детали могут различаться по весу, размерам, утяжинам, облою или внешнему виду поверхности. Полость, которая постоянно даёт недолив, тогда как другая образует облой, указывает на проблему распределения, но первопричина может также заключаться в ограничении впускного литника, вентиляции, охлаждении или различиях между полостями.
Записывайте идентификатор полости на образцах и сравнивайте развитие недолива, вес деталей и критические размеры. Единый смешанный бункер скрывает закономерность. Поддерживайте постоянство смолы, настроек машины и условий отбора проб во время сравнения, чтобы доказательства могли изолировать поведение формы.
Как следует проверять компоновку литниковой системы?
Начните с длины потока и геометрии ветвей. Естественно сбалансированная компоновка даёт каждой полости сопоставимый путь от источника, но одна лишь равная геометрическая длина не гарантирует равномерного заполнения. Повороты, изменения поперечного сечения, размеры впускных литников, толщина стенок и сопротивление потоку деталей — всё это имеет значение.
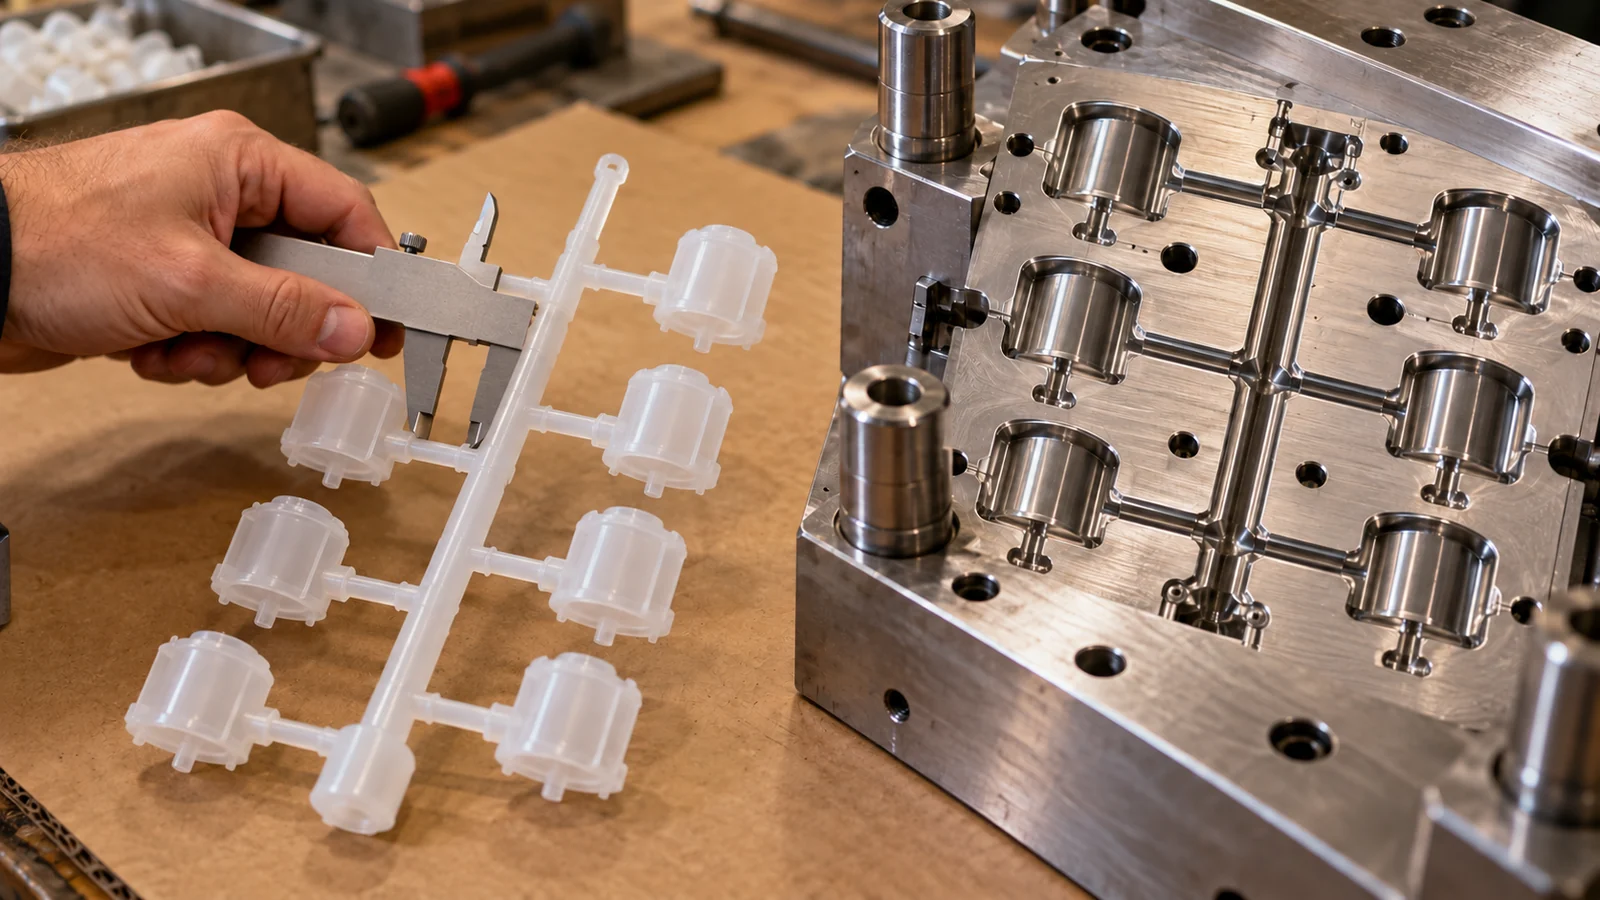
Проверяйте размеры литников и впускных литников вместе. Ограничивающий впускной литник может доминировать в потере давления, даже когда вышестоящие ветви выглядят симметричными. И наоборот, завышение размеров литника для компенсации одной полости может увеличить расход материала и нагрузку на охлаждение. Цель — контролируемое, повторяемое заполнение, а не максимально возможный проход.
Для семейной формы с деталями разных размеров идеальный естественный баланс может быть нецелесообразным. Тогда в конструкции необходимо учитывать относительную потребность в потоке и приемлемое рабочее окно для каждого компонента. Не предполагайте, что общий впрыск гарантирует правильное уплотнение разнородных деталей.
Как можно проверить баланс между гнёздами?
Используйте структурированное испытание. Образцы неполного впрыска (short-shot) могут показать порядок, в котором поток достигает гнёзд; затем готовые детали можно сравнить по массе, размерам и видимым дефектам. При наличии данных о давлении или температуре они могут помочь объяснить различие, но показания должны быть привязаны к идентичности гнезда и воспроизводимой настройке.
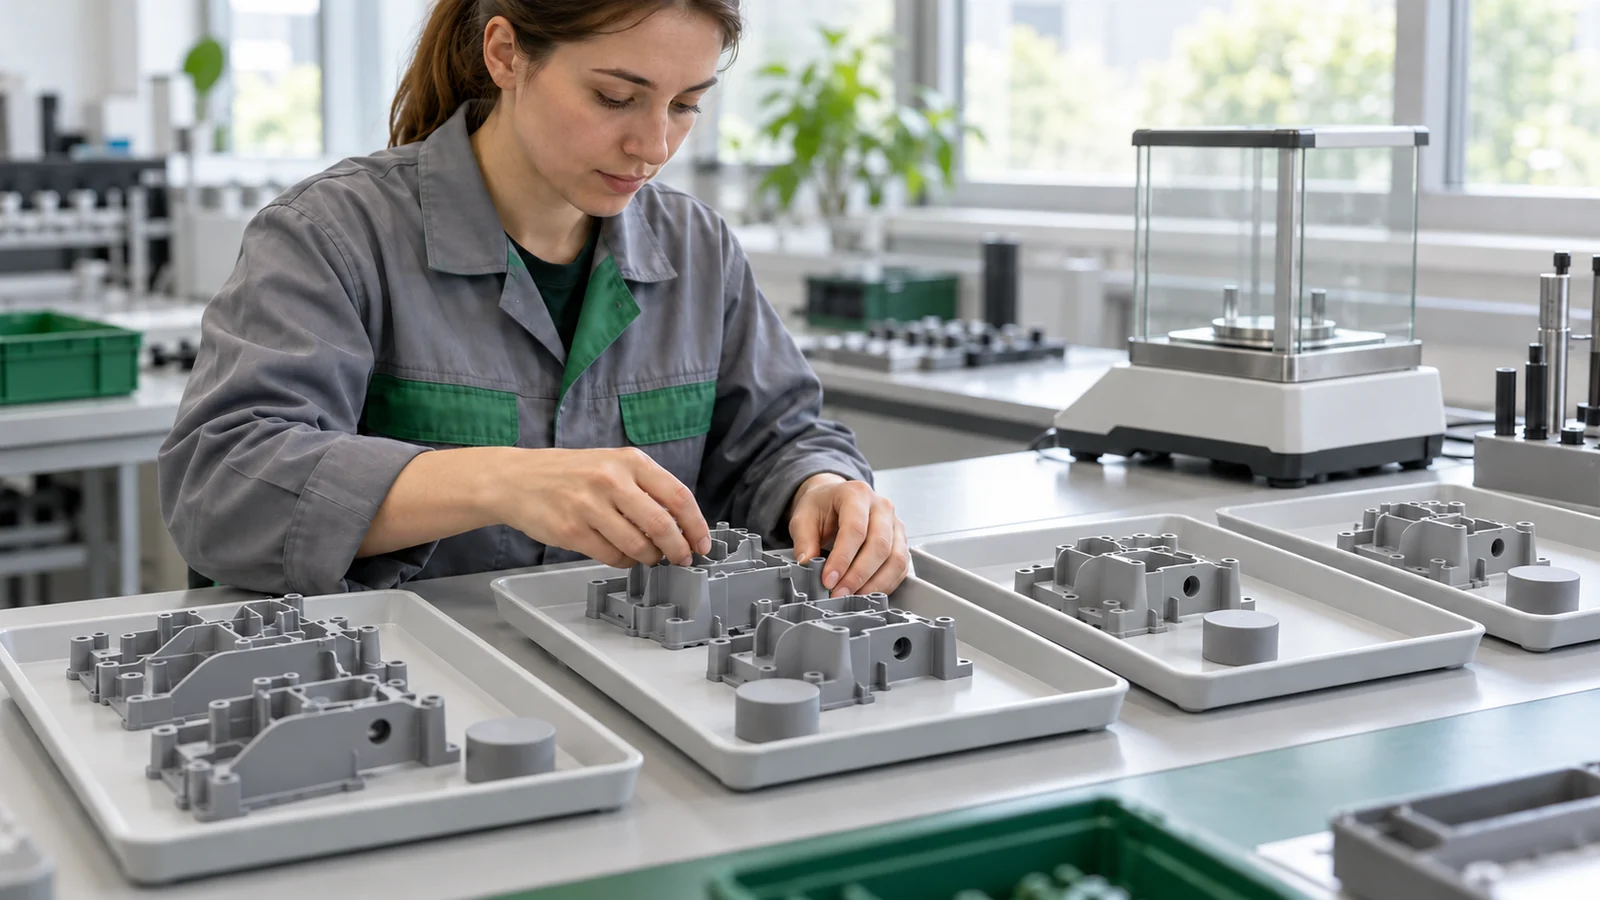
- Маркируйте каждый образец по гнезду и условиям испытания.
- Сравнивайте динамику заполнения при неполном впрыске, прежде чем менять несколько настроек.
- Измеряйте массу детали и критические размеры на протяжении нескольких циклов.
- Отделяйте эффекты литниковой системы от поведения вентиляции, охлаждения и застывания в литниковом канале.
- Документируйте любую намеренную корректировку процесса и её влияние на все гнёзда.
По возможности изменяйте по одной переменной за раз. Если корректировка исправляет одно гнездо, но выводит другое за пределы допуска, система не достигла надёжного баланса.
Какие компромиссы важны при устранении дисбаланса?
Возможные изменения включают поперечное сечение литникового канала, схему разветвлений, размеры впускных литников или локальные ограничения. Каждое из них может повлиять на потребность в давлении, время цикла, расход материала, след от литника и риск доработки. Горячеканальная система добавляет свои собственные тепловые аспекты и аспекты управления; сравнивайте её с вариантами холодноканальной системы в контексте фактического производственного плана, а не рассматривайте как автоматическое решение.
Перед изменениями стали убедитесь, что наблюдаемое отклонение воспроизводимо и что сами гнёзда согласованы. Несоответствие оснастки, изношенные впускные литники, загрязнение или нестабильные условия формования могут имитировать проблему компоновки. Корректировка должна устранять измеренную причину и сохранять работоспособное технологическое окно.
Вопросы, которые задают покупатели о балансе литниковой системы
Гарантирует ли одинаковая длина литниковых каналов сбалансированное заполнение?
Нет. Поперечное сечение, повороты, ограничение впускного литника, геометрия детали, поведение расплава и тепловые условия также влияют на поток.
Могут ли настройки процесса исправить любой дисбаланс?
Нет. Настройки могут компенсировать некоторые различия, но узкое или противоречивое окно по гнёздам может указывать на то, что конструкция литниковой системы или впускного отверстия требует пересмотра.
Должна ли многогнёздная форма всегда использовать горячеканальную литниковую систему?
Нет. Выбор зависит от объёма производства, материала, требований к впускным отверстиям, допустимого количества отходов и экономики проекта. Балансировка литниковой системы — это отдельный вопрос проектирования и валидации.