
Eine Anguss-Ungleichverteilung zeigt sich, wenn Kavitäten in einem Mehrfachwerkzeug mit unterschiedlichen Geschwindigkeiten gefüllt werden oder unterschiedliche Druck- und Temperaturverläufe erreichen. Das Symptom kann ungleichmäßiges Teilegewicht, Kurzschüsse in einigen Kavitäten oder inkonsistente Nachverdichtung sein – nicht unbedingt ein einzelner “schlechter Anguss”. Eine sinnvolle Überprüfung verfolgt den vollständigen Fließweg vom Angusssteg über jeden Zweig bis zu den Anschnitten und gleicht ihn mit der Geometrie der Teile und dem Prozessfenster ab.
Dies ist ein Thema zu Layout und Validierung innerhalb von individueller Formenbau. Es unterscheidet sich von der Wahl zwischen Heiß- oder Kaltkanal: Beide Systeme können gut oder schlecht ausbalanciert sein.
In diesem Leitfaden:
- Ungleichverteilung erkennen
- Das Fließlayout überprüfen
- Das Verhalten von Kavität zu Kavität validieren
- Balance gegen Kosten und Ausschuss abwägen
- FAQ
Wie zeigt sich eine Anguss-Ungleichverteilung in der Produktion?
Vergleichen Sie die Kavitäten, statt das Werkzeug als einen einzigen Output zu betrachten. Wenn eine Kavität vor einer anderen gefüllt oder nachverdichtet wird, können sich die Teile in Gewicht, Abmessungen, Einfallstellen, Grat oder Oberflächenerscheinung unterscheiden. Eine Kavität, die wiederholt Kurzschüsse zeigt, während eine andere überspritzt, deutet auf ein Verteilungsproblem hin, doch die Ursache kann auch eine Anschnittdrosselung, Entlüftung, Kühlung oder Unterschiede zwischen den Kavitäten umfassen.
Kennzeichnen Sie die Kavitätsidentität auf den Mustern und vergleichen Sie den Verlauf der Kurzschüsse, das Teilegewicht und die kritischen Abmessungen. Ein einziger gemischter Behälter verbirgt das Muster. Halten Sie Harz, Maschineneinstellungen und Probenahmebedingungen während des Vergleichs konstant, damit die Befunde das Werkzeugverhalten isolieren können.
Wie sollte ein Angusslayout überprüft werden?
Beginnen Sie mit der Fließlänge und der Zweiggeometrie. Ein natürlich ausbalanciertes Layout gibt jeder Kavität einen vergleichbaren Weg von der Quelle, doch gleiche geometrische Länge allein garantiert keine gleiche Füllung. Umlenkungen, Querschnittsänderungen, Anschnittabmessungen, Wanddicke und der Fließwiderstand der Teile spielen alle eine Rolle.
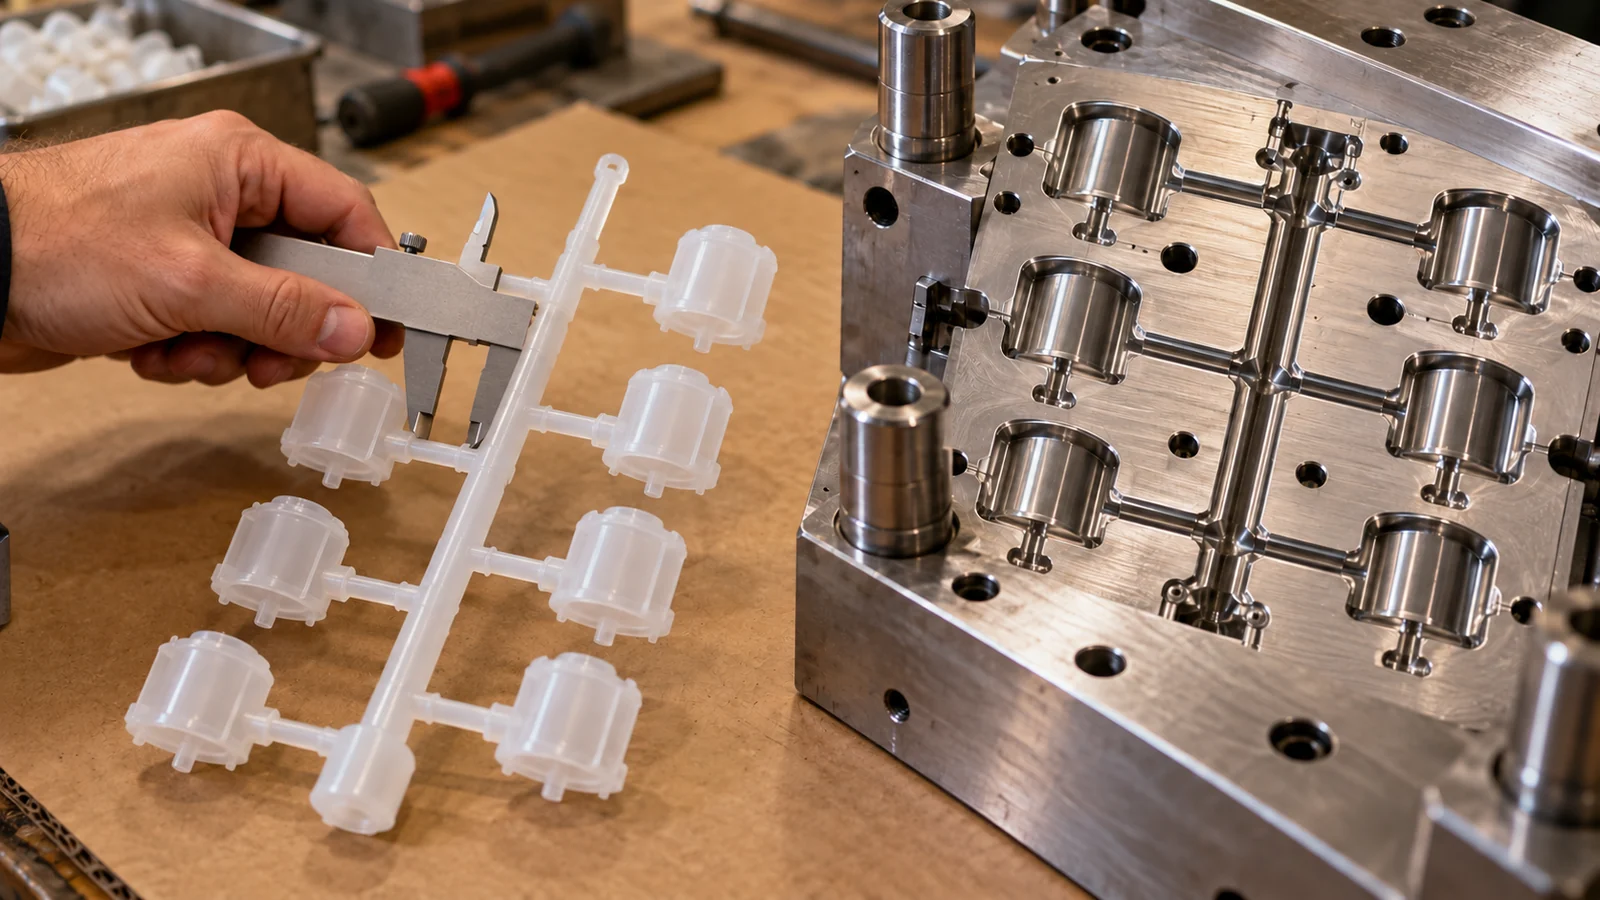
Überprüfen Sie Anguss- und Anschnittabmessungen gemeinsam. Ein restriktiver Anschnitt kann den Druckverlust dominieren, selbst wenn die vorgelagerten Zweige symmetrisch erscheinen. Umgekehrt kann eine Überdimensionierung des Angusses zum Ausgleich einer Kavität den Materialverbrauch und die Kühlbelastung erhöhen. Das Ziel ist eine kontrollierte, wiederholbare Füllung – nicht der größtmögliche Durchgang.
Bei einem Familienwerkzeug mit unterschiedlichen Teilegrößen kann eine perfekte natürliche Balance unpraktisch sein. Das Design muss dann den relativen Fließbedarf und das akzeptable Betriebsfenster für jede Komponente berücksichtigen. Gehen Sie nicht davon aus, dass ein gemeinsamer Schuss garantiert, dass ungleiche Teile korrekt nachverdichtet werden.
Wie kann die Balance zwischen Kavitäten validiert werden?
Verwenden Sie einen strukturierten Versuch. Short-Shot-Muster können die Reihenfolge zeigen, in der die Schmelze die Kavitäten erreicht; anschließend können vollständige Teile hinsichtlich Gewicht, Abmessungen und sichtbaren Defekten verglichen werden. Sofern verfügbar, können Druck- oder Temperaturdaten helfen, eine Abweichung zu erklären, aber die Messwerte müssen der Kavitätenidentität und einem reproduzierbaren Aufbau zugeordnet werden.
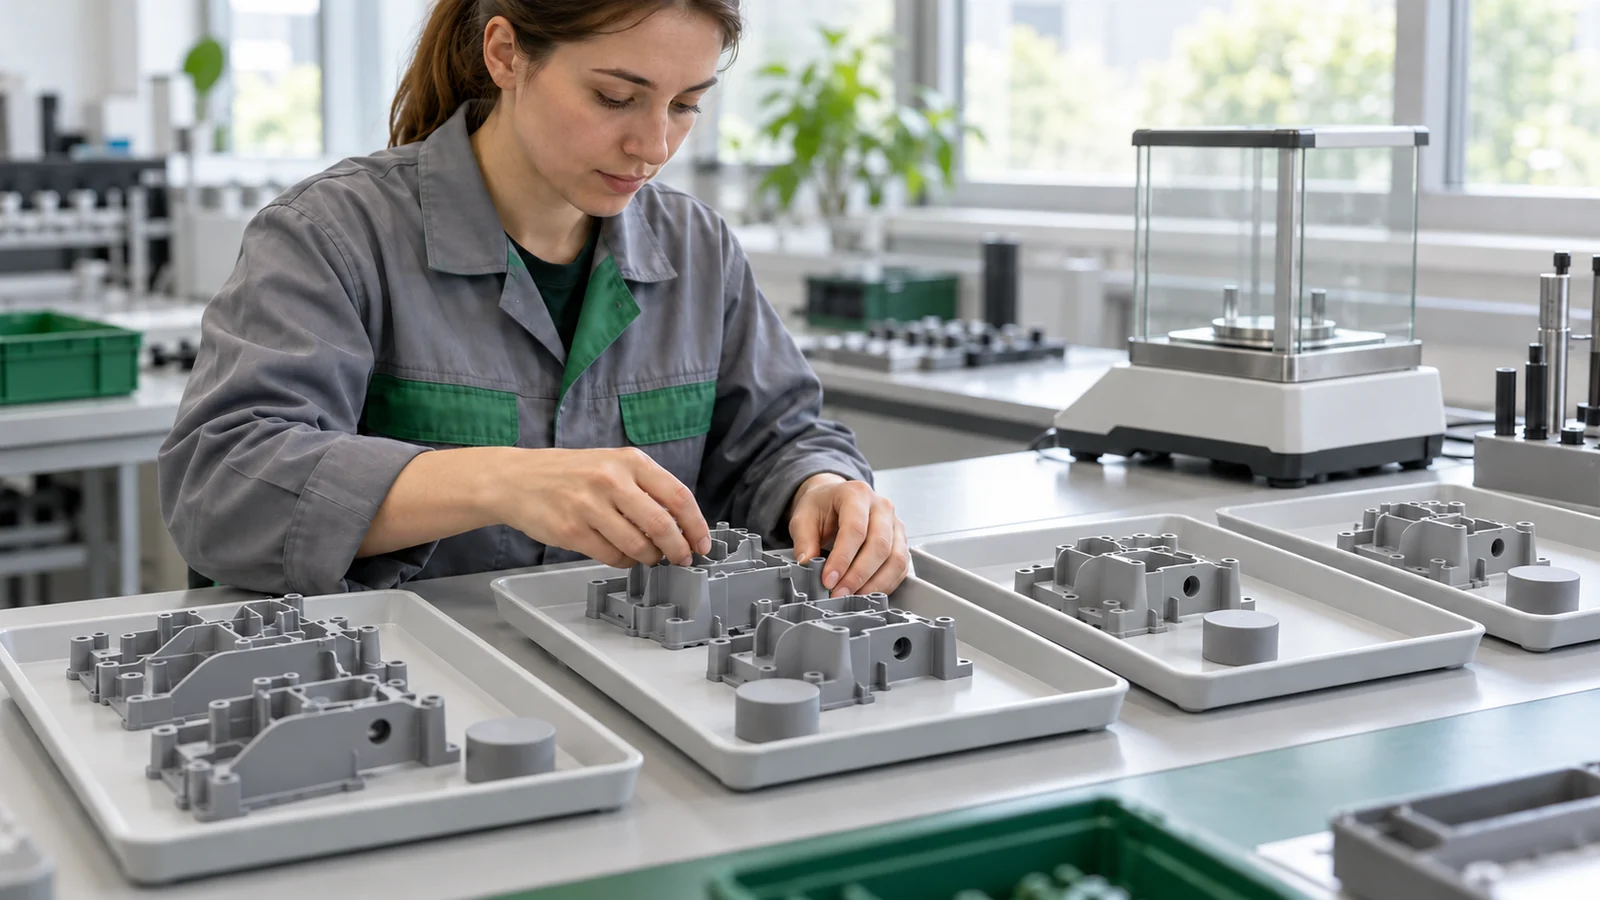
- Kennzeichnen Sie jedes Muster nach Kavität und Versuchsbedingung.
- Vergleichen Sie den Füllverlauf im Short-Shot, bevor Sie mehrere Einstellungen ändern.
- Messen Sie das Teilegewicht und die kritischen Abmessungen über mehrere Zyklen hinweg.
- Trennen Sie Anguss-Effekte von Entlüftung, Kühlung und Gate-Erstarrungsverhalten.
- Dokumentieren Sie jede beabsichtigte Prozessanpassung und ihre Auswirkung auf alle Kavitäten.
Ändern Sie nach Möglichkeit jeweils nur eine Variable. Wenn eine Anpassung eine Kavität korrigiert, aber eine andere außerhalb der Spezifikation bringt, hat das System keine robuste Balance erreicht.
Welche Kompromisse sind bei der Korrektur einer Unbalance wichtig?
Mögliche Änderungen umfassen den Angussquerschnitt, das Verteilerlayout, die Gate-Abmessungen oder lokale Einschränkungen. Jede kann den Druckbedarf, die Zykluszeit, den Materialverbrauch, den Angussrest und das Nacharbeitsrisiko beeinflussen. Ein Heißkanalsystem bringt eigene thermische und regelungstechnische Aspekte mit sich; vergleichen Sie es mit Kaltkanaloptionen im Kontext des tatsächlichen Produktionsplans, statt es als automatische Lösung zu betrachten.
Verifizieren Sie vor Stahländerungen, dass die beobachtete Variation reproduzierbar ist und die Kavitäten selbst konsistent sind. Werkzeugabweichungen, verschlissene Gates, Verunreinigungen oder instabile Formgebungsbedingungen können ein Layoutproblem vortäuschen. Die Korrektur sollte die gemessene Ursache beheben und ein nutzbares Prozessfenster erhalten.
Fragen, die Einkäufer zur Angussbalance stellen
Garantiert eine gleiche Angusslänge eine ausgeglichene Füllung?
Nein. Querschnitt, Umlenkungen, Gate-Einschränkung, Teilegeometrie, Harzverhalten und thermische Bedingungen beeinflussen die Strömung ebenfalls.
Können Prozesseinstellungen jede Unbalance beheben?
Nein. Einstellungen können einige Unterschiede kompensieren, aber ein enges oder widersprüchliches Fenster über die Kavitäten hinweg kann darauf hindeuten, dass das Anguss- oder Anschnittdesign überprüft werden muss.
Sollte eine Mehrfachkavitätenform immer einen Heißkanal verwenden?
Nein. Die Wahl hängt von Stückzahl, Material, Anschnittanforderungen, Ausschusstoleranz und Projektwirtschaftlichkeit ab. Die Angussbalance ist eine separate Design- und Validierungsfrage.