
Lo stampaggio a due componenti per le prese robotizzate ha senso quando una struttura rigida e una superficie di contatto cedevole devono diventare un unico componente stampato ripetibile. La decisione chiave non è semplicemente se un tocco morbido risulti migliore. È se il confine tra i materiali può rimanere stabile sotto forza di presa, rilascio, pulizia e movimento ripetuto, e se la geometria può essere stampata senza compromettere le funzioni di posizionamento della presa. Definire il compito di ciascun materiale prima di selezionare una sequenza di stampo.
Assegnare un compito a ciascun materiale
Il componente rigido deve sopportare il carico strutturale, preservare le funzioni di montaggio e allineamento e resistere alle forze trasferite dal meccanismo del gripper. Il componente più morbido può aggiungere cedevolezza o una superficie di contatto con una sensazione o un comportamento di attrito diversi. Se ci si aspetta che lo strato morbido sopporti da solo un carico strutturale, la suddivisione dei materiali potrebbe essere errata.
Mappare prima l'area di contatto e la direzione della forza. Cercare i bordi in cui il materiale morbido potrebbe staccarsi, le strisce strette che potrebbero lacerarsi e le superfici di riferimento che devono rimanere rigide. Definire inoltre se la presa entra in contatto con una sola geometria di pezzo o con una famiglia di dimensioni. Una combinazione di materiali che funziona per una superficie potrebbe non trattenere in modo affidabile un altro pezzo.
Lo stampaggio a due componenti è un'opzione all'interno di stampaggio a iniezione per robotica, ma un'applicazione robotica non richiede automaticamente uno stampo multi-materiale. La funzione del componente e la domanda annua dovrebbero giustificare la maggiore complessità di attrezzaggio e validazione.
Scegliere il percorso di stampaggio in base alle esigenze produttive
Lo stampaggio a due componenti forma le regioni rigide e morbide in una sequenza di stampaggio coordinata all'interno di uno stampo progettato allo scopo. Lo sovrastampaggio può anch'esso combinare materiali, ma può utilizzare un substrato separato di prima iniezione che viene trasferito o riposizionato prima dello stampaggio del secondo materiale. La distinzione è pratica: integrazione del ciclo, ripetibilità del posizionamento, complessità dello stampo, movimentazione dei pezzi e compatibilità dei materiali possono cambiare tra i percorsi.
Per un design a basso volume o soggetto a revisioni frequenti, un percorso più semplice può facilitare la modifica dello strato di contatto o del substrato. Per una geometria stabile con una forte esigenza di registrazione ripetibile e produzione integrata, uno stampo a due componenti può valere la pena di essere valutato. Confrontare l'intero percorso di produzione e manutenzione, non solo il numero di fasi di stampaggio.
| Percorso | Idoneità potenziale | Decisione da verificare |
|---|---|---|
| Presa a materiale singolo | Un unico materiale può soddisfare le esigenze strutturali e di contatto | Il design necessita davvero di un'interfaccia conforme separata? |
| Sovrastampaggio | Un substrato del primo shot può essere manipolato e posizionato per un secondo shot | È possibile controllare il trasferimento, il bonding o la ritenzione meccanica? |
| Stampaggio a due shot | La sequenza integrata dei materiali e la registrazione ripetibile sono priorità | I materiali, la geometria, la domanda e la sequenza degli stampi supportano l'investimento? |
La pagina del processo di stampaggio a iniezione a due shot del sito descrive il processo più ampio. Per una presa robotica, la decisione dipende comunque dal singolo componente e dalla coppia di materiali validata.
Collocare il confine rigido-morbido lontano dal cedimento
Il confine dovrebbe seguire la funzione della presa, non solo una linea di divisione comoda. Mantenere il materiale morbido lontano dai datum di montaggio, dalle sedi delle viti e dalle superfici che stabiliscono la spaziatura delle dita. Se l'interfaccia termina in uno spigolo vivo o in un bordo di contatto ad alto sforzo di taglio, il carico ripetuto può sollevare o usurarsi il materiale in quel punto.
La compatibilità dei materiali deve essere stabilita a livello di grado. L'adesione non è garantita per tutte le combinazioni di termoplastici rigidi ed elastomeri. Progettare la ritenzione meccanica dove l'applicazione lo richiede e assicurarsi che tali caratteristiche non creino sezioni sottili e difficili da riempire o un difficile distacco dallo stampo. Un elastomero termoplastico deve essere selezionato per lo specifico ambiente della presa, non solo in base alla durezza nominale.
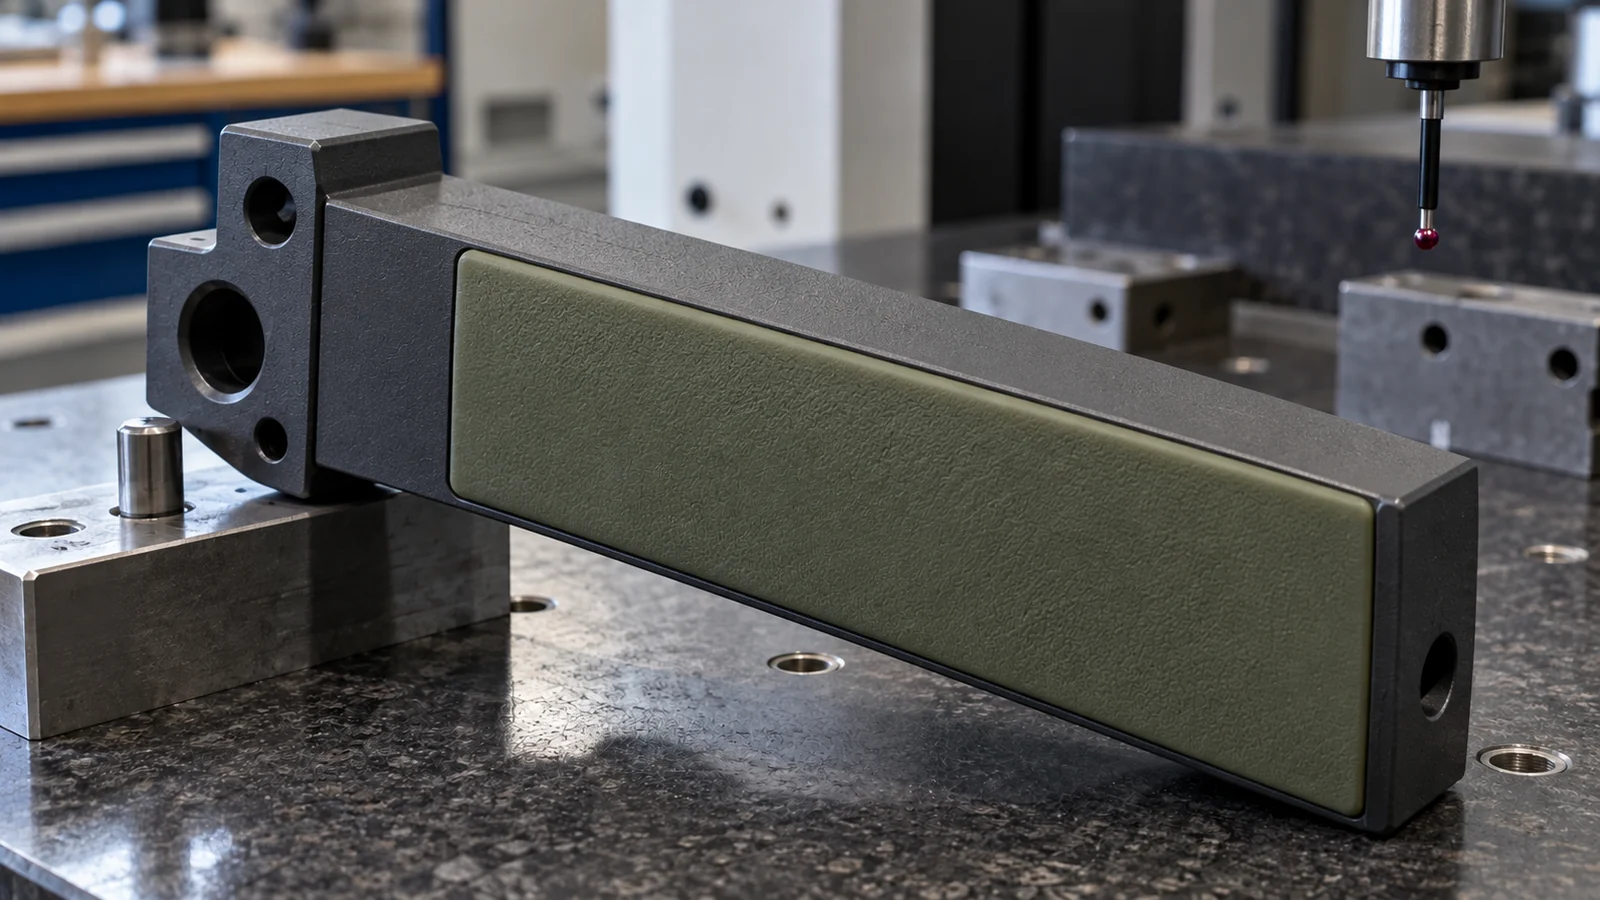
Considerare le differenze di ritiro e raffreddamento tra i due materiali. Se il corpo rigido si muove mentre il shot più morbido si raffredda, il pezzo finale può perdere planarità o spostare un bordo di contatto. Rivedere il posizionamento degli iniettori, la direzione del flusso, lo sfiato, lo shutoff e il raffreddamento come un unico sistema. Il confine necessita anche di un chiaro criterio di accettazione visivo e dimensionale affinché l'ispezione possa distinguere una variazione estetica da un vero difetto dell'interfaccia.
Progettare lo stampo in base al posizionamento e alla sequenza
Il secondo shot deve raggiungere l'area prevista mentre il primo shot è supportato e posizionato. A seconda del concetto dello stampo, ciò può comportare lo spostamento del substrato tra le cavità, la rotazione di un inserto o di un platen, o un'altra sequenza controllata. La disposizione esatta dipende dalla geometria del pezzo e dalle attrezzature; non selezionare un meccanismo prima di aver confermato l'accesso, le tolleranze e come viene trattenuto il primo shot.
Verificare quali superfici sono stampate in ciascuna fase, dove si incontrano le chiusure e come il flash influirebbe sulla presa. Il substrato del primo shot deve resistere al secondo shot senza spostarsi o deformarsi. Posizionare il pezzo a partire da datum stabili e pianificare l'ispezione per il confine, le dimensioni di montaggio e la superficie di contatto, non solo per il profilo complessivo.
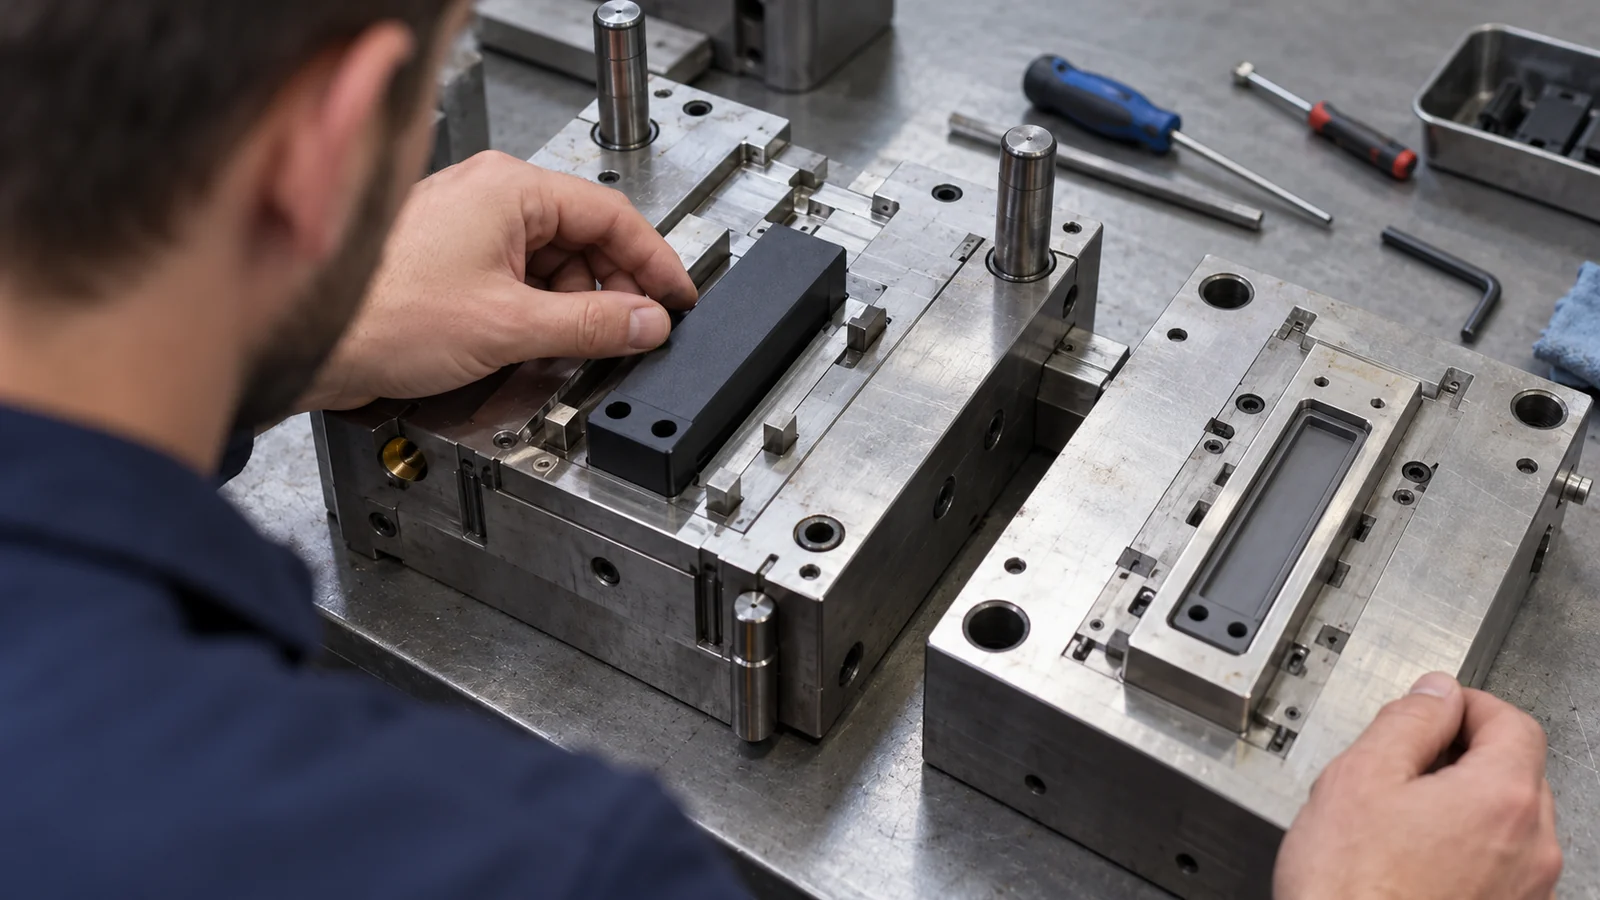
Anche i cambi di utensile possono influire sulla manutenzione. Chiedere come l'utensile si separa per la pulizia, come verrà rilevata l'usura all'interfaccia con il materiale e quali impostazioni di processo sono controllate tra uno shot e l'altro. L'obiettivo non è massimizzare l'automazione in astratto; è produrre un'interfaccia ripetibile senza rendere l'utensile inutilmente difficile da manutenere.
Verificare l'interfaccia nella presa finita
La qualifica dovrebbe testare la presa completa, non solo una piastra di materiale. La geometria finita determina la pressione di contatto, la deformazione, il carico di pelatura e il comportamento al distacco. Utilizzare pezzi rappresentativi e la sequenza operativa reale quando possibile.
- Verificare la geometria: misurare i datum, l'interasse delle ganasce, la copertura dello strato morbido e la posizione del confine.
- Testare il contatto: valutare lo slittamento, la marcatura del pezzo e la ripetibilità con superfici rappresentative.
- Ispezionare adesione e ritenzione: cercare sollevamenti, strappi, flash e movimenti dopo i cicli.
- Includere l'ambiente: ripetere i controlli pertinenti dopo l'esposizione a detergenti, olio, temperatura o usura.
- Verificare la manutenibilità: confermare che la presa possa essere rimossa, pulita e sostituita senza danneggiare l'interfaccia.
Se è necessario solo un miglioramento della superficie di contatto, un pad sostituibile può essere più facile da manutenere. Se si sceglie un pezzo stampato multi-materiale, documentare le classi di materiale, i criteri di confine, il metodo di prova e la condizione di servizio prevista prima del rilascio del progetto.
FAQ
Lo stampaggio a due shot è sempre migliore dell'overmolding?
No. Lo stampaggio a due componenti può integrare la sequenza, ma può aggiungere complessità all'attrezzatura. Lo sovrastampaggio o un cuscinetto sostituibile possono essere più adatti a seconda del volume, della geometria, della compatibilità dei materiali, delle revisioni e delle esigenze di manutenzione.
Un componente morbido si legherà automaticamente al componente rigido?
No. L'adesione dipende dalle specifiche qualità dei materiali e dalle condizioni di processo. Confermare la compatibilità e considerare il trattenimento meccanico quando l'interfaccia deve resistere a pelatura o taglio.
Cosa dovrebbe essere incluso nella revisione del progetto?
Fornire entrambe le qualità dei materiali, il CAD completo del gruppo impugnatura, le condizioni di contatto, il profilo di carico e movimento, l'ambiente di pulizia, la domanda annuale e i criteri di accettazione per scivolamento, usura e integrità dell'interfaccia.