
La deformazione per warpage nello stampaggio a iniezione di parti di grandi dimensioni è spesso attribuita al raffreddamento, ma il cambiamento di forma può iniziare prima, nel modo in cui la parte si riempie, si compatta, si distacca e viene supportata dopo l'estrazione. Su un componente di grandi dimensioni, una piccola differenza tra le regioni può diventare visibile come torsione, incurvamento, sollevamento dei bordi o disallineamento in fase di assemblaggio. Il primo compito è identificare dove inizia la deviazione e se lo stesso schema si ripete.
Non appiattire la parte con la forza e chiamarlo correzione di processo. Registrare la forma allo stato libero, la condizione di supporto, l'orientamento di misurazione e il tempo dopo lo stampaggio. Una parte di grandi dimensioni può flettersi sotto il proprio peso o cambiare con la movimentazione, quindi il metodo di ispezione fa parte della diagnosi.
Descrivere la forma prima di nominare la causa
Definire la deformazione in termini che un'altra persona possa riprodurre: quale bordo si solleva, quale datum si sposta, se il pannello si incurva verso l'interno o verso l'esterno e se la torsione va da angolo ad angolo. Fotografare la parte su una superficie neutra e contrassegnare i punti di misurazione. Confrontare le stesse posizioni tra parti provenienti da diverse cavità o cicli, ove possibile.
Separare una distorsione di forma coerente dalla variazione casuale. Se ogni parte si piega in una direzione simile, indagare un'influenza sistematica di geometria, attrezzatura o processo. Se la direzione cambia da parte a parte, rivedere la coerenza del ciclo, la condizione del materiale, l'estrazione e la movimentazione prima di riprogettare lo stampo. Conservare campioni sia di parti accettabili che di parti scartate.
Cercare le transizioni strutturali e l'asimmetria

Pannelli lunghi, nervature sfalsate, bossaggi spessi, grandi aperture e variazioni di spessore di parete possono creare rigidità e comportamento di raffreddamento diversi all'interno di un unico componente. Una superficie ampia può apparire piatta nel modello CAD ma avere poca resistenza alla flessione una volta libera dallo stampo. Rivedere il percorso di carico e la posizione dei punti di montaggio oltre allo spessore nominale di parete.
Confrontare entrambi i lati della parte per nervature, texture, accumuli di materiale, ingresso del punto di iniezione e caratteristiche che vincolano il ritiro. Il problema rilevante non è semplicemente se il progetto è simmetrico sullo schermo; è se lo stampo e la parte sperimentano riempimento, compattazione, raffreddamento e distacco bilanciati. Un dell'analisi del flusso nello stampo può aiutare a inquadrare le domande sull'equilibrio di flusso e raffreddamento, ma sono lo stampo effettivo e la parte stampata a determinare se una modifica proposta funziona.
Tracciare insieme riempimento, compattazione e raffreddamento
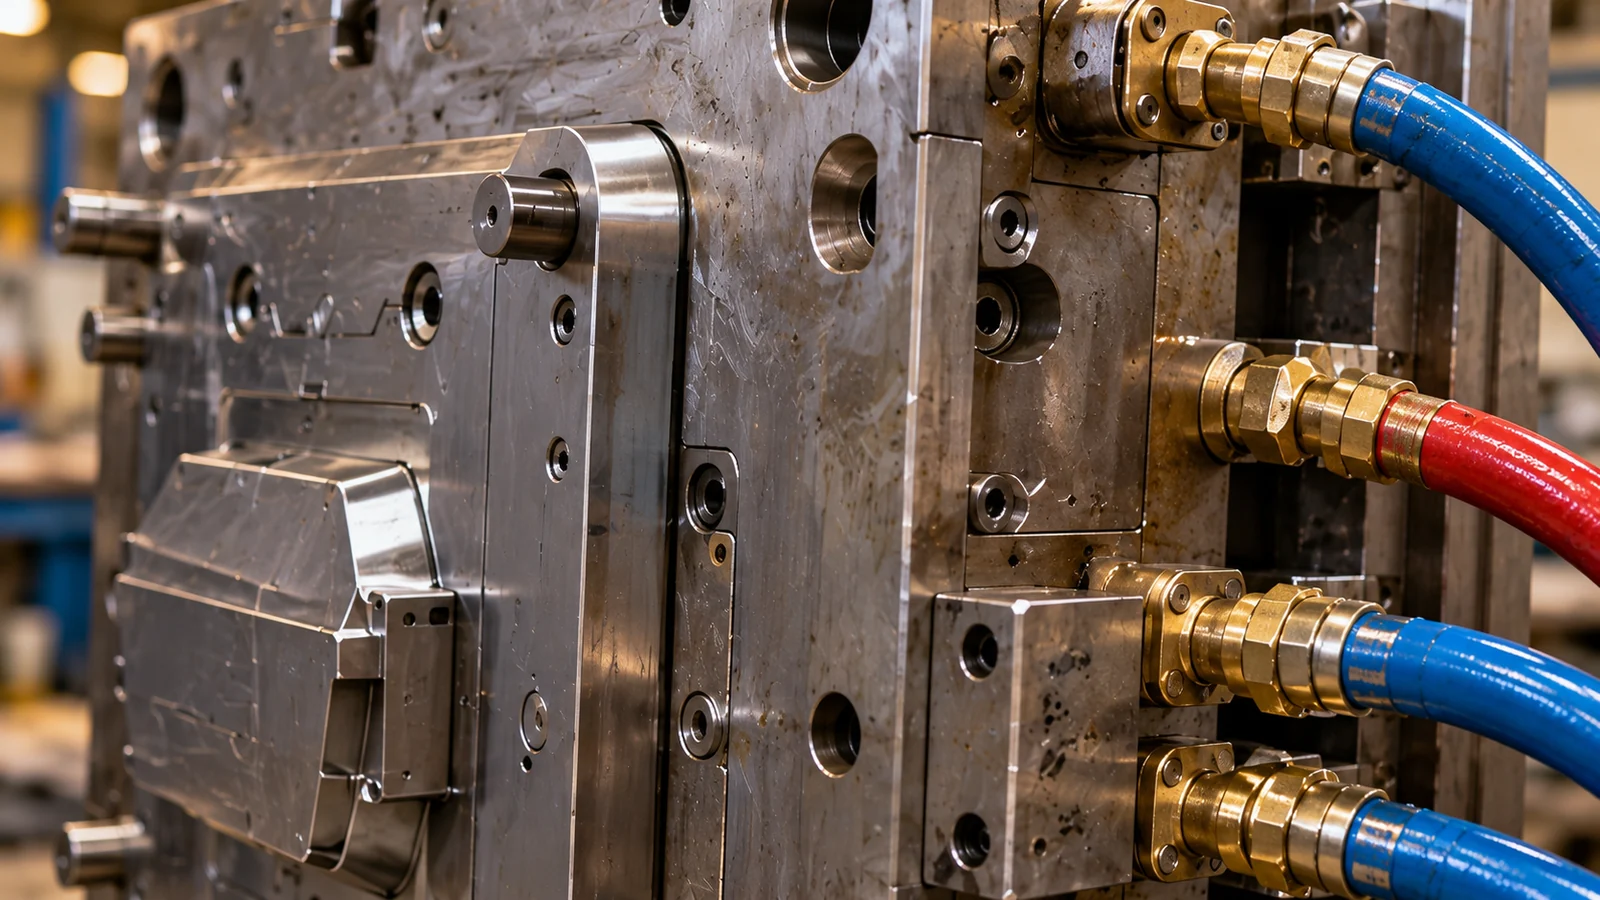
Utilizzare un confronto controllato invece di modificare più impostazioni contemporaneamente. Collegare ogni campione al registro di processo e annotare se la deformazione cambia con le condizioni del ciclo, l'avviamento, il lotto di materiale o una regolazione dello stampo. Verificare il punto di iniezione e il percorso di flusso, il comportamento di trasferimento, la coerenza di compattazione, il raffreddamento locale e la temporizzazione dell'estrazione come un sistema interconnesso.
- Confermare la linea di base. Registrare la ricetta di processo accettata, l'identificazione della resina, la cavità e il modo in cui la parte viene rimossa e supportata.
- Verificare le differenze regionali. Confrontare i circuiti di raffreddamento, le transizioni di parete e la sequenza con cui le regioni si riempiono e si compattano.
- Ispezionare l'estrazione e la movimentazione. Cercare segni di trascinamento, incollaggi, impronte degli espulsori o deformazioni introdotte mentre il pezzo è caldo.
- Verificare una sola ipotesi. Apportare una modifica documentata, quindi confrontare le stesse dimensioni e la forma in stato libero su pezzi ripetuti.
Una regolazione di processo che migliora un bordo ma peggiora una caratteristica di montaggio non ha risolto il problema. Per una modifica dello stampo, concordare i controlli dimensionali e funzionali prima del successivo prova e validazione dello stampo a iniezione.
Separare la variazione di stampaggio dagli effetti di misurazione
I componenti di grandi dimensioni sono sensibili a come vengono trattenuti e misurati. Confermare che l'attrezzatura non deformi il pezzo appiattendolo, che lo schema dei datum corrisponda al montaggio e che tutti i campioni siano misurati con lo stesso orientamento e la stessa condizione di supporto. Se il pezzo cambia dopo lo stampaggio, definire quando avviene la misurazione e mantenere costante tale intervallo.
Distinguere inoltre un'imbarcatura estetica da un difetto funzionale. Se il pezzo si monta sui datum definiti e funziona come richiesto, un profilo non funzionale potrebbe non necessitare della stessa tolleranza di una caratteristica di tenuta o di allineamento. Al contrario, forzare un pezzo flessibile in un'attrezzatura può mascherare un problema di montaggio. Dichiarare chiaramente la condizione di accettazione e validare il pezzo in un montaggio rappresentativo, ove appropriato.
Quando il progetto, lo stampo e il metodo di misurazione contribuiscono tutti, ricorrere a una revisione congiunta anziché a una modifica isolata di un'impostazione. Il piano stampaggio a iniezione di materie plastiche complessivo dovrebbe allineare geometria, supporto dello stampo, controlli di processo e criteri di ispezione.
FAQ
Un pezzo grande deformato necessita sempre di più tempo di raffreddamento?
No. Il raffreddamento è un fattore, ma anche riempimento, compattazione, geometria, estrazione e movimentazione possono contribuire. Stabilire il modello di deformazione e verificare una causa alla volta.
Perché un pezzo grande appare piatto nell'attrezzatura ma si incurva dopo la rimozione?
L'attrezzatura potrebbe vincolare il pezzo. Confrontare le misurazioni in stato libero e con supporto, e confermare che la condizione di ispezione rifletta come il pezzo viene montato e utilizzato.
L'intero pezzo deve avere un'unica tolleranza di planarità?
Non automaticamente. Identificare quali superfici controllano l'accoppiamento o la funzione, impostare i datum attorno a tali interfacce e definire criteri estetici o non funzionali separati ove necessario.