
Quando si confrontano la termoformatura a caldo e la saldatura a ultrasuoni, si parte dalla funzione della giunzione: entrambi i metodi uniscono assemblaggi in plastica, ma creano la giunzione in modo diverso. La termoformatura a caldo ammorbidisce un perno stampato in modo che possa formare una testa di ritenzione attorno a un secondo componente; la saldatura a ultrasuoni fonde interfacce in plastica compatibili tramite vibrazione e pressione. La scelta dipende dal fatto che l'assemblaggio richieda ritenzione meccanica, una saldatura continua, accesso per la manutenzione o un aspetto controllato, non da quale processo sembri più veloce.
La differenza funzionale inizia dalla giunzione
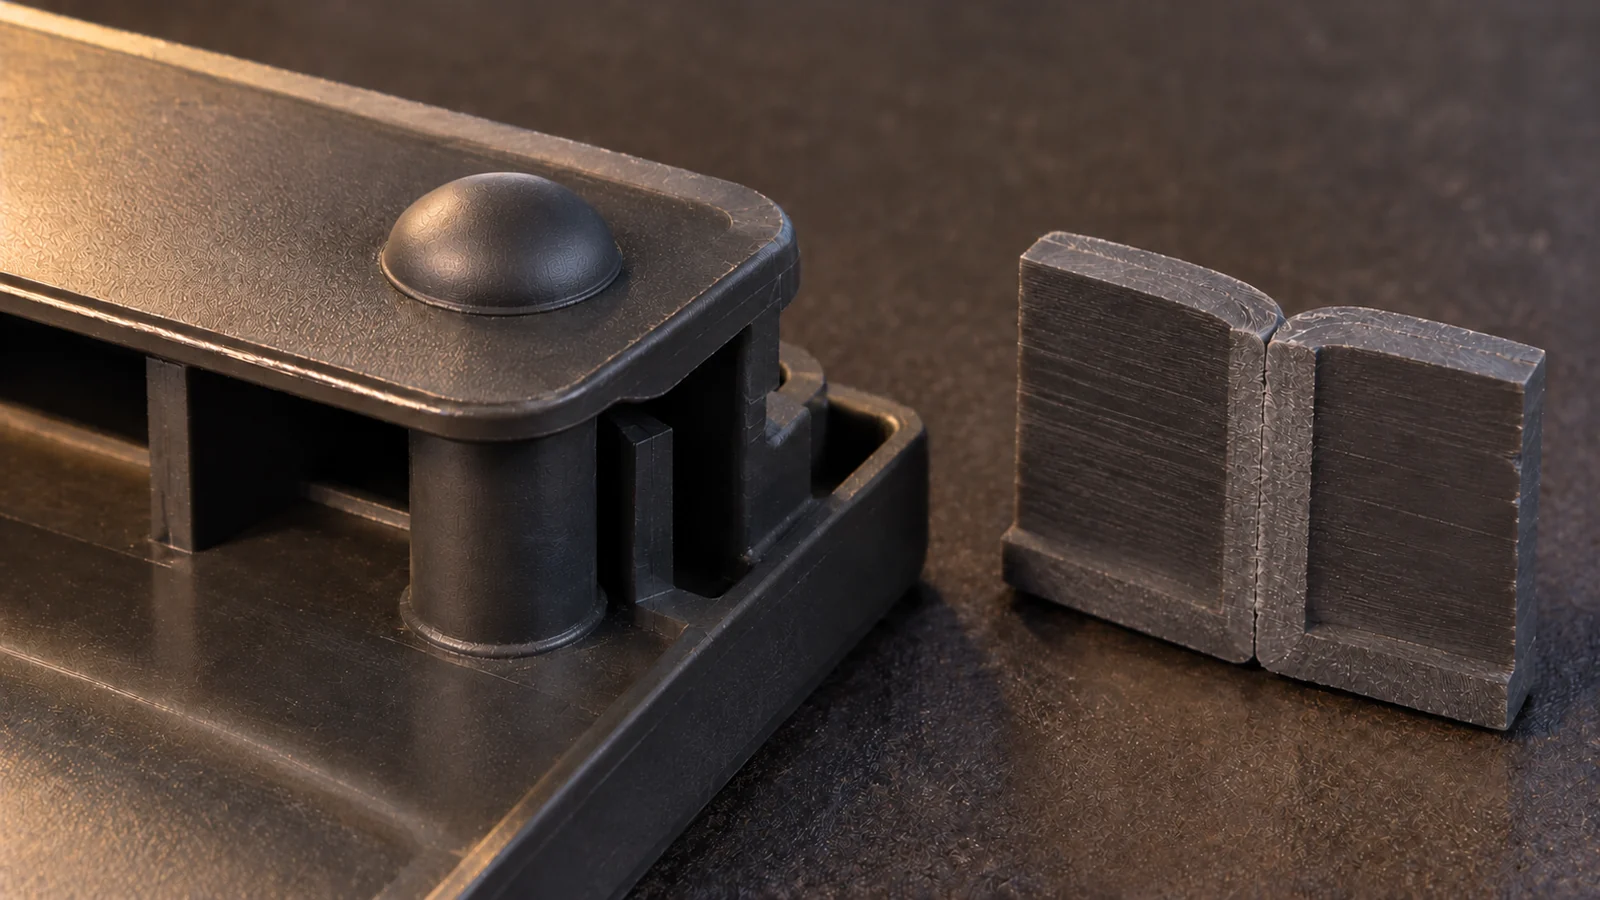
La termoformatura a caldo è una forma di formatura termica. Un perno o boss in plastica viene riscaldato e rimodellato per trattenere un altro componente, spesso un inserto metallico o un componente con un foro. Il componente trattenuto può rimanere meccanicamente vincolato senza saldare insieme due metà in plastica. Le dimensioni del boss, il supporto e la formazione della testa guidano quindi la progettazione.
La saldatura a ultrasuoni, invece, unisce interfacce termoplastiche idonee mediante riscaldamento localizzato generato durante la vibrazione e il serraggio. Può formare una saldatura lungo un perimetro o in corrispondenza di specifiche caratteristiche di giunzione. La geometria della giunzione, la compatibilità delle resine, il supporto dell'attrezzatura, l'accesso del sonotrodo e la tenuta richiesta sono input progettuali fondamentali. Consultare le guide del sito su termosaldatura a punzone e saldatura a ultrasuoni per i contesti di processo.
Confrontare i compromessi che influenzano l'assemblaggio finito
| Fattore decisionale | Termopuntinatura | La saldatura a ultrasuoni |
|---|---|---|
| Funzione tipica della giunzione | Trattiene o vincola un componente con una caratteristica in plastica formata | Fonde interfacce in plastica compatibili |
| Caratteristica chiave del componente | Montanti o boss accessibili con volume di materiale controllato | Giunto di incastro progettato e percorso di vibrazione supportato |
| Accesso per l'assemblaggio | L'utensile deve raggiungere ogni punto di staking | Il sonotrodo deve entrare in contatto con una superficie adatta vicino al giunto |
| Requisiti di giunzione o di contenimento | Punti di ritenzione; non intrinsecamente una giunzione continua | Può essere progettato come giunto continuo, soggetto a collaudo |
| Rischio progettuale comune | Fessurazione del boss, testa irregolare, sollecitazioni o segni estetici | Disallineamento, fusione debole, bave, flessione del pezzo o visibilità della linea di saldatura |
| Manutenibilità | Dipende dalla possibilità di rimuovere la testa formata | I gruppi saldati generalmente non sono progettati per la separazione non distruttiva |
Queste sono tendenze, non garanzie. Il grado di resina, i riempitivi, la geometria delle pareti, la velocità di produzione e la progettazione delle attrezzature possono modificare la fattibilità. Un confronto dovrebbe basarsi su pezzi e requisiti reali anziché su dichiarazioni generiche sui tempi di ciclo.
Scegli in base all'esigenza di assemblaggio, non all'etichetta del processo
L'incollaggio a caldo per deformazione (heat staking) è un candidato logico quando un boss stampato può trattenere un secondo componente e il design ha spazio per l'accesso allo staking. Può semplificare un assemblaggio che richiede punti di ritenzione discreti. Verifica la radice del boss, la parete circostante, le condizioni del materiale e il percorso del carico; un perno sottodimensionato o scarsamente supportato può incrinarsi o deformarsi invece di formare una testa stabile.
La saldatura a ultrasuoni merita una valutazione quando due componenti in plastica compatibili necessitano di un'interfaccia fusa, soprattutto quando il giunto deve seguire un percorso definito. Il pezzo deve fornire una caratteristica di giunzione, una strategia di posizionamento e un supporto per l'attrezzatura. Se viene trattenuto solo un componente metallico, saldare due superfici in plastica potrebbe non risolvere l'esigenza progettuale effettiva.
Confronta anche la conseguenza di un guasto del processo. Un inserto allentato, uno staking incrinato e un giunto che perde richiedono metodi di rilevamento diversi. Definisci i criteri di accettazione dell'assemblaggio prima di selezionare l'attrezzatura o di rendere definitiva la caratteristica di giunzione.
Convalida resistenza, aspetto e funzionalità
- Definisci il requisito: forza di ritenzione, resistenza allo sfilamento, tenuta, allineamento o limite estetico.
- Ispeziona la geometria: dimensioni del boss o del giunto, sformo, supporto della parete e catena di tolleranze.
- Esegui prove rappresentative: utilizza materiali e attrezzature destinati alla produzione, ove possibile.
- Verifica la modalità di guasto: prova di trazione, coppia, perdita, sezione o ispezione visiva, a seconda dei casi.
- Documenta la finestra di processo: registra setup, lotto dei pezzi, posizione del guasto osservata e criteri di accettazione.
Non utilizzare una testa o una giunzione dall'aspetto curato come sostituto del collaudo funzionale. Il metodo di ispezione dovrebbe rilevare il difetto che conta per l'assemblaggio.
Domande frequenti
La termoinchiodatura può sostituire la saldatura a ultrasuoni?
Solo quando la funzione della giunzione lo consente. La termoinchiodatura forma un elemento di ritenzione; la saldatura a ultrasuoni fonde le interfacce in plastica. Sono alternative solo per alcuni concept di assemblaggio, non operazioni intercambiabili.
Quale processo è migliore per un contenitore sigillato?
La saldatura a ultrasuoni può essere una candidata per una giunzione continua in plastica, ma la tenuta deve essere dimostrata con una prova di tenuta definita. I punti discreti di termoinchiodatura non creano di per sé una tenuta continua.
Cosa dovrebbe essere deciso prima di congelare il progetto?
Confermare materiali, esigenze di carico e tenuta, limiti estetici, accesso all'attrezzatura, catena di tolleranze e il test che dimostrerà l'accettazione. Una prova di assemblaggio rappresentativa dovrebbe validare il metodo selezionato.
Il processo migliore è quello la cui geometria della giunzione soddisfa direttamente la funzione dell'assemblaggio e può essere ispezionato in modo affidabile.