
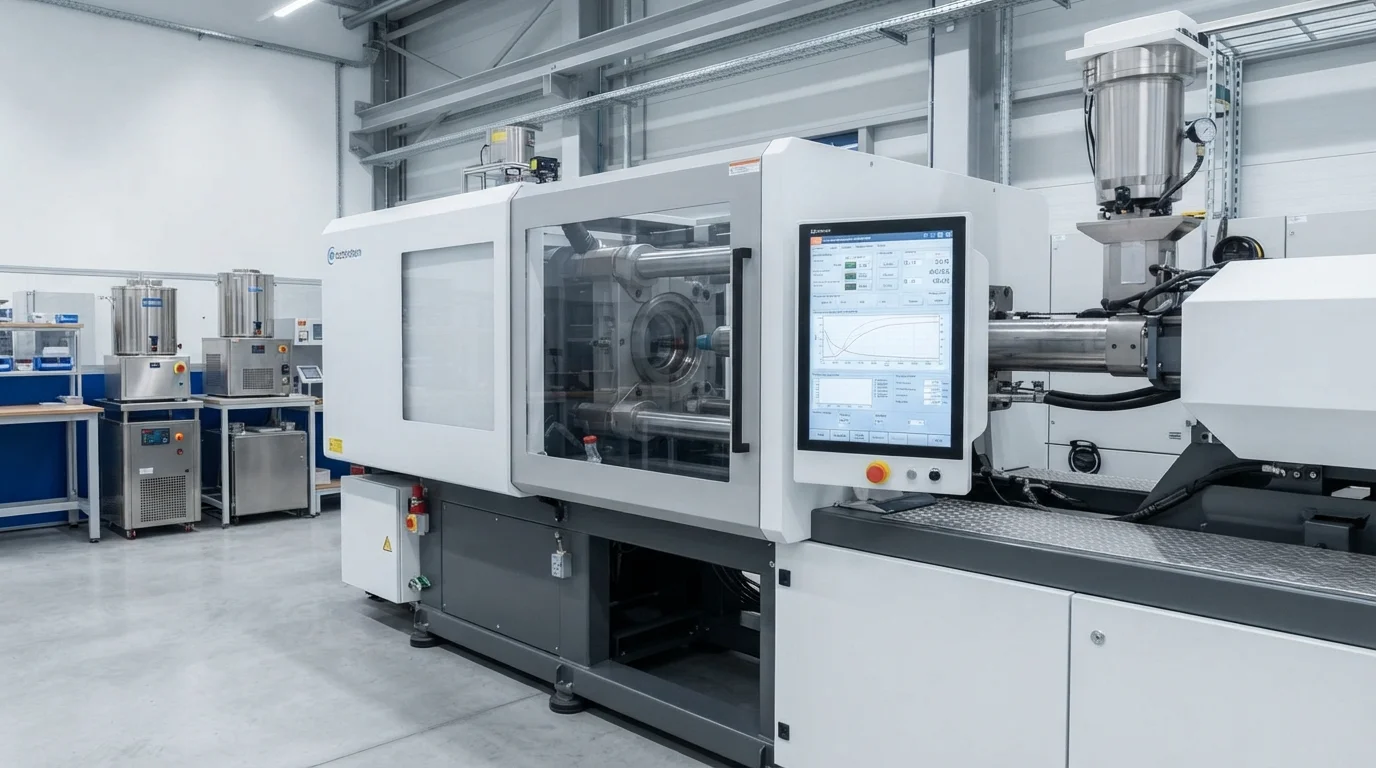
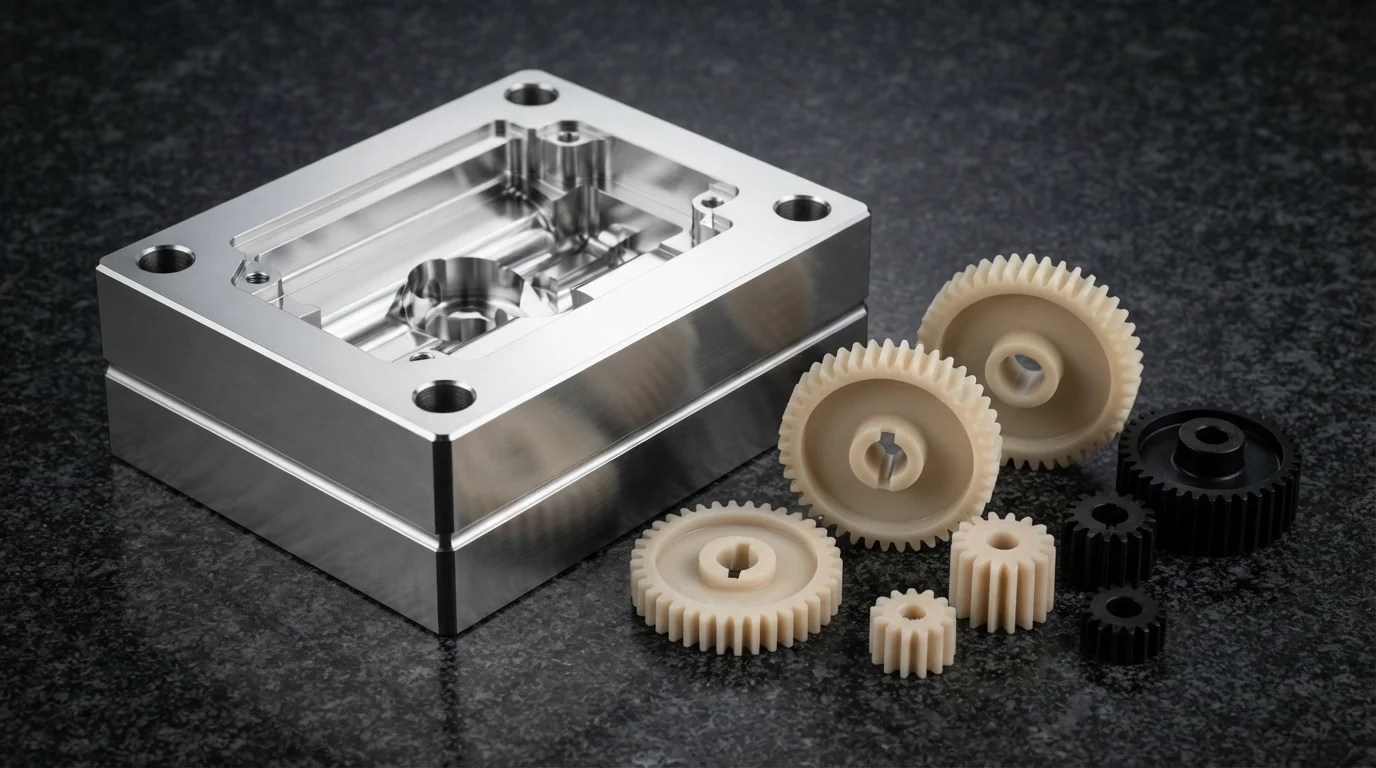
La produzione di componenti con tolleranze strette per strumenti diagnostici medici, sistemi di guida aerospaziali e sensori automobilistici richiede una ripetibilità dimensionale estrema. I metodi convenzionali di stampaggio della plastica hanno difficoltà con la contrazione termica localizzata e le variazioni di viscosità del polimero da lotto a lotto. Specificare lo stampaggio a iniezione di precisione elimina questi rischi di produzione stabilendo un controllo rigoroso della pressione in cavità e una verifica ottica automatizzata. JUCHENG opera celle di produzione controllate, producendo componenti plastici ad alta accuratezza rigorosamente secondo i disegni tecnici del cliente.
Sommario
Tolleranze dei componenti ±0,01 mm e stampaggio scientifico disaccoppiato (CPK > 1,67)
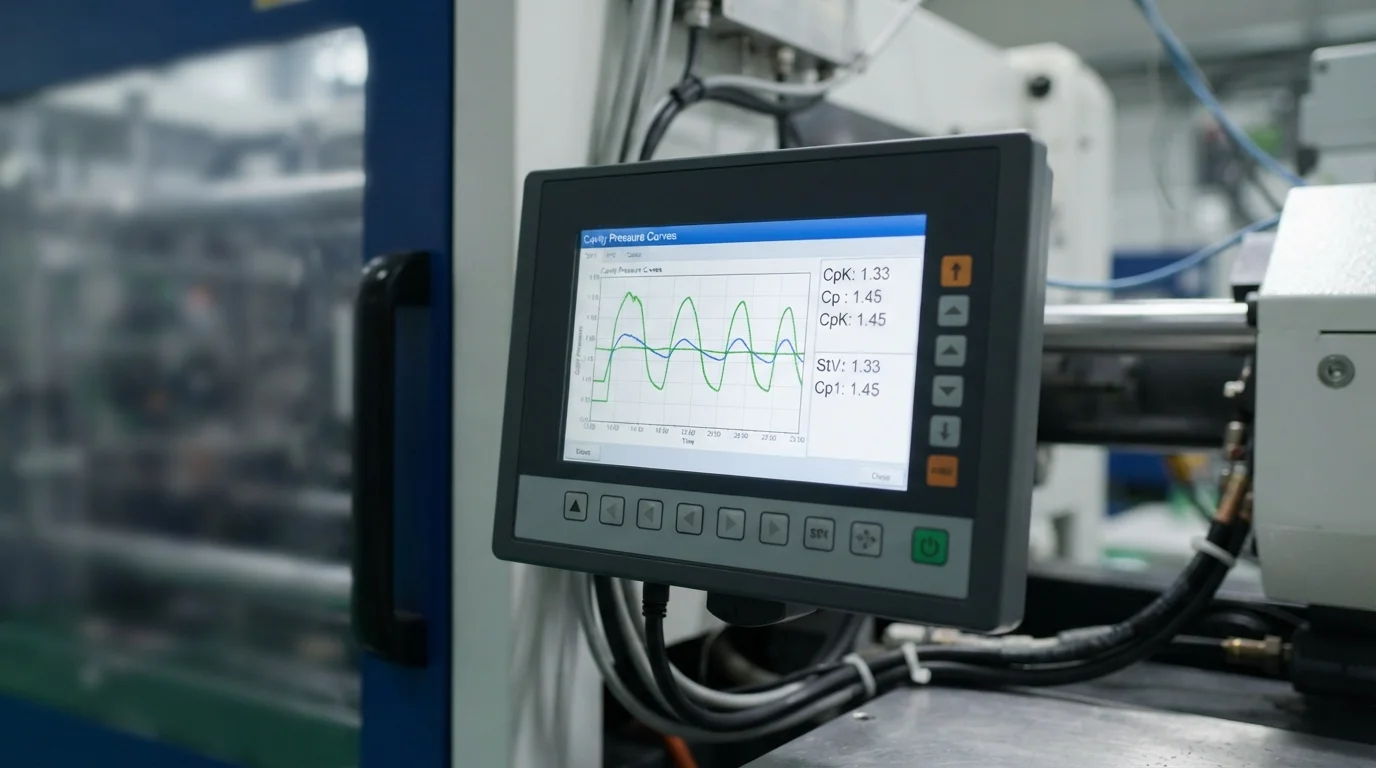
Il raggiungimento di tolleranze costanti dei componenti fino a ±0,01 mm dipende dalla creazione di una reologia del fuso stabile durante il riempimento della cavità. Eseguire i principi dello stampaggio scientifico attraverso Stampaggio Disaccoppiato isola le fasi di riempimento, compattazione e mantenimento. Separare il controllo della velocità dal controllo della pressione consente ai tecnici di compensare dinamicamente le fluttuazioni di viscosità del lotto di materia prima. I trasduttori di pressione in cavità in tempo reale monitorano la compressione del fuso all'interno di ogni tasca dello stampo, garantendo peso e densità costanti del pezzo. Mantenere CpK e PpK > 1,67 durante cicli di produzione continui elimina la deriva dimensionale e garantisce l'intercambiabilità dei pezzi al 100%.
Le fasi di controllo scientifico del processo per lo stampaggio di precisione includono:
- Velocità di riempimento disaccoppiata—Riempimento del 95% del volume della cavità sotto controllo puramente di velocità previene il congelamento prematuro della fusione.
- Trasduttori di pressione della cavità—Il monitoraggio dei profili di pressione interna rileva istantaneamente riempimenti parziali e variazioni di densità.
- Pressione di mantenimento e compattazione disaccoppiata—L'applicazione di una pressione di mantenimento controllata compensa il ritiro del polimero senza sovracompattare le zone del punto di iniezione.
- Monitoraggio del controllo statistico di processo—La registrazione dei dati dimensionali su carte di controllo in tempo reale verifica continuamente le prestazioni CpK.
Ispezione metrologica Zeiss CMM (±0,003 mm) e OGP ottica
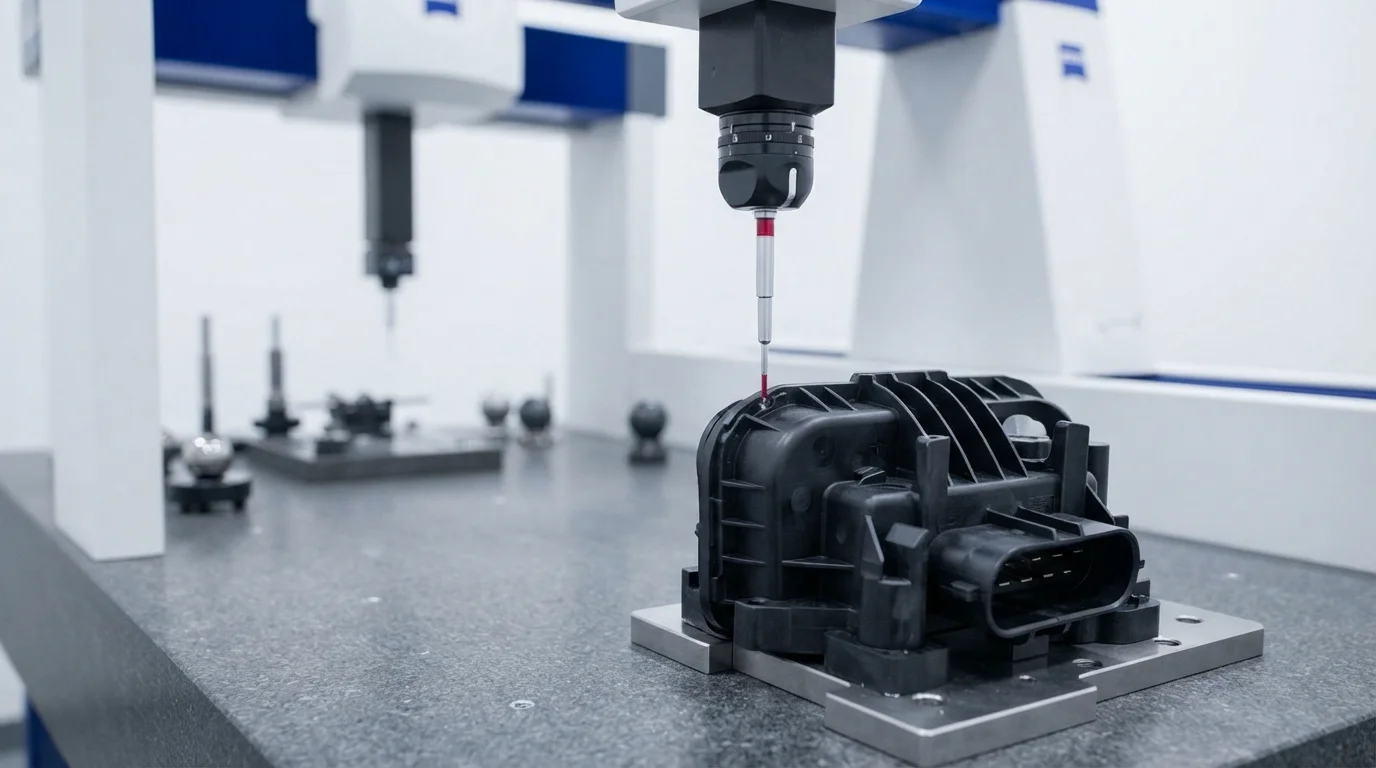
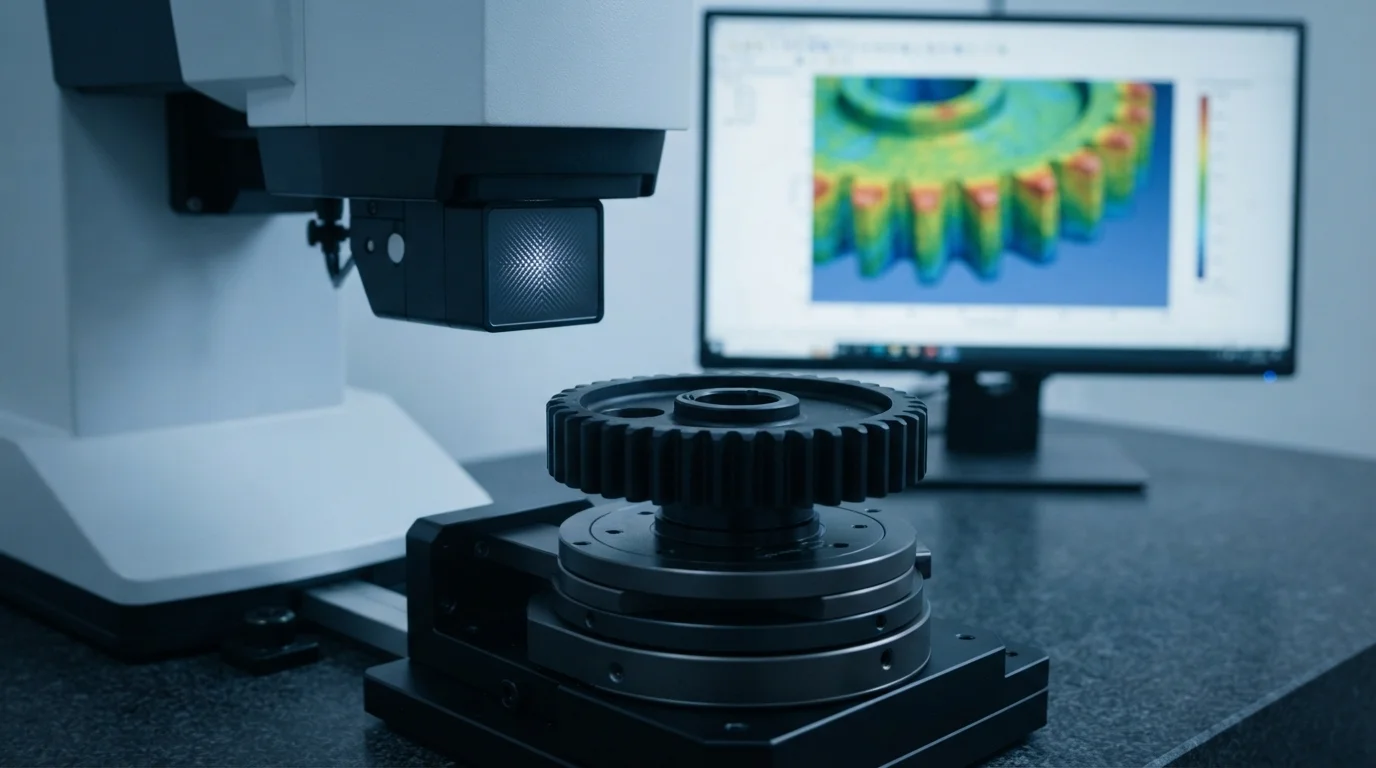
La verifica delle caratteristiche dei componenti sub-millimetrici richiede sistemi metrologici avanzati all'interno di laboratori di ispezione a clima controllato. Le ispezioni metrologiche utilizzano macchine di misura a coordinate Zeiss CMM automatizzate con precisione di scansione di ±0,003 mm. A complemento delle unità CMM a tastatore, i profilatori ottici di misura OGP misurano caratteristiche plastiche fragili senza applicare forza fisica. La scansione ottica automatizzata acquisisce migliaia di punti geometrici in pochi secondi, verificando la distanza tra i passi sui microconnettori e i denti degli ingranaggi. Ogni lotto di produzione è sottoposto a una completa reportistica First Article Inspection (FAI) e alla verifica del 100% del Certificato di Analisi (COA) della materia prima secondo gli standard IATF 16949 e ISO 13485.
Cavità di stampo a tolleranza stretta e polimeri ad alte prestazioni
Il mantenimento di tolleranze di utensileria di ±0,01 mm richiede la selezione di acciai da utensili temprati di alta qualità come acciaio inossidabile S136 e Acciaio per utensili H13. Il trattamento termico dei nuclei in acciaio da utensili a HRC 48-52 previene l'usura della cavità sotto iniezione continua ad alta pressione. La lavorazione di termoplastici tecnici come PEEK, POM, PA66, e policarbonato (PC) richiede un controllo accurato della temperatura dello stampo. La configurazione di reti bilanciate di acqua di raffreddamento previene i punti caldi del nucleo, minimizzando la varianza del ritiro isotropo su geometrie complesse.
| Resina tecnica | Modulo di trazione (MPa) | Mold Shrinkage (%) | Dimensional Tolerance | Key Precision Application |
|---|---|---|---|---|
| POM (Delrin 100P) | 3,100 MPa | 1.8% – 2.2% | ±0.015 mm | Precision gears & mechanical actuators |
| PEEK (Victrex 450G) | 3,800 MPa | 1.0% – 1.3% | ±0.010 mm | High-temperature aerospace connectors |
| Optical PC (Lexan 141R) | 2,300 MPa | 0,5% – 0,7% | ±0.010 mm | Precision sensor lenses & light guides |
Domande Frequenti (FAQ)
What is the difference between standard and precision injection molding?
Standard molding achieves tolerances around ±0.1 mm to ±0.2 mm, suitable for consumer housings. Precision molding utilizes Decoupled Scientific Molding and high-accuracy tool cavity steel to achieve tight tolerances down to ±0.01 mm.
How does Decoupled Scientific Molding improve dimensional tolerances?
Decoupled Scientific Molding separates cavity filling from holding pressure. Isolating velocity control compensates for raw material viscosity variations, ensuring consistent part weight and preventing sink marks or flash.
Why is non-contact optical inspection used alongside CMM measurement?
Optical profilers measure delicate plastic features using laser sensors without applying contact pressure. Physical CMM touch probes can flex thin polymer walls, while non-contact optical inspection guarantees accurate measurements on flexible components.