
Изготовление компонентов с жёсткими допусками для медицинских диагностических приборов, аэрокосмических систем наведения и автомобильных датчиков требует предельной размерной повторяемости. Традиционные методы литья пластмасс испытывают трудности с локальной термической усадкой и колебаниями вязкости полимера от партии к партии. Указание прецизионное литьё под давлением устраняет эти производственные риски путём установления строгого контроля давления в полости и автоматизированной оптической верификации. JUCHENG эксплуатирует контролируемые производственные ячейки, изготавливая высокоточные пластиковые компоненты строго в соответствии с техническими чертежами заказчика.
Содержание
Допуски на компоненты ±0,01 мм и развязанное научное литьё (CPK > 1,67)
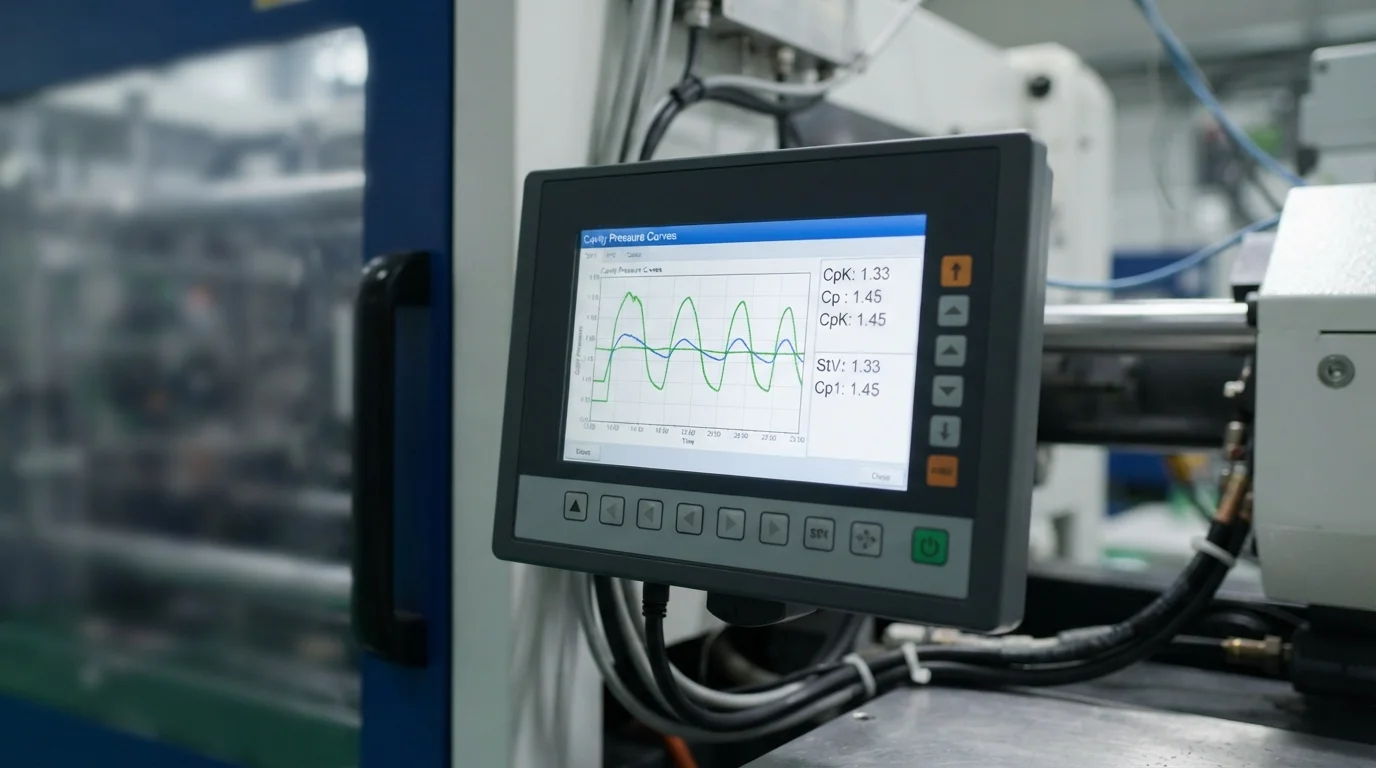
Достижение стабильных допусков на компоненты вплоть до ±0,01 мм зависит от установления стабильной реологии расплава при заполнении полости. Выполнение научного литья принципов через Раздельное литьё изолирует фазы заполнения, подпрессовки и выдержки. Разделение контроля скорости и контроля давления позволяет техникам динамически компенсировать колебания вязкости сырья от партии к партии. Датчики давления в полости в реальном времени контролируют сжатие расплава внутри каждого гнезда формы, обеспечивая стабильный вес и плотность детали. Поддержание CpK и PpK > 1,67 на протяжении непрерывных производственных циклов устраняет размерный дрейф и гарантирует 100% взаимозаменяемость деталей.
Этапы научного контроля процесса для прецизионного литья включают:
- Развязанная скорость заполнения—Заполнение 95% объёма полости при чистом контроле скорости предотвращает преждевременное застывание расплава.
- Датчики давления в полости формы—Мониторинг профилей внутреннего давления мгновенно выявляет недоливы и колебания плотности.
- Раздельное давление выдержки и подпитки—Приложение контролируемого давления выдержки компенсирует усадку полимера без переуплотнения зон литников.
- Отслеживание статистического управления процессом—Регистрация данных о размерах на контрольных картах в реальном времени непрерывно подтверждает показатель CpK.
Контроль с помощью КИМ Zeiss (±0,003 мм) и оптических измерительных систем OGP
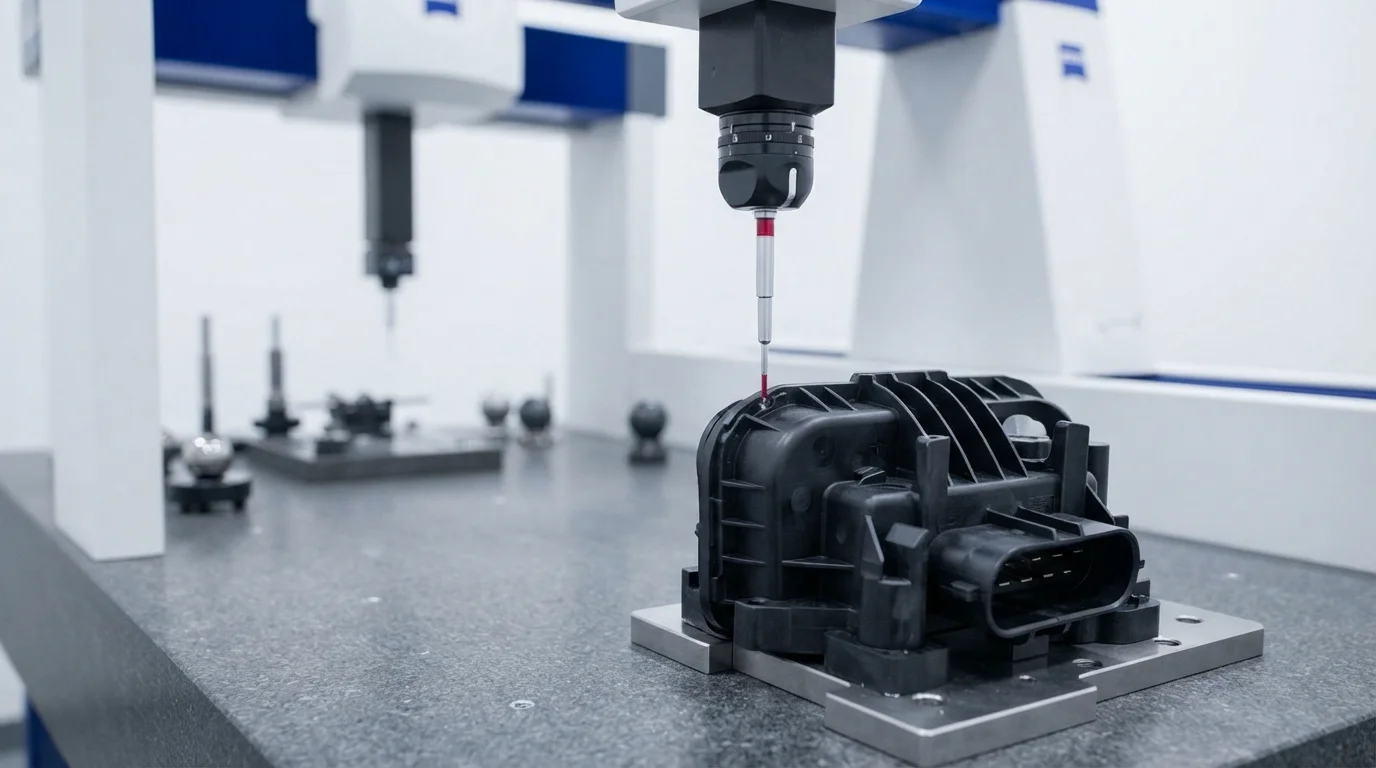
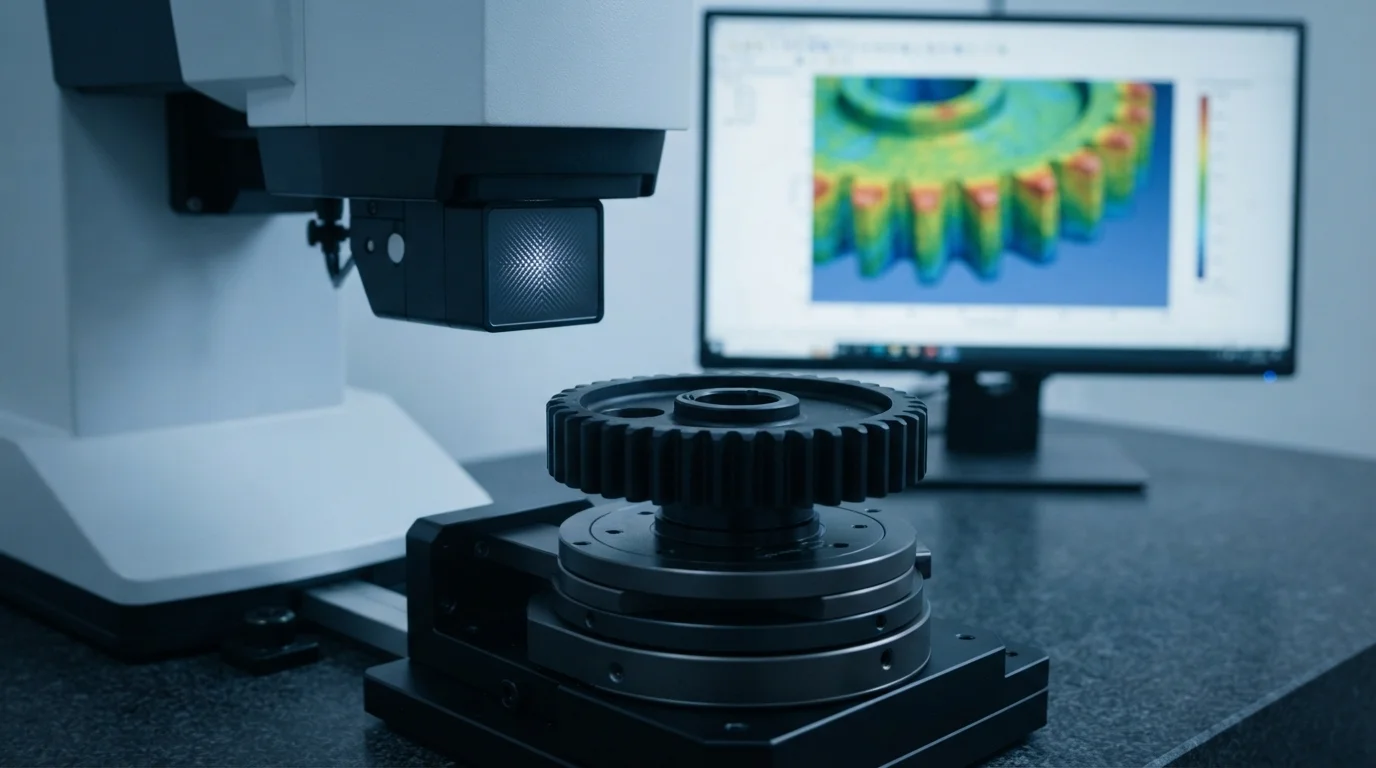
Проверка компонентов с субмиллиметровыми характеристиками требует применения современных измерительных систем в климатически контролируемых измерительных лабораториях. Метрологический контроль осуществляется с помощью автоматизированных координатно-измерительных машин Zeiss с точностью сканирования ±0,003 мм. В дополнение к КИМ с контактным щупом, оптические измерительные профилометры OGP измеряют хрупкие пластиковые элементы без приложения физического усилия. Автоматическое оптическое сканирование захватывает тысячи геометрических точек данных за секунды, проверяя шаг на микроразъемах и зубьях шестерен. Каждая производственная партия проходит полную отчетность по контролю первого изделия (FAI) и проверку сертификата анализа сырья (COA) 100% в соответствии со стандартами IATF 16949 и ISO 13485.
Пресс-формы с жесткими допусками и высокоэффективные полимеры
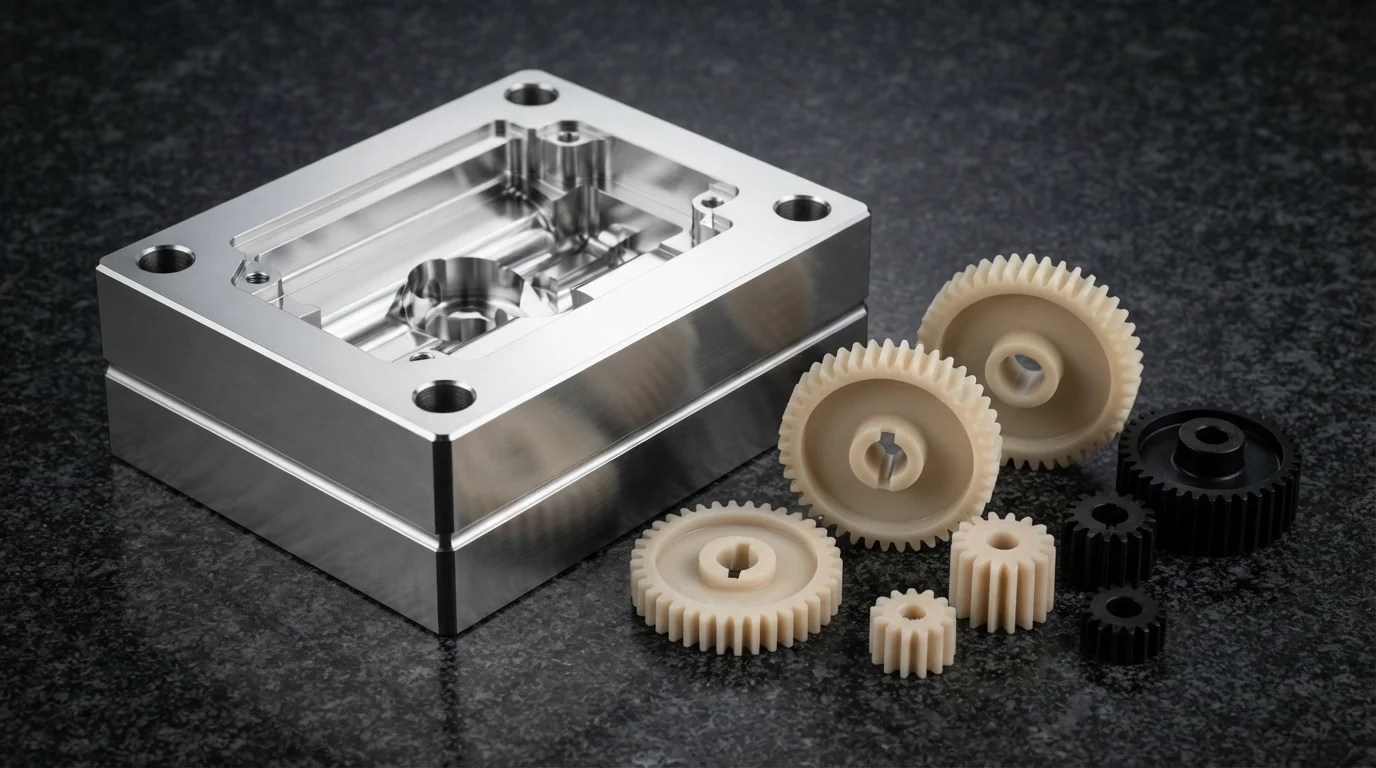
Поддержание допусков на инструмент ±0,01 мм требует выбора высококачественных закаленных инструментальных сталей, таких как нержавеющей стали S136 и инструментальной стали H13. Термообработка сердечников из инструментальной стали до твердости HRC 48-52 предотвращает износ полости при непрерывном впрыске под высоким давлением. Переработка конструкционных термопластов, таких как PEEK, ПОМ, PA66, и поликарбонат (ПК) требует точного контроля температуры формы. Настройка сбалансированных сетей охлаждающей воды предотвращает появление горячих точек в сердечнике, сводя к минимуму анизотропную усадку на сложных геометриях.
| Инженерная смола | Модуль упругости при растяжении (МПа) | Усадка при литье (%) | Размерный допуск | Ключевое прецизионное применение |
|---|---|---|---|---|
| POM (Delrin 100P) | 3 100 МПа | 1,8 % – 2,2 % | ±0,015 мм | Прецизионные шестерни и механические приводы |
| PEEK (Victrex 450G) | 3 800 МПа | 1,0 % – 1,3 % | ±0,010 мм | Высокотемпературные аэрокосмические соединители |
| Оптический PC (Lexan 141R) | 2 300 МПа | 0,5 % – 0,7 % | ±0,010 мм | Прецизионные линзы датчиков и световоды |
Часто задаваемые вопросы (FAQ)
В чём разница между стандартным и прецизионным литьём под давлением?
Стандартное литьё обеспечивает допуски около ±0,1 мм до ±0,2 мм, что подходит для потребительских корпусов. Прецизионное литьё использует Decoupled Scientific Molding и высокоточную сталь полости формы для достижения жёстких допусков вплоть до ±0,01 мм.
Как Decoupled Scientific Molding улучшает размерные допуски?
Decoupled Scientific Molding разделяет заполнение полости и выдержку под давлением. Изоляция контроля скорости компенсирует колебания вязкости сырья, обеспечивая постоянную массу детали и предотвращая утяжины или облой.
Почему бесконтактный оптический контроль используется вместе с измерением на КИМ?
Оптические профилометры измеряют деликатные пластиковые элементы с помощью лазерных датчиков без контактного давления. Контактные щупы КИМ могут прогибать тонкие полимерные стенки, тогда как бесконтактный оптический контроль гарантирует точные измерения гибких компонентов.