
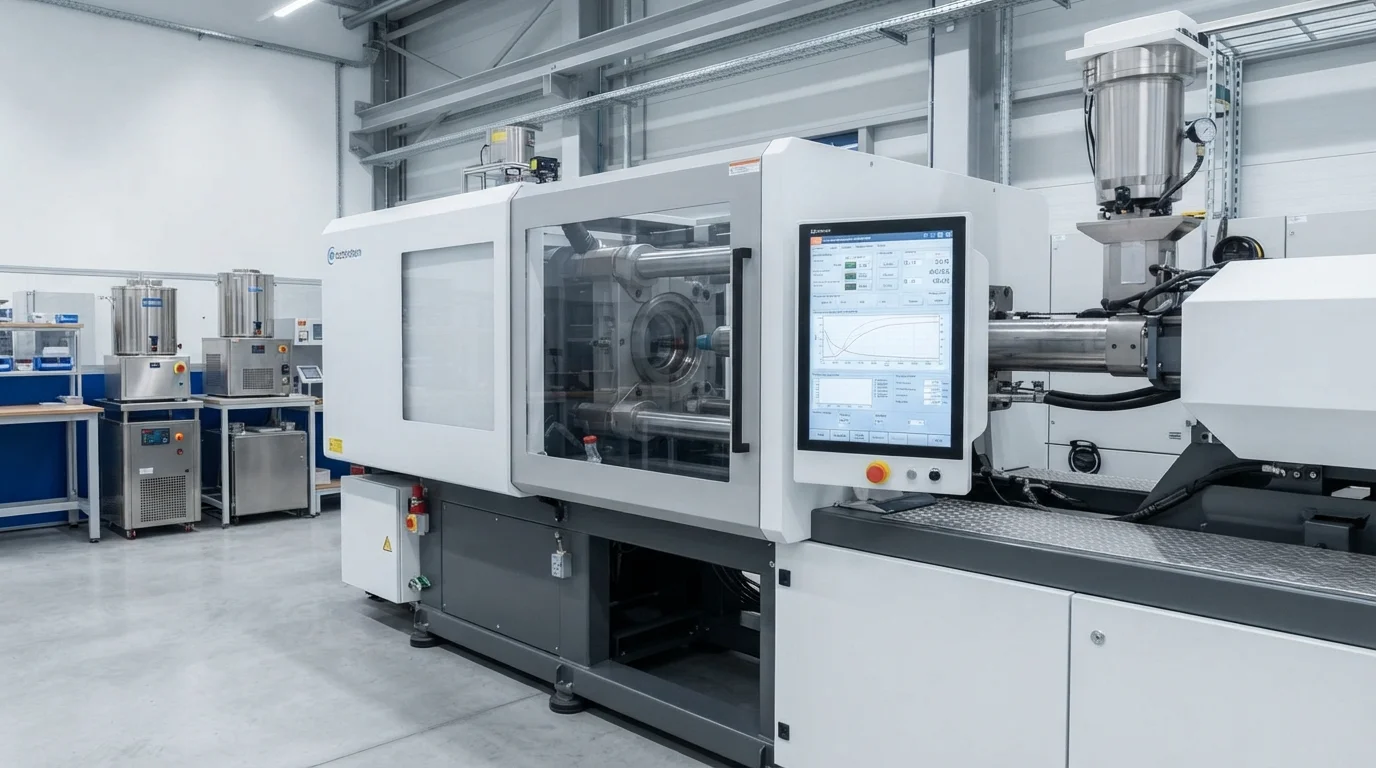
Manufacturing tight-tolerance components for medical diagnostic instruments, aerospace guidance systems, and automotive sensors requires extreme dimensional repeatability. Conventional plastic molding methods struggle with localized thermal contraction and batch-to-batch polymer viscosity variations. Specifying precision injection molding eliminates these manufacturing risks by establishing strict cavity pressure control and automated optical verification. JUCHENG operates controlled manufacturing cells, producing high-accuracy plastic components strictly according to customer technical drawings.
Índice
±0.01 mm Component Tolerances & Decoupled Scientific Molding (CPK > 1.67)
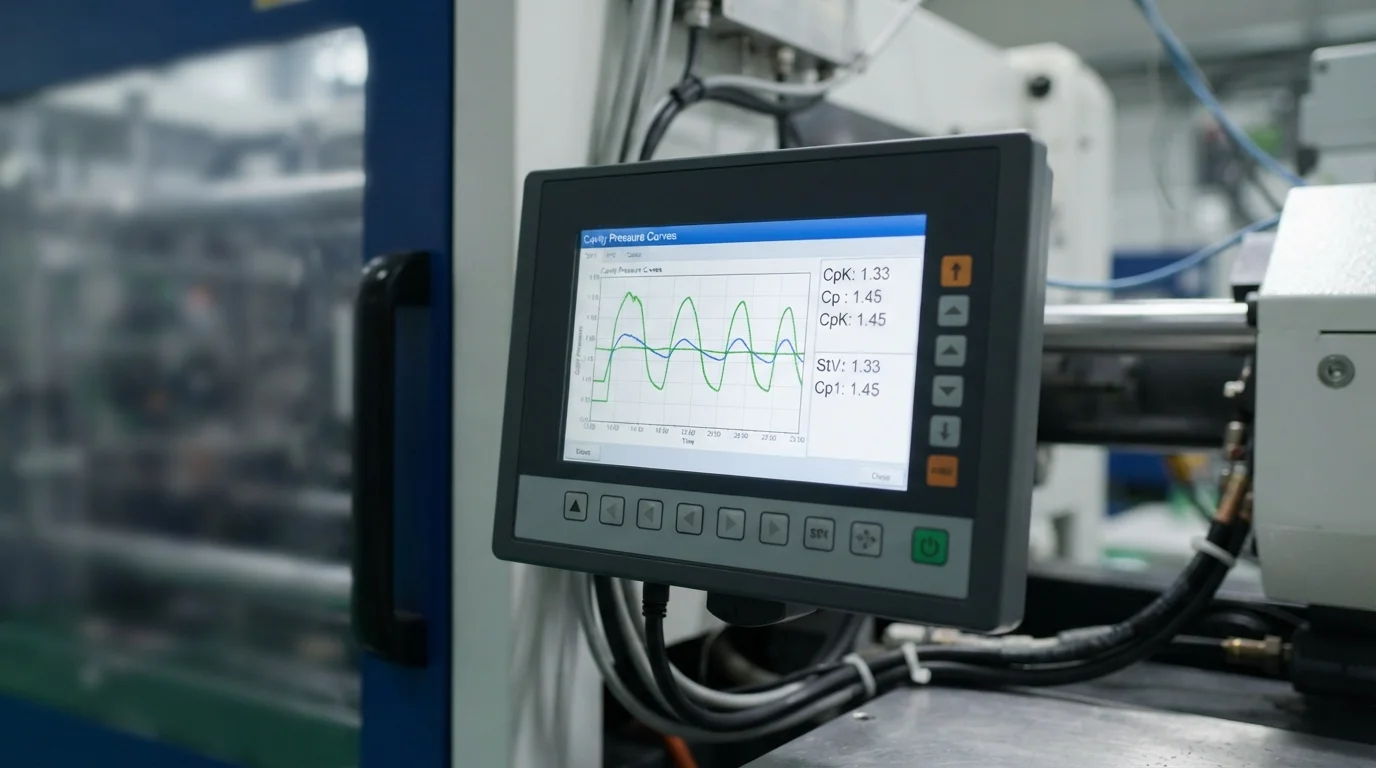
Achieving consistent component tolerances down to ±0.01 mm depends on establishing stable melt rheology during cavity filling. Executing scientific molding principles through Moldagem Desacoplada isolates filling, packing, and holding phases. Separating velocity control from pressure control enables technicians to compensate for raw material lot-to-lot viscosity fluctuations dynamically. Real-time cavity pressure transducers monitor melt compression inside every mold pocket, ensuring consistent part weight and density. Maintaining CpK & PpK > 1.67 across continuous production runs eliminates dimensional drift and guarantees 100% part interchangeability.
Scientific process control steps for precision molding include:
- Decoupled filling velocity—Filling 95% of the cavity volume under pure velocity control prevents premature melt freezing.
- Transdutores de pressão de cavidade—O monitoramento dos perfis de pressão interna detecta enchimentos parciais e variações de densidade instantaneamente.
- Pressão de empacotamento e retenção desacoplada—A aplicação de pressão de retenção controlada alimenta a contração do polímero sem sobrecarregar as regiões do ponto de injeção.
- Rastreamento de controle estatístico de processo—Registrar dados dimensionais em gráficos de controle em tempo real verifica continuamente o desempenho CpK.
Inspeção por CMM Zeiss (±0,003 mm) e Metrologia Óptica OGP
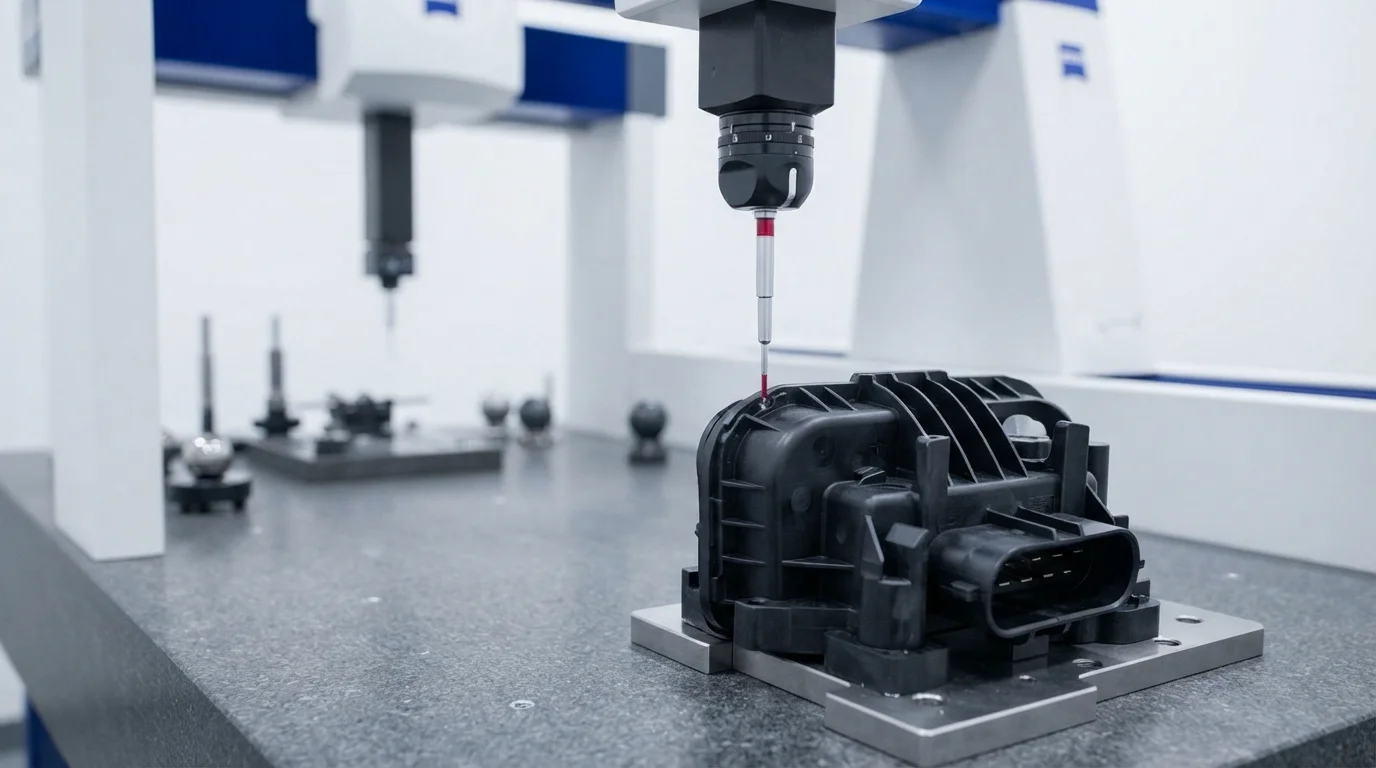
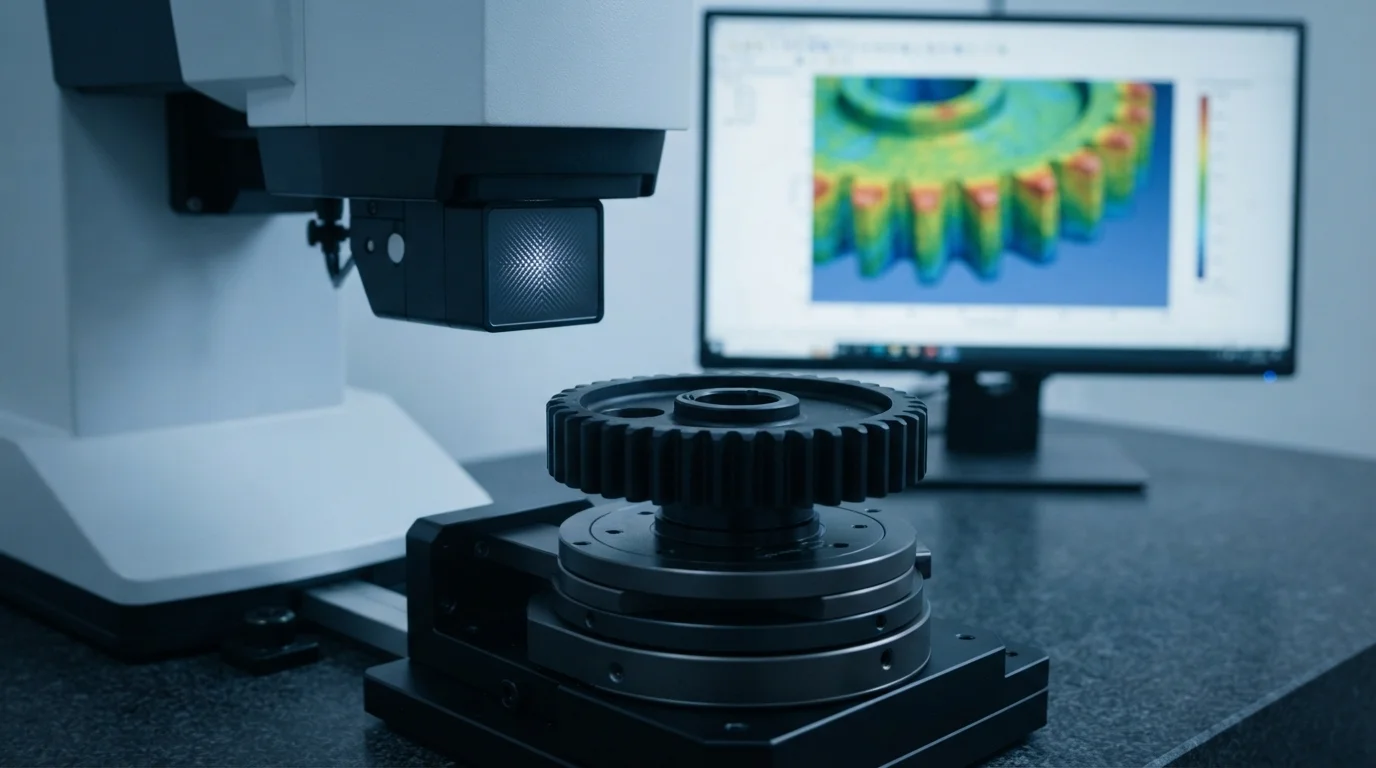
Verificar características de componentes submilimétricas exige sistemas avançados de metrologia dentro de laboratórios de inspeção com clima controlado. As inspeções de metrologia utilizam máquinas de medição por coordenadas CMM Zeiss automatizadas com precisão de varredura de ±0,003 mm. Complementando as unidades CMM com sonda de toque, os perfiladores de medição óptica OGP medem características plásticas frágeis sem aplicar força física. A varredura óptica automatizada captura milhares de pontos de dados geométricos em segundos, verificando a distância entre passos em microconectores e dentes de engrenagens. Cada lote de produção passa por relatórios completos de Inspeção do Primeiro Artigo (FAI) e verificação do Certificado de Análise (COA) da matéria-prima 100% sob as normas IATF 16949 e ISO 13485.
Cavidades de Molde com Tolerância Apertada e Polímeros de Alto Desempenho
Manter tolerâncias de ferramentas de ±0,01 mm requer a seleção de aços ferramenta endurecidos premium, como S136 e aço para ferramentas H13. O tratamento térmico dos núcleos de aço ferramenta para HRC 48-52 evita o desgaste da cavidade sob injeção contínua de alta pressão. O processamento de termoplásticos de engenharia como PEEK, POM, PA66, e policarbonato (PC) requer controle preciso da temperatura do molde. Configurar redes de água de resfriamento balanceadas evita pontos quentes no núcleo, minimizando a variação isotrópica de contração em geometrias complexas.
| Resina de Engenharia | Módulo de Tração (MPa) | Contração do Molde (%) | Tolerância Dimensional | Aplicação de Precisão Chave |
|---|---|---|---|---|
| POM (Delrin 100P) | 3.100 MPa | 1,8% – 2,2% | ±0,015 mm | Engrenagens de precisão e atuadores mecânicos |
| PEEK (Victrex 450G) | 3.800 MPa | 1,0% – 1,3% | ±0,010 mm | Conectores aeroespaciais de alta temperatura |
| PC Óptico (Lexan 141R) | 2.300 MPa | 0,5% – 0,7% | ±0,010 mm | Lentes de precisão para sensores e guias de luz |
Perguntas Frequentes (FAQs)
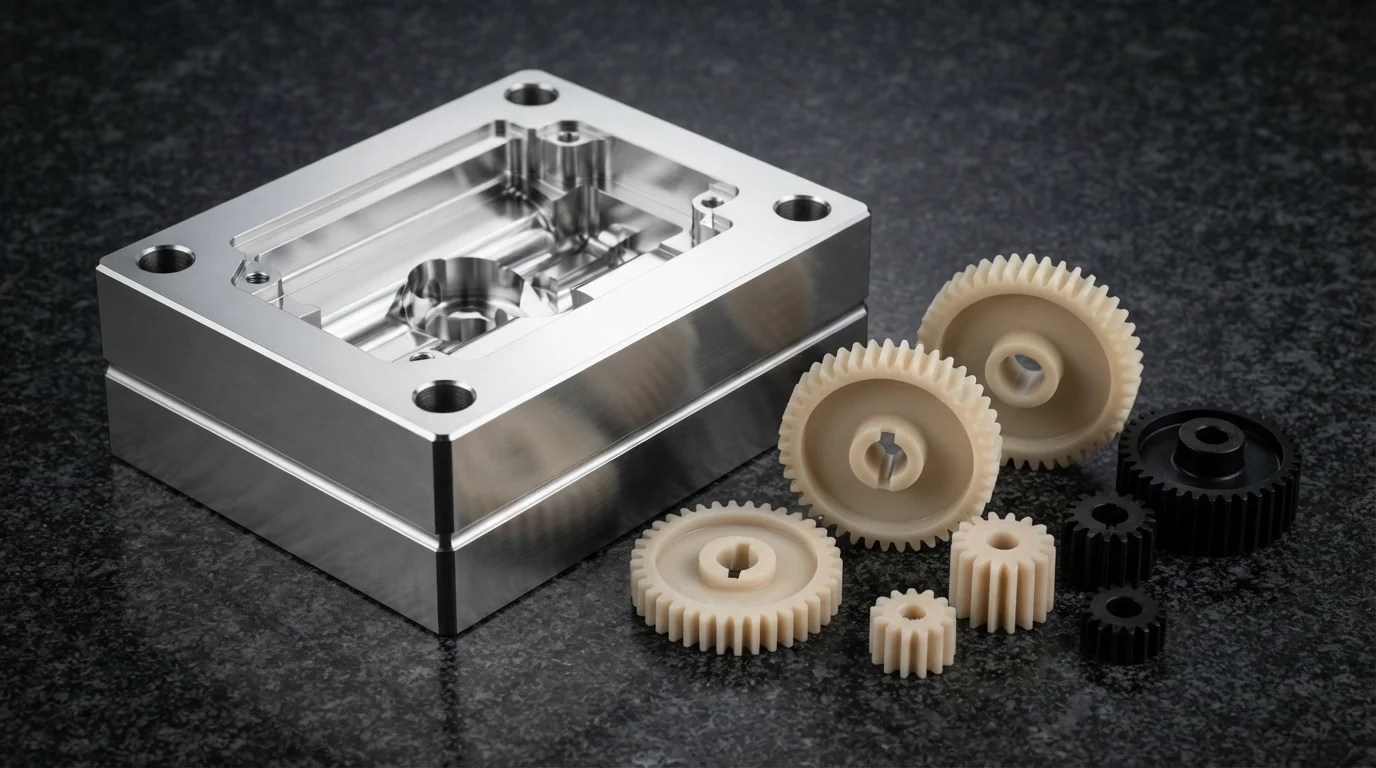
Qual é a diferença entre moldagem por injeção padrão e de precisão?
A moldagem padrão atinge tolerâncias em torno de ±0,1 mm a ±0,2 mm, adequada para carcaças de consumo. A moldagem de precisão utiliza Moldagem Científica Desacoplada e aço de cavidade de alta precisão para atingir tolerâncias apertadas de até ±0,01 mm.
Como a Moldagem Científica Desacoplada melhora as tolerâncias dimensionais?
A Moldagem Científica Desacoplada separa o preenchimento da cavidade da pressão de sustentação. Isolar o controle de velocidade compensa as variações de viscosidade da matéria-prima, garantindo peso consistente da peça e prevenindo marcas de afundamento ou rebarbas.
Por que a inspeção óptica sem contato é usada juntamente com a medição por CMM?
Perfilômetros ópticos medem características plásticas delicadas usando sensores a laser sem aplicar pressão de contato. As sondas de toque físicas do CMM podem flexionar paredes finas de polímero, enquanto a inspeção óptica sem contato garante medições precisas em componentes flexíveis.