
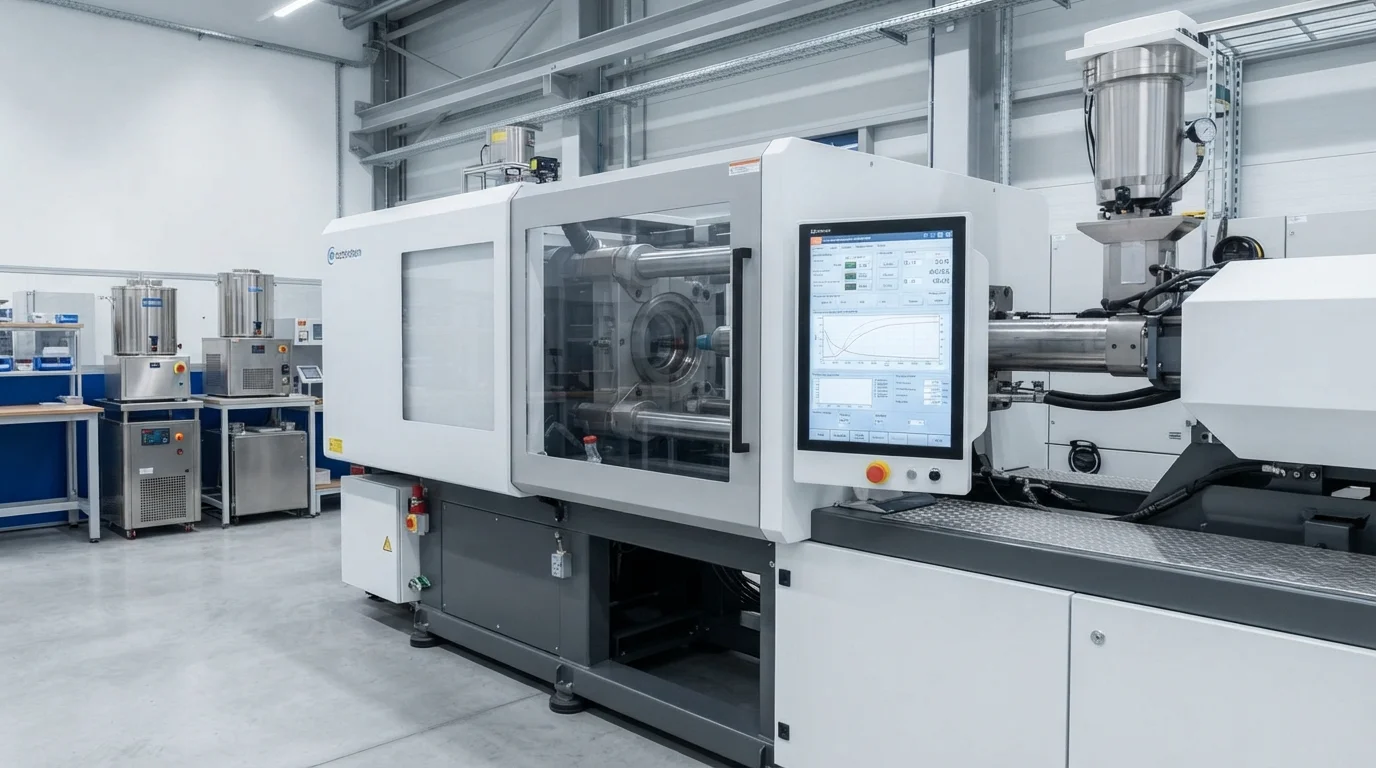
يتطلب تصنيع المكونات ذات التفاوتات الضيقة لأجهزة التشخيص الطبي وأنظمة التوجيه الفضائية وأجهزة استشعار السيارات تكرارية أبعاد قصوى. تواجه طرق تشكيل البلاستيك التقليدية صعوبات مع الانكماش الحراري الموضعي وتغيرات لزوجة البوليمر من دفعة إلى أخرى. إن تحديد التشكيل بالحقن الدقيق يلغي مخاطر التصنيع هذه من خلال إنشاء تحكم صارم في ضغط التجويف والتحقق البصري الآلي. تشغل JUCHENG خلايا تصنيع خاضعة للتحكم، وتنتج مكونات بلاستيكية عالية الدقة وفقًا للرسومات الفنية للعملاء بدقة.
جدول المحتويات
تفاوتات المكونات ±0.01 مم والتشكيل العلمي المفصول (CPK > 1.67)
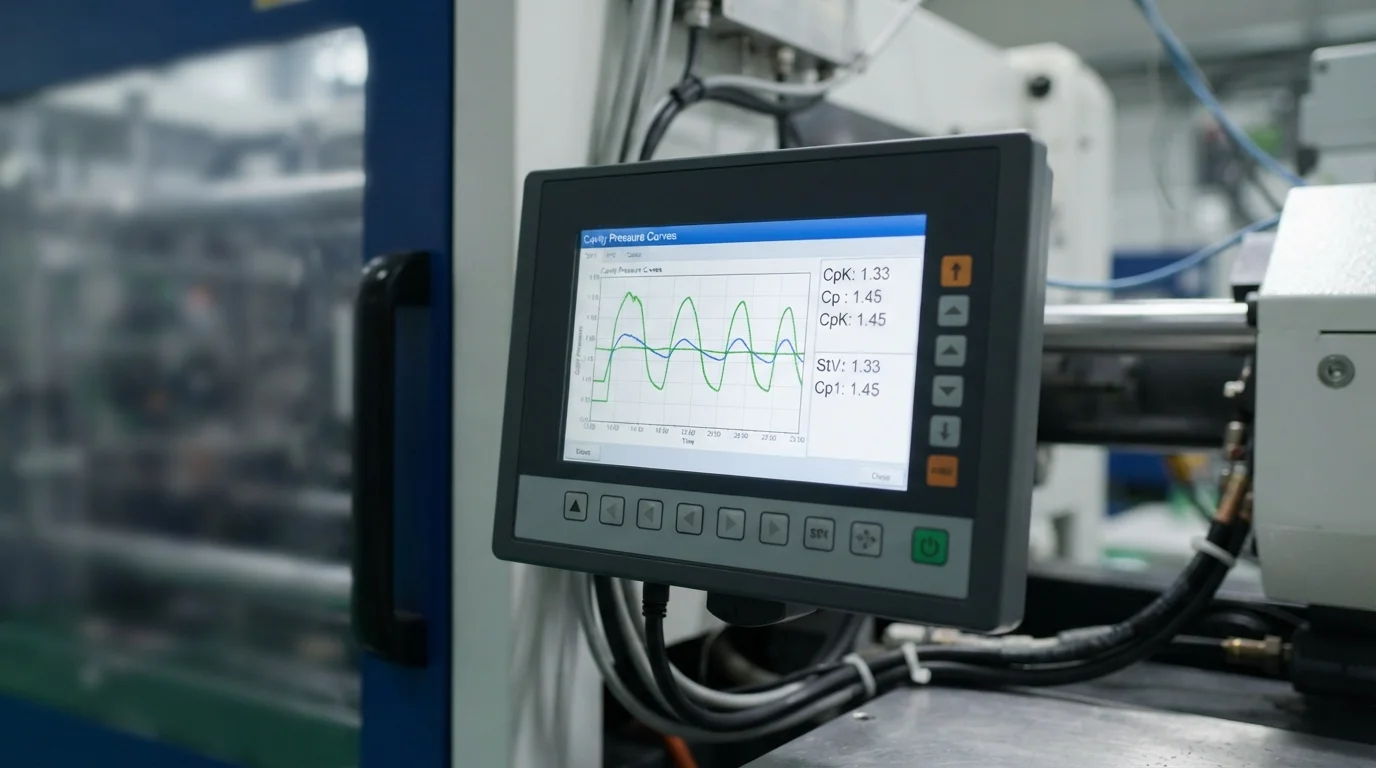
يعتمد تحقيق تفاوتات مكونات ثابتة حتى ±0.01 مم على إنشاء ريولوجيا مصهور مستقرة أثناء ملء التجويف. تنفيذ مبادئ التشكيل العلمي من خلال القولبة المفصولة يعزل مراحل الملء والتعبئة والإمساك. فصل التحكم في السرعة عن التحكم في الضغط يمكن الفنيين من التعويض ديناميكيًا عن تقلبات لزوجة المواد الخام من دفعة إلى أخرى. تراقب محولات ضغط التجويف في الوقت الفعلي ضغط المصهور داخل كل جيب قالب، مما يضمن اتساق وزن وكثافة الجزء. الحفاظ على CpK وPpK > 1.67 عبر دفعات الإنتاج المستمرة يلغي الانحراف البعدي ويضمن قابلية تبادل الأجزاء بنسبة 100%.
تشمل خطوات التحكم في العملية العلمية للتشكيل الدقيق:
- سرعة الملء المفصولة— ملء 95% من حجم التجويف تحت تحكم السرعة البحتة يمنع التجمد المبكر للمصهور.
- محولات ضغط التجويف—مراقبة ملفات الضغط الداخلي تكشف عن التعبئة الجزئية وتباينات الكثافة فورًا.
- فصل ضغط التعبئة والاحتفاظ—تطبيق ضغط احتفاظ متحكم فيه يغذي انكماش البوليمر دون الإفراط في تعبئة مناطق البوابة.
- تتبع التحكم الإحصائي في العمليات—تسجيل بيانات الأبعاد على مخططات تحكم في الوقت الفعلي يتحقق من أداء CpK باستمرار.
فحص Zeiss CMM (±0.003 مم) وOGP البصري للقياس
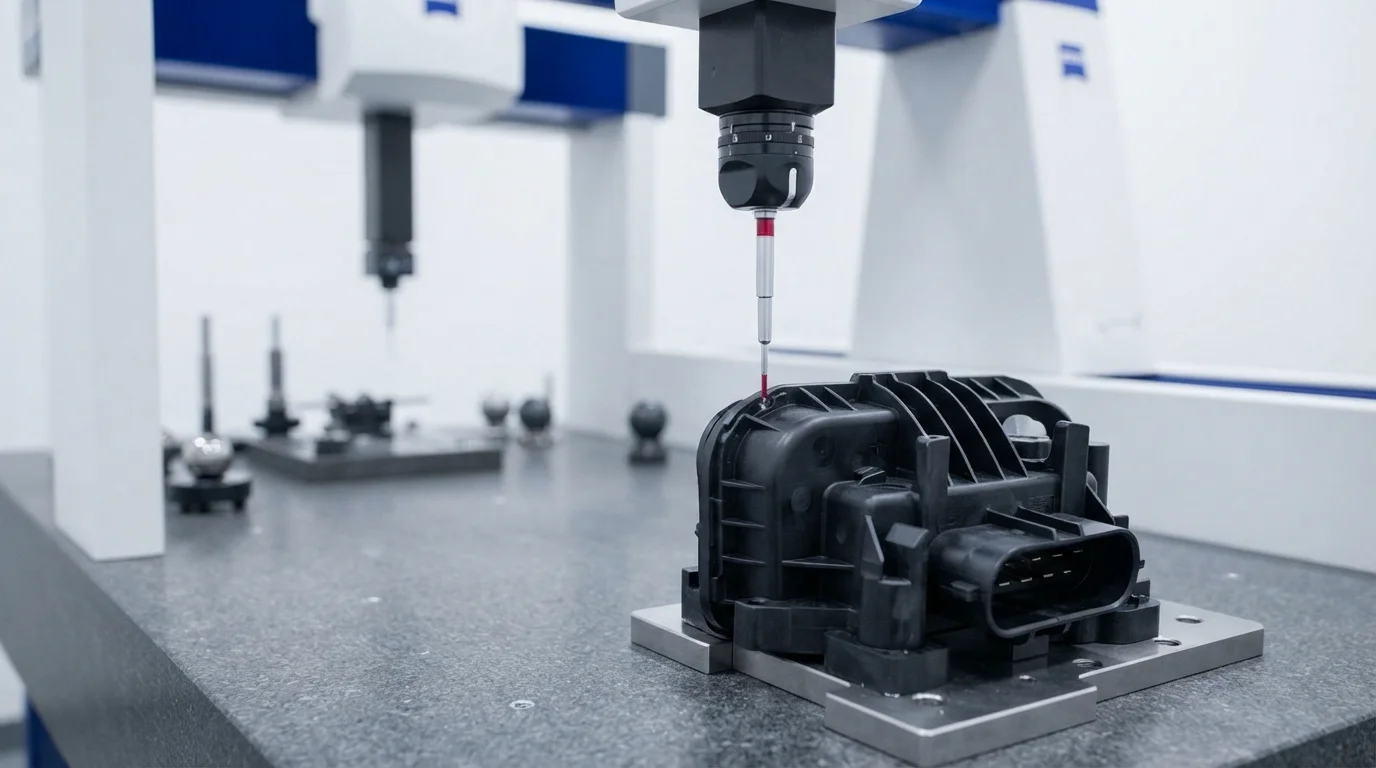
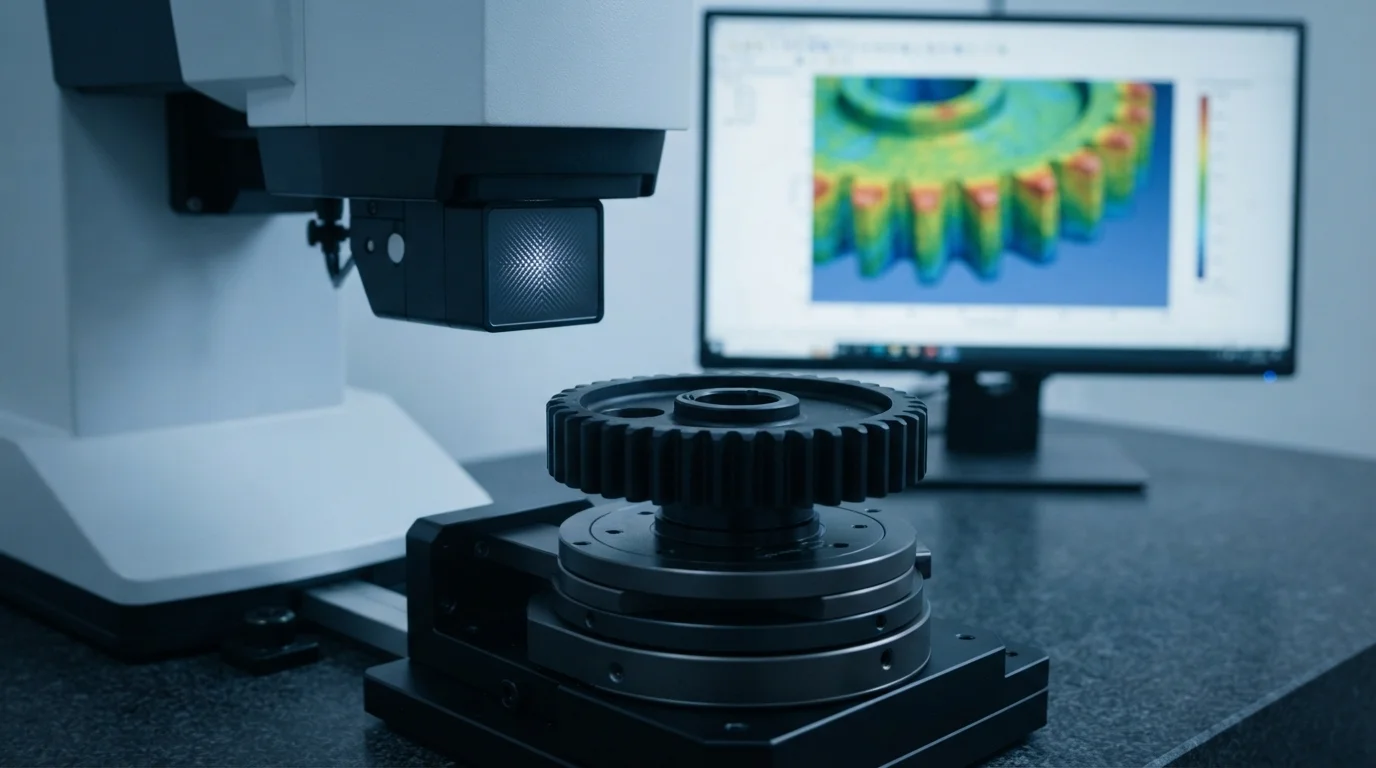
يتطلب التحقق من ميزات المكونات دون المليمترية أنظمة قياس متقدمة داخل مختبرات فحص مكيفة المناخ. تستخدم عمليات الفحص المقاييس الإحداثية الآلية Zeiss CMM بدقة مسح تبلغ ±0.003 مم. وبالتكامل مع وحدات CMM ذات المسبار اللمسي، تقيس أجهزة القياس البصرية OGP الميزات البلاستيكية الهشة دون تطبيق قوة فيزيائية. يلتقط المسح البصري الآلي آلاف نقاط البيانات الهندسية في ثوانٍ، للتحقق من مسافة الخطوة على الموصلات الدقيقة وأسنان التروس. تخضع كل دفعة إنتاج لتقرير فحص القطعة الأولى (FAI) الكامل والتحقق من شهادة تحليل المواد الخام (COA) بنسبة 100% وفقًا لمعايير IATF 16949 وISO 13485.
تجاويف القوالب ذات التفاوتات الضيقة والبوليمرات عالية الأداء
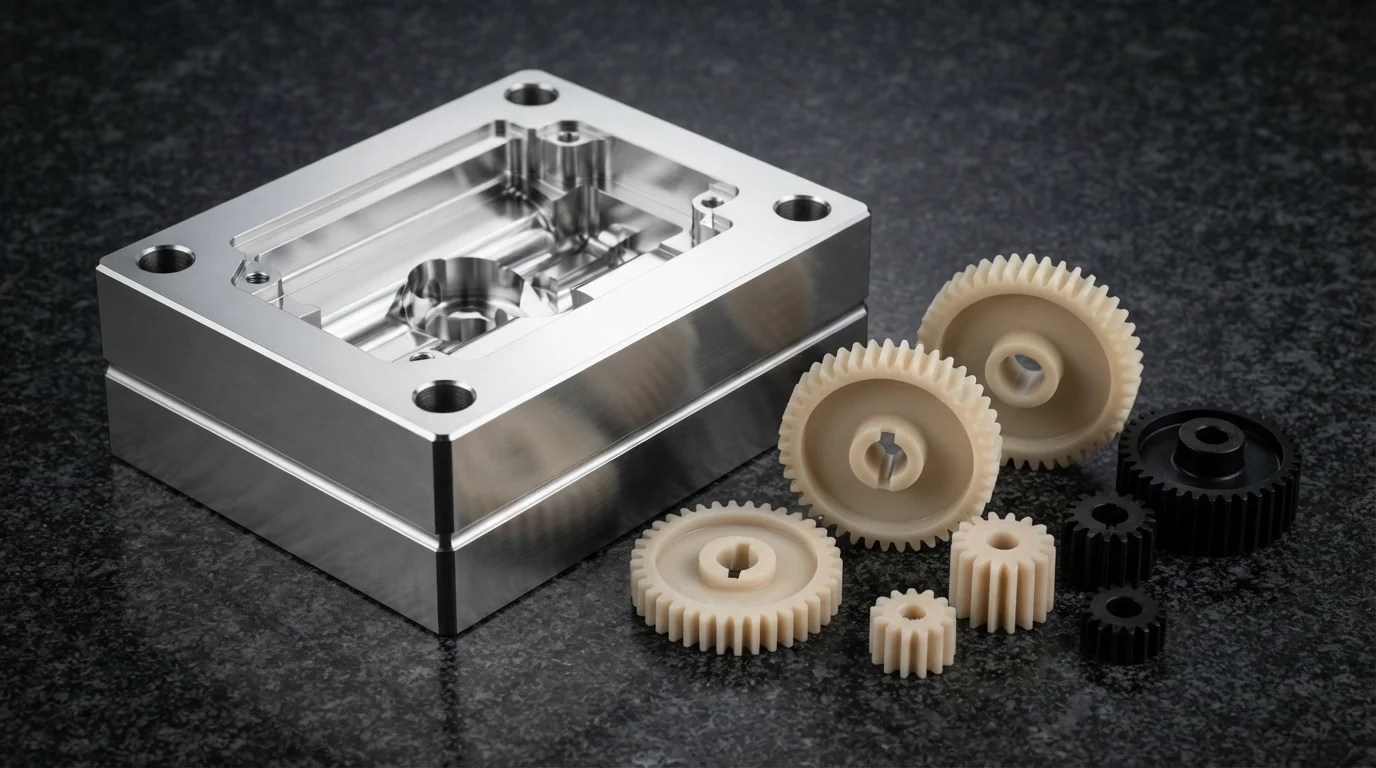
يتطلب الحفاظ على تفاوتات أدوات ±0.01 مم اختيار فولاذ أدوات مقوى ممتاز مثل الفولاذ المقاوم للصدأ S136 و فولاذ الأدوات H13. المعالجة الحرارية لنوى فولاذ الأدوات إلى HRC 48-52 تمنع تآكل التجويف تحت الحقن عالي الضغط المستمر. معالجة اللدائن الهندسية الحرارية مثل PEEK, POM, PA66, و بولي كربونات (PC) يتطلب تحكمًا دقيقًا في درجة حرارة القالب. يمنع تكوين شبكات مياه تبريد متوازنة النقاط الساخنة في النوى، مما يقلل من تباين الانكماش الخواص عبر الأشكال الهندسية المعقدة.
| راتنج هندسي | معامل الشد (ميجاباسكال) | انكماش القالب (%) | تفاوت الأبعاد | تطبيق الدقة الرئيسي |
|---|---|---|---|---|
| بولي أوكسي ميثيلين (ديلرين 100P) | 3,100 ميجاباسكال | 1.8% – 2.2% | ±0.015 مم | تروس دقيقة ومشغلات ميكانيكية |
| PEEK (فيكتريكس 450G) | 3,800 ميجا باسكال | 1.0% – 1.3% | ±0.010 مم | موصلات فضائية عالية الحرارة |
| بولي كربونات بصري (ليكسان 141R) | 2,300 ميجاباسكال | 0.5% – 0.7% | ±0.010 مم | عدسات المستشعرات الدقيقة وأدلة الضوء |
الأسئلة الشائعة (FAQs)
ما الفرق بين القولبة بالحقن القياسية والقولبة بالحقن الدقيقة؟
تحقق القولبة القياسية تفاوتات تتراوح حول ±0.1 مم إلى ±0.2 مم، وهي مناسبة لأغلفة المنتجات الاستهلاكية. تستخدم القولبة الدقيقة القولبة العلمية المفصولة وفولاذ تجاويف القوالب عالي الدقة لتحقيق تفاوتات ضيقة تصل إلى ±0.01 مم.
كيف تُحسّن القولبة العلمية المفصولة التفاوتات الأبعادية؟
تفصل القولبة العلمية المفصولة ملء التجويف عن ضغط الإمساك. ويعوّض التحكم المعزول في السرعة عن تغيّرات لزوجة المادة الخام، مما يضمن ثبات وزن القطعة ويمنع الانخسافات أو الزوائد.
لماذا يُستخدم الفحص البصري غير التلامسي إلى جانب القياس بآلات القياس الإحداثي؟
تقيس أجهزة القياس البصري للملامح السمات البلاستيكية الرقيقة باستخدام مستشعرات ليزر دون تطبيق ضغط تلامسي. فقد تُثني مجسات آلات القياس الإحداثي التلامسية الجدران البوليمرية الرقيقة، بينما يضمن الفحص البصري غير التلامسي قياسات دقيقة للمكوّنات المرنة.