
La fabricación de componentes de tolerancias ajustadas para instrumentos de diagnóstico médico, sistemas de guiado aeroespacial y sensores automotrices requiere una repetibilidad dimensional extrema. Los métodos convencionales de moldeo de plástico tienen dificultades con la contracción térmica localizada y las variaciones de viscosidad del polímero entre lotes. Especificar moldeo por inyección de precisión elimina estos riesgos de fabricación mediante el establecimiento de un control estricto de la presión de cavidad y una verificación óptica automatizada. JUCHENG opera celdas de fabricación controladas, produciendo componentes plásticos de alta exactitud estrictamente de acuerdo con los planos técnicos del cliente.
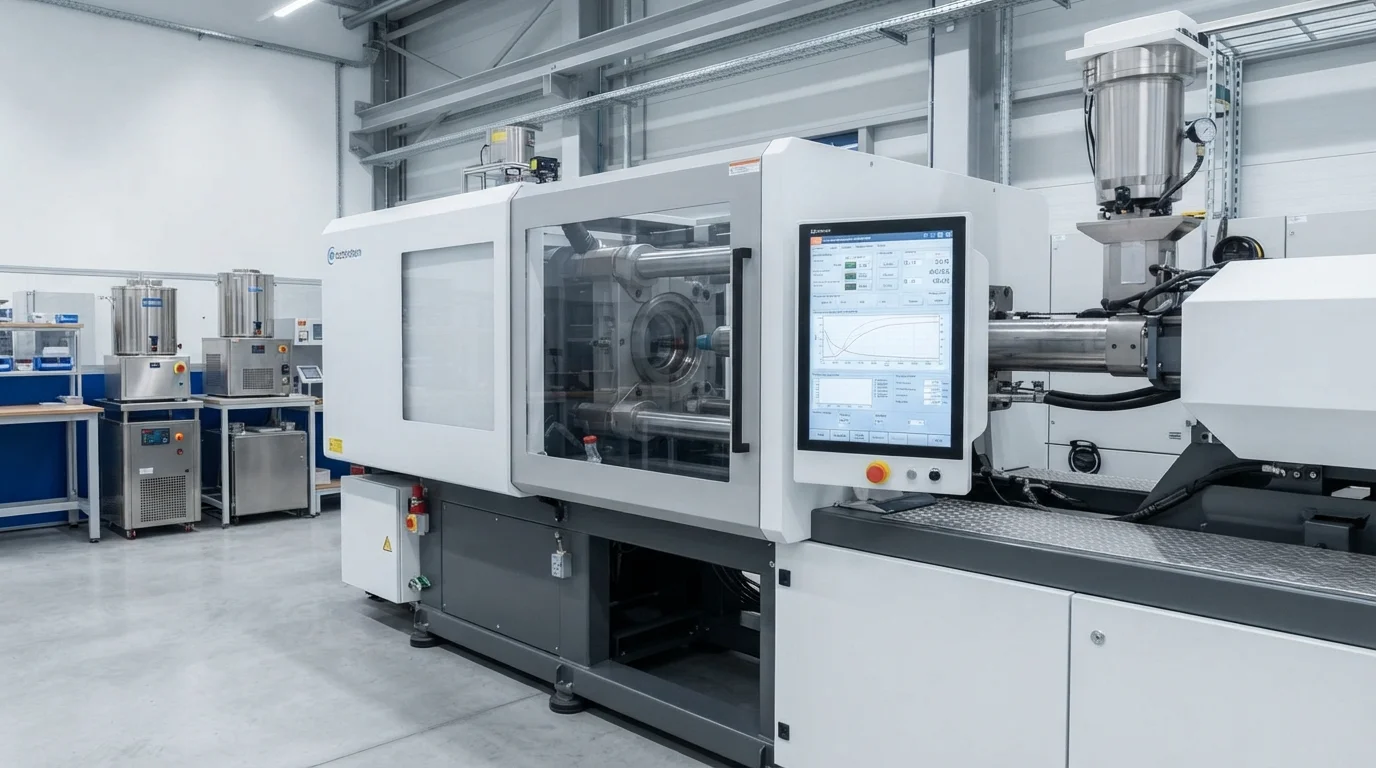
Tabla de contenido
Tolerancias de componente de ±0,01 mm y moldeo científico desacoplado (CPK > 1,67)
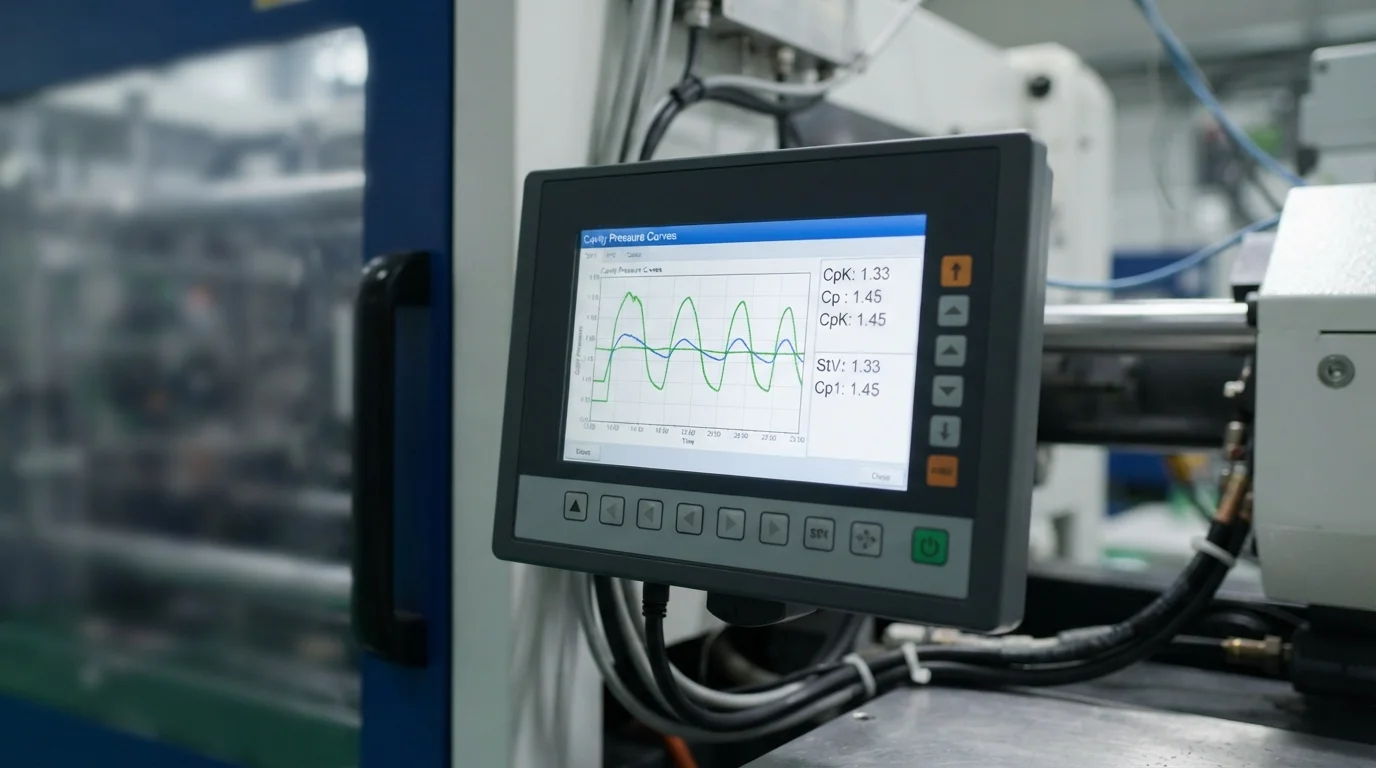
Lograr tolerancias de componente consistentes de hasta ±0,01 mm depende de establecer una reología de fundido estable durante el llenado de la cavidad. Ejecutar moldeo científico principios a través de Moldeo Desacoplado aísla las fases de llenado, compactación y mantenimiento. Separar el control de velocidad del control de presión permite a los técnicos compensar dinámicamente las fluctuaciones de viscosidad del material prima entre lotes. Los transductores de presión de cavidad en tiempo real monitorean la compresión del fundido dentro de cada cavidad del molde, asegurando un peso y densidad consistentes de la pieza. Mantener CpK y PpK > 1,67 a lo largo de corridas de producción continuas elimina la deriva dimensional y garantiza la intercambiabilidad de piezas al 100%.
Los pasos de control científico del proceso para el moldeo de precisión incluyen:
- Velocidad de llenado desacoplada—Llenar el 95 % del volumen de la cavidad bajo control de velocidad puro evita la congelación prematura del fundido.
- Transductores de presión de cavidad—Monitorear los perfiles de presión interna detecta llenados parciales y variaciones de densidad al instante.
- Presión de compactación y mantenimiento desacopladas—Aplicar una presión de mantenimiento controlada alimenta la contracción del polímero sin sobrecompactar las regiones de la compuerta.
- Seguimiento del control estadístico del proceso—Registrar datos dimensionales en gráficos de control en tiempo real verifica el rendimiento CpK de forma continua.
Inspección con CMM Zeiss (±0,003 mm) y metrología óptica OGP
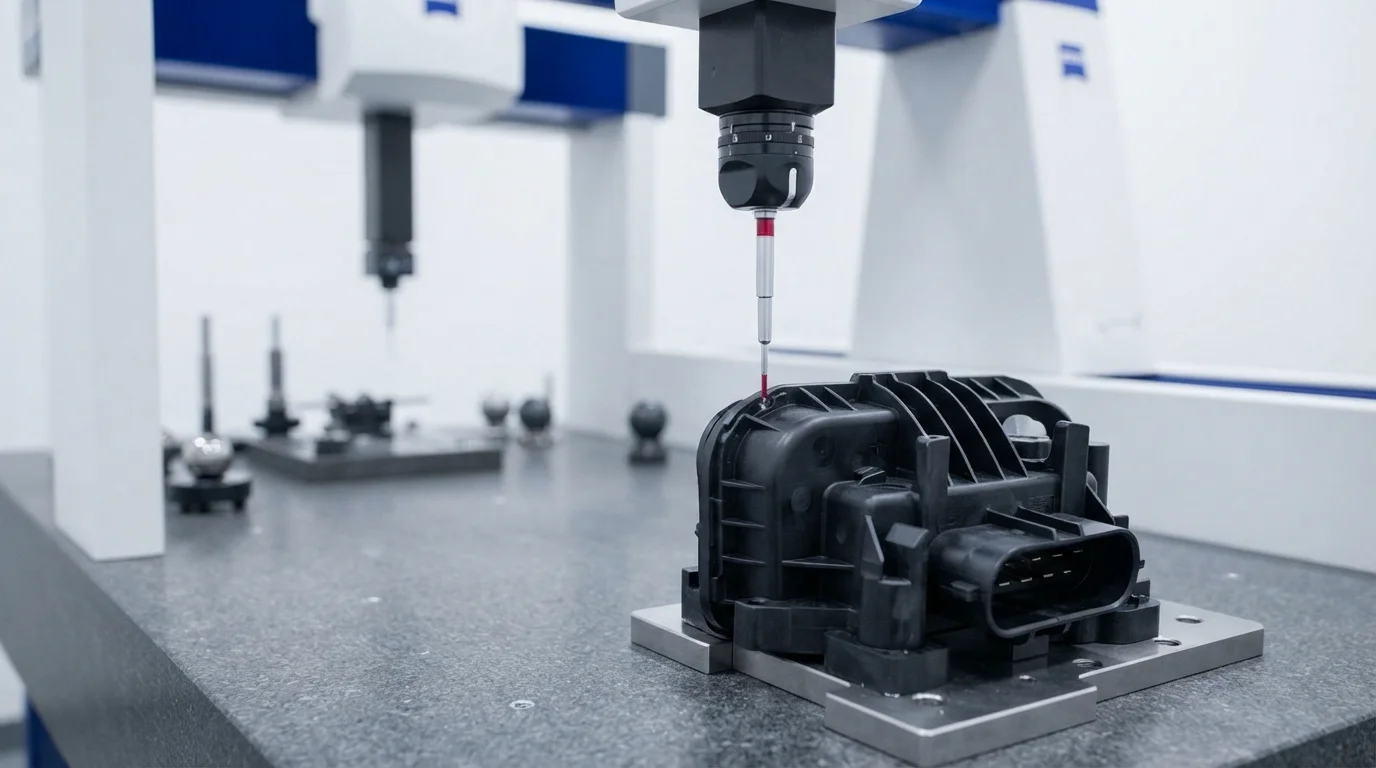
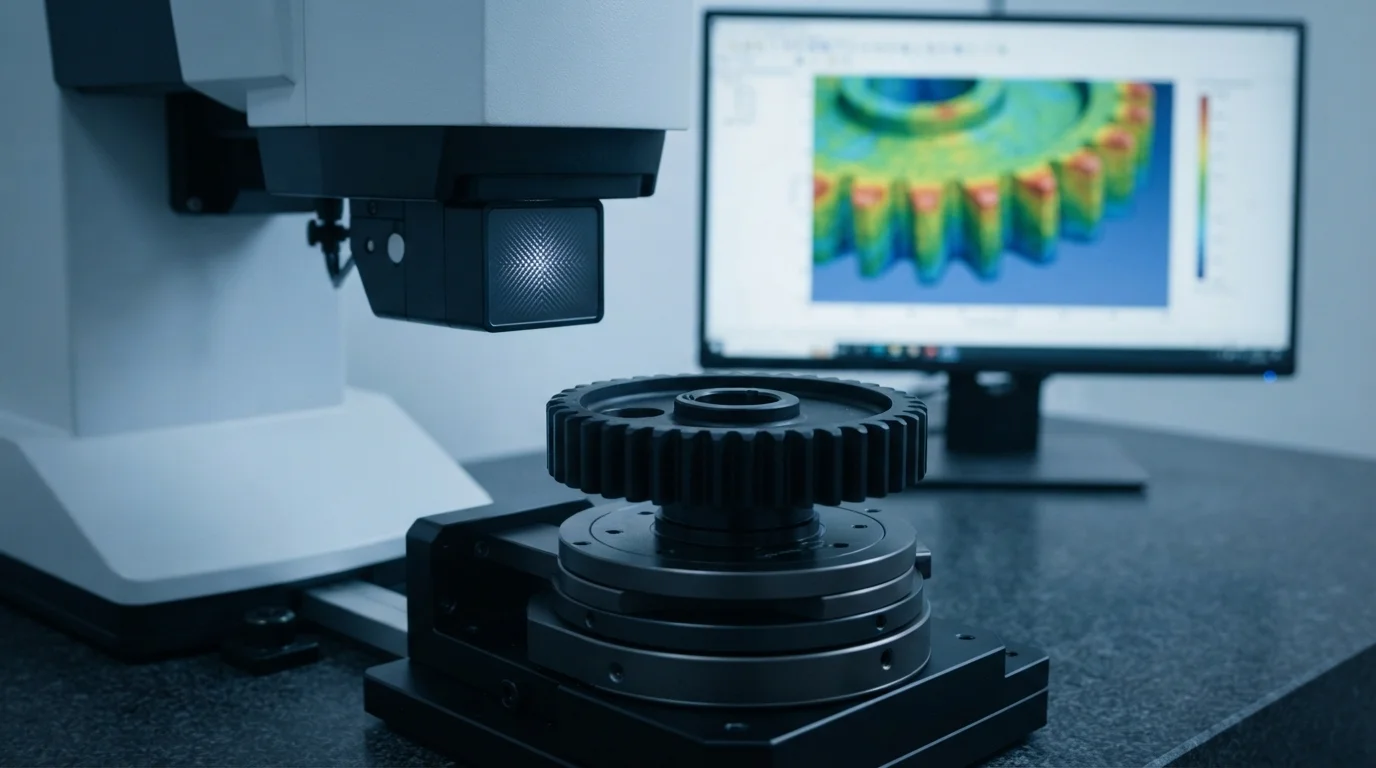
Verificar características de componentes submillimétricas exige sistemas de metrología avanzados dentro de laboratorios de inspección con clima controlado. Las inspecciones metrológicas utilizan máquinas de medición por coordenadas CMM Zeiss automatizadas con una precisión de escaneo de ±0,003 mm. Complementando las unidades CMM de sonda de contacto, los perfiladores de medición óptica OGP miden características plásticas frágiles sin aplicar fuerza física. El escaneo óptico automatizado captura miles de puntos de datos geométricos en segundos, verificando la distancia de paso en microconectores y dientes de engranajes. Cada lote de producción se somete a un informe completo de Inspección de Primera Pieza (FAI) y a la verificación del 100 % del Certificado de Análisis (COA) de la materia prima bajo las normas IATF 16949 e ISO 13485.
Cavidades de molde de tolerancia ajustada y polímeros de alto rendimiento
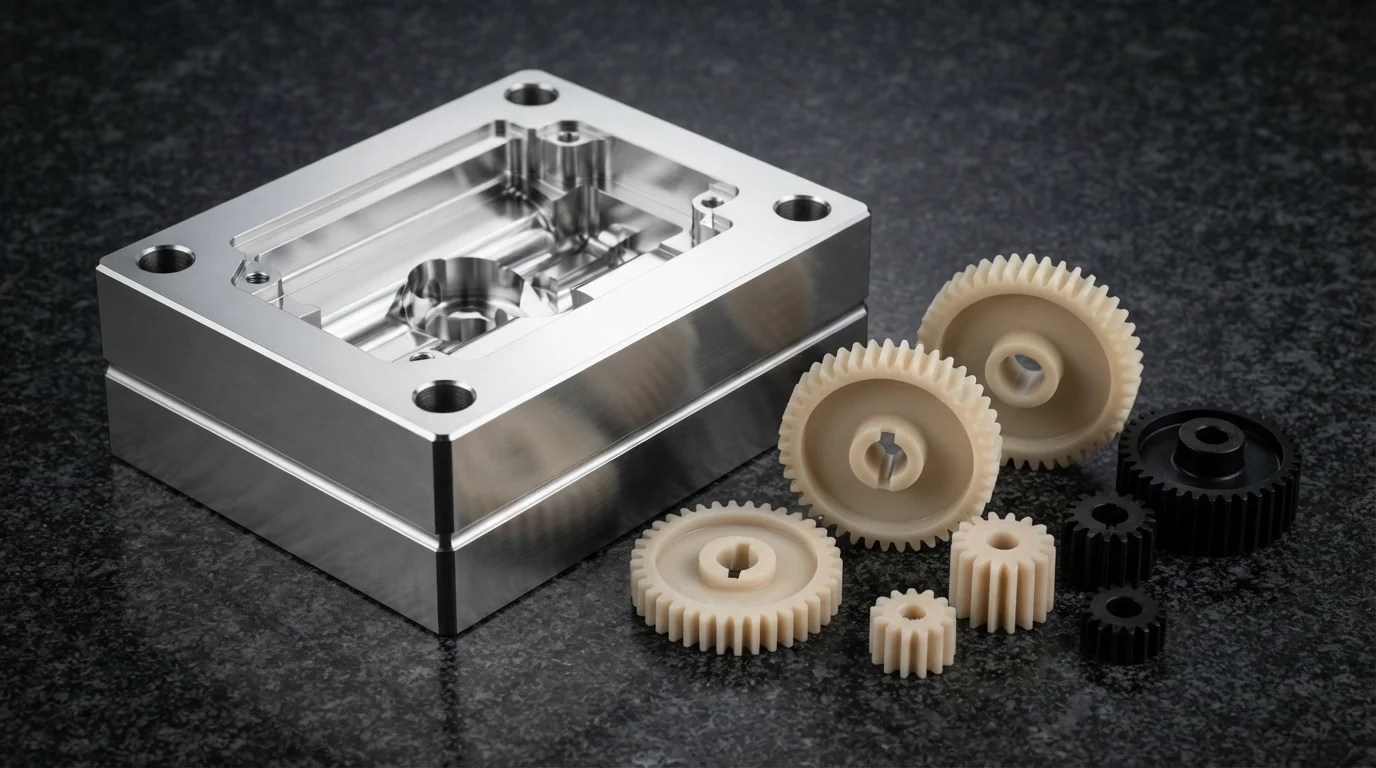
Mantener tolerancias de utillaje de ±0,01 mm requiere seleccionar aceros de herramienta endurecidos premium como acero inoxidable S136 y acero para herramientas H13. El tratamiento térmico de los núcleos de acero de herramienta a HRC 48-52 evita el desgaste de la cavidad bajo inyección continua de alta presión. El procesamiento de termoplásticos de ingeniería como PEEK, POM, PA66, y policarbonato (PC) requiere un control preciso de la temperatura del molde. Configurar redes de agua de enfriamiento equilibradas evita puntos calientes en el núcleo, minimizando la variación de contracción isotrópica en geometrías complejas.
| Resina de ingeniería | Módulo de Tracción (MPa) | Contracción del molde (1 %) | Tolerancia dimensional | Aplicación de precisión clave |
|---|---|---|---|---|
| POM (Delrin 100P) | 3.100 MPa | 1,8 % – 2,2 % | ±0,015 mm | Engranajes de precisión y actuadores mecánicos |
| PEEK (Victrex 450G) | 3.800 MPa | 1,0 % – 1,3 % | ±0,010 mm | Conectores aeroespaciales de alta temperatura |
| PC óptico (Lexan 141R) | 2.300 MPa | 0.5% – 0.7% | ±0,010 mm | Lentes de sensores de precisión y guías de luz |
Preguntas frecuentes (FAQ)
¿Cuál es la diferencia entre el moldeo por inyección estándar y el de precisión?
El moldeo estándar alcanza tolerancias de aproximadamente ±0,1 mm a ±0,2 mm, adecuadas para carcasas de productos de consumo. El moldeo de precisión utiliza Decoupled Scientific Molding y acero de alta precisión para cavidades de molde para lograr tolerancias ajustadas de hasta ±0,01 mm.
¿Cómo mejora el Decoupled Scientific Molding las tolerancias dimensionales?
El Decoupled Scientific Molding separa el llenado de la cavidad de la presión de mantenimiento. El control de velocidad aislado compensa las variaciones de viscosidad de la materia prima, lo que garantiza un peso constante de la pieza y evita rechupes o rebabas.
¿Por qué se utiliza la inspección óptica sin contacto junto con la medición CMM?
Los perfilómetros ópticos miden características plásticas delicadas mediante sensores láser sin aplicar presión de contacto. Las sondas de contacto físicas de la CMM pueden flexionar paredes poliméricas delgadas, mientras que la inspección óptica sin contacto garantiza mediciones precisas en componentes flexibles.