
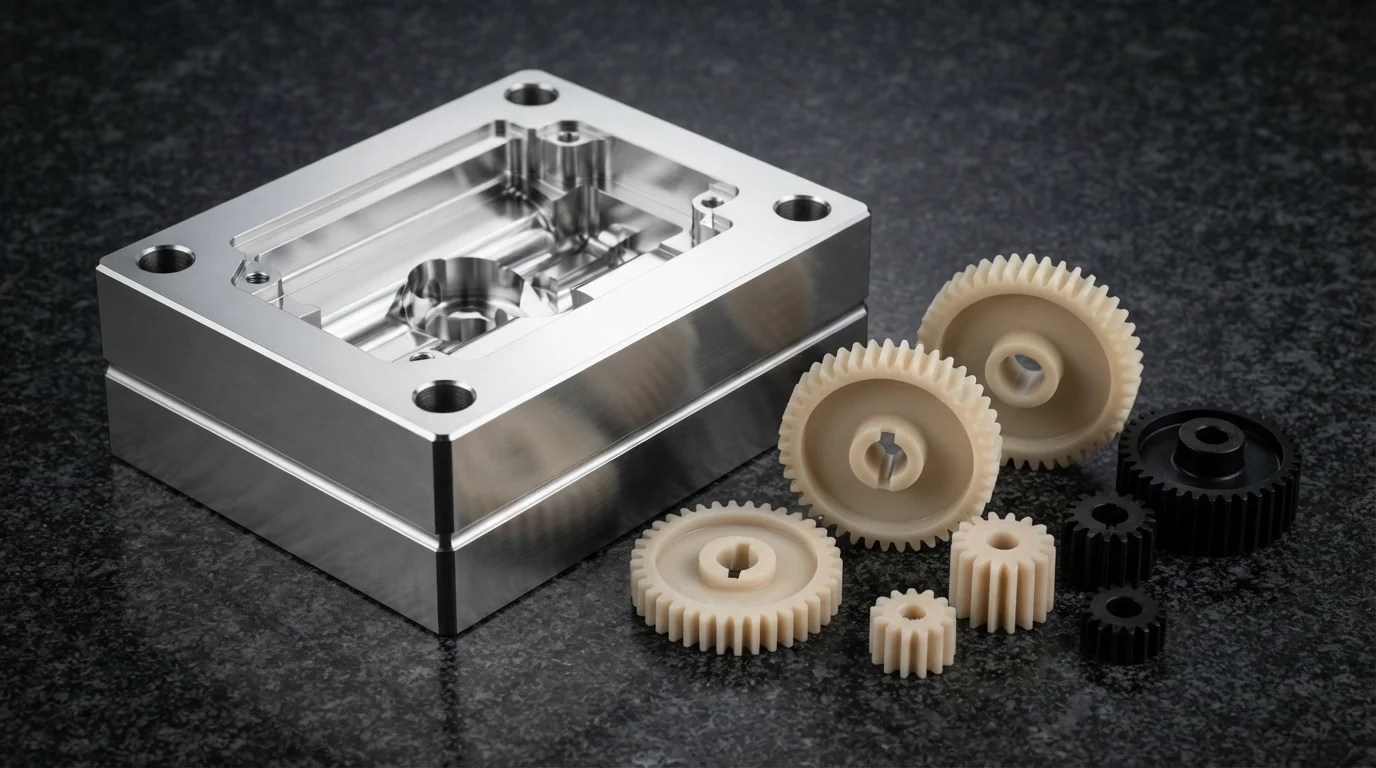
La fabrication de composants à tolérances serrées pour instruments de diagnostic médical, systèmes de guidage aérospatiaux et capteurs automobiles exige une répétabilité dimensionnelle extrême. Les méthodes conventionnelles de moulage de plastique peinent face à la contraction thermique localisée et aux variations de viscosité du polymère d'un lot à l'autre. Spécifier le moulage par injection de précision élimine ces risques de fabrication en établissant un contrôle strict de la pression dans la cavité et une vérification optique automatisée. JUCHENG exploite des cellules de fabrication contrôlées, produisant des composants en plastique de haute précision strictement conformes aux dessins techniques du client.
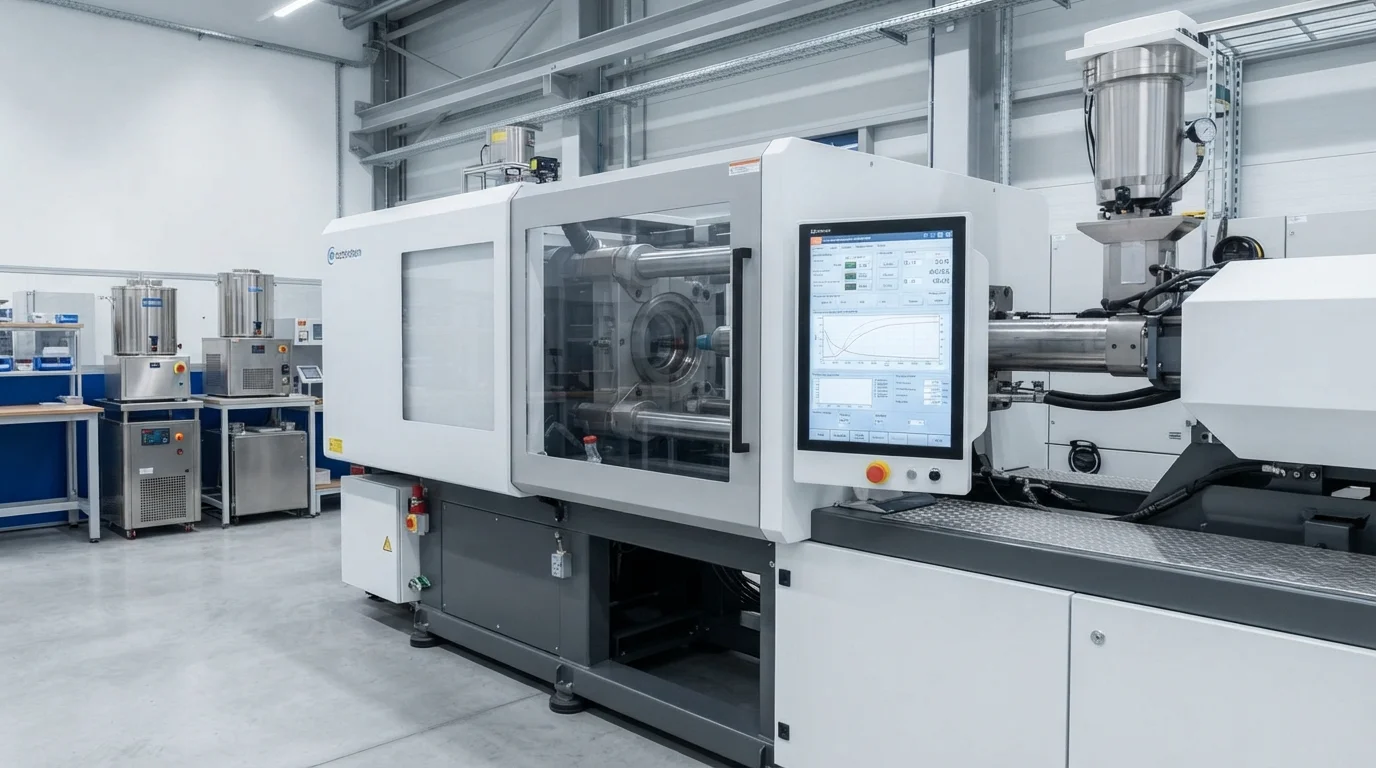
Table des matières
Tolérances de composants de ±0,01 mm et moulage scientifique découplé (CPK > 1,67)
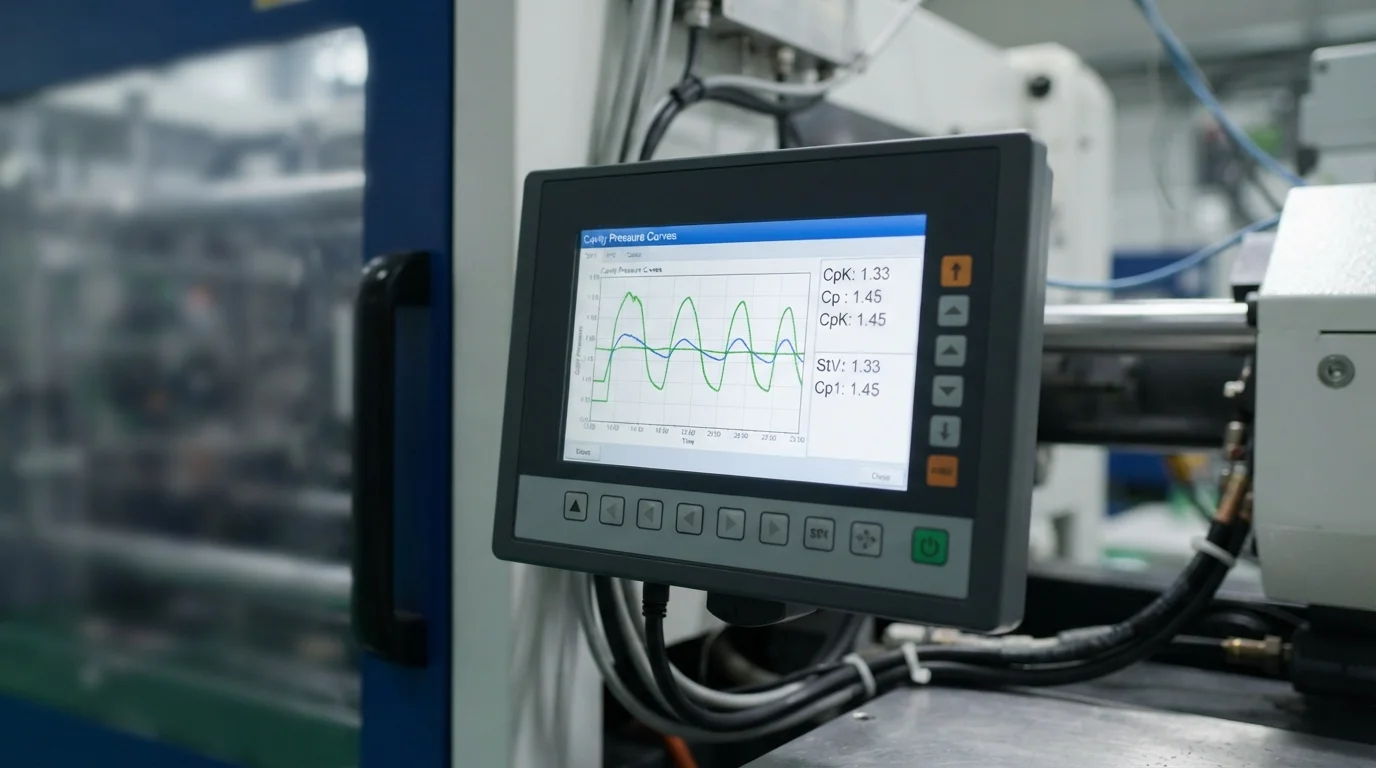
Atteindre des tolérances de composants constantes jusqu'à ±0,01 mm dépend de l'établissement d'une rhéologie de fusion stable pendant le remplissage de la cavité. Exécuter les principes de moulage scientifique à travers Moulage découplé isole les phases de remplissage, de compactage et de maintien. Séparer le contrôle de vitesse du contrôle de pression permet aux techniciens de compenser dynamiquement les variations de viscosité du lot de matière première. Des transducteurs de pression de cavité en temps réel surveillent la compression de la matière fondue dans chaque poche de moule, garantissant un poids et une densité de pièce constants. Maintenir CpK et PpK > 1,67 sur des séries de production continues élimine la dérive dimensionnelle et garantit une interchangeabilité des pièces à 100 %.
Les étapes de contrôle de processus scientifique pour le moulage de précision comprennent :
- Vitesse de remplissage découplée—Remplir 95 % du volume de la cavité sous contrôle de vitesse pure empêche la solidification prématurée de la matière fondue.
- Transducteurs de pression de cavité—La surveillance des profils de pression interne détecte instantanément les remplissages partiels et les variations de densité.
- Pression de maintien et de compactage découplée—L'application d'une pression de maintien contrôlée compense le retrait du polymère sans surcompactage des zones de carotte.
- Suivi statistique du contrôle des processus—L'enregistrement des données dimensionnelles sur des cartes de contrôle en temps réel vérifie en continu les performances CpK.
Inspection par MMT Zeiss (±0,003 mm) et métrologie optique OGP
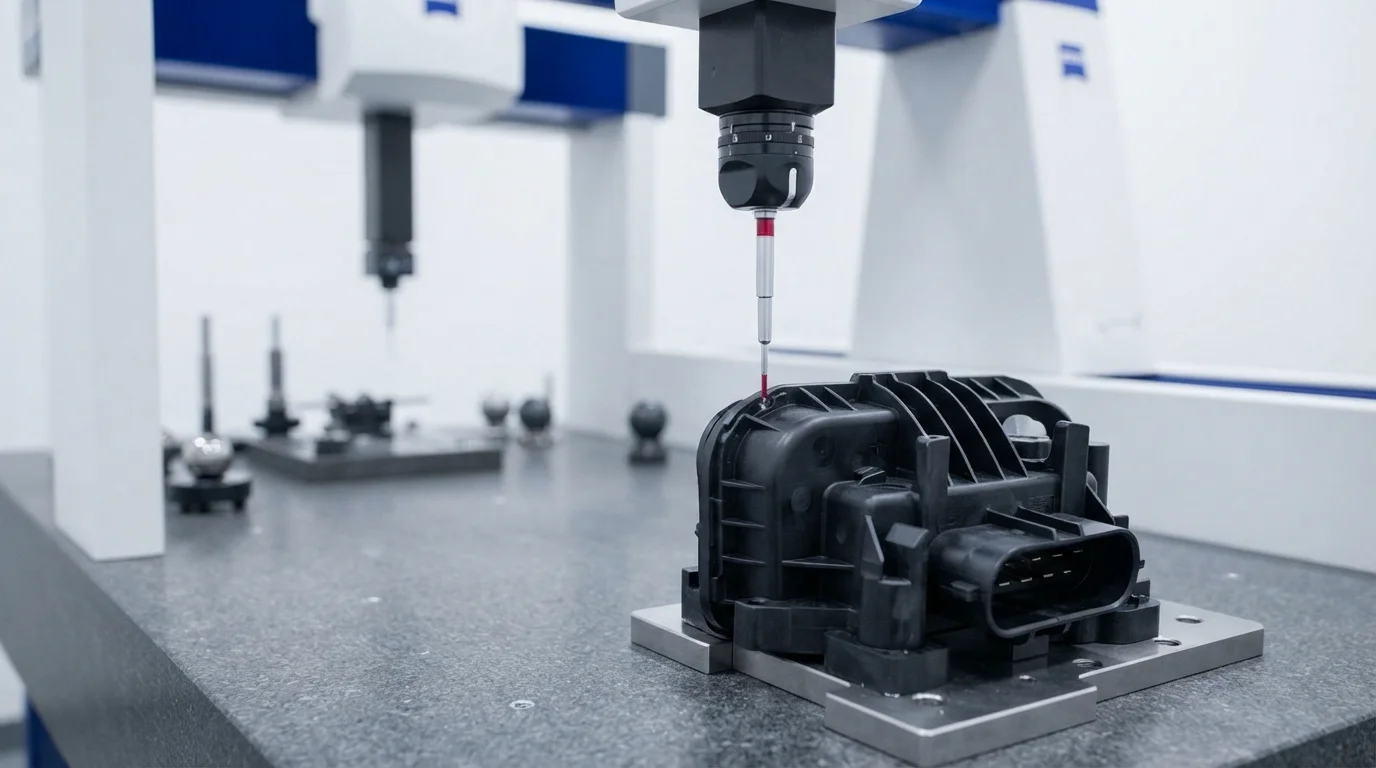
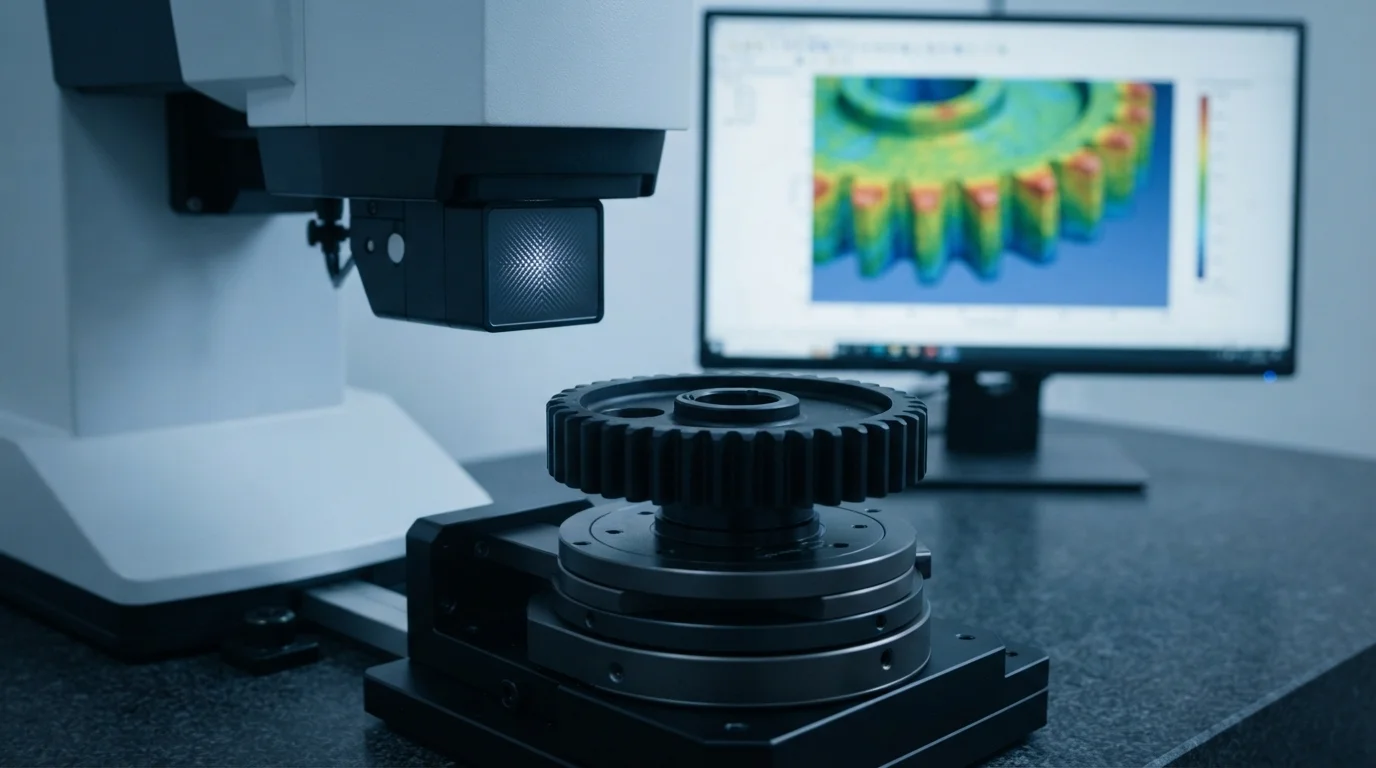
La vérification des caractéristiques de composants submillimétriques exige des systèmes de métrologie avancés dans des laboratoires d'inspection à climat contrôlé. Les inspections métrologiques utilisent des machines à mesurer tridimensionnelles (MMT) Zeiss automatisées avec une précision de balayage de ±0,003 mm. En complément des unités MMT à palpeur tactile, les profileurs optiques de mesure OGP mesurent les caractéristiques plastiques fragiles sans appliquer de force physique. Le balayage optique automatisé capture des milliers de points de données géométriques en quelques secondes, vérifiant la distance de pas sur les micro-connecteurs et les dents d'engrenage. Chaque lot de production fait l'objet d'un rapport complet de première inspection (FAI) et d'une vérification du certificat d'analyse (COA) de la matière première à 100% selon les normes IATF 16949 et ISO 13485.
Cavités de moule à tolérance serrée et polymères haute performance
Le maintien de tolérances d'outillage de ±0,01 mm nécessite la sélection d'aciers à outils trempés de qualité supérieure comme Acier inoxydable S136 et des de l'acier à outils H13. Le traitement thermique des noyaux en acier à outils à HRC 48-52 empêche l'usure de la cavité sous injection continue à haute pression. Le traitement de thermoplastiques techniques comme le PEEK, POM, PA66, et polycarbonate (PC) optique nécessite un contrôle précis de la température du moule. La configuration de réseaux d'eau de refroidissement équilibrés empêche les points chauds du noyau, minimisant la variance de retrait isotrope sur des géométries complexes.
| Résine technique | Module de traction (MPa) | Retrait au moulage (%) | Tolérance dimensionnelle | Application de précision clé |
|---|---|---|---|---|
| POM (Delrin 100P) | 3 100 MPa | 1,8% – 2,2% | ±0,015 mm | Engrenages de précision et actionneurs mécaniques |
| PEEK (Victrex 450G) | 3 800 MPa | 1,0% – 1,3% | ±0,010 mm | Connecteurs aérospatiaux haute température |
| PC optique (Lexan 141R) | 2 300 MPa | 0,51 TP3T – 0,71 TP3T | ±0,010 mm | Lentilles de précision et guides de lumière pour capteurs |
Questions fréquemment posées (FAQ)
Quelle est la différence entre le moulage par injection standard et le moulage par injection de précision ?
Le moulage standard atteint des tolérances d'environ ±0,1 mm à ±0,2 mm, adaptées aux boîtiers grand public. Le moulage de précision utilise le moulage scientifique découplé et un acier de cavité d'outil de haute précision pour atteindre des tolérances serrées jusqu'à ±0,01 mm.
Comment le moulage scientifique découplé améliore-t-il les tolérances dimensionnelles ?
Le moulage scientifique découplé sépare le remplissage de la cavité de la pression de maintien. L'isolation du contrôle de vitesse compense les variations de viscosité de la matière première, garantissant un poids constant de la pièce et empêchant les marques de retrait ou les bavures.
Pourquoi l'inspection optique sans contact est-elle utilisée en complément de la mesure par MMT ?
Les profilomètres optiques mesurent les caractéristiques délicates en plastique à l'aide de capteurs laser sans appliquer de pression de contact. Les palpeurs physiques de la MMT peuvent fléchir les fines parois en polymère, tandis que l'inspection optique sans contact garantit des mesures précises sur les composants flexibles.