
Le applicazioni sanitarie e automobilistiche di alta precisione richiedono sempre più componenti flessibili in grado di resistere a cicli termici estremi e all'esposizione a sostanze chimiche. Gli elastomeri termoplastici tradizionali spesso si ammorbidiscono o subiscono una deformazione permanente da compressione se esposti a calore continuo superiore a 120°C. La specifica di Stampaggio a iniezione di gomma siliconica liquida (LSR) risolve questi limiti prestazionali utilizzando formulazioni di silicone liquido reticolato al platino che mantengono l'elasticità da -50°C a oltre 200°C. JUCHENG opera come produttore a contratto verticalmente integrato che fornisce componenti in silicone liquido senza bave, rigorosamente secondo i file CAD del cliente.
Sommario
Sistemi a canale freddo e progettazione di stampi LSR senza bave
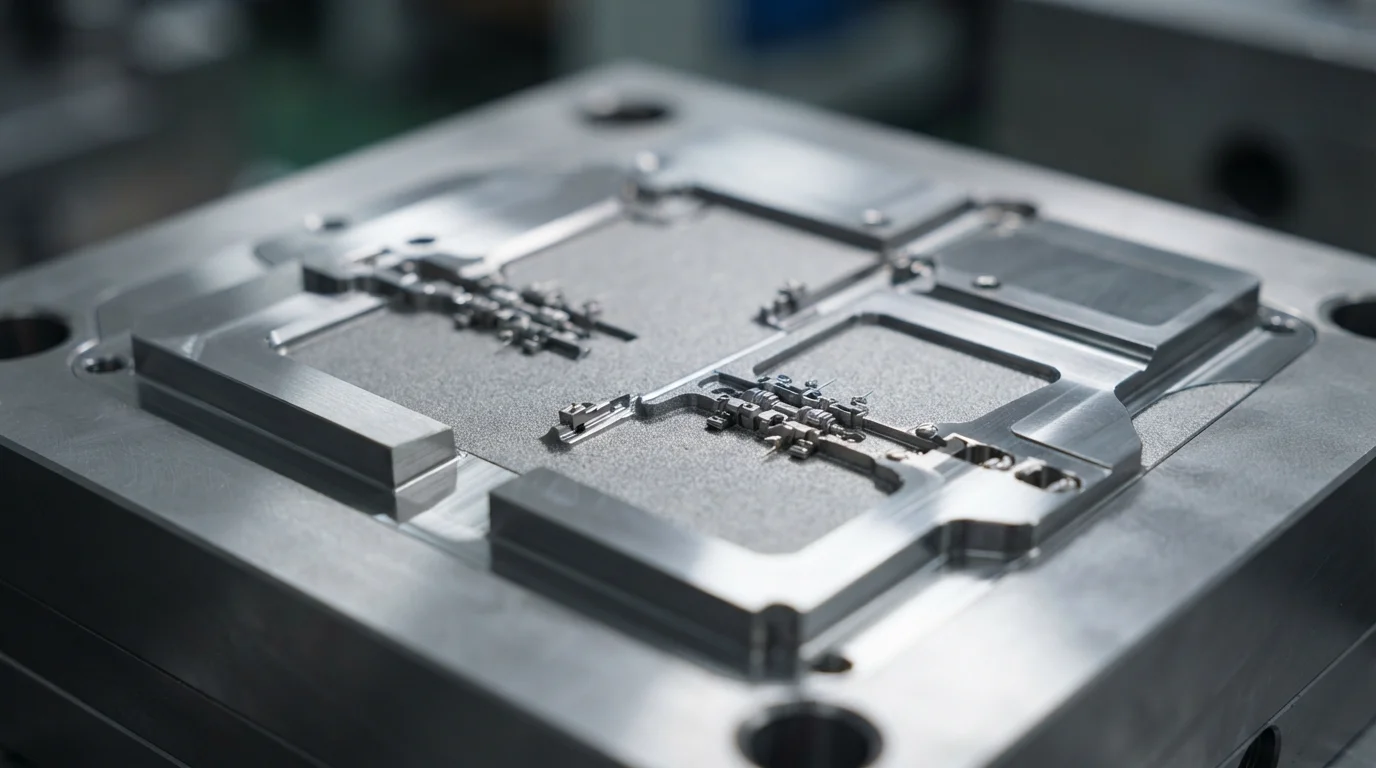
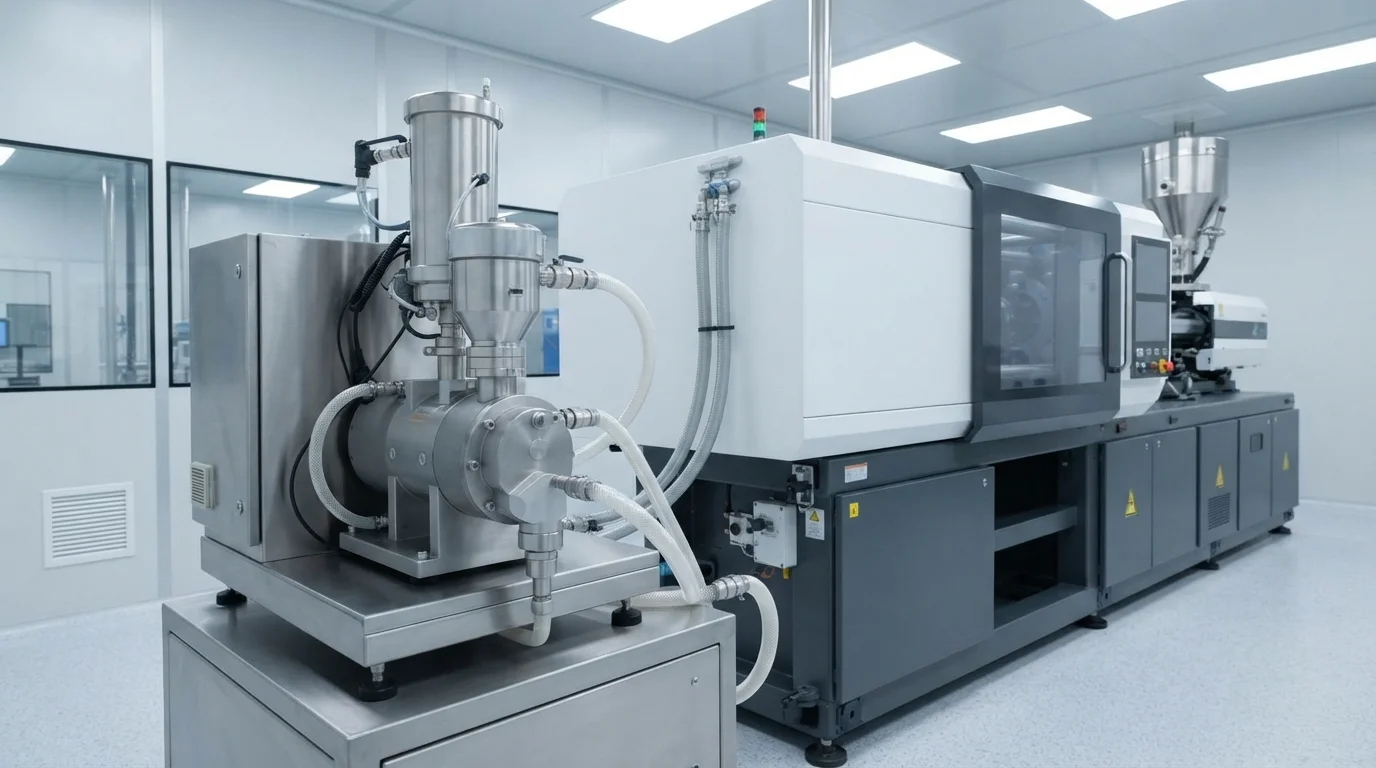
La gomma siliconica liquida presenta una viscosità di fusione estremamente bassa prima della reticolazione termica, rendendo la prevenzione delle bave la sfida centrale nell'ingegneria degli stampi. Gli stampi a canale caldo convenzionali causano la vulcanizzazione prematura della gomma siliconica liquida all'interno dei canali di flusso, ostruendo gli ugelli di iniezione. L'utilizzo di sistemi a canale freddo dotati di canali di raffreddamento ad acqua mantiene il polimero liquido raffreddato a 15°C - 25°C fino a quando non entra nella cavità dello stampo riscaldata. La lavorazione delle cavità dello stampo utilizzando 25 centri di lavorazione CNC a 5 assi raggiunge tolleranze di tenuta di chiusura inferiori a ±0,002 mm, eliminando le bave sulla linea di divisione. I sistemi di evacuazione della cavità assistiti da vuoto aspirano l'aria dallo stampo prima dell'iniezione, prevenendo microbolle e bruciature da diesel.
Gli standard critici di ingegneria degli stampi a canale freddo includono:
- Controllo dell'otturatore a spillo—Chiudere l'orifizio dell'ugello con otturatori a spillo pneumatici impedisce il gocciolamento del silicone liquido tra i cicli.
- Barriere di isolamento termico—L'installazione di piastre isolanti tra il collettore a canale freddo e le piastre dello stampo riscaldate preserva differenziali di temperatura accurati.
- Acciaio di intercettazione a livello di micron—La rettifica delle linee di divisione dello stampo con precisione sub-micrometrica impedisce al silicone a bassa viscosità di penetrare sulle superfici estetiche.
- Porte di evacuazione del vuoto—L'aspirazione di un vuoto di 100 mbar all'interno della cavità prima dell'iniezione impedisce la formazione di bolle d'aria in micro-caratteristiche complesse.
LSR di grado medico e conformità alla biocompatibilità
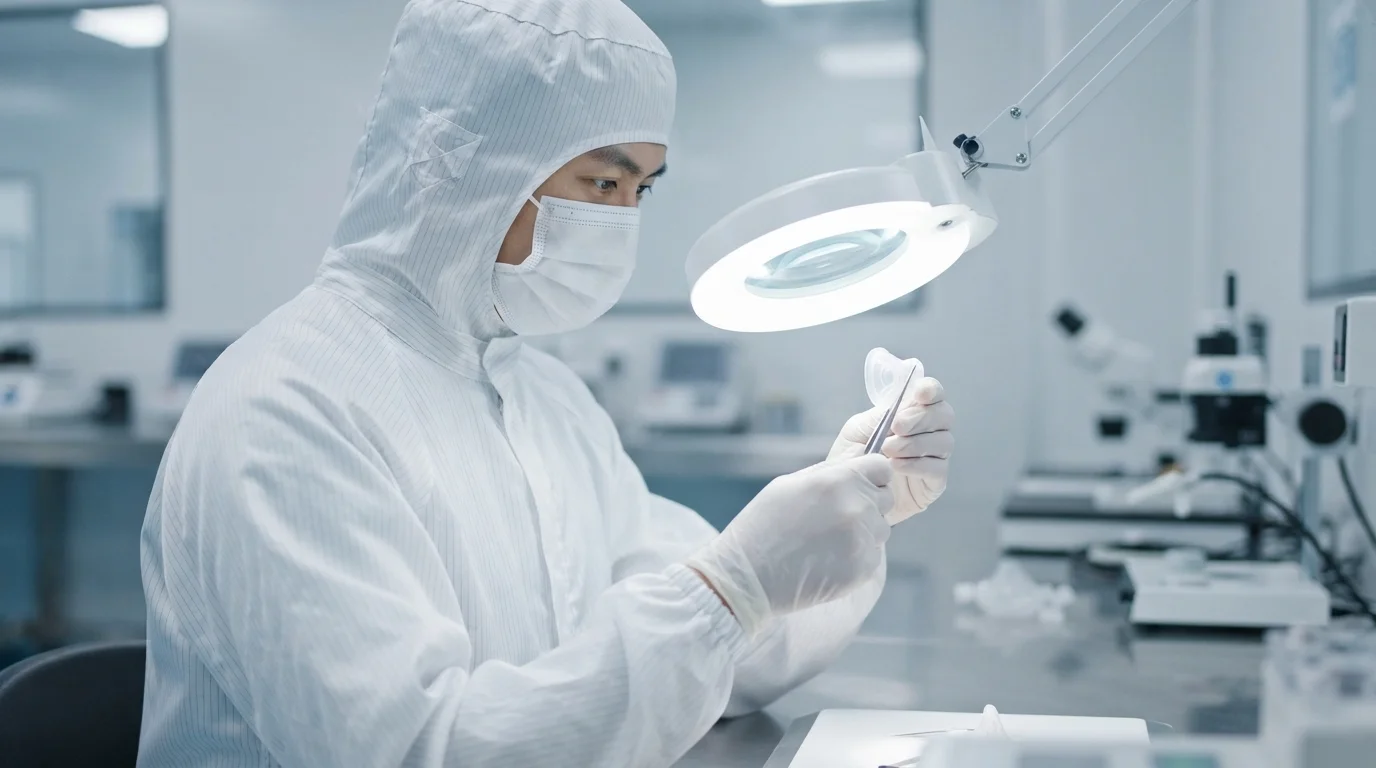
L'ingegneria dei dispositivi medici richiede materiali elastomerici puri e inerti che soddisfino rigorosi standard normativi. Le formulazioni LSR polimerizzate al platino subiscono una idrosililazione pulita catalizzata dal platino, senza lasciare residui acidi di perossido o residui volatili. Lo stampaggio di componenti clinici utilizza resine di grado medico come Wacker Elastosil LR 3003, Momentive Silopren LSR 2050 e Shin-Etsu KE-2009. Questi materiali biocompatibili soddisfano i criteri USP Classe VI e ISO 10993, rendendoli sicuri per il contatto prolungato con la pelle e per dispositivi impiantabili. La gestione di un reparto di stampaggio in camera bianca ISO Classe 8 sotto certificazione ISO 13485 protegge valvole respiratorie sterili, cateteri e guarnizioni fluidiche da particelle sospese nell'aria. L'imballaggio robotizzato automatico a caduta minimizza il contatto umano, mantenendo l'integrità della camera bianca durante tutta la produzione.
Stampaggio LSR ottico trasparente per illuminazione automobilistica e sanitaria
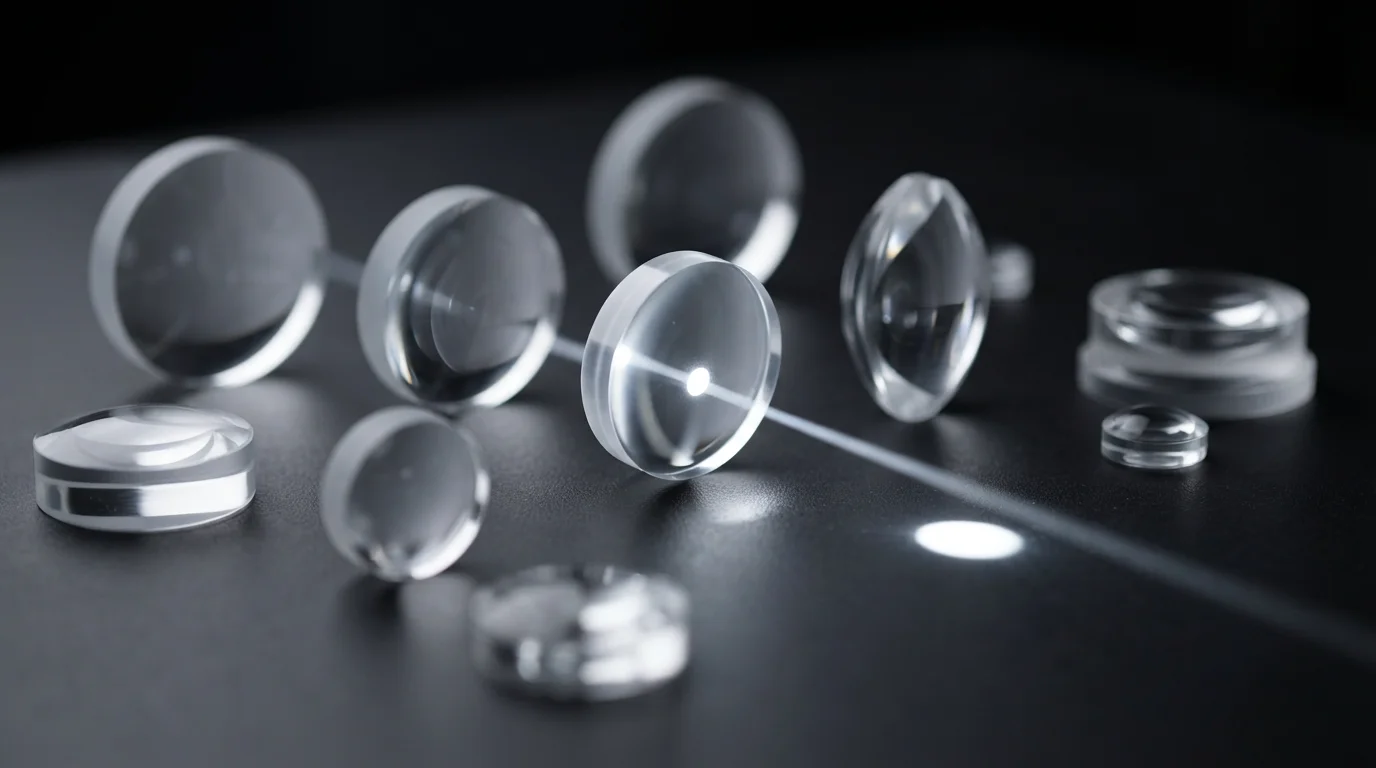
Il silicone liquido di grado ottico rappresenta un importante progresso nei materiali per fari adattivi automobilistici, guide luminose e lenti diagnostiche mediche. L'LSR ottico offre oltre 92% di trasmissione della luce, mostrando una resistenza superiore all'ingiallimento UV rispetto ad acrilico o policarbonato tradizionali. Lo stampaggio di lenti ottiche richiede cavità ad alta lucidatura in acciaio inossidabile S136, trattato termicamente a HRC 48-52 e lucidato secondo gli standard diamantati SPI A-1. Il controllo della finitura superficiale della cavità e della cinetica di polimerizzazione elimina la birifrangenza e la distorsione ottica in componenti di illuminazione spessi.
Cinetica di polimerizzazione termica e sistemi di dosaggio liquido
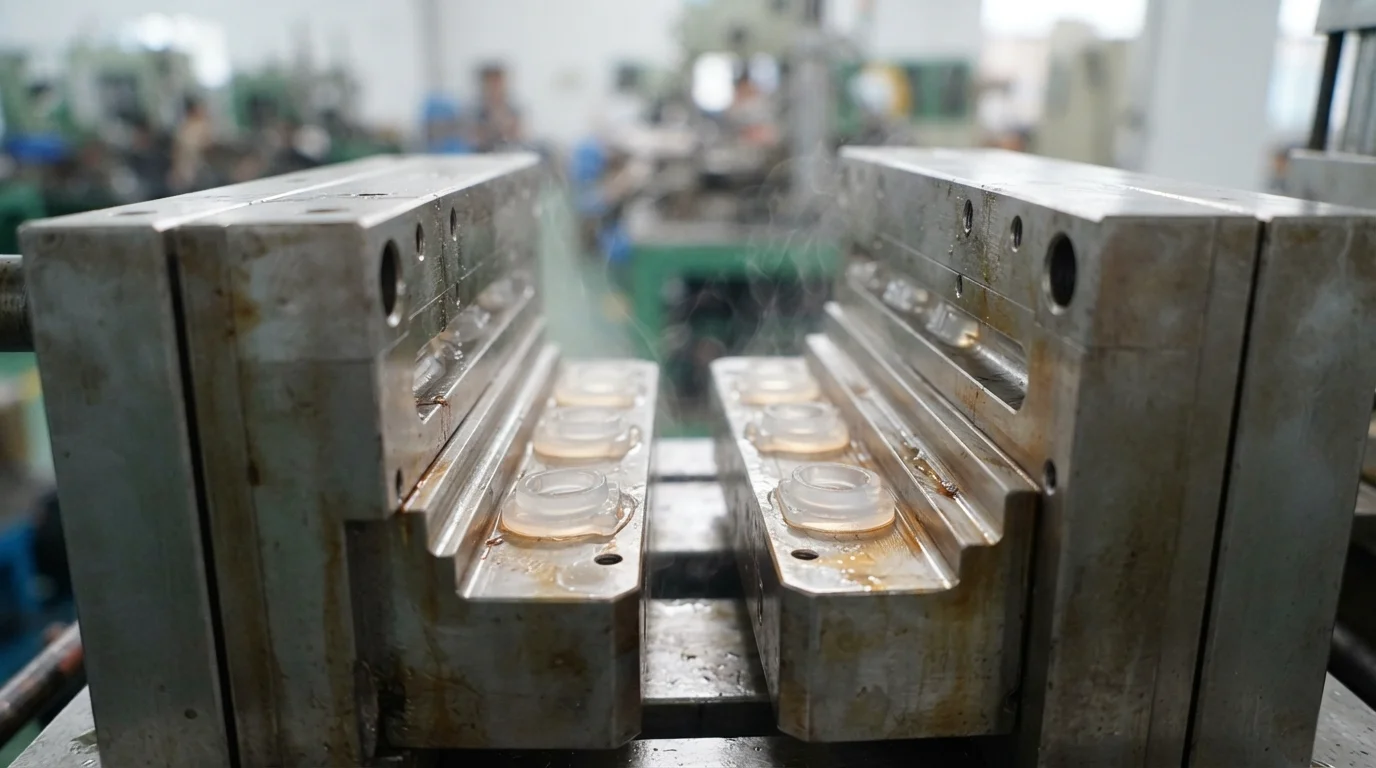
La cinetica di vulcanizzazione termica richiede profili di riscaldamento precisi all'interno della cavità dello stampo. Il silicone liquido viene dosato tramite pompe automatiche a due componenti con un rapporto volumetrico esatto di 1:1, mescolando accuratamente catalizzatore e reticolante. L'iniezione del liquido freddo miscelato in cavità di stampo riscaldate a 170°C-200°C innesca una rapida polimerizzazione catalizzata dal platino in pochi secondi. Il bilanciamento dei circuiti di riscaldamento dello stampo garantisce una distribuzione termica uniforme, prevenendo punti molli sottopolimerizzati o bruciature superficiali da sovrapolimerizzazione. L'esecuzione della metodologia di stampaggio disaccoppiato isola la precisione del dosaggio, la pressione in cavità e il tempo di polimerizzazione, mantenendo CpK e PpK > 1.67 nella produzione in serie.
La transizione dei progetti LSR dalla validazione del prototipo alla produzione ad alto volume richiede supporto ingegneristico da un'unica fonte. Le officine interne realizzano stampi a canale freddo per prototipi per fornire campioni T1 funzionali in 7-10 giorni lavorativi. La costruzione di stampi di produzione in acciaio temprato garantisce una durata dello stampo di Classe SPI 101 superiore a 1.000.000 di cicli su presse automatiche da 15T a 3000T.
Domande Frequenti (FAQ)
Perché l'LSR richiede un sistema a canale freddo mentre i termoplastici usano canali caldi?
Il silicone liquido è un materiale termoindurente che polimerizza quando viene riscaldato. I sistemi a canale freddo mantengono la resina liquida fredda all'interno dei canali per prevenire una polimerizzazione prematura prima che raggiunga la cavità riscaldata dello stampo. I termoplastici si comportano in modo inverso, richiedendo canali caldi per mantenere il fuso fluido.
How do you prevent flash in low-viscosity liquid silicone molding?
Preventing LSR flash requires machining mold parting lines with shut-off tolerances tighter than 0.002 mm. Utilizing needle valve cold runner nozzles, vacuum cavity evacuation, and rigid mold plates prevents low-viscosity liquid silicone from seeping out.
Can LSR be overmolded onto rigid plastic substrates?
Overmolding LSR onto thermoplastics like PBT or PA66 is widely performed using self-adhesive LSR grades or thermal primers. Secondary injection occurs onto a high-heat substrate, forming a permanent chemical bond without requiring secondary glues.