
Les matériaux pour le moulage par injection en salle blanche doivent être sélectionnés en fonction de l'environnement de fonctionnement de la pièce, et non de la seule classification de la salle. La résine appropriée doit remplir le moule de manière constante, résister aux conditions chimiques et thermiques du produit, satisfaire aux exigences dimensionnelles et de surface, et rester maîtrisée tout au long du stockage, de la transformation, de l'inspection et de l'emballage.
A Moulage par injection en salle blanche le processus réduit l'exposition aux particules et à la contamination par manipulation, mais il ne rend pas pour autant chaque résine adaptée à un composant médical, de laboratoire, optique ou destiné à un circuit de fluide. La nuance de matériau, les additifs, le séchage, le contrôle des lots et l'utilisation en aval déterminent encore si la pièce convient à l'application.
Dans ce guide :
- Commencer par l'exigence de la pièce
- Familles de matériaux couramment envisagées
- Humidité, séchage et maîtrise de la transformation
- Stérilisation et exposition chimique
- Particules, additifs et traçabilité
- Comment qualifier la nuance sélectionnée
- Questions fréquemment posées
Commencer par l'exigence de la pièce

Avant de demander quel matériau est le meilleur, décrivez ce que la pièce doit faire. Un couvercle de diagnostic transparent, un connecteur fluidique, un composant d'instrument chirurgical et un boîtier électronique de protection peuvent tous être moulés dans un environnement contrôlé, mais leurs priorités en matière de matériau sont différentes.
- Température : inclure l'exposition continue, les pics de courte durée, les cycles de stérilisation et les conditions de stockage.
- Chimie : tenir compte des nettoyants, désinfectants, solvants, huiles, fluides au contact du corps et produits chimiques de transformation.
- Fonction mécanique : définir la rigidité, l'impact, la fatigue, le fluage, l'usure, l'étanchéité et les performances d'encliquetage.
- Comportement dimensionnel : tenir compte du retrait, de l'absorption d'humidité, de la dilatation thermique et de la stabilité à long terme.
- Besoins de surface et optiques : identifier la transparence, la brillance, le frottement, la sensibilité aux particules et les défauts visibles.
La salle blanche contrôle l'environnement autour du moulage. Elle ne remplace pas une revue de compatibilité des matériaux ni la documentation d'accompagnement de la nuance sélectionnée.
Familles de matériaux couramment envisagées
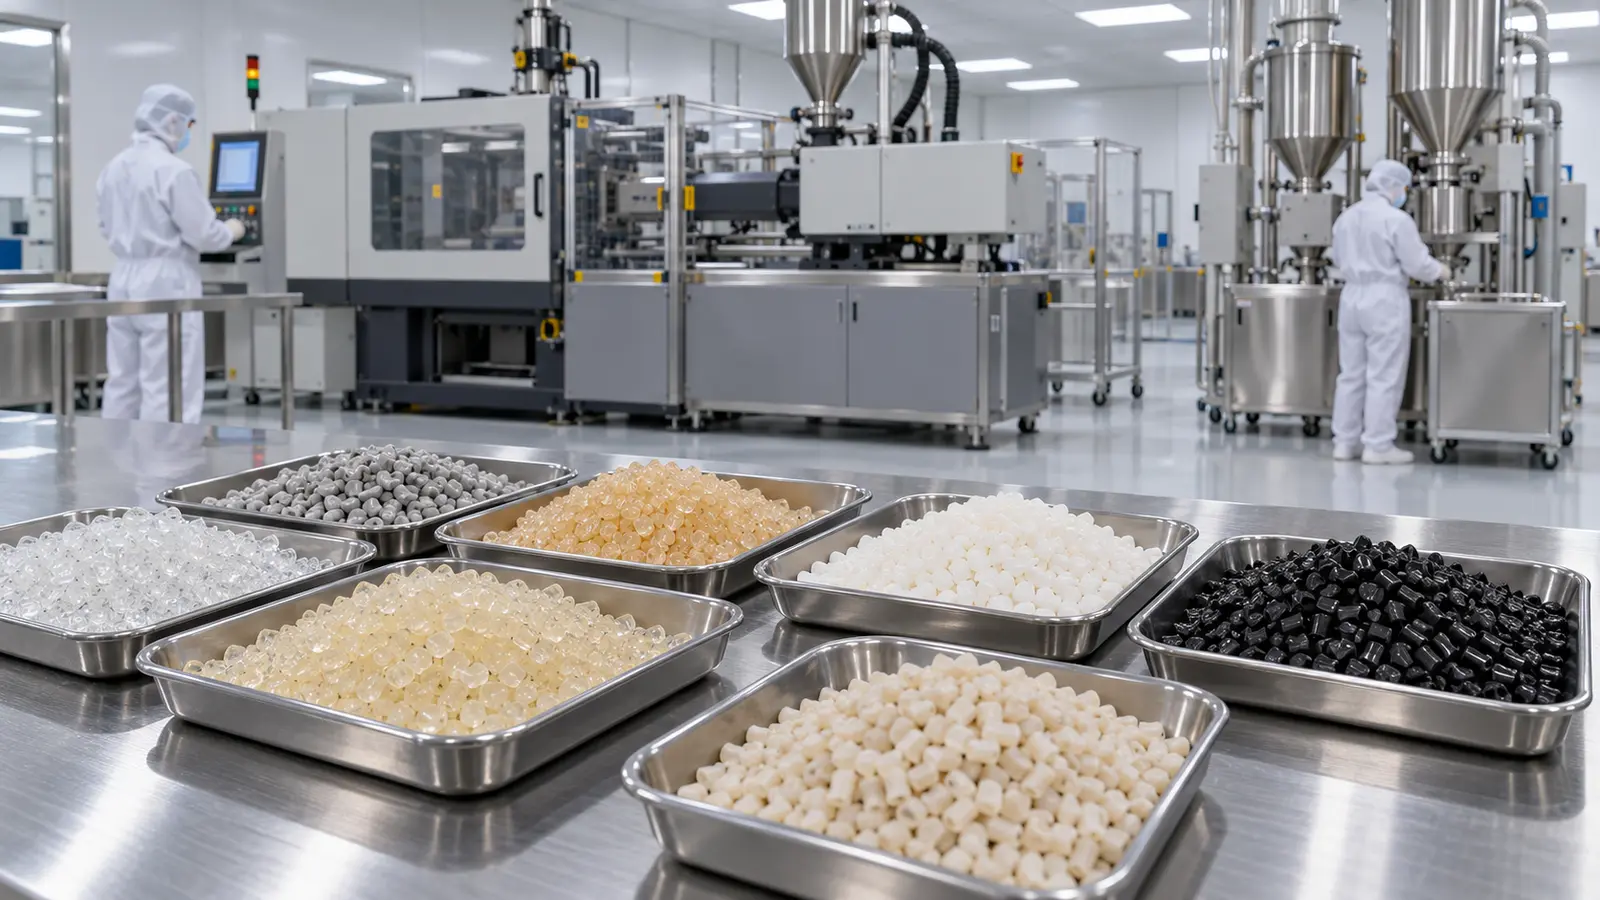
Plusieurs familles de thermoplastiques peuvent être envisagées pour le moulage contrôlé, mais la nuance exacte importe plus que le nom de la famille. Les fournisseurs peuvent proposer différents niveaux de renfort, stabilisants, couleurs, lubrifiants et ensembles de conformité sous une désignation de résine similaire.
- Polypropylène et polyéthylène. Ces matériaux peuvent offrir une résistance chimique et une faible densité. La sélection de la nuance doit néanmoins traiter la rigidité, le fluage, la résistance des lignes de soudure et la voie de stérilisation ou de nettoyage prévue.
- Polycarbonate. Le PC est souvent évalué lorsque la transparence et la performance à l'impact importent. Les concepteurs doivent examiner la fissuration sous contrainte, l'exposition chimique, les exigences optiques et le comportement de la nuance médicale ou industrielle choisie.
- Polyamide. Les nuances de nylon peuvent offrir résistance et résistance à l'usure, mais l'absorption d'humidité peut affecter les dimensions, la transformation et les performances à long terme. Le séchage et le conditionnement doivent être définis.
- Polyoxyméthylène. Le POM peut être utile pour les mécanismes de précision et les caractéristiques à faible frottement. Vérifier la compatibilité chimique, les risques de décomposition au moulage et si la nuance est acceptable pour l'environnement produit prévu.
- Polymères techniques haute température. Le PEEK, le PEI, le PPSU, le PSU et les matériaux associés peuvent être envisagés pour des conditions thermiques, chimiques ou de stérilisation exigeantes. Ils nécessitent généralement une discipline de transformation plus stricte et un coût de matériau plus élevé.
- Grades chargés et renforcés. Les fibres de verre, les charges minérales, le carbone et d'autres additifs peuvent améliorer la rigidité ou le comportement dimensionnel, mais ils peuvent affecter l'état de surface, l'usure des outils, l'écoulement, les lignes de soudure et le contrôle des particules.
Ne choisissez pas une résine parce qu'elle figure sur une liste générale de matériaux pour salle blanche. Confirmez les données spécifiques au grade du fournisseur, la fenêtre de transformation, les documents de conformité et l'adéquation à la pièce finie.
Humidité, séchage et maîtrise de la transformation

La gestion de l'humidité est une source courante de variation évitable. Les matériaux hygroscopiques peuvent absorber l'eau de l'environnement, et une humidité excessive peut provoquer des projections, des bulles, de la fragilité, une hydrolyse, des défauts de surface ou des variations dimensionnelles. La température et la durée de séchage correctes, l'état de la trémie et la méthode de transfert doivent provenir des données du grade du fournisseur de résine.
Le contrôle de la transformation comprend également la température de la matière, la température du moule, le temps de séjour, la vitesse d'injection, la pression de maintien, le refroidissement et les pratiques de purge. Ces réglages affectent les bavures, les gaz emprisonnés, les marques de brûlure, les lignes de soudure, le retrait et la quantité de manipulation manuelle nécessaire après l'éjection.
La préparation de la matière doit définir :
- le grade de résine approuvé et sa révision ;
- l'identification des lots et les exigences de certificat ;
- le stockage scellé et le temps d'exposition maximal ;
- l'équipement de séchage, les limites et les enregistrements ;
- la politique de rebroyage, le cas échéant, et les contrôles de contamination ;
- l'approbation des changements de matière et les étapes de libération de ligne.
Stérilisation et exposition chimique

La sélection des matériaux doit suivre la voie réelle de stérilisation et de nettoyage. La chaleur, la vapeur, les rayonnements, l'oxyde d'éthylène, les désinfectants chimiques et les nettoyages répétés peuvent affecter de différentes manières la couleur, la transparence, la résistance, la fragilité, la fissuration sous contrainte ou la stabilité dimensionnelle.
A material that performs well in a short laboratory test may behave differently after repeated cycles, under molded-in stress, or in contact with another material. Review the finished part rather than relying only on a resin datasheet. Gates, weld lines, thin walls, sharp corners, and snap features can become the locations where environmental stress appears first.
For fluid-path or patient-contact applications, the material review may also need extractables, leachables, biocompatibility, and regulatory documentation. These requirements are grade-specific and product-specific. They should be agreed before production samples are approved.
Particules, additifs et traçabilité

Cleanroom molding reduces contamination risk, but the material itself can introduce variation through pellets, colorants, fillers, packaging fibers, dust, or degraded residue. Material transfer and storage should protect the resin before it reaches the molding area.
Color and additive packages deserve particular attention. A pigment or lubricant can affect surface appearance, chemical resistance, weld-line behavior, or downstream bonding. Reinforcements can improve stiffness while increasing tool wear or making flow and surface quality more difficult to control.
Lot traceability connects the material to the finished parts. A practical system records the resin supplier, grade, lot, drying history, processing date, cavity or tool information, inspection results, and release decision. These records complement the site’s processus de contrôle qualité and make a material-related investigation more precise if a later issue occurs.
Comment qualifier la nuance sélectionnée
Material qualification should be built around the part’s failure modes. Start with a representative tool or sample geometry, then check the dimensions, surface, mechanical performance, chemical exposure, and handling path that matter to the application.
- Confirm the grade. Match the drawing, purchase specification, supplier data, and approved material list.
- Run process trials. Establish a stable window for filling, packing, cooling, ejection, and material preparation.
- Inspect critical features. Measure dimensions, sealing surfaces, optical areas, threads, snap fits, and any particle-sensitive features.
- Test realistic exposure. Use the actual cleaning, sterilization, temperature, and chemical conditions when those factors can change performance.
- Document the release basis. Record the sample results, deviations, approvals, and the conditions that must remain controlled in production.
The most suitable cleanroom material is the one that meets the product requirement with a stable, documented process. A more expensive polymer is not automatically the safer choice, and a lower-cost resin is not a good value if it creates repeated scrap or qualification risk.
Questions fréquemment posées
Does cleanroom molding require special plastics?
Not always. The required material depends on the part, its exposure, its cleanliness risk, and the customer or regulatory requirements. Many standard engineering resins can be considered when their grade and handling controls fit the application.
Is a medical-grade resin automatically suitable for every cleanroom part?
No. A medical-grade designation does not remove the need to review temperature, chemicals, sterilization, dimensions, mechanical performance, processing, and the intended use of the finished part.
Why is drying important for some cleanroom materials?
Some resins absorb moisture from the air. If moisture is not controlled, it can affect appearance, strength, dimensions, hydrolysis risk, and process stability. The drying procedure should follow the specific resin grade requirements.
Can reinforced materials be used in controlled molding?
They can be considered when stiffness, strength, or dimensional stability requires reinforcement. The trade-offs include flow behavior, surface finish, tool wear, weld-line performance, and the possibility of greater particulate or fiber-control requirements.