
Temiz oda enjeksiyon kalıplama malzemeleri, yalnızca oda sınıflandırmasına göre değil, parçanın çalışma ortamına göre seçilmelidir. Doğru reçine kalıbı tutarlı şekilde doldurmalı, ürünün kimyasal ve termal koşullarına dayanmalı, boyutsal ve yüzey gereksinimlerini karşılamalı ve depolama, işleme, muayene ve paketleme boyunca kontrollü kalmalıdır.
A Temiz Oda Enjeksiyon Kalıplama süreç partiküllere ve elleçleme kaynaklı kontaminasyona maruz kalmayı azaltır, ancak her reçineyi tıbbi, laboratuvar, optik veya sıvı yolu bileşeni için uygun hale getirmez. Malzeme sınıfı, katkı maddeleri, kurutma, lot kontrolü ve nihai kullanım, parçanın uygulamaya uygun olup olmadığını hâlâ belirler.
Bu kılavuzda:
- Parça gereksinimiyle başlayın
- Yaygın olarak değerlendirilen malzeme aileleri
- Nem, kurutma ve işleme kontrolü
- Sterilizasyon ve kimyasal maruziyet
- Partiküller, katkı maddeleri ve izlenebilirlik
- Seçilen sınıfı nasıl nitelendirirsiniz
- Sıkça Sorulan Sorular
Parça gereksinimiyle başlayın

Hangi malzemenin en iyi olduğunu sormadan önce parçanın ne yapması gerektiğini tanımlayın. Şeffaf bir teşhis kapağı, bir sıvı konektörü, bir cerrahi alet bileşeni ve koruyucu bir elektronik muhafaza kontrollü bir ortamda kalıplanabilir, ancak malzeme öncelikleri farklıdır.
- Sıcaklık: sürekli maruziyet, kısa zirveler, sterilizasyon döngüleri ve depolama koşullarını dahil edin.
- Kimya: temizleyicileri, dezenfektanları, çözücüleri, yağları, vücut temas sıvılarını ve proses kimyasallarını göz önünde bulundurun.
- Mekanik işlev: sertlik, darbe, yorulma, sünme, aşınma, sızdırmazlık ve geçmeli (snap-fit) performansını tanımlayın.
- Boyutsal davranış: büzülme, nem emilimi, termal genleşme ve uzun vadeli kararlılığı hesaba katın.
- Yüzey ve optik gereksinimler: şeffaflığı, parlaklığı, sürtünmeyi, partikül hassasiyetini ve görünür kusurları belirleyin.
Temiz oda, kalıplama çevresindeki ortamı kontrol eder. Malzeme uyumluluk incelemesinin veya seçilen grade için destekleyici dokümantasyonun yerini almaz.
Yaygın olarak değerlendirilen malzeme aileleri
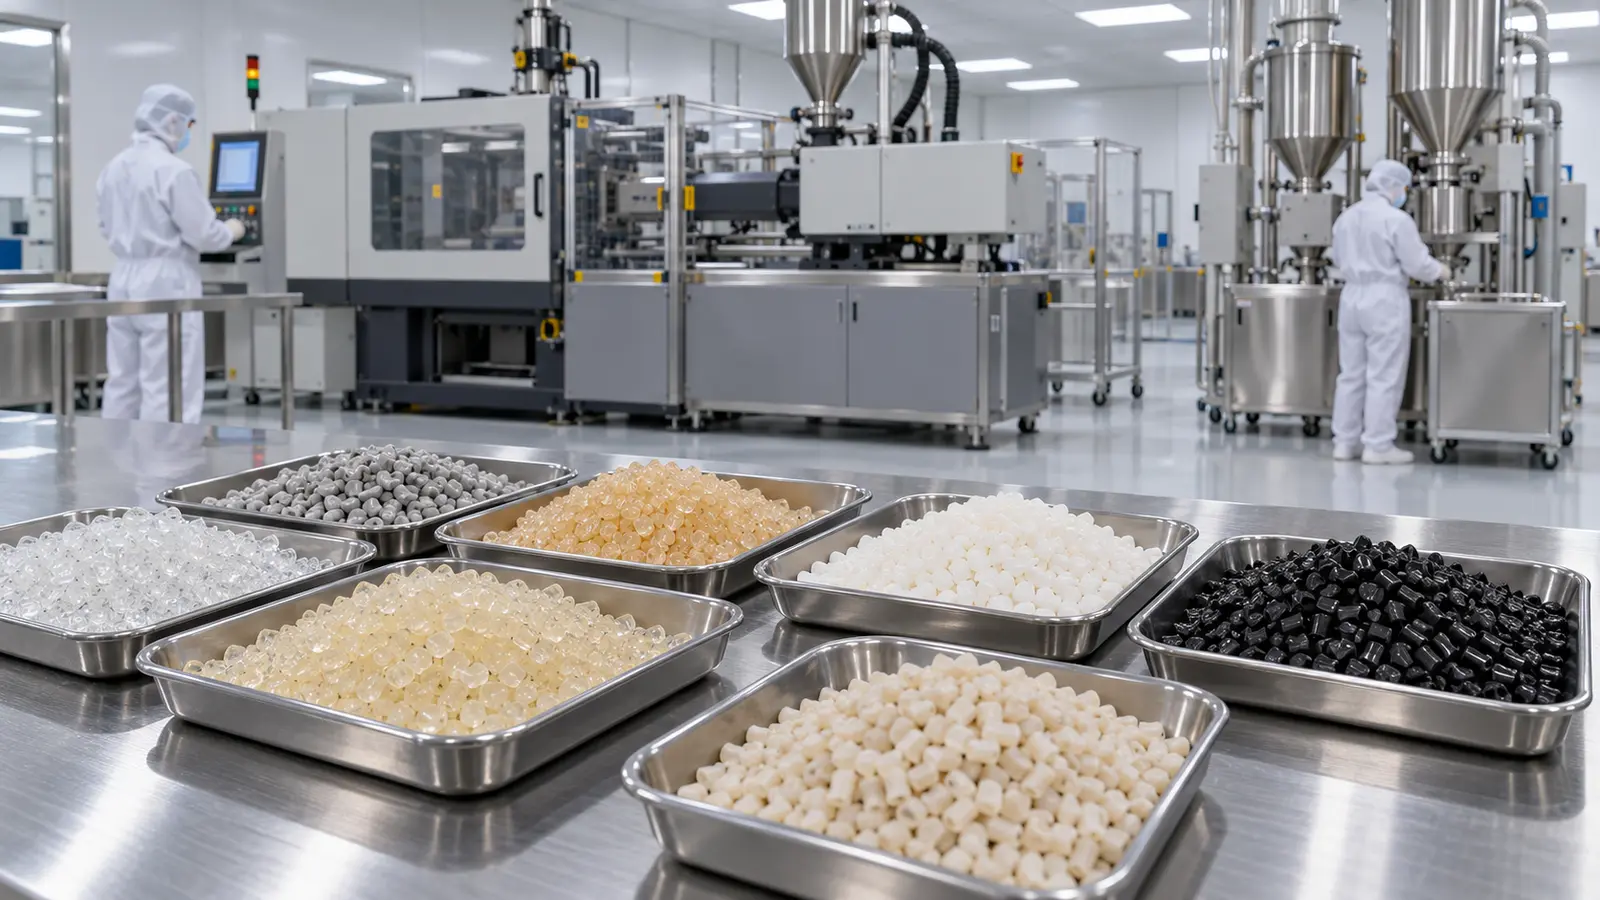
Kontrollü kalıplama için birkaç termoplastik ailesi değerlendirilebilir, ancak aile adından çok tam grade önemlidir. Tedarikçiler benzer bir reçine tanımı altında farklı takviye seviyeleri, stabilizatörler, renkler, yağlayıcılar ve uyumluluk paketleri sunabilir.
- Polipropilen ve polietilen. Bu malzemeler kimyasal direnç ve düşük yoğunluk sunabilir. Grade seçimi yine de sertlik, sünme, kaynak hattı mukavemeti ve amaçlanan sterilizasyon veya temizleme yöntemini ele almalıdır.
- Polikarbonat. PC genellikle şeffaflık ve darbe performansının önemli olduğu yerlerde değerlendirilir. Tasarımcılar gerilme çatlamasını, kimyasal maruziyeti, optik gereksinimleri ve seçilen medikal veya endüstriyel grade'in davranışını incelemelidir.
- Poliamid. Naylon grade'leri mukavemet ve aşınma direnci sağlayabilir, ancak nem emilimi boyutları, işlemeyi ve uzun vadeli performansı etkileyebilir. Kurutma ve koşullandırma tanımlanmalıdır.
- Polioksimetilen. POM, hassas mekanizmalar ve düşük sürtünmeli özellikler için faydalı olabilir. Kimyasal uyumluluğu, kalıplama ayrışma risklerini ve grade'in amaçlanan ürün ortamı için kabul edilebilir olup olmadığını inceleyin.
- Yüksek sıcaklık mühendislik polimerleri. PEEK, PEI, PPSU, PSU ve ilgili malzemeler, zorlu termal, kimyasal veya sterilizasyon koşulları için değerlendirilebilir. Genellikle daha sıkı proses disiplini ve daha yüksek malzeme maliyeti gerektirirler.
- Dolgulu ve takviyeli tipler. Cam elyafı, mineral, karbon ve diğer katkı maddeleri sertliği veya boyutsal davranışı iyileştirebilir, ancak yüzey kalitesini, kalıp aşınmasını, akışı, kaynak çizgilerini ve partikül kontrolünü etkileyebilirler.
Bir reçineyi genel bir temiz oda malzeme listesinde göründüğü için seçmeyin. Tedarikçinin tipe özgü verilerini, proses penceresini, uygunluk belgelerini ve bitmiş parça için uygunluğunu doğrulayın.
Nem, kurutma ve işleme kontrolü

Nem yönetimi, önlenebilir varyasyonun yaygın bir kaynağıdır. Higroskopik malzemeler ortamdan su emebilir ve aşırı nem; sıçrama, kabarcık, gevreklik, hidroliz, yüzey kusurları veya boyutsal değişikliklere neden olabilir. Doğru kurutma sıcaklığı, süresi, huni koşulu ve transfer yöntemi, reçine tedarikçisinin tip verilerinden alınmalıdır.
Proses kontrolü ayrıca eriyik sıcaklığı, kalıp sıcaklığı, kalma süresi, enjeksiyon hızı, tutma basıncı, soğutma ve temizleme uygulamasını içerir. Bu ayarlar çapak, hapsolmuş gaz, yanık izleri, kaynak çizgileri, çekme ve çıkarma sonrası gereken manuel işlem miktarını etkiler.
Malzeme hazırlığı şunları tanımlamalıdır:
- onaylı reçine tipi ve revizyonu;
- parti tanımlaması ve sertifika gereksinimleri;
- kapalı depolama ve maksimum maruz kalma süresi;
- kurutma ekipmanı, limitleri ve kayıtları;
- varsa öğütülmüş malzeme politikası ve kontaminasyon kontrolleri;
- malzeme değişikliği onayı ve hat temizleme adımları.
Sterilizasyon ve kimyasal maruziyet

Malzeme seçimi, gerçek sterilizasyon ve temizleme yolunu izlemelidir. Isı, buhar, radyasyon, etilen oksit, kimyasal dezenfektanlar ve tekrarlanan temizlik; renk, şeffaflık, mukavemet, gevreklik, gerilme çatlaması veya boyutsal kararlılığı farklı şekillerde etkileyebilir.
Kısa bir laboratuvar testinde iyi performans gösteren bir malzeme, tekrarlanan çevrimlerden sonra, kalıplama kaynaklı gerilim altında veya başka bir malzemeyle temas halinde farklı davranabilir. Yalnızca bir reçine veri sayfasına güvenmek yerine bitmiş parçayı inceleyin. Girişler, kaynak hatları, ince duvarlar, keskin köşeler ve geçmeli özellikler, çevresel gerilimin ilk ortaya çıktığı bölgeler haline gelebilir.
Sıvı yolu veya hasta teması uygulamaları için malzeme incelemesi ayrıca ekstrakte edilebilirler, sızdırılabilirler, biyouyumluluk ve düzenleyici belgeler gerektirebilir. Bu gereksinimler kaliteye özgü ve ürüne özgüdür. Üretim numuneleri onaylanmadan önce üzerinde anlaşılmalıdır.
Partiküller, katkı maddeleri ve izlenebilirlik

Temiz oda kalıplama kontaminasyon riskini azaltır, ancak malzemenin kendisi peletler, renklendiriciler, dolgu maddeleri, ambalaj lifleri, toz veya bozunmuş kalıntı yoluyla varyasyon getirebilir. Malzeme transferi ve depolama, reçineyi kalıplama alanına ulaşmadan önce korumalıdır.
Renk ve katkı paketleri özel dikkat gerektirir. Bir pigment veya yağlayıcı yüzey görünümünü, kimyasal direnci, kaynak hattı davranışını veya sonraki yapıştırmayı etkileyebilir. Takviyeler sertliği artırırken takım aşınmasını artırabilir veya akış ve yüzey kalitesini kontrol etmeyi zorlaştırabilir.
Lot izlenebilirliği malzemeyi bitmiş parçalara bağlar. Pratik bir sistem reçine tedarikçisini, kaliteyi, lotu, kurutma geçmişini, işleme tarihini, göz veya takım bilgilerini, muayene sonuçlarını ve serbest bırakma kararını kaydeder. Bu kayıtlar tesisin kalite kontrol süreci belgelerini tamamlar ve daha sonra bir sorun ortaya çıkarsa malzemeyle ilgili bir incelemeyi daha kesin hale getirir.
Seçilen sınıfı nasıl nitelendirirsiniz
Malzeme kalifikasyonu parçanın arıza modları etrafında oluşturulmalıdır. Temsili bir takım veya numune geometrisiyle başlayın, ardından uygulama için önemli olan boyutları, yüzeyi, mekanik performansı, kimyasal maruziyeti ve elleçleme yolunu kontrol edin.
- Kaliteyi doğrulayın. Çizimi, satın alma spesifikasyonunu, tedarikçi verilerini ve onaylı malzeme listesini eşleştirin.
- Proses denemeleri yapın. Doldurma, paketleme, soğutma, çıkarma ve malzeme hazırlığı için kararlı bir pencere oluşturun.
- Kritik özellikleri inceleyin. Boyutları, sızdırmazlık yüzeylerini, optik alanları, dişleri, geçmeli bağlantıları ve partiküle duyarlı tüm özellikleri ölçün.
- Gerçekçi maruziyeti test edin. Bu faktörler performansı değiştirebildiğinde gerçek temizleme, sterilizasyon, sıcaklık ve kimyasal koşulları kullanın.
- Serbest bırakma esasını belgeleyin. Numune sonuçlarını, sapmaları, onayları ve üretimde kontrol altında tutulması gereken koşulları kaydedin.
En uygun temiz oda malzemesi, ürün gereksinimini istikrarlı ve belgelenmiş bir süreçle karşılayan malzemedir. Daha pahalı bir polimer otomatik olarak daha güvenli seçenek değildir ve daha düşük maliyetli bir reçine, tekrarlanan hurda veya kalifikasyon riski yaratıyorsa iyi bir değer değildir.
Sıkça Sorulan Sorular
Temiz oda kalıplama özel plastikler gerektirir mi?
Her zaman değil. Gerekli malzeme parçaya, maruziyetine, temizlik riskine ve müşteri veya düzenleyici gereksinimlerine bağlıdır. Sınıfı ve elleçleme kontrolleri uygulamaya uygun olduğunda birçok standart mühendislik reçinesi değerlendirilebilir.
Tıbbi sınıf bir reçine her temiz oda parçası için otomatik olarak uygun mudur?
Hayır. Tıbbi sınıf tanımı; sıcaklık, kimyasallar, sterilizasyon, boyutlar, mekanik performans, işleme ve bitmiş parçanın amaçlanan kullanımının gözden geçirilmesi ihtiyacını ortadan kaldırmaz.
Bazı temiz oda malzemeleri için kurutma neden önemlidir?
Bazı reçineler havadan nem emer. Nem kontrol edilmezse görünümü, mukavemeti, boyutları, hidroliz riskini ve süreç kararlılığını etkileyebilir. Kurutma prosedürü, ilgili reçine sınıfının gereksinimlerine uygun olmalıdır.
Takviyeli malzemeler kontrollü kalıplamada kullanılabilir mi?
Sertlik, mukavemet veya boyutsal kararlılık takviye gerektirdiğinde değerlendirilebilirler. Ödünleşimler arasında akış davranışı, yüzey kalitesi, kalıp aşınması, kaynak hattı performansı ve daha yüksek partikül veya elyaf kontrol gereksinimleri olasılığı yer alır.