
Os materiais para moldagem por injeção em sala limpa devem ser selecionados com base no ambiente de operação da peça, e não apenas na classificação da sala. A resina correta deve preencher o molde de forma consistente, suportar as condições químicas e térmicas do produto, atender aos requisitos dimensionais e de superfície e permanecer controlada durante armazenamento, processamento, inspeção e embalagem.
A Moldagem por Injeção em Sala Limpa O processo reduz a exposição a partículas e a contaminação por manuseio, mas não torna toda resina adequada para um componente médico, laboratorial, óptico ou de trajeto de fluido. O grau do material, os aditivos, a secagem, o controle de lote e o uso posterior ainda determinam se a peça é adequada para a aplicação.
Neste guia:
- Comece pelo requisito da peça
- Famílias de materiais comumente consideradas
- Umidade, secagem e controle de processamento
- Esterilização e exposição química
- Partículas, aditivos e rastreabilidade
- Como qualificar o grau selecionado
- Perguntas Frequentes
Comece pelo requisito da peça

Antes de perguntar qual material é o melhor, descreva o que a peça deve fazer. Uma tampa de diagnóstico transparente, um conector de fluido, um componente de instrumento cirúrgico e uma carcaça eletrônica de proteção podem todos ser moldados em um ambiente controlado, mas suas prioridades de material são diferentes.
- Temperatura: inclua exposição contínua, picos curtos, ciclos de esterilização e condições de armazenamento.
- Química: considere produtos de limpeza, desinfetantes, solventes, óleos, fluidos de contato corporal e produtos químicos de processo.
- Função mecânica: definir rigidez, impacto, fadiga, fluência, desgaste, vedação e desempenho de encaixe por pressão.
- Comportamento dimensional: considerar retração, absorção de umidade, expansão térmica e estabilidade a longo prazo.
- Necessidades de superfície e ópticas: identificar transparência, brilho, atrito, sensibilidade a partículas e defeitos visíveis.
A sala limpa controla o ambiente ao redor da moldagem. Ela não substitui uma análise de compatibilidade de materiais nem a documentação de suporte para o grau selecionado.
Famílias de materiais comumente consideradas
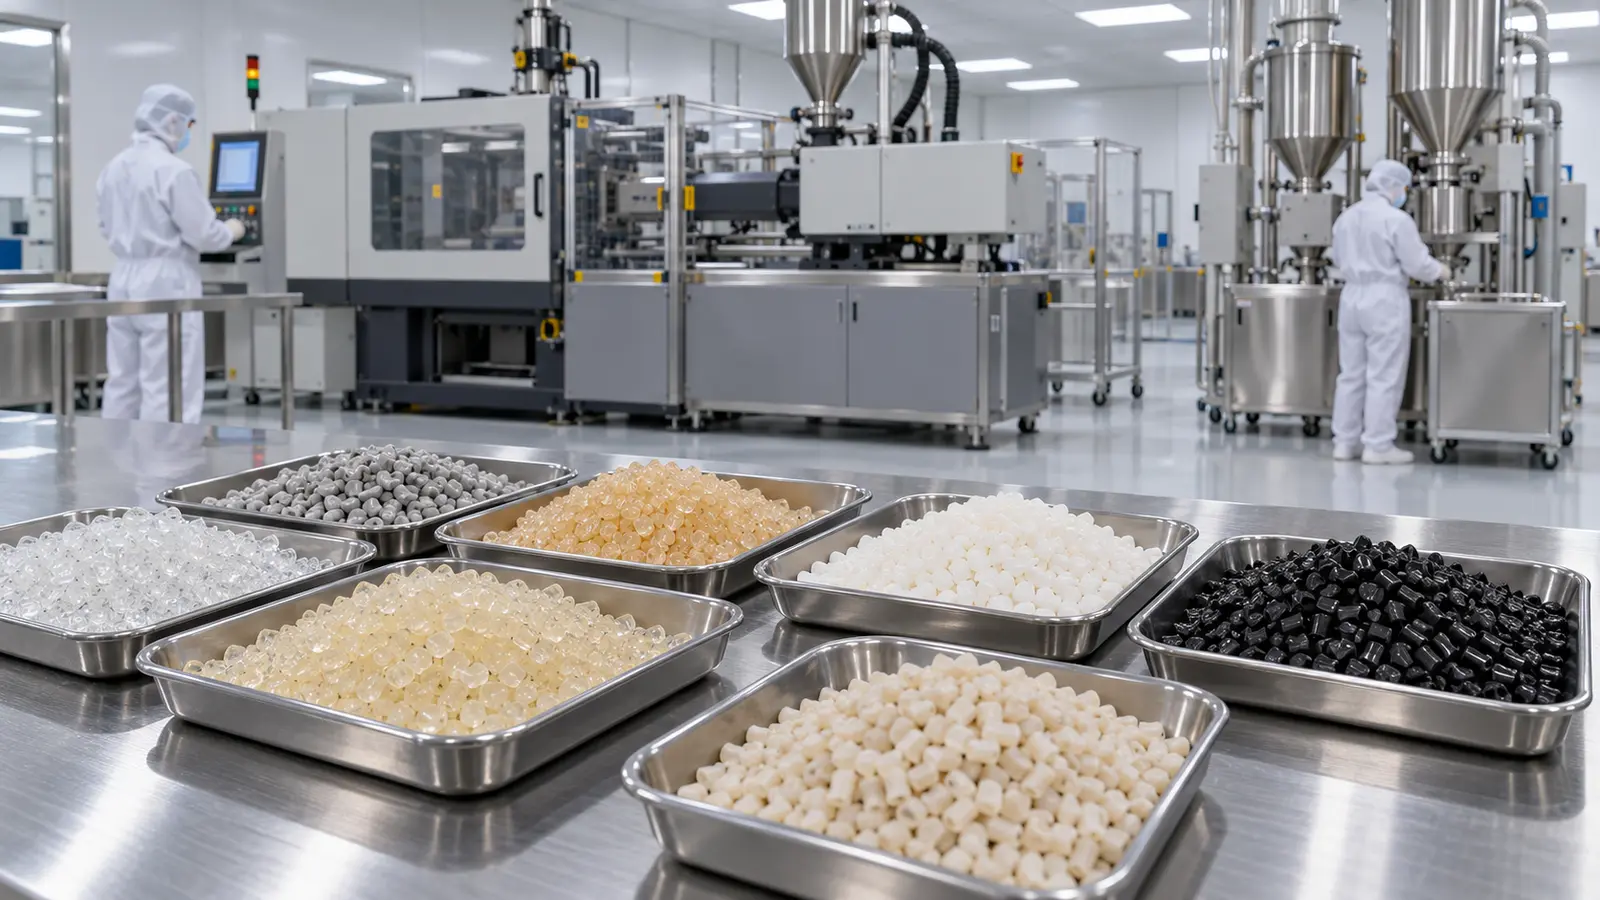
Várias famílias de termoplásticos podem ser consideradas para moldagem controlada, mas o grau exato importa mais do que o nome da família. Os fornecedores podem oferecer diferentes níveis de reforço, estabilizantes, cores, lubrificantes e pacotes de conformidade sob uma designação de resina semelhante.
- Polipropileno e polietileno. Esses materiais podem oferecer resistência química e baixa densidade. A seleção do grau ainda deve abordar rigidez, fluência, resistência da linha de solda e a rota de esterilização ou limpeza pretendida.
- Policarbonato. O PC é frequentemente avaliado onde a transparência e o desempenho de impacto importam. Os projetistas devem revisar fissuração por tensão, exposição química, requisitos ópticos e o comportamento do grau médico ou industrial escolhido.
- Poliamida. Os graus de náilon podem proporcionar resistência e resistência ao desgaste, mas a absorção de umidade pode afetar as dimensões, o processamento e o desempenho a longo prazo. A secagem e o condicionamento precisam ser definidos.
- Polióximetileno. O POM pode ser útil para mecanismos de precisão e recursos de baixo atrito. Revise a compatibilidade química, os riscos de decomposição na moldagem e se o grau é aceitável para o ambiente do produto pretendido.
- Polímeros de engenharia de alta temperatura. PEEK, PEI, PPSU, PSU e materiais relacionados podem ser considerados para condições exigentes de temperatura, produtos químicos ou esterilização. Normalmente exigem disciplina de processamento mais rigorosa e custo de material mais elevado.
- Graus preenchidos e reforçados. Fibra de vidro, minerais, carbono e outros aditivos podem melhorar a rigidez ou o comportamento dimensional, mas podem afetar o acabamento superficial, o desgaste da ferramenta, o fluxo, as linhas de soldadura e o controlo de partículas.
Não escolha uma resina só porque aparece numa lista geral de materiais para salas limpas. Confirme os dados específicos do grau do fornecedor, a janela de processamento, os documentos de conformidade e a adequação à peça acabada.
Umidade, secagem e controle de processamento

A gestão da humidade é uma fonte comum de variação evitável. Os materiais higroscópicos podem absorver água do ambiente, e a humidade excessiva pode causar rebarbas, bolhas, fragilidade, hidrólise, defeitos superficiais ou alterações dimensionais. A temperatura e o tempo de secagem corretos, o estado do funil de alimentação e o método de transferência devem vir dos dados do grau do fornecedor da resina.
O controlo do processamento também inclui a temperatura da massa fundida, a temperatura do molde, o tempo de residência, a velocidade de injeção, a pressão de manutenção, o arrefecimento e a prática de purga. Estas definições afetam as rebarbas, o gás aprisionado, as marcas de queimadura, as linhas de soldadura, a contração e a quantidade de manuseamento manual necessária após a extração.
A preparação do material deve definir:
- grau de resina aprovado e revisão;
- identificação do lote e requisitos de certificado;
- armazenamento selado e tempo máximo de exposição;
- equipamento de secagem, limites e registos;
- política de reutilização de rebarbas, se aplicável, e controlos de contaminação;
- aprovação de alteração de material e passos de limpeza da linha.
Esterilização e exposição química

A seleção do material deve seguir a rota real de esterilização e limpeza. O calor, o vapor, a radiação, o óxido de etileno, os desinfetantes químicos e a limpeza repetida podem afetar a cor, a transparência, a resistência, a fragilidade, a fissuração por tensão ou a estabilidade dimensional de formas diferentes.
Um material que apresenta bom desempenho em um teste laboratorial de curta duração pode se comportar de forma diferente após ciclos repetidos, sob tensão moldada, ou em contato com outro material. Avalie a peça acabada em vez de confiar apenas na ficha técnica da resina. Pontos de injeção, linhas de solda, paredes finas, cantos vivos e recursos de encaixe podem se tornar os locais onde a tensão ambiental aparece primeiro.
Para aplicações de caminho de fluido ou contato com o paciente, a avaliação do material também pode exigir extractables, leachables, biocompatibilidade e documentação regulatória. Esses requisitos são específicos para cada grau e produto. Eles devem ser acordados antes da aprovação das amostras de produção.
Partículas, aditivos e rastreabilidade

A moldagem em sala limpa reduz o risco de contaminação, mas o próprio material pode introduzir variação por meio de pellets, colorantes, cargas, fibras de embalagem, poeira ou resíduo degradado. A transferência e o armazenamento do material devem proteger a resina antes que ela chegue à área de moldagem.
Os pacotes de cor e aditivos merecem atenção especial. Um pigmento ou lubrificante pode afetar a aparência superficial, a resistência química, o comportamento da linha de solda ou a adesão a jusante. Os reforços podem melhorar a rigidez enquanto aumentam o desgaste da ferramenta ou tornam o fluxo e a qualidade superficial mais difíceis de controlar.
A rastreabilidade de lote conecta o material às peças acabadas. Um sistema prático registra o fornecedor da resina, o grau, o lote, o histórico de secagem, a data de processamento, as informações de cavidade ou ferramenta, os resultados de inspeção e a decisão de liberação. Esses registros complementam o sistema do local controle de qualidade e tornam uma investigação relacionada ao material mais precisa se um problema posterior ocorrer.
Como qualificar o grau selecionado
A qualificação do material deve ser construída em torno dos modos de falha da peça. Comece com uma ferramenta representativa ou geometria de amostra, depois verifique as dimensões, a superfície, o desempenho mecânico, a exposição química e o caminho de manuseio que importam para a aplicação.
- Confirme o grau. Compare com o desenho, a especificação de compra, os dados do fornecedor e a lista de materiais aprovados.
- Execute testes de processo. Estabeleça uma janela estável para preenchimento, recalque, resfriamento, ejeção e preparação do material.
- Inspecione características críticas. Meça dimensões, superfícies de vedação, áreas ópticas, roscas, encaixes por pressão e quaisquer características sensíveis a partículas.
- Teste exposição realista. Use as condições reais de limpeza, esterilização, temperatura e químicas quando esses fatores puderem alterar o desempenho.
- Documente a base de liberação. Registre os resultados das amostras, desvios, aprovações e as condições que devem permanecer controladas na produção.
O material de sala limpa mais adequado é aquele que atende ao requisito do produto com um processo estável e documentado. Um polímero mais caro não é automaticamente a escolha mais segura, e uma resina de menor custo não é um bom valor se gerar refugo repetido ou risco de qualificação.
Perguntas Frequentes
A moldagem em sala limpa exige plásticos especiais?
Nem sempre. O material necessário depende da peça, da sua exposição, do seu risco de contaminação e dos requisitos do cliente ou regulatórios. Muitas resinas de engenharia padrão podem ser consideradas quando seu grau e controles de manuseio se adequam à aplicação.
Uma resina de grau médico é automaticamente adequada para toda peça de sala limpa?
Não. A designação de grau médico não elimina a necessidade de avaliar temperatura, produtos químicos, esterilização, dimensões, desempenho mecânico, processamento e o uso pretendido da peça acabada.
Por que a secagem é importante para alguns materiais de sala limpa?
Algumas resinas absorvem umidade do ar. Se a umidade não for controlada, ela pode afetar a aparência, a resistência, as dimensões, o risco de hidrólise e a estabilidade do processo. O procedimento de secagem deve seguir os requisitos específicos do grau da resina.
Materiais reforçados podem ser usados em moldagem controlada?
Eles podem ser considerados quando a rigidez, a resistência ou a estabilidade dimensional exigem reforço. As contrapartidas incluem comportamento de fluxo, acabamento superficial, desgaste do molde, desempenho da linha de solda e a possibilidade de maiores requisitos de controle de partículas ou fibras.