Vulcanisat Thermoplastique (TPV)

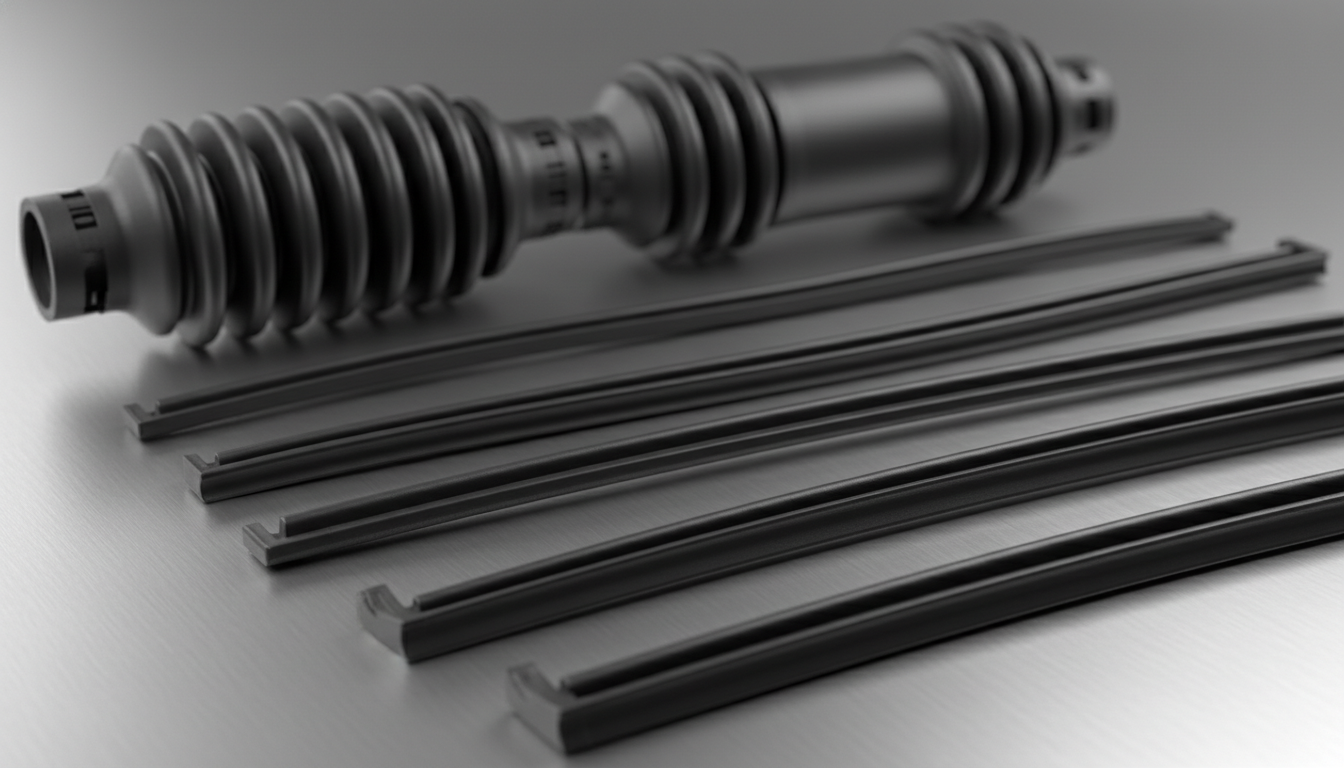
Les vulcanisats thermoplastiques (TPV), notamment le Santoprene d'ExxonMobil, sont constitués de particules de caoutchouc EPDM réticulées chimiquement dispersées dans une matrice continue de polypropylène. Cette structure unique permet au TPV de remplacer le caoutchouc EPDM thermodurcissable dans des environnements extérieurs et automobiles sévères, offrant une excellente résistance à la compression, à l'ozone et une récupération élastique. Jucheng Precision fournit des services certifiés IATF 16949 de moulage par injection de TPV et de surmoulage bi-matière (TPV sur PP). Grâce à plus de 35 presses de moulage avancées, nos ingénieurs atténuent systématiquement les défauts cosmétiques induits par le cisaillement et les lignes d'écoulement courantes dans les élastomères très visqueux. Nous calculons un retrait au moulage précis (1,5 % - 2,5 %) pendant notre phase de DFM de 24 heures pour garantir une précision d'étanchéité dimensionnelle à long terme.

High-durability-custom-injection-molded-matte-black-TPV-automotive-weather-seals-and-flexible-bellows-1

Nos matériaux disponibles

TPV-ExxonMobil Santoprene 101-55

Remplacer le caoutchouc EPDM vulcanisé dans des environnements d'étanchéité automobiles et industriels exigeants sans les limites de traitement des thermodurcissables nécessite un élastomère spécialisé, que le Santoprene 101-55 d'ExxonMobil (maintenant Celanese) fournit grâce à ses phases de caoutchouc EPDM réticulées chimiquement dispersées dans une matrice continue de polypropylène. Avec une densité de 0,97 g/cm³ et une dureté de 55 Shore A, ce vulcanisat thermoplastique (TPV) offre une excellente résistance à la compression, à l'ozone et une flexibilité à basse température jusqu'à -60 °C. Jucheng Precision, opérant selon les normes strictes ISO 9001 et IATF 16949, se spécialise dans le moulage par injection de précision du Santoprene 101-55. En utilisant des cavités d'outillage S136 usinées par CNC 5 axes en interne, nous optimisons la géométrie des points d'injection pour atténuer les lignes d'écoulement induites par le cisaillement, fournissant des joints dynamiques vérifiés par CMM Zeiss.
LIRE LA SUITE

TPV-ExxonMobil Santoprene 121-67

Soutenir une fatigue dynamique extrême en flexion et résister à la dégradation continue par les UV solaires dans les joints d'étanchéité extérieurs automobiles et architecturaux sans fissuration structurelle nécessite un élastomère hautement résilient, que le Santoprene 121-67W175 de Celanese (anciennement ExxonMobil) fournit. Avec une densité de 0,970 g/cm³ et une dureté de 72 Shore A, ce vulcanisat thermoplastique spécialisé (TPV) est conçu pour une résistance exceptionnelle à l'ozone et une définition exceptionnelle des profils à paroi mince jusqu'à un rayon de 0,33 mm. Jucheng Precision, sous les systèmes de qualité IATF 16949 et ISO 9001, se spécialise dans le moulage haute précision du Santoprene 121-67. En utilisant un outillage en acier inoxydable S136 et des canaux de refroidissement sous pression, nous contrôlons son retrait anisotrope (1,5 % - 2,5 %) pour fournir des pièces d'étanchéité sans bavures vérifiées par CMM Zeiss.

LIRE LA SUITE

TPV-ExxonMobil Santoprene 8211-75

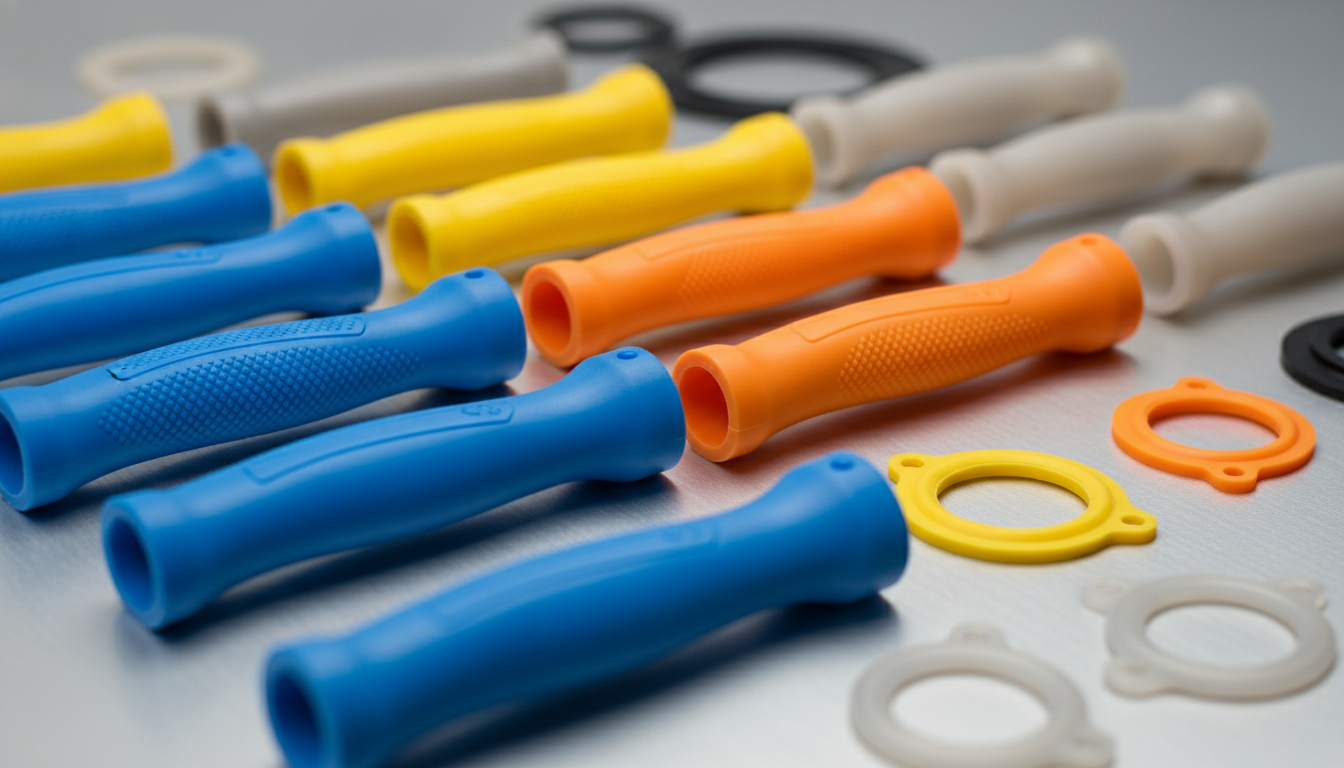
Obtenir des surfaces soft-touch colorées et vibrantes et des joints dynamiques complexes sans les limites de traitement des élastomères hygroscopiques nécessite un matériau premium, que le Santoprene 8211-75 de Celanese (anciennement ExxonMobil) fournit grâce à sa matrice de vulcanisat thermoplastique (TPV) non renforcée et de couleur neutre. Avec une densité de 0,930 g/cm³ et une dureté de 75 Shore A, ce grade hautement colorable offre un comportement de fusion amélioré, dépendant du cisaillement, conçu pour le remplissage complexe de moules multi-empreintes. Jucheng Precision, sous les systèmes de qualité IATF 16949 et ISO 9001, se spécialise dans le moulage haute précision du Santoprene 8211-75. En utilisant un outillage en acier inoxydable S136 usiné par CNC 5 axes, nous contrôlons son retrait anisotrope (1,5 % - 2,5 %) pour fournir des poignées cosmétiques et des joints sans bavures vérifiés par CMM Zeiss.

LIRE LA SUITE

TPV-Teknor Apex Sarlink 3140

Offrir une conformité d'étanchéité microscopique exceptionnelle et une durée de vie en fatigue dynamique sous des contraintes de légèreté nécessite un élastomère spécialisé à faible dureté, que le Sarlink 3140 de Teknor Apex fournit grâce à sa matrice de vulcanisat thermoplastique (TPV) non renforcée à base de polypropylène. Avec une faible densité de 0,93 g/cm³ et une dureté de 46 Shore A après moulage par injection, ce grade hautement ductile est conçu pour une excellente résistance à la compression (18 % à 23 °C) et une performance thermique robuste jusqu'à 125 °C. Jucheng Precision, sous les systèmes de qualité certifiés ISO 9001 et IATF 16949, se spécialise dans le moulage haute précision du Sarlink 3140. En utilisant un outillage en acier inoxydable S136 usiné par CNC cinq axes, nous contrôlons son retrait de cristallisation élevé et prévenons les bavures sur les plans de joint, fournissant des composants impeccables vérifiés par CMM Zeiss.

LIRE LA SUITE

Grandes marques de TPV et grades spécifiques que nous moulons

Nous transformons des résines de vulcanisat thermoplastique haute performance provenant de leaders mondiaux du marché, offrant une excellente résistance à la compression et une résistance aux intempéries extérieures continue :

Sous-classe de matériau TPV Marque et qualité typiques Caractéristiques et avantages clés
Usage général et automobile • ExxonMobil Santoprene 101-55 / 101-73
• Teknor Apex Sarlink 3140 / 3180
• ExxonMobil Santoprene 121-67W175 (canal de coulisse de vitre)
Haute résistance à l'ozone, aux rayons UV et aux températures extrêmes. Excellente faible déformation rémanente à la compression à hautes températures. Conçu pour les canaux de coulisse de vitre automobiles, les conduits d'air moteur et les joints d'étanchéité.
Contact médical et alimentaire • ExxonMobil Santoprene 8211-75
• Teknor Apex Sarlink ME-2255
Conforme USP Classe VI et FDA. Faible teneur en extractibles et excellente intégrité d'étanchéité. Parfait pour les tubes de pompe péristaltique, les joints médicaux et les fermetures de flacons pharmaceutiques.

Procédés de moulage applicables pour TPV

Les propriétés d'écoulement non newtonien élevées du TPV supportent des configurations de moulage hautement spécialisées :

Processus de moulage Adéquation du procédé et application
Surmoulage (multi-injection) Excellent. Les qualités de TPV compatibles LCP/PP se surmoulent facilement sur des substrats en polypropylène (PP) pour former des joints structurels permanents et résistants aux intempéries dans les panneaux de porte automobiles.
Moulage par injection standard Excellent. Optimisé pour des temps de cycle à grande vitesse afin de produire des joints de dilatation robustes autonomes, des joints dynamiques et des joints de plomberie.

Guide d'outillage et de traitement du vulcanisat thermoplastique (TPV)

Le TPV est constitué de caoutchouc EPDM réticulé dispersé dans une matrice de PP. Il présente un fort comportement de cisaillement amincissant, ce qui nécessite des paramètres de fabrication spécialisés pour éviter les lignes d'écoulement cosmétiques :

  • Pré-séchage : Le TPV est hautement hygroscopique (en particulier les phases EPDM). La résine brute doit être séchée dans des sécheurs à dessiccant à 80°C–90°C (176°F à 194°F) pendant 3 à 4 heures, en maintenant l'humidité strictement en dessous de 0,08 % pour éviter les bulles et la séparation des lignes de soudure.
  • Conception de porte à cisaillement décroissant : Le TPV est non newtonien ; sa viscosité diminue considérablement sous un cisaillement élevé. Notre division d'outillage interne utilise des machines CNC 5 axes pour découper des canaux de porte généreux et des canaux d'alimentation larges. Cela réduit la contrainte de cisaillement et prévient les défauts de lignes d'écoulement visibles.
  • Contrôles de température : Les températures de fusion sont maintenues entre 180°C et 220°C (356°F à 428°F), et les températures de moule sont gérées à froid entre 20°C et 50°C (68°F à 122°F) pour garantir des temps de cycle rapides et éviter le collage au moule.
  • Retrait : Le TPV présente un retrait élevé et anisotrope (typiquement de 1,5 % à 2,5 %). Nos ingénieurs analysent les chemins d'écoulement de la dispersion EPDM à l'aide d'un logiciel DFM pour ajuster précisément les tolérances du moule.

Industries clés d'application pour les composants TPV moulés

  • Systèmes d'étanchéité automobiles (certifiés IATF 16949) : Canaux de coulisse de vitre, joints d'étanchéité de garniture, conduits d'air moteur, soufflets flexibles sous le capot, soufflets de crémaillère et joints de dilatation.
  • Plomberie et systèmes de fluides : Joints pour eau potable, membranes de pompes chimiques, joints de tuyaux flexibles et raccords d'étanchéité pour eaux usées.
  • Médical et service alimentaire (conforme ISO 13485) : Joints de raccord de tube de pompe péristaltique, poignées de dispositifs médicaux, joints de porte de stérilisateur et valves pour produits pour bébés.

Propriétés des matériaux

Densité 35A - 50D g/cm³
Plage de dureté 0,90 - 0,98 Shore A / Shore D
Résistance à la traction 5,0 - 15,0 MPa
Allongement à la rupture en traction 350 - 600 %
Résistance au déchirement 20 - 45 kN/m
Déformation rémanente après compression (125°C, 70h) 25 - 45 %
Résistance à l'ozone Aucune fissuration Indice (ASTM D1171)
Température de fusion 180 - 220 °C
Retrait au moulage linéaire 1.5 - 2.5 %
Rigidité diélectrique 20 - 28 kV/mm
Résistivité volumique 1,0E+16 Ohm·cm
Taille maximale de pièce 800 x 600 mm
Taille minimale de pièce 1 x 1 mm