Polyétherimide (PEI/Ultem)

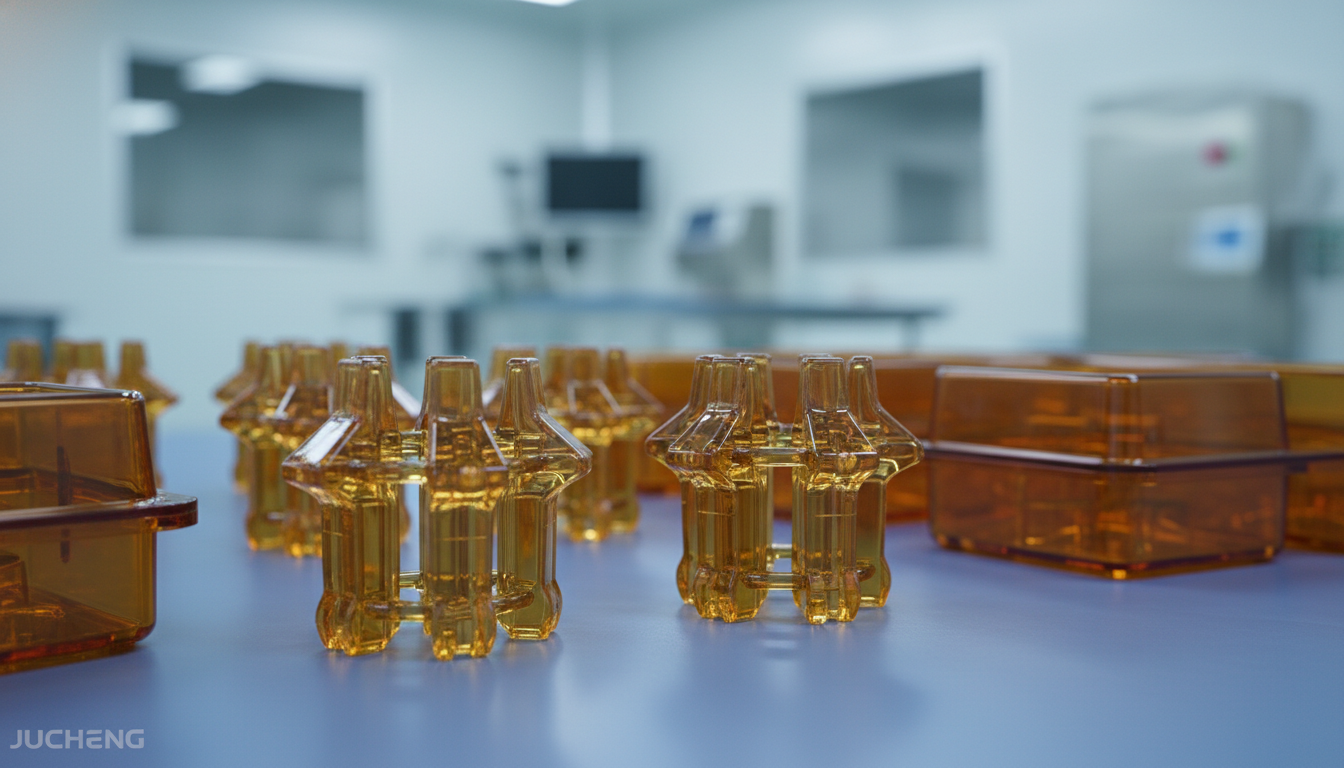
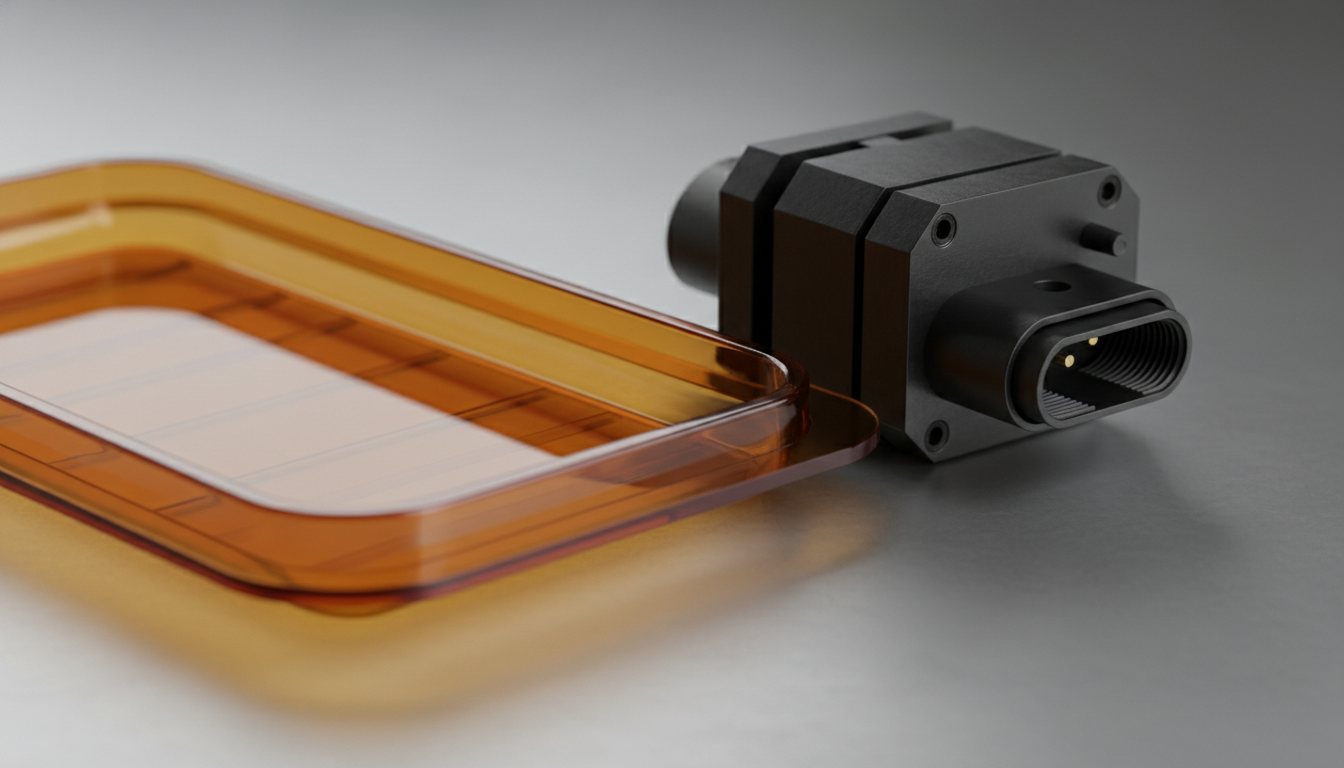
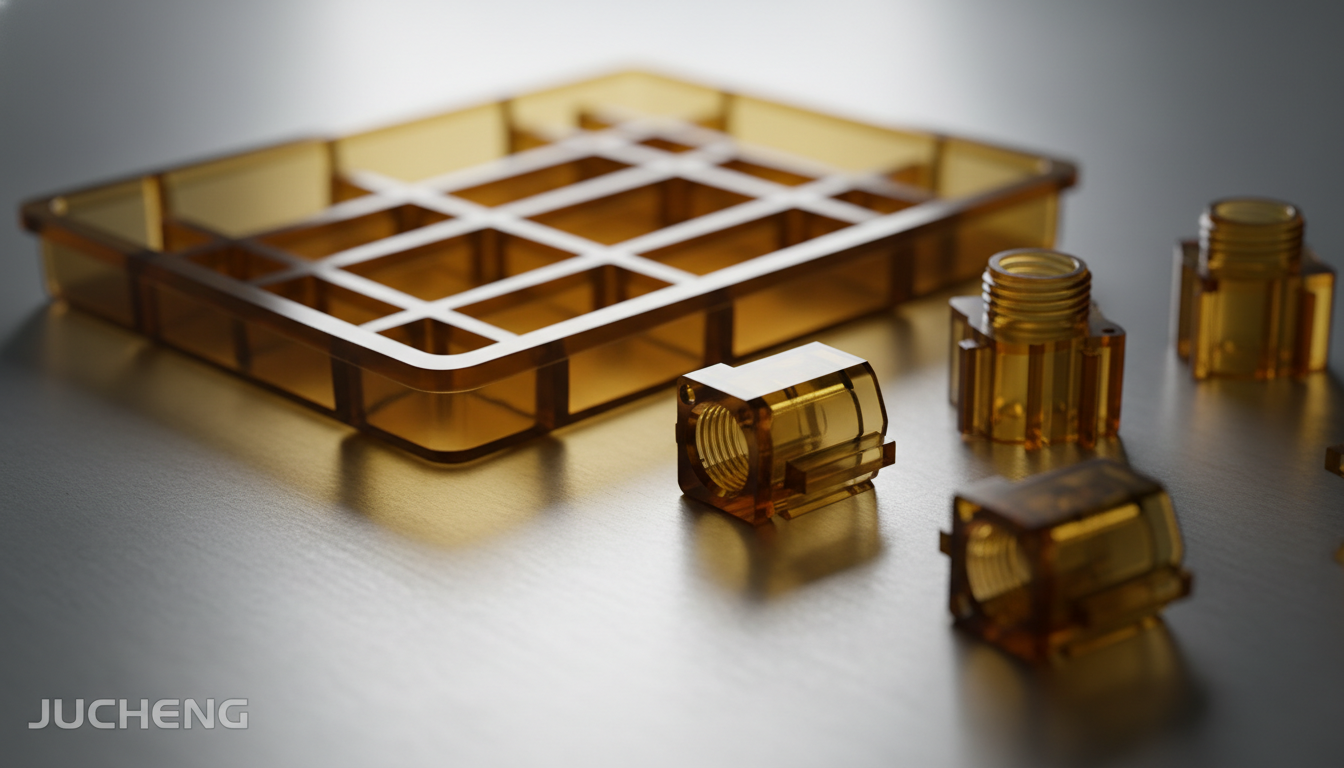
Le polyétherimide (PEI), mieux connu sous le nom de SABIC Ultem, est un polymère haute performance amorphe offrant une résistance mécanique semblable à celle des métaux, des propriétés diélectriques exceptionnelles, un ignifugeage inhérent (UL 94 V-0) et une transparence optique de couleur ambre. Chez Jucheng Precision, une installation certifiée ISO 9001, ISO 13485 et IATF 16949, nous nous spécialisons dans le moulage par injection de PEI à haute température (qualités non renforcées, chargées de verre et conformes à l'aviation). Avec plus de 35 presses de moulage avancées (50-650T) et plus de 25 machines CNC 5 axes internes, nous contrôlons les températures de fusion élevées du PEI (340°C-400°C) et sa sensibilité au cisaillement. Nous offrons une analyse DFM gratuite sous 24 heures pour prévenir les lignes de soudure esthétiques, garantissant une précision au niveau du micron vérifiée par inspection CMM Zeiss.

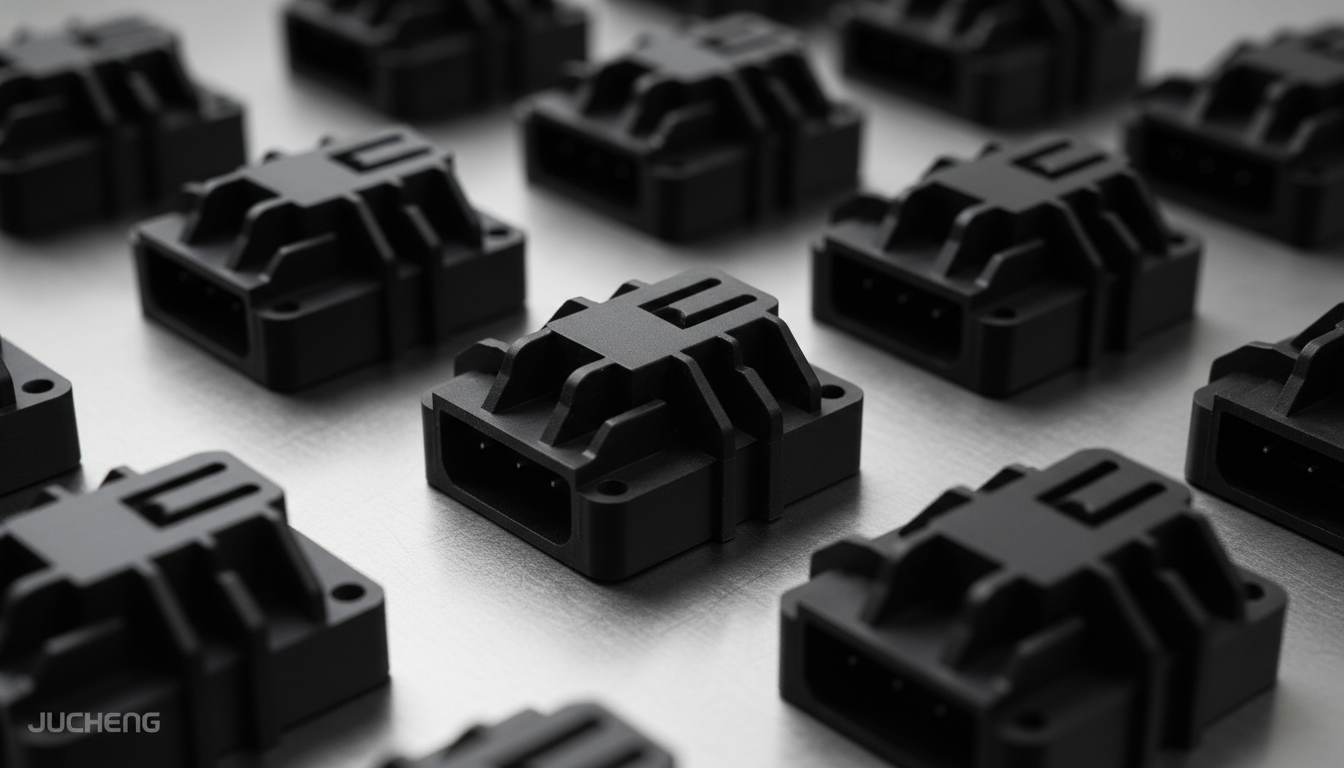
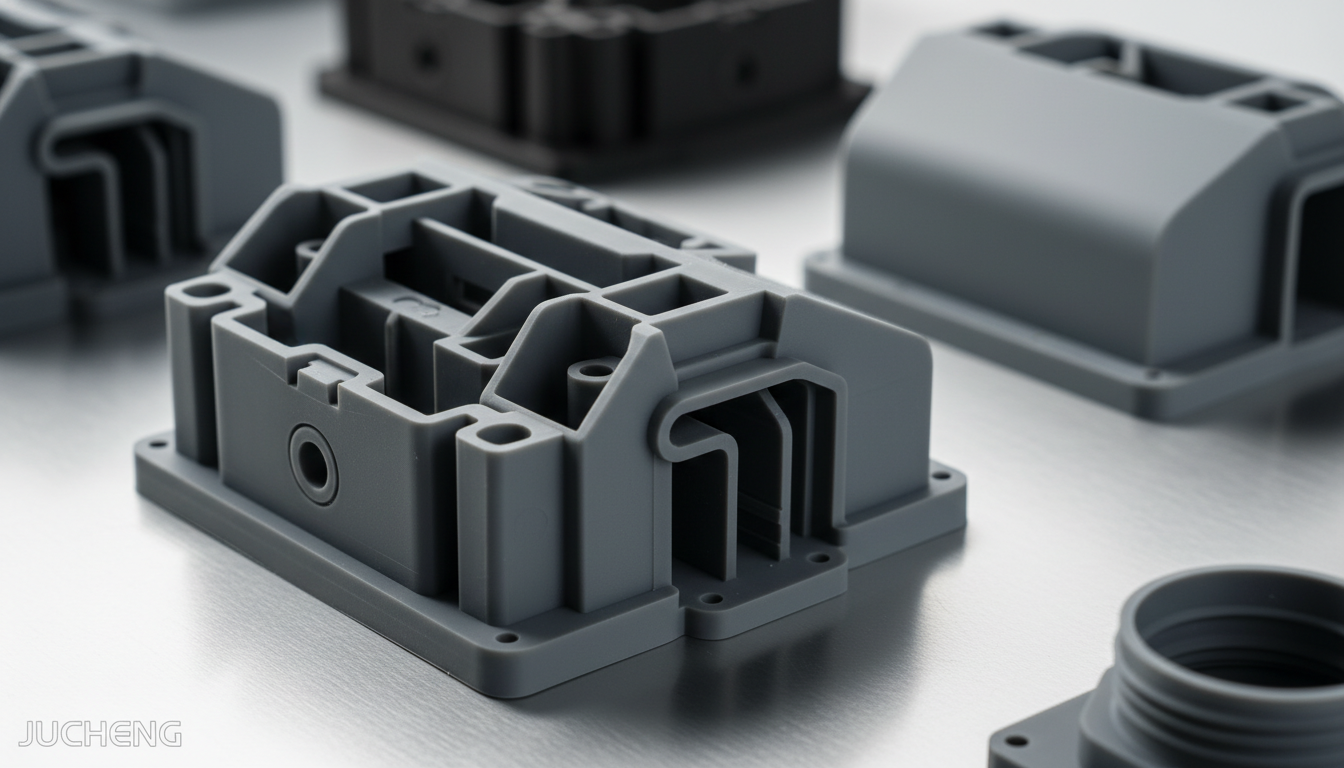
Precision-injection-molded-semi-transparent-amber-PEI-medical-trays-and-glass-filled-black-PEI-aerospace-connectors-1

Nos matériaux disponibles

PEI-SABIC Ultem 1000

Atteindre une intégrité diélectrique exceptionnelle et une stabilité dimensionnelle à haute température dans la microélectronique sans utiliser d'halogènes corrosifs nécessite un polymère amorphe spécialisé, que l'Ultem 1000 de SABIC fournit grâce à sa matrice en polyétherimide (PEI) non renforcé et à haute viscosité. Avec une densité de 1,27 g/cm³ et une classification d'inflammabilité UL 94 V-0 inhérente jusqu'à 0,4 mm, cette résine ambrée transparente est la norme mondiale pour les supports de test à haute température, les boîtiers de télécommunications et les collecteurs médicaux. Jucheng Precision, dans le cadre des normes ISO 9001 et IATF 16949, se spécialise dans le moulage de l'Ultem 1000. Avec plus de 35 presses avancées équipées de bandes chauffantes en céramique et de contrôleurs de température à huile, nous éliminons les contraintes thermiques internes, livrant des composants optiques impeccables vérifiés par la MMT Zeiss.
LIRE LA SUITE

PEI-SABIC Ultem 1010

Remplir des canaux d'écoulement ultra-fins et très complexes dans l'avionique haute tension et les cassettes médicales tout en maintenant une limite d'élasticité de 110 MPa nécessite un super-polymère à haute fluidité optimisé, que l'Ultem 1010 de SABIC fournit grâce à sa matrice en polyétherimide amorphe non renforcée à haute viscosité avec une rhéologie de fusion améliorée. Présentant une température de transition vitreuse (Tg) élevée de 217°C et une densité de 1,27 g/cm³, ce grade conforme à la norme aéronautique FAR 25.853 atteint un indice d'inflammabilité V-0 à 0,4 mm. Jucheng Precision, dans le cadre des normes ISO 9001 et IATF 16949, se spécialise dans le moulage de l'Ultem 1010. En utilisant des outillages à refroidissement conforme usinés par CNC 5 axes, nous gérons son retrait isotrope (0,5%-0,7%) pour livrer des pièces sans défaut vérifiées par CMM Zeiss.

LIRE LA SUITE

PEI-SABIC Ultem 2300

Pour satisfaire des charges mécaniques extrêmes, la stabilité dimensionnelle et la sécurité incendie continue dans les infrastructures aérospatiales et électriques avancées, l'Ultem 2300 de SABIC exploite une matrice en polyétherimide (PEI) amorphe renforcée de fibres de verre à 30 %. Avec une densité élevée de 1,51 g/cm³ et une température de transition vitreuse (Tg) de 217 °C, ce grade à haute rigidité offre un module de traction exceptionnel de 9 500 MPa et une classification d'inflammabilité UL 94 V-0 inhérente à 0,25 mm. Jucheng Precision, opérant dans le cadre des normes ISO 9001 et IATF 16949, se spécialise dans le moulage de l'Ultem 2300. En utilisant des outillages H13 usinés par CNC 5 axes, nous contrôlons ses faibles variables de retrait isotrope (0,2 % - 0,4 %) pour éliminer le gauchissement, vérifié par CMM Zeiss.

LIRE LA SUITE

PEI-SABIC Ultem 9085

Pour répondre aux normes exigeantes de la FAA FAR 25.853 pour les intérieurs de cabine d'avion en matière de faible densité de fumée, de faible toxicité et de limites strictes de dégagement de chaleur OSU 65/65, un matériau d'élite est nécessaire, ce que l'Ultem 9085 de SABIC offre grâce à sa matrice de mélange de polyétherimide (PEI) amorphe non renforcée, modifiée à impact élevé. Avec une densité de 1,34 g/cm³ et une température de transition vitreuse (Tg) de 186°C, ce polymère certifié aérospatial offre une ductilité aux chocs exceptionnelle ainsi qu'une sécurité auto-extinguible inhérente. Jucheng Precision, dans le cadre des normes IATF 16949 et ISO 9001, se spécialise dans le moulage par injection personnalisé de l'Ultem 9085. Soutenus par nos outillages en acier inoxydable S136 usinés par CNC 5 axes et nos contrôleurs de chauffage d'huile sous pression pour moules, nous contrôlons les contraintes thermiques et assurons des propriétés physiques uniformes, livrant des composants critiques de cabine vérifiés par CMM Zeiss.

LIRE LA SUITE

PEI-SABIC Ultem HU1000

Maintenir une sécurité biologique absolue lors d'une exposition agressive aux lipides cliniques et résister à plus de 1 000 cycles de stérilisation à la vapeur en autoclave sans dégradation physique nécessite un polymère haute température de haute pureté, que l'Ultem HU1000 de SABIC offre grâce à sa matrice de polyétherimide (PEI) amorphe non renforcée de qualité médicale. Conforme à l'USP classe VI et à l'ISO 10993, cette résine ambrée transparente possède une température de transition vitreuse (Tg) exceptionnelle de 217 °C et une densité de 1,27 g/cm³. Chez Jucheng Precision, un fabricant sous contrat de dispositifs médicaux certifié ISO 13485 et ISO 9001, nous sommes spécialisés dans le moulage en salle blanche à haute température de l'Ultem HU1000. Soutenus par des salles blanches certifiées ISO classe 7 et classe 8 et des outillages en acier inoxydable S136 usinés par CNC 5 axes, nous garantissons une contamination par particules nulle, livrant des composants médicaux impeccables vérifiés par la MMT Zeiss.
LIRE LA SUITE

Gammes complètes de PEI (Ultem) que nous moulons

Nous transformons des résines de polyétherimide ignifuges à haute résistance, principalement du portefeuille de classe mondiale SABIC Ultem, couvrant les exigences de haute clarté, structurelles et biocompatibles :

Classe de matériau PEI Marque et qualité typiques Caractéristiques et avantages clés
PEI non renforcé • SABIC Ultem 1000 / 1010
• SABIC Ultem 1000F (contact alimentaire)
Couleur ambre amorphe et semi-transparente. Ignifugeage inhérent (UL 94 V-0) et excellente résistance chimique/hydrolytique. Idéal pour les composants micro-ondes, les pièces de service alimentaire autoclavables et les connecteurs électriques.
Renforcé de fibres de verre • SABIC Ultem 2100 (10 % GF)
• SABIC Ultem 2200 (20 % GF)
• SABIC Ultem 2300 (30 % GF)
Renforcé avec des fibres de verre pour augmenter considérablement la résistance à la traction, le module de flexion et la stabilité dimensionnelle. Température de déflexion sous charge (HDT) jusqu'à 210°C. Parfait pour les connecteurs structurels aérospatiaux et les circuits imprimés.
Aviation et faible fumée • SABIC Ultem 9075 / 9085
• SABIC Ultem 9076
Spécialement formulé pour se conformer aux réglementations strictes de l'aviation FAA concernant la faible toxicité des fumées et le faible dégagement de chaleur OSU. Appliqué dans les panneaux intérieurs des avions commerciaux, les conduits et les plateaux de service.
Médical et soins de santé • SABIC Ultem HU1000 / HU1010
• SABIC Ultem HU2200 (20% GF) / HU2300 (30% GF)
Certifié biocompatible selon USP Classe VI et ISO 10993. Hautement résistant aux autoclavages à la vapeur répétés, à l'oxyde d'éthylène et à la stérilisation par rayonnement gamma. Idéal pour les instruments chirurgicaux, les dispositifs dentaires et les blocs de collecteurs de diagnostic.

Procédés de moulage applicables pour le polyétherimide (PEI)

La haute résistance thermique et la sensibilité au cisaillement du PEI nécessitent des configurations de moulage spécialisées et des paramètres de précision :

Processus de moulage Adéquation du procédé et application
Moulage par injection standard Excellent. Configuré avec des cylindres résistants à l'usure spécialisés pour mouler des plateaux de stérilisation médicaux, des conduits d'avion et des composants de micro-ondes.
Moulage à paroi mince Bon. Très adapté aux boîtiers de bornes électriques structurels et aux connecteurs de circuits imprimés avec des chemins complexes.
Moulage par insertion Excellent. Le faible retrait stable du PEI en fait le substrat parfait pour encapsuler des filetages métalliques et des connecteurs en laiton sans fissuration autour de l'insert.

Guide d'outillage et de fabrication du polyétherimide (PEI/Ultem)

Le PEI est amorphe mais possède une viscosité de fusion extrêmement élevée et est très sensible à la dégradation par cisaillement. Un contrôle rigoureux du processus est obligatoire :

  • Pré-séchage : PEI is highly hygroscopic. Extruding wet resin will cause severe hydrolytic degradation, turning parts brittle and causing aesthetic splay. We dry raw resin in desiccant hopper dryers at 150°C (302°F) for 4 hours to keep moisture below 0.02%.
  • High Melt Temperature: Melting requires specialized machines with high-temperature capabilities. Melting points are strictly controlled between 340°C and 400°C (644°F to 752°F).
  • High Mold Temperature: Pressurized oil heaters are utilized to maintain mold temperatures at 140°C–180°C (284°F to 356°F). Proper mold temperature is vital to minimize molded-in stress, optimize surface gloss, and prevent stress cracking.
  • Gate and Runner Design: To prevent high shear heating and aesthetic “blush” defects, we design oversized gates and rounded runners. Tool paths are calculated precisely during our DFM stage.
  • Retrait faible prévisible : As an amorphous material, PEI exhibits extremely low and uniform shrinkage (0.2% to 0.7%), supporting high-precision tolerances on multi-cavity tools.

Key Application Industries for Molded PEI Components

  • Medical & Diagnostics (ISO 13485 Certified): Autoclavable surgical sterilization trays, medical ventilator manifolds, pharmaceutical filtration devices, dental trial guides, and endoscopic tools.
  • Aérospatiale et défense : Environmental control system (ECS) ducting, cabin interior paneling, service trays, structural electrical connectors, and protective wire brackets.
  • Électrique et électronique : High-temperature burn-in test sockets, terminal blocks, printed circuit boards (PCBs), electrical switches, and heavy-duty coil bobbins.
  • Automotive Engineering (IATF 16949 Certified): Under-the-hood sensor housings, exhaust gas recirculating (EGR) valves, headlight bezels, and cooling system fittings.

Propriétés des matériaux

Densité (non renforcé) 1.27 - 1.29 g/cm³
Densité (30 % GF) 1.51 - 1.53 g/cm³
Résistance à la traction à la limite d'élasticité (non renforcé) 100 - 110 MPa
Résistance à la traction à la limite d'élasticité (30% GF) 160 - 175 MPa
Allongement à la rupture en traction 10 - 60 %
Module de flexion (non renforcé) 3,200 - 3,500 MPa
Module de flexion (30% GF) 9,000 - 10,000 MPa
Résistance au choc Izod (entaillé, 23°C) 50 - 90 J/m
Température de fusion (température de transition vitreuse, Tg) 215 - 217 °C
Température de fléchissement sous charge (HDT @ 1,8 MPa) 200 - 210 °C%
Retrait au moulage linéaire 0.2 - 0.7 %
Rigidité diélectrique 25 - 32 kV/mm
Résistivité volumique 1.0E+17 Ohm·cm
Taille maximale de pièce 800 x 600 mm
Taille minimale de pièce 1 x 1 mm