
PEI-SABIC Ultem 9085
Pour répondre aux normes exigeantes de la FAA FAR 25.853 pour les intérieurs de cabine d'avion en matière de faible densité de fumée, de faible toxicité et de limites strictes de dégagement de chaleur OSU 65/65, un matériau d'élite est nécessaire, ce que l'Ultem 9085 de SABIC offre grâce à sa matrice de mélange de polyétherimide (PEI) amorphe non renforcée, modifiée à impact élevé. Avec une densité de 1,34 g/cm³ et une température de transition vitreuse (Tg) de 186°C, ce polymère certifié aérospatial offre une ductilité aux chocs exceptionnelle ainsi qu'une sécurité auto-extinguible inhérente. Jucheng Precision, dans le cadre des normes IATF 16949 et ISO 9001, se spécialise dans le moulage par injection personnalisé de l'Ultem 9085. Soutenus par nos outillages en acier inoxydable S136 usinés par CNC 5 axes et nos contrôleurs de chauffage d'huile sous pression pour moules, nous contrôlons les contraintes thermiques et assurons des propriétés physiques uniformes, livrant des composants critiques de cabine vérifiés par CMM Zeiss.
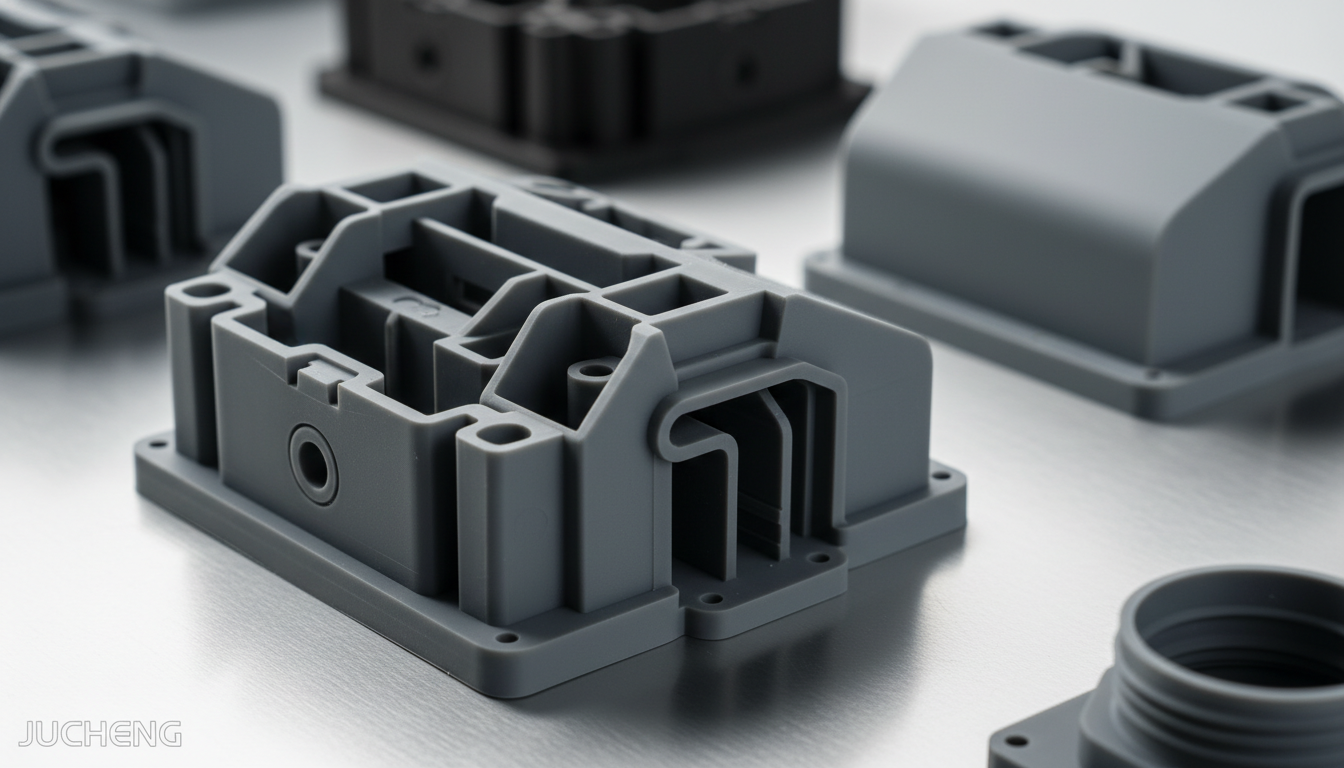
Profil structurel et de toxicité fumée-flamme (FST) de l'Ultem 9085
La résine SABIC™ ULTEM™ 9085 est un mélange de polyétherimide (PEI) amorphe non renforcé, certifié pour offrir une résistance aux chocs exceptionnelle, une faible densité de fumée et une émission minimale de gaz toxiques selon les normes aéronautiques internationales :
| Indicateur de sécurité aéronautique | Note/Valeur de l'Ultem 9085 | Conformité à l'ingénierie des cabines |
|---|---|---|
| Inflammabilité FAA FAR | Conformité FAR 25.853 (brûlage vertical de 60 s) | Répond aux exigences strictes des cabines commerciales, garantissant un comportement auto-extinguible et empêchant la propagation du feu à l'intérieur des aéronefs. |
| Dégagement de chaleur OSU | OSU 65 / 65 (dégagement de chaleur maximal/total) | Limite le dégagement de chaleur total à moins de 65 kW/m² pendant la combustion, hautement certifié pour les parois et plafonds des cabines passagers. |
| Ductilité à l'impact | Allongement à la rupture en traction ~50% à 100% | La modification par alliage copolymère offre une ténacité à la limite d'élasticité exceptionnelle, empêchant l'éclatement fragile des pièces sous un impact physique soudain. |
Adaptabilité de mise en œuvre à haute conformité pour l'Ultem 9085
Grâce à sa modification haute résistance aux chocs et à sa stabilité amorphe, le SABIC Ultem 9085 se met en œuvre de manière constante dans des géométries de moule complexes :
| Processus esthétique et structurel | Compatibilité des processus et détails opérationnels |
|---|---|
| Habillages intérieurs de cabine d'aéronef | Excellent. Configuré avec une alimentation par canaux chauffants pour mouler des cadres de fenêtre légers, des plateaux de service, des loquets de rangement passagers et des couvercles intérieurs. |
| Systèmes de contrôle environnemental | Excellent. Une stabilité dimensionnelle remarquable, un dégazage à faible toxicité et un excellent rapport fluidité-épaisseur empêchent toute déformation structurelle à l'intérieur des collecteurs de conduits d'air d'aéronef. |
| Boîtiers pour le ferroviaire et le transport | Bon. Hautement certifié selon les exigences de sécurité incendie ferroviaire EN 45545-2. Utilisé pour les supports de bus commerciaux lourds et de trains à grande vitesse. |
Plan de gestion des contraintes thermiques et de l'outillage pour PEI-SABIC Ultem 9085
Le moulage d'un mélange amorphe haute performance comme l'Ultem 9085 exige des limites thermiques strictes et des configurations de moule à faible contrainte pour prévenir la fissuration sous contrainte :
Contrôle du retrait isotrope amorphe
Étant un mélange de copolymère amorphe, l'Ultem 9085 présente un retrait faible et très uniforme (0,50 % à 0,70 %). Nous utilisons nos machines CNC 5 axes pour usiner des cavités de moule précises et équilibrer les circuits de refroidissement, garantissant zéro déformation et zéro défaut dimensionnel lors de la vérification sur CMM Zeiss.
Profilage de température de fusion élevée
La fusion nécessite des machines spécialisées équipées de bandes chauffantes céramiques. Les températures de fourreau sont strictement maintenues entre 340 °C et 380 °C (644 °F à 716 °F) pour assurer un écoulement homogène. Un dépassement de 390 °C peut entraîner une rupture des chaînes chimiques et une dégradation du polymère.
Contrôle de température de moule à huile sous pression
Des chauffages à huile sous pression sont utilisés pour maintenir les températures du moule à 140 °C–180 °C (284 °F à 356 °F). Le maintien de températures de moule élevées est essentiel pour minimiser les contraintes internes, optimiser la brillance de surface et prévenir complètement les fissures de contrainte sur les lignes de soudure près des encliquetages complexes.
Protocole de pré-séchage par déshydratant
Le PEI est très hygroscopique. L'humidité provoque des éclaboussures esthétiques, des bulles et une perte de qualité optique transparente. Nous séchons la matière première dans des sécheurs à trémie à dessiccant à 150 °C (302 °F) pendant 4 heures pour maintenir les niveaux d'humidité en dessous de 0,02 % avant le moulage, protégeant ainsi les liaisons de traction mécaniques dynamiques.
Principaux domaines d'application du PEI-SABIC Ultem 9085
- Intérieurs et systèmes de cabine d'aviation : Plateaux de service passagers à haute sécurité, entourages de garniture de fenêtre, couvercles d'oxygène individuels, raccords de conduits de ventilation commerciaux et supports de câblage aérospatial.
- Infrastructure ferroviaire et de transport public : Panneaux muraux de cabine passagers ferroviaire, panneaux de plafond, supports de garniture de siège intérieur, connecteurs de borne électrique haute tension et interrupteurs robustes.
- Batteries et électronique pour véhicules électriques : Supports de batterie lithium-ion pour véhicules électriques, porte-cellules, couvercles de boîtes à fusibles électriques, isolateurs de barres omnibus haute tension et bobines de forte puissance.
Propriétés
| Densité | 1,34 g/cm³ |
| Indice de fluidité à chaud (MVR) (337°C/6.6kg) | 12 cm³/10min |
| Module de traction | 2 900 MPa |
| Contrainte de traction à la limite élastique | 73 MPa |
| Allongement à la rupture en traction | 7 % |
| Allongement à la rupture en traction | 70 % |
| Module de flexion | 2 600 MPa |
| Résistance à la flexion | 115 MPa |
| Résistance au choc Izod entaillé (23°C) | 110 J/m |
| Température de transition vitreuse (Tg) | 186 °C |
| Point de ramollissement Vicat | 168 °C |
| Température de fléchissement sous charge (HDT @ 1,80 MPa) | 153 °C |
| Retrait au moulage linéaire | 0.50 - 0.70 % |
| Indice d'inflammabilité (1,5 mm) | UL 94 V-0 / 5VB Classe |
| Taux de dégagement de chaleur maximal OSU (5 min) | <65 kV/mm |
| Taille maximale de pièce | 800 x 600 mm |
| Taille minimale de pièce | 1 x 1 mm |