
Spritzgussfehler sind sichtbare Symptome, keine bestätigten Ursachen. Ein Kurzschuss, ein Grat, eine Einfallstelle oder ein Silberstreifen können jeweils mehr als einen Mechanismus dahinter haben. Der zuverlässigste erste Schritt ist, den Fehler am Bauteil zu verorten, festzuhalten, wann er auftritt, und betroffene Kavitäten zu vergleichen, bevor Einstellungen geändert werden.
Kurze Antwort: das Muster lesen. Fehler, die sich nahe dem letzten Füllbereich, einer Absperrung, einem dicken Querschnitt oder einem Auswerfermerkmal konzentrieren, weisen auf unterschiedliche Untersuchungsstellen hin. Beweise dokumentieren, eine wahrscheinliche Ursache testen und prüfen, dass die Korrektur kein zweites Problem erzeugt.
In diesem Leitfaden:
- Warum ein Fehlername keine Diagnose ist
- Ort und Zeitpunkt als Beweis nutzen
- Häufige Fehlermuster lesen
- Einen kontrollierten Fehlersuchtest durchführen
- FAQs
Warum ein Fehlername keine Diagnose ist
Verschiedene Ursachen können ähnliche Spuren hinterlassen. Ein blasser Streifen kann feuchtigkeitsbedingtes Splay, eingeschlossenes Gas, Verunreinigung oder Materialabbau sein. Ein erhabener Grat kann auf ein lokales Dichtungsproblem, übermäßigen Kavitätsdruck, Fremdkörper oder eine beschädigte Absperrung hindeuten. Eine Vertiefung kann eine Einfallstelle sein, während ein weniger sichtbarer innerer Lunker ein anderes strukturelles Risiko darstellen kann.
Deshalb ist eine pauschale Anweisung wie “Temperatur erhöhen” oder “Druck reduzieren” keine vollständige Korrekturmaßnahme. Die Änderung kann das sichtbare Symptom verbergen, während sie die Fließfront, die Bauteilabmessungen oder die Zyklusstabilität verschiebt. Eine Diagnose sollte ein beobachtetes Muster mit Beweisen verknüpfen, die eine Ursache bestätigen oder ausschließen können.
Ort und Zeitpunkt als Beweis nutzen
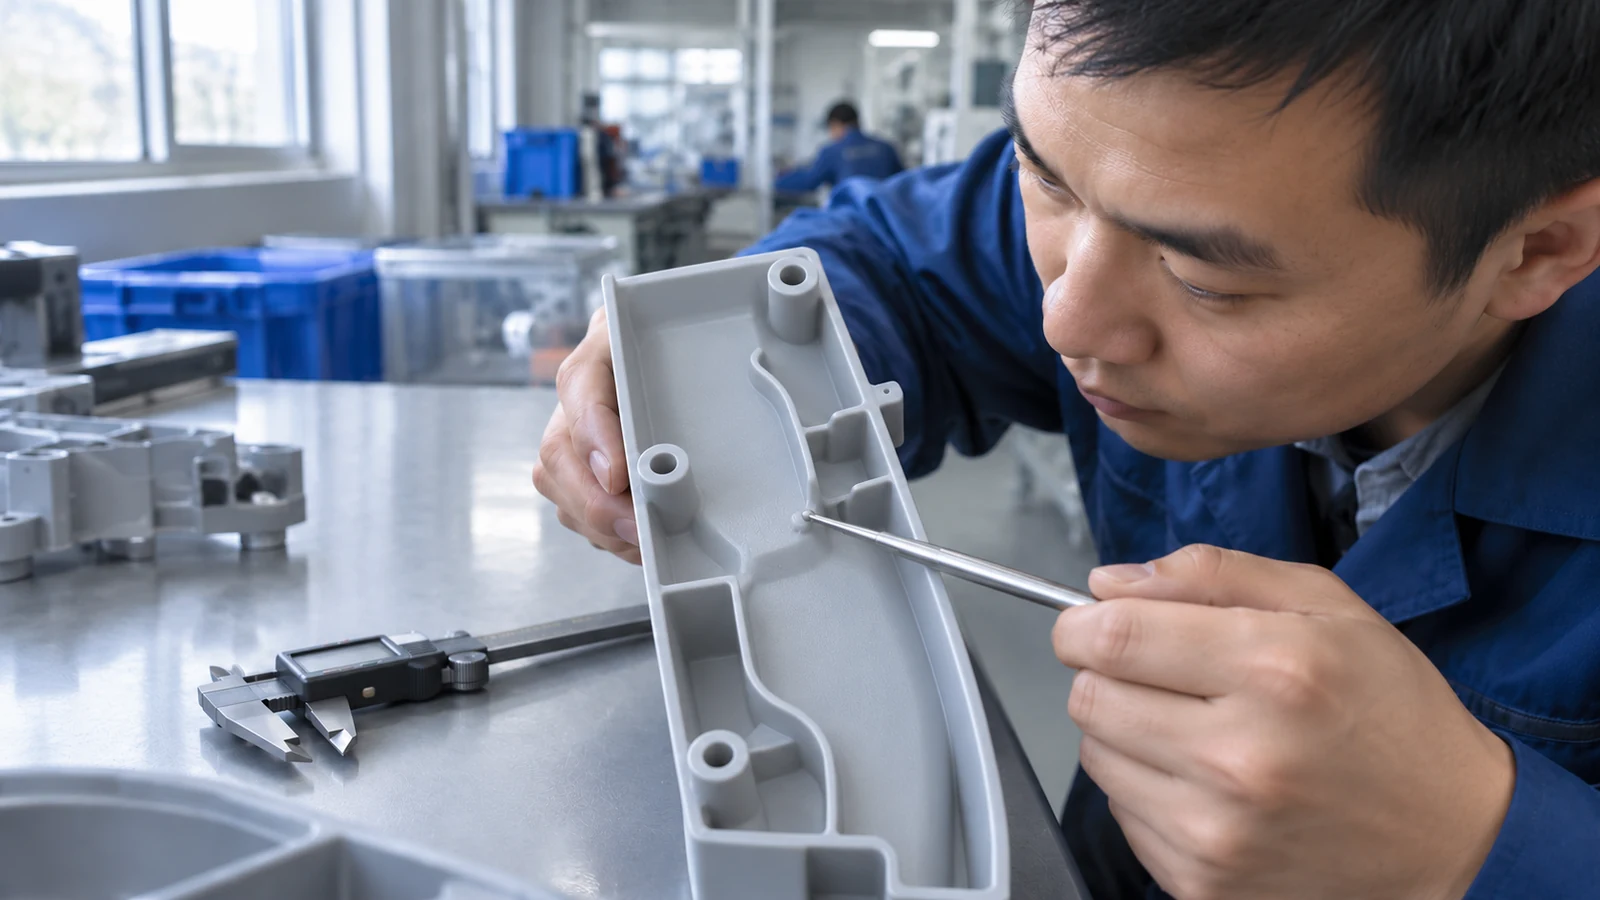
Beginnen Sie mit einer Zeichnung oder einem klaren Foto. Markieren Sie den Anguss, die Entlüftungen, die Trennebene, Rippen, Dome, Einsätze, Auswerfermerkmale und den Fehler selbst. Halten Sie fest, ob das Problem in jeder Kavität, in einer Kavität, bei einer Materialcharge oder erst nach einer Prozess- oder Werkzeugänderung auftritt.
Der Ort grenzt die Suche ein. Ein Kurzschuss am Ende eines langen, dünnen Fließwegs legt eine andere Untersuchung nahe als ein unvollständiges Merkmal nahe dem Anguss. Ein isolierter Grat um einen Einsatz unterscheidet sich von einem durchgehenden Grat entlang der gesamten Trennebene. Verzug um tiefe Kerne kann eher mit Kühlung oder Entformung als mit der initialen Füllung zusammenhängen.
Der Zeitpunkt fügt eine weitere Ebene hinzu. Fragen Sie, ob das Problem zu Beginn einer Produktion, nach einem Neustart, nach einem Materialwechsel oder erst nach Erreichen des thermischen Gleichgewichts des Werkzeugs beginnt. Vergleichen Sie ein bekannt gutes und ein bekannt fehlerhaftes Bauteil unter derselben Beleuchtung und Messmethode. Ein Fehler, der sich ändert, wenn eine kontrollierte Prozessvariable verändert wird, ist ein nützlicher Beweis; einer, der an einer physischen Stelle unverändert bleibt, kann auf lokale Geometrie, Entlüftung oder Werkzeugzustand hindeuten.
Häufige Fehlermuster lesen, bevor das Rezept angepasst wird
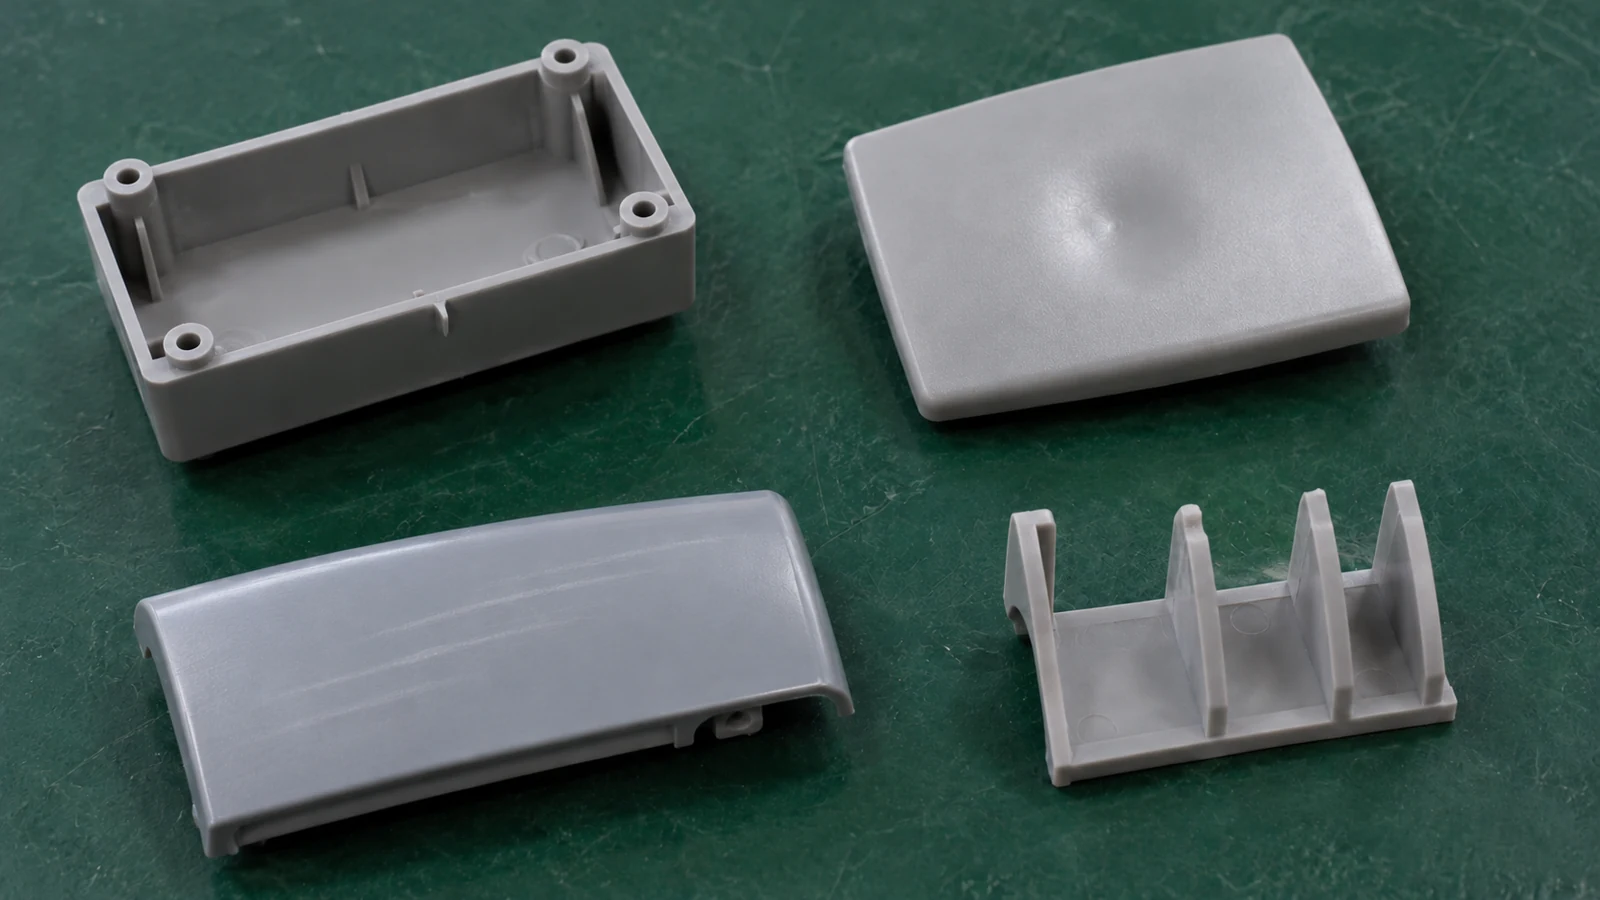
- Kurzschüsse oder unvollständige Details: Verfolgen Sie den zuletzt gefüllten Bereich und prüfen Sie, ob der Fließweg restriktiv ist, der Entlüftungsweg frei ist und das geförderte Material konsistent ist. Gehen Sie nicht davon aus, dass der Druck der einzige fehlende Eingangsparameter ist.
- Grat: Notieren Sie, ob er der gesamten Trennebene folgt oder auf eine lokale Absperrung, einen Einsatz, einen Schieber oder eine Entlüftung begrenzt ist. Ein wiederkehrendes lokales Muster verdient eine Prüfung der Werkzeugpassung und Sauberkeit sowie eine Überprüfung des Kavitätsdrucks. Siehe wie man wiederkehrenden Spritzgussgrat diagnostiziert.
- Einfallstellen oder lunkerartige Bedenken: Vergleichen Sie die Markierung mit Wanddickenänderungen, Rippen, Bossen und dem Anguss. Oberflächenvertiefungen und innere Lunker können zusammenhängend wirken, sind aber keine austauschbaren Abnahmebefunde. Der Leitfaden zur Diagnose von Einfallstellen erklärt, warum eine alleinige Erhöhung des Nachdrucks die Ursache möglicherweise nicht behebt.
- Silberschlieren oder silbrige Streifen: Erfassen Sie Ursprung und Richtung der Streifen, die Harzcharge, die Trocknungshistorie und den Spülzustand. Ähnliche Erscheinungen können von Feuchtigkeit, Gas, Scherung oder Verunreinigung herrühren; bestätigen Sie daher den Materialzustand, bevor Sie den Prozess ändern. Vergleichen Sie die Befunde mit diesem Leitfaden zur Fehlersuche bei Silberschlieren.
- Bindenahtstellen, Verbrennungen oder Fließmarkierungen: Ordnen Sie die Markierung den Stellen zu, an denen Fließfronten aufeinandertreffen, stocken oder Luft einschließen. Anguss, Entlüftung und Dickenübergänge können ebenso wichtig sein wie eine Maschineneinstellung.
Dies sind Untersuchungsrichtungen, keine allgemeingültigen Vorschriften. Das gewählte Harz, die Formkonstruktion und das freigegebene Prozessfenster bestimmen, welche Korrektur für ein bestimmtes Teil sicher ist.
Einen kontrollierten Fehlersuchtest durchführen
- Eingrenzen und identifizieren: verdächtige Teile separieren und Teilerevision, Harzcharge, Kavität, Schussfolge und Fehlerstelle dokumentieren.
- Letzte Änderungen prüfen: Materialtrocknung und -handling, Rüstvorgang, Formenreinigung, Wartung, Maschinenalarme und jegliche technische Änderung überprüfen.
- Eine prüfbare Ursache auswählen: angeben, welche Nachweise die Hypothese stützen und welches Ergebnis sie abschwächen würde.
- Einen Faktor ändern: übrige Bedingungen stabil halten und Muster von vor und nach dem Versuch aufbewahren.
- Das gesamte Teil verifizieren: Maße, Aussehen, Funktion sowie alle betroffenen Zyklus- oder Prüfanforderungen erneut kontrollieren.
Für einen umfassenden Überblick über die Prozessbedingungen hinter diesen Symptomen siehe Übersicht über den Kunststoff-Spritzgießprozess. Ein aussagekräftiger Korrekturmaßnahmen-Datensatz sollte den Fehler, die Nachweise, die einzelne Änderung, das Ergebnis und die Folgemaßnahmen zur Kontrolle benennen. Wenn mehrere Variablen gleichzeitig geändert werden, kann das Team ein vorübergehend besseres Teil erhalten, ohne zu erfahren, warum es sich verbessert hat.
Häufig gestellte Fragen
Was ist bei Auftreten eines Formfehlers zuerst zu tun?
Die genaue Position, Kavität, den Zeitpunkt und die letzten Änderungen dokumentieren. Verdächtige Teile eingrenzen und sie dann mit einem bekannten Gutmuster vergleichen, bevor der Prozess angepasst wird.
Kann ein Spritzgießfehler mehrere Ursachen haben?
Ja. Ähnliche sichtbare Symptome können durch Materialzustand, Fließverhalten, Entlüftung, Werkzeugpassung, Kühlung, Auswerfen oder Messbedingungen entstehen. Das Muster hilft, die wahrscheinliche Ursache einzugrenzen.
Sollte ich mehrere Einstellungen ändern, um einen Fehler schneller zu beheben?
Normalerweise nicht. Das gleichzeitige Ändern mehrerer Variablen erschwert die Ursachenidentifikation und kann neue Fehler verursachen. Testen Sie nach Möglichkeit jeweils nur einen Faktor.
Wann sollte eine Form- oder Designüberprüfung in Betracht gezogen werden?
Ziehen Sie sie in Betracht, wenn der Fehler an derselben physischen Stelle bleibt, nach Prozessanpassungen wiederkehrt oder nicht behoben werden kann, ohne das Problem an eine andere Stelle zu verlagern. Bestätigen Sie den Befund mit Bauteil- und Prozessnachweisen.