
Enjeksiyon kalıplama hataları görünür belirtilerdir, doğrulanmış kök nedenler değildir. Eksik dolgu, çapak, çökme izi veya gümüşi çizgi gibi her birinin arkasında birden fazla mekanizma olabilir. En güvenilir ilk adım, hatayı parça üzerinde haritalandırmak, ne zaman ortaya çıktığını not etmek ve ayarları değiştirmeden önce etkilenen gözleri karşılaştırmaktır.
Kısa yanıt: deseni okuyun. Son dolgu bölgesine, bir kapatma yüzeyine, kalın bir kesite veya bir itici özelliğine yakın yoğunlaşan hatalar, araştırılacak farklı noktalara işaret eder. Kanıtları kaydedin, olası bir nedeni test edin ve düzeltmenin ikinci bir sorun yaratmadığını kontrol edin.
Bu kılavuzda:
- Bir hata adı neden teşhis değildir
- Konum ve zamanlamayı kanıt olarak kullanın
- Yaygın hata desenlerini okuyun
- Kontrollü bir sorun giderme testi yapın
- SSS
Bir Hata Adı Neden Teşhis Değildir
Farklı nedenler benzer izler bırakabilir. Soluk bir çizgi neme bağlı sıçrama, hapsolmuş gaz, kirlenme veya malzeme bozunması olabilir. Yükselmiş bir çapak, yerel bir sızdırmazlık sorununu, aşırı göz basıncını, kalıntıyı veya hasarlı bir kapatma yüzeyini yansıtabilir. Bir çöküntü çökme izi olabilirken, daha az görünür bir iç boşluk farklı bir yapısal risk oluşturabilir.
Bu nedenle “sıcaklığı artır” veya “basıncı düşür” gibi genel bir talimat tam bir düzeltici eylem değildir. Değişiklik, görünür belirtiyi gizlerken akış cephesini, parça ölçülerini veya çevrim kararlılığını kaydırabilir. Bir teşhis, gözlemlenen deseni bir nedeni doğrulayabilecek veya reddedebilecek kanıtlarla ilişkilendirmelidir.
Konum ve Zamanlamayı Kanıt Olarak Kullanın
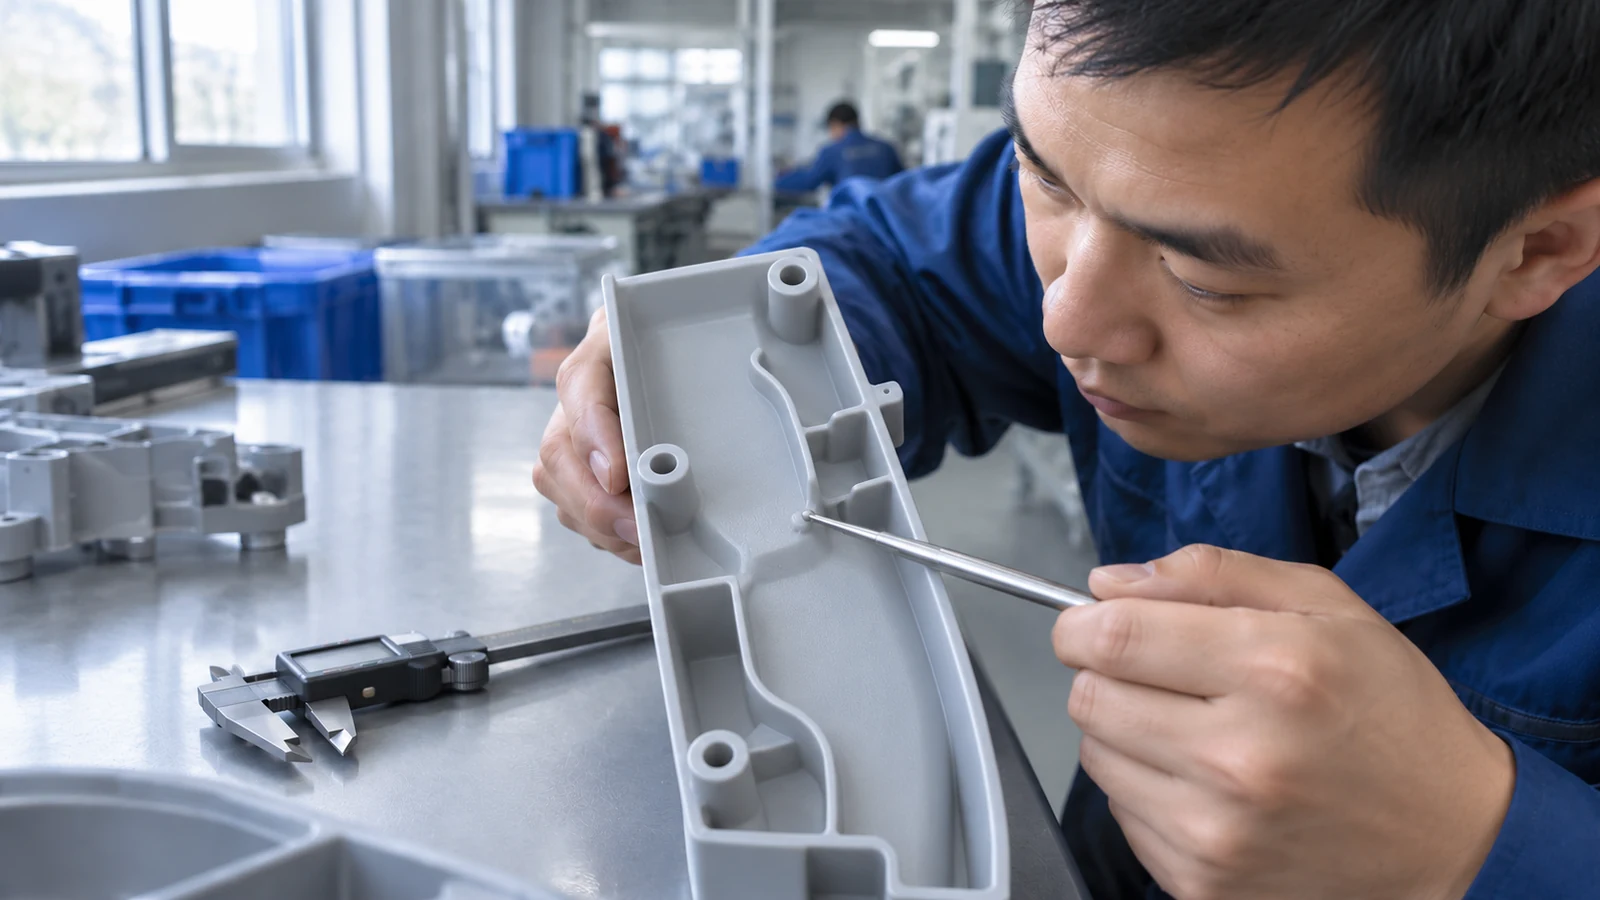
Bir çizim veya net bir fotoğrafla başlayın. Yolluk, havalandırmalar, ayırma hattı, kaburgalar, gövdeler, insertler, itici özellikleri ve hatanın kendisini işaretleyin. Sorunun her gözde mi, tek bir gözde mi, tek bir malzeme partisinde mi yoksa yalnızca bir proses veya kalıp değişikliğinden sonra mı ortaya çıktığını kaydedin.
Konum aramayı daraltır. Uzun, ince bir akış yolunun sonundaki eksik dolgu, yolluğa yakın tamamlanmamış bir özellikten farklı bir araştırmaya işaret eder. Tek bir insert çevresinde izole edilmiş çapak, tüm ayırma hattı boyunca sürekli bir çapaktan farklıdır. Derin maçalar çevresindeki çarpılma, ilk dolguyla değil soğutma veya çıkarma ile ilgili olabilir.
Zamanlama bir katman daha ekler. Sorunun bir üretim başlangıcında mı, yeniden başlatmadan sonra mı, bir malzeme değişikliğinin ardından mı yoksa yalnızca kalıp termal kararlı duruma ulaştıktan sonra mı başladığını sorun. Bilinen iyi bir parça ile bilinen hatalı bir parçayı aynı aydınlatma ve ölçüm yöntemi altında karşılaştırın. Kontrollü bir proses değişkeni değiştiğinde yer değiştiren bir hata yararlı bir kanıttır; tek bir fiziksel konumda sabit kalan bir hata ise yerel geometriye, havalandırmaya veya kalıp durumuna işaret edebilir.
Read Common Defect Patterns Before Adjusting the Recipe
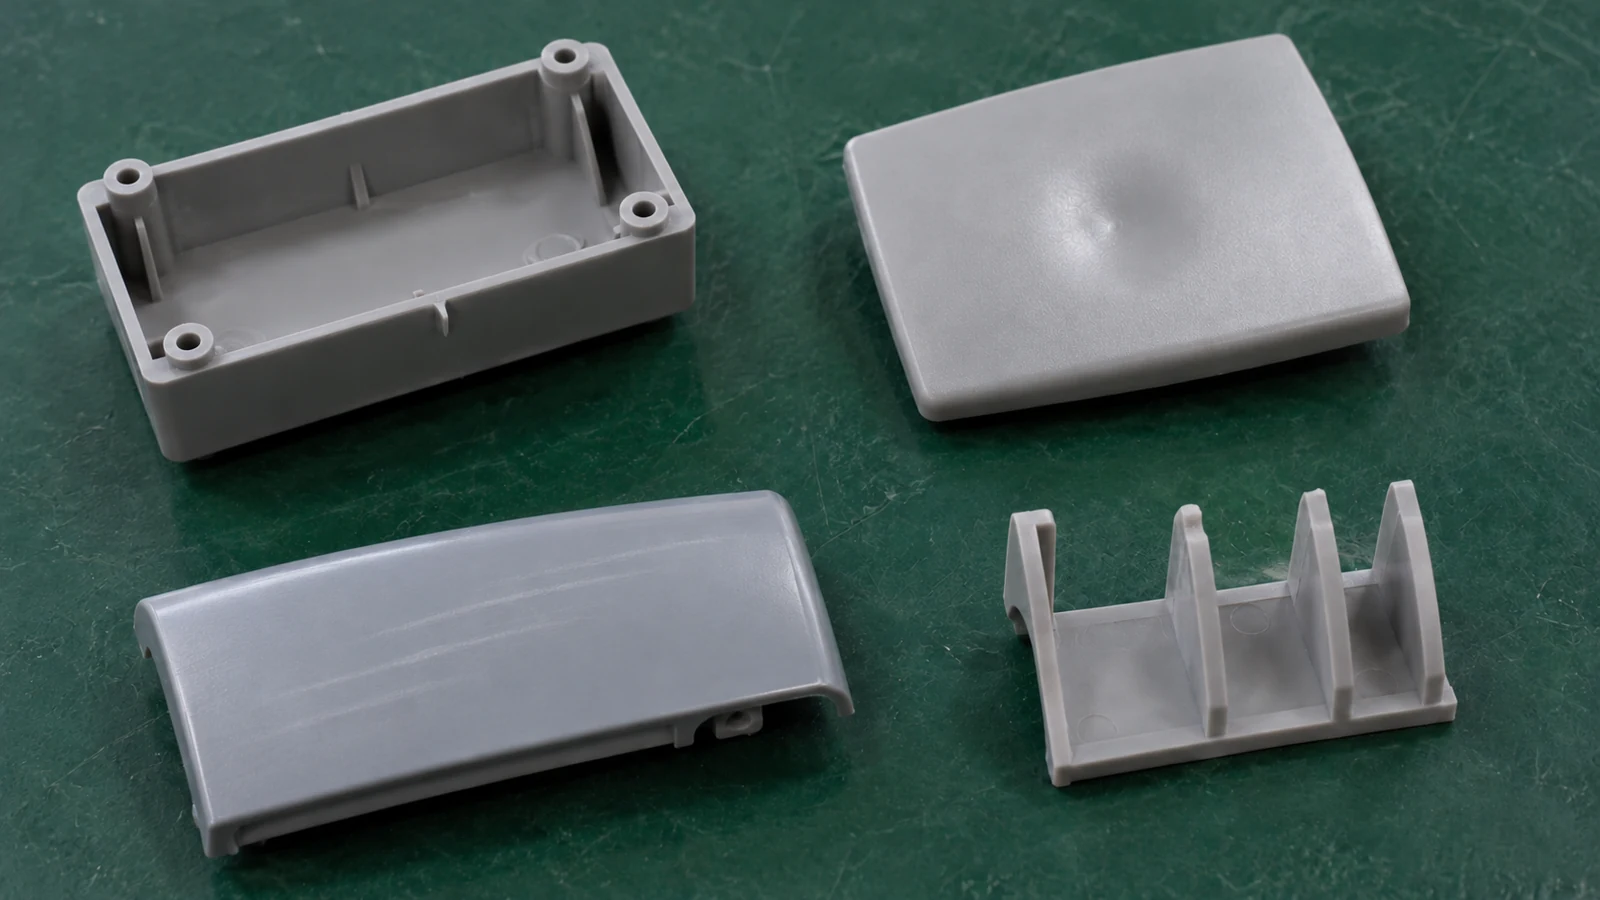
- Short shots or incomplete details: trace the last-filled region and check whether the flow path is restrictive, the vent path is clear and the delivered material is consistent. Do not assume pressure is the only missing input.
- Çapak: note whether it follows the whole parting line or is limited to a local shutoff, insert, slide or vent. A repeating local pattern deserves a tool-fit and cleanliness check as well as a review of cavity pressure. See how to diagnose recurring injection molding flash.
- Sink marks or void-like concerns: compare the mark with wall thickness changes, ribs, bosses and the gate. Surface depressions and internal voids can look related but are not interchangeable acceptance findings. The sink-mark diagnostic guide explains why increasing packing pressure alone may not resolve the cause.
- Splay or silver streaks: record the streak origin and direction, resin lot, drying history and purge condition. Similar appearances can come from moisture, gas, shear or contamination, so confirm the material condition before changing the process. Compare the evidence with this splay troubleshooting guide.
- Weld lines, burns or flow marks: map the mark against where flow fronts meet, hesitate or trap air. The gate, vent and thickness transitions may matter as much as a machine setting.
Bunlar araştırma yönleridir, evrensel reçeteler değildir. Seçilen reçine, kalıp tasarımı ve onaylanmış proses penceresi, belirli bir parça için hangi düzeltmenin güvenli olduğunu belirler.
Kontrollü Bir Sorun Giderme Testi Yürütün
- Sınırlayın ve tanımlayın: şüpheli parçaları ayırın ve parça revizyonunu, reçine lotunu, gözü, atış sırasını ve hata konumunu kaydedin.
- Son değişiklikleri kontrol edin: malzeme kurutma ve elleçleme, kurulum, kalıp temizliği, bakım, makine alarmları ve varsa mühendislik değişikliklerini gözden geçirin.
- Test edilebilir tek bir neden seçin: hipotezi hangi kanıtın destekleyeceğini ve hangi sonucun zayıflatacağını belirtin.
- Tek bir faktörü değiştirin: diğer koşulları sabit tutun ve deneme öncesi ile sonrasından numuneler saklayın.
- Parçanın tamamını doğrulayın: boyutları, görünümü, işlevi ve etkilenen herhangi bir çevrim veya muayene gereksinimini yeniden kontrol edin.
Bu semptomların arkasındaki proses koşullarına daha geniş bir bakış için bkz. plastik enjeksiyon kalıplama sürecine genel bakış. Kullanışlı bir düzeltici faaliyet kaydı; hatayı, kanıtı, tek değişikliği, sonucu ve takip kontrolünü belirtmelidir. Birden fazla değişken birlikte değişirse ekip, neden iyileştiğini öğrenmeden geçici olarak daha iyi bir parça elde edebilir.
Sıkça Sorulan Sorular
Bir kalıplama hatası ortaya çıktığında yapılacak ilk şey nedir?
Tam konumunu, gözünü, zamanlamasını ve son değişiklikleri kaydedin. Şüpheli parçaları ayırın, ardından prosesi ayarlamadan önce bunları bilinen iyi bir numune ile karşılaştırın.
Bir enjeksiyon kalıplama hatasının birden fazla nedeni olabilir mi?
Evet. Benzer görünür belirtiler malzeme durumu, akış, havalandırma, kalıp uyumu, soğutma, çıkarma veya ölçüm koşullarından kaynaklanabilir. Desen, olası nedeni daraltmaya yardımcı olur.
Bir hatayı daha hızlı düzeltmek için birkaç ayarı değiştirmeli miyim?
Genellikle hayır. Birden fazla değişkeni aynı anda değiştirmek nedeni belirlemeyi zorlaştırır ve yeni hatalar oluşturabilir. Mümkün olduğunda her seferinde bir faktörü test edin.
Kalıp veya tasarım incelemesi ne zaman düşünülmelidir?
Hata aynı fiziksel konumda kalıyorsa, proses ayarlamalarından sonra geri dönüyorsa veya sorunu başka bir yere taşımadan düzeltilemiyorsa bunu düşünün. Bulguyu parça ve proses kanıtlarıyla doğrulayın.