
Splay enjeksiyon kalıplama kusurları gümüşi veya soluk çizgiler olarak görünür, ancak aynı görünüm nem, hapsolmuş gaz, termal bozunma, kirlenme veya aşırı kayma gerilmesinden de kaynaklanabilir. En hızlı teşhis, birkaç ayarı değiştirmek değildir. Çizginin nerede başladığını belirlemek, akışı takip edip etmediğini kontrol etmek ve uçucu gazı malzeme hasarından ayıran tek bir test yapmaktır.
Kanıtla başlayın: kusuru sabit aydınlatma altında fotoğraflayın, kavite ve atış numarasını işaretleyin, reçine ve purge numunelerini saklayın ve yalnızca kurutucu sıcaklığını değil, kurutucu çiy noktasını da kaydedin.
Bu makalede:
- Çizgi desenini sınıflandırın
- Nemi kanıtlayın veya çürütün
- Havayı ve dekompresyonu kontrol edin
- Isıyı ve kalma süresini izleyin
- Disiplinli bir deneme sırası kullanın
- Sıkça sorulan sorular
Çizginin Başlangıç Noktası Aramayı Daraltır
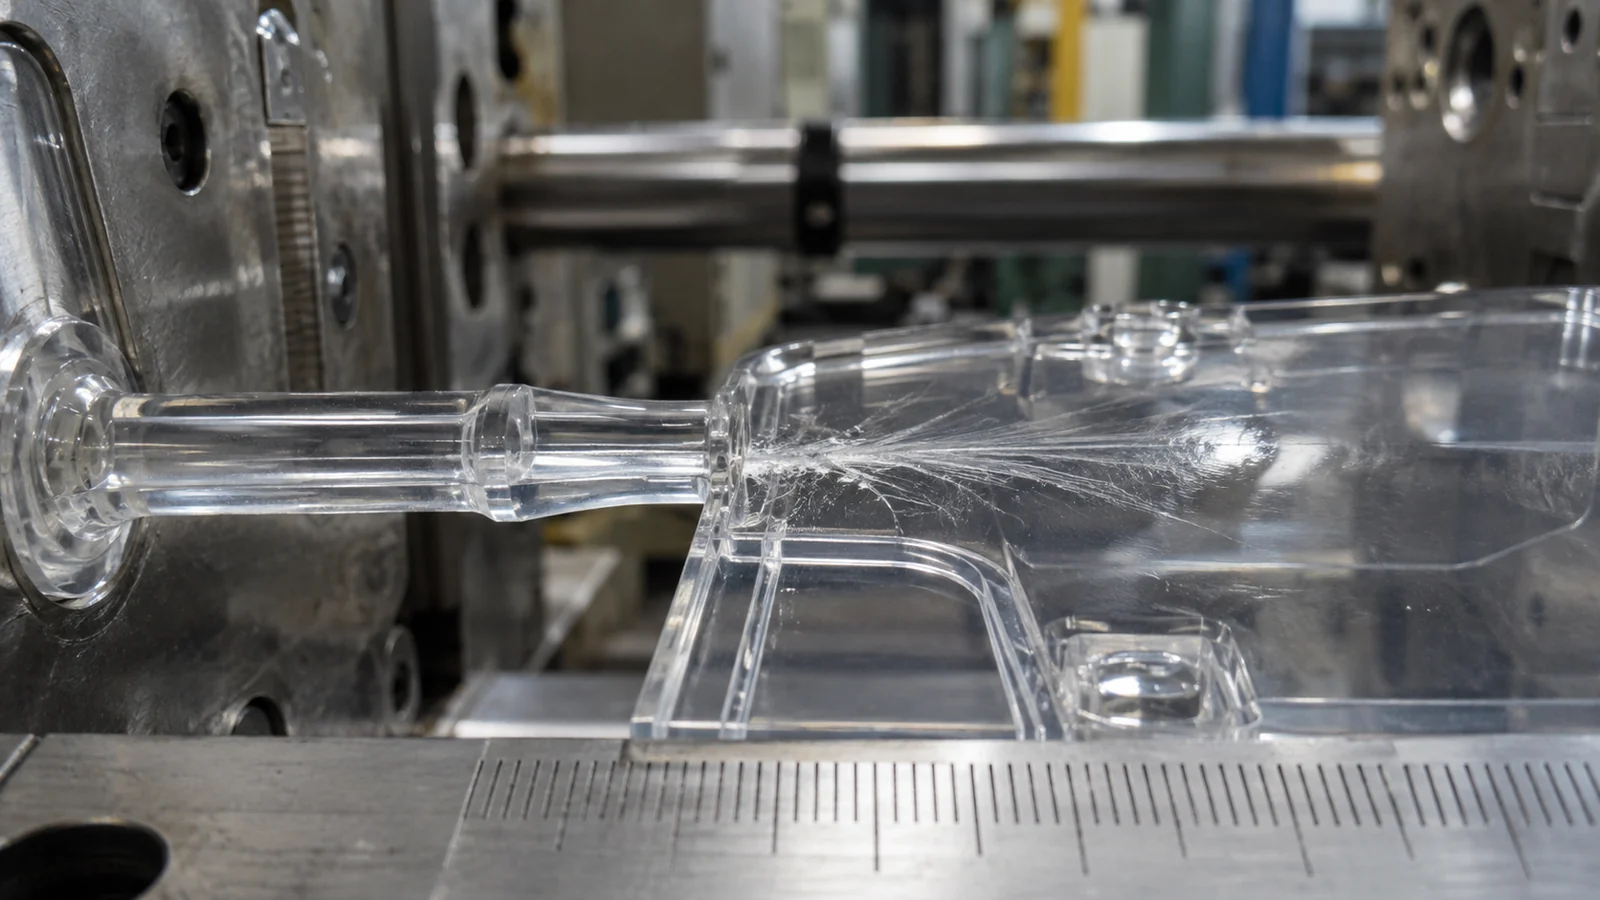
Doğrudan girişte başlayan çizgiler giriş kayma gerilmesini, girişe yakın hapsolmuş gazı veya kaviteden önceki malzeme durumunu düşündürür. Bir kaburga, kalınlık değişimi veya duraksama bölgesinden sonra başlayan çizgiler yerel kayma gerilmesine veya gaz salınımına işaret eder. Konumu değişen rastgele çizgiler tutarsız nem, kirlenme veya hava sürüklenmesini gösterebilir.
Her kaviteyi karşılaştırın. Tek bir kaviteyle sınırlı bir kusurun yalnızca dökme reçinenin kurutulmasından kaynaklanma olasılığı daha düşüktür ve daha çok o kavitenin girişi, havalandırması, yolluğu veya yüzey durumuyla ilgili olma olasılığı yüksektir. Tüm kavitelere yayılan kusurlar dikkati akış yönünün yukarısına yönlendirir.
Sıcak Bir Kurutucu Kuru Reçineyi Kanıtlamaz
Higroskopik reçineler nemi peletin içine emer. Belirli bir kalite için doğru sıcaklık, süre, hava akışı ve düşük çiy noktalı hava gerektirirler. Görüntülenen sıcaklık doğru olabilirken hava akışı kısıtlı, desikant tükenmiş veya ıslak malzeme açık bir transfer yolundan girebilir.
Mevcut olduğunda malzemeye uygun bir nem testi kullanın. Hazneden ve kapalı kaynaktan gelen reçineyi karşılaştırın ve maruz kalma süresini belgeleyin. Doğrulanmış kuru malzeme aynı makine koşullarında çizgiyi ortadan kaldırırsa, kanıt yalnızca kurutma süresini artırmaktan daha güçlüdür.
Hava, Dolum Öncesinde veya Dolum Sırasında Girebilir
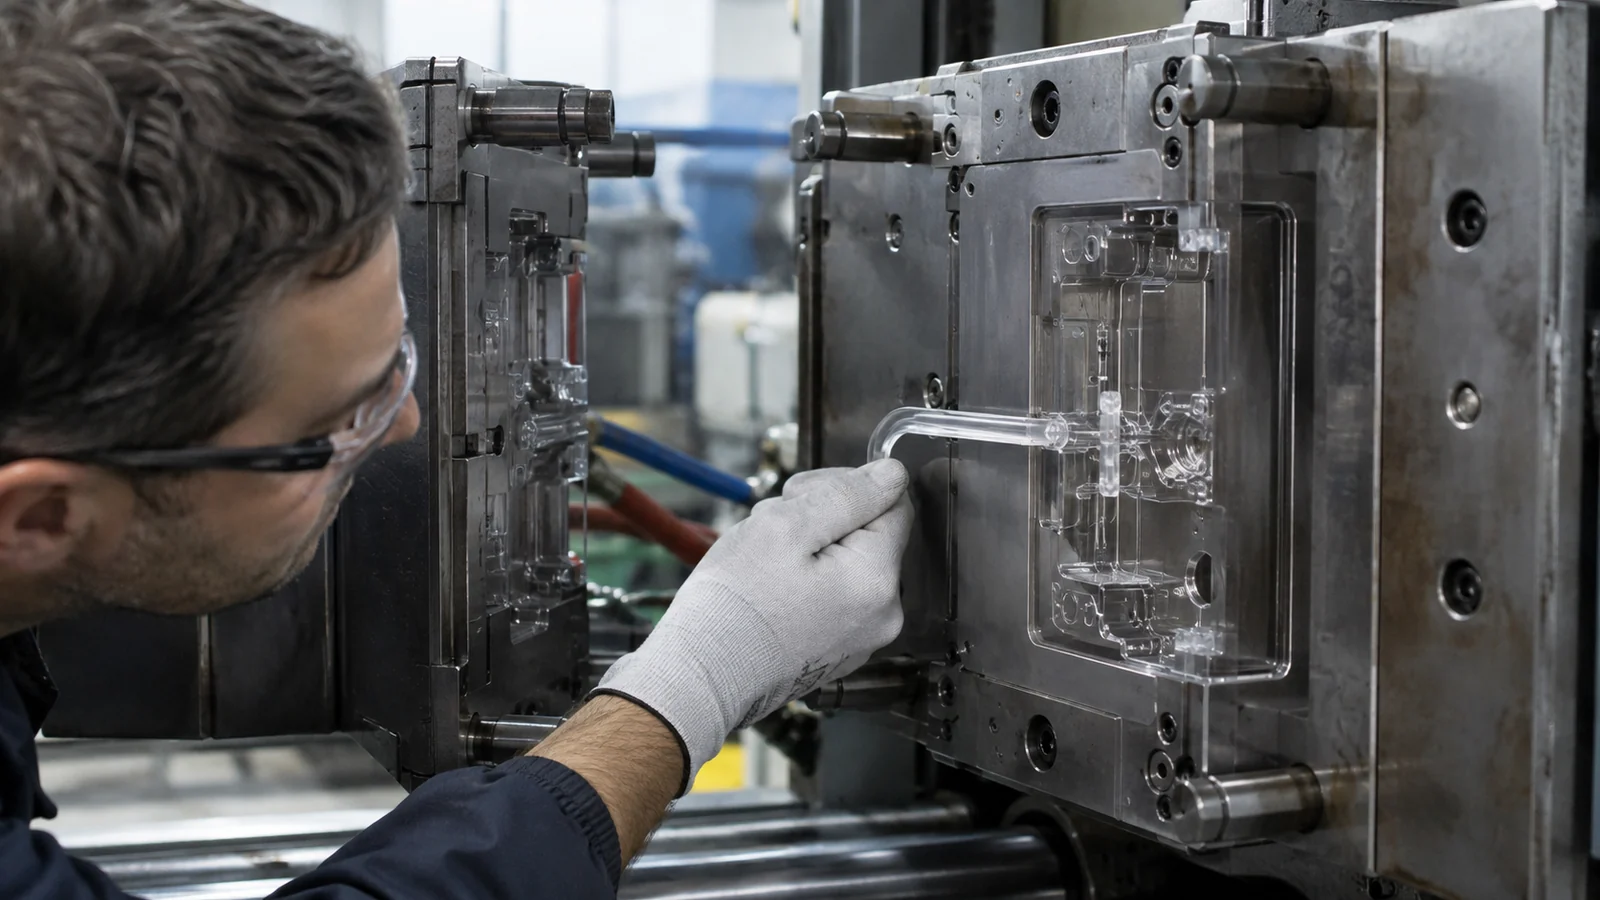
Aşırı vida dekompresyonu, eriyik akışına hava çekebilir. Yetersiz havalandırma, boşlukta hava hapsedebilir. Yüksek başlangıç enjeksiyon hızı bu havayı sıkıştırabilir veya küçük bir girişte jetlenme oluşturabilir. Vida geri kazanımını, tampon kararlılığını, dekompresyon mesafesini, nozul davranışını ve havalandırma durumunu inceleyin.
Kısa dolum çalışmaları, havanın nereye itildiğini gösterir. Kusur dolum sonu bölgesinde gelişiyorsa havalandırmaya öncelik verilmelidir. Boşluk dolmaya yaklaşmadan önce girişte başlıyorsa, yukarı akış koşullarını ve yerel kaymayı inceleyin.
Isı Geçmişi, Kuru Malzemede Uçucu Maddeler Oluşturabilir
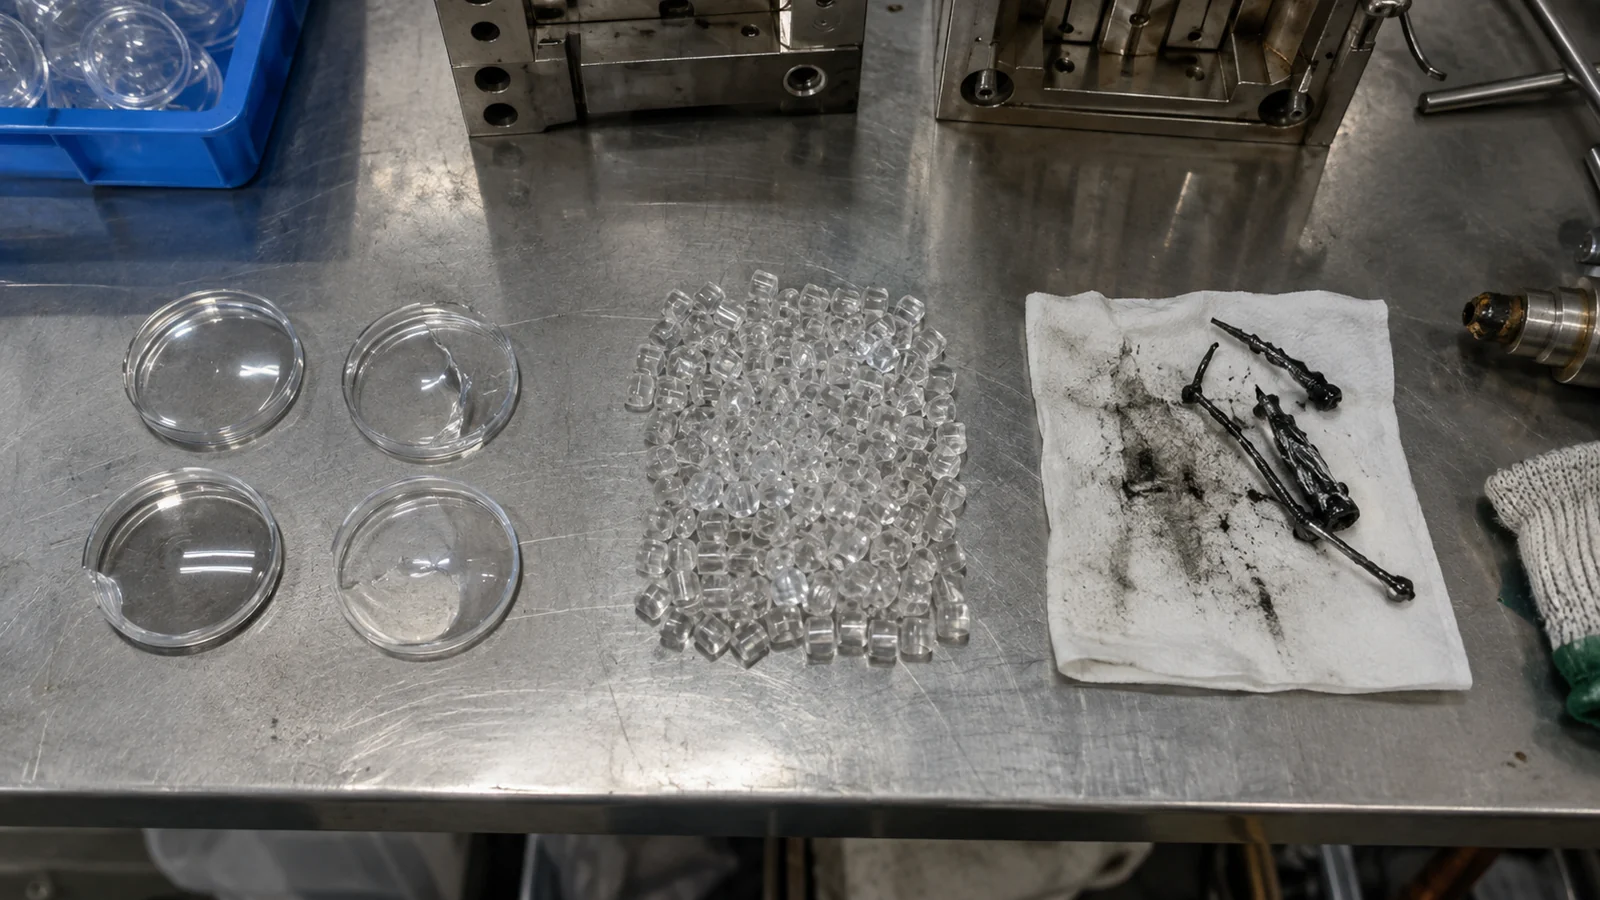
Aşırı eriyik sıcaklığı, uzun kalma süresi, ölü noktalar veya tekrarlanan öğütülmüş malzeme ısı geçmişi, reçineyi bozundurup gaz açığa çıkarabilir. Renk değişimi, koku, siyah lekeler veya değişen temizleme görünümüne dikkat edin. Namlu kapasitesine göre küçük atış boyutu, çevrim süresi normal görünse bile kalma süresini uzatabilir.
Isı maruziyetini yalnızca tedarikçinin işleme aralığında azaltın ve gerçek eriyik sıcaklığını doğrulayın. Daha düşük bir kontrolör ayarı, namluda zaten bulunan bozunmuş malzemeyi hemen ortadan kaldırmaz. Değişikliği değerlendirmeden önce temizleme ve stabilizasyon gerekebilir.
Kontrolleri Kanıtları Koruyan Bir Sırayla Yapın
- Reçine kimliğini, partiyi, renklendiriciyi ve öğütülmüş malzeme geçmişini doğrulayın.
- Kurumayı çiy noktası, maruz kalma süresi ve nem kanıtıyla doğrulayın.
- Boşlukları karşılaştırın ve kusuru dolum desenine göre haritalandırın.
- Nozulu, dekompresyonu, girişi ve havalandırmaları inceleyin.
- Gerçek eriyik sıcaklığını ve kalma süresi riskini gözden geçirin.
- Bir değişkeni değiştirin, stabilize edin ve karşılaştırma parçalarını saklayın.
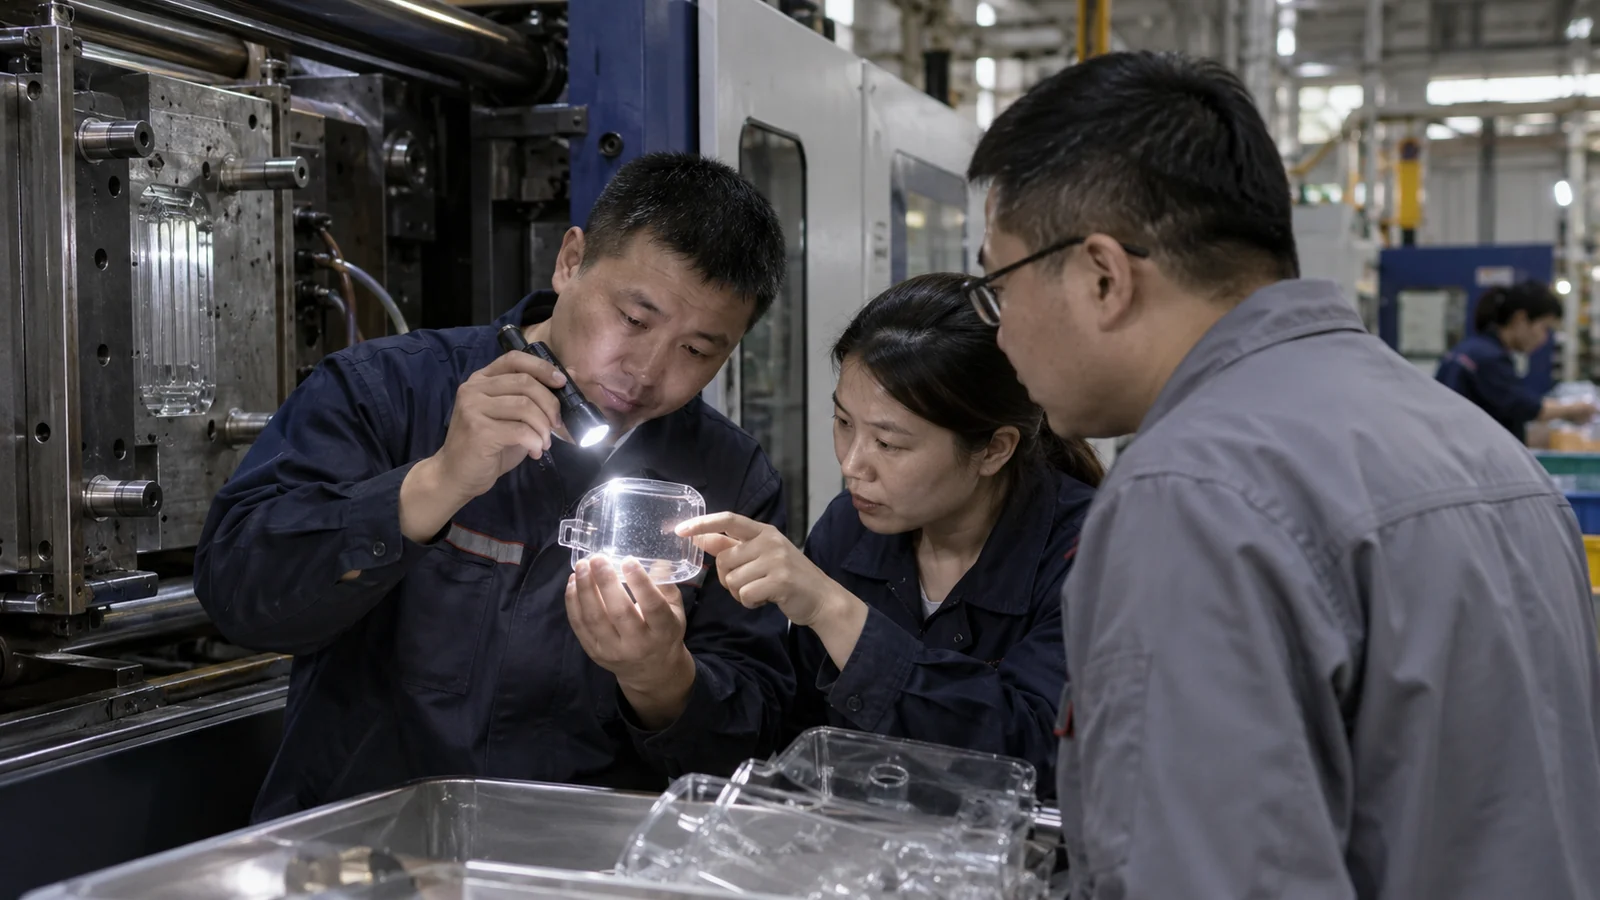
Şeffaf parçalarda yüzey çizgileri ışık geçirgenliğini ve görünümü doğrudan etkiler, bu nedenle kabul düzeni ürünün görüntüleme koşuluyla eşleşmelidir. Bu, son ayıklama işi değil, süreç doğrulamasının bir parçasıdır: Optik ve Şeffaf Enjeksiyon Kalıplama, için, son ayıklama işi değil.
Temiz bir purj işleminin soruşturmayı sonlandırmasına izin vermeyin
Bir purj işlemi ıslak, bozunmuş veya kirlenmiş malzemeyi uzaklaştırabilir ve semptomu geçici olarak giderebilir. Kaç atışın temiz kaldığını ve vida toparlanması, bir kesinti veya daha uzun bir çevrim sonrasında hatanın geri dönüp dönmediğini kaydedin. Tekrarlama zamanlaması, kalış süresi, hava girişi ve birikinti salınımı hakkında kanıttır.
Tedarikçi teşhisi için reçine ve renklendirici tanımlarını, kurutucu ayarlarını ve ölçülen çiy noktasını, açık kap maruziyetini, öğütülmüş malzeme yüzdesini, namlu kullanımını, çevrim süresini ve göz yuvalarına göre hata fotoğraflarını sağlayın. Bu girdiler genel bir “daha fazla kurutun” yanıtını önler ve denemeyi en olası mekanizmaya odaklar.
Düzeltmeyi gerçekçi kesintilerle doğrulayın
Sürekli bir çalışma temiz görünebilirken normal duruşlar hatayı yeniden oluşturabilir. Doğrulamaya başlatmayı, planlı bir duraklamayı, malzeme dolumunu ve beklenen en yavaş çevrimi dahil edin. Splay yalnızca bir kesintiden sonra ortaya çıkıyorsa, kalış süresi, meme ucu damlaması, dekompresyon veya malzeme maruziyeti kararlı durum ayarlarından daha önemli hale gelir.
Ambalajı ve alt süreç temizliğini de inceleyin. İnce çizikler, silinmiş kalıntı veya gerilme beyazlaması, kalıplanmış gümüş çizgilerle karıştırılabilir. Görsel semptomun kalıplamaya mı yoksa sonraki prosese mi ait olduğunu belirlemek için bir parçayı doğrudan çıkarma anında, bir diğerini ise elleçlemeden sonra karşılaştırın.
Sıkça Sorulan Sorular
Her gümüş çizgi nemden mi kaynaklanır?
Hayır. Nem yaygındır, ancak hava, bozunma, kirlenme ve kayma benzer kanıtlar üretebilir.
Daha hızlı dolum splay'i iyileştirebilir mi?
Semptomu kaydırabilir veya kötüleştirebilir. Sonuç, kaynağın soğuk bir tereddüt, hapsolmuş gaz veya yüksek kayma olmasına bağlıdır. Önce teşhis yapın.
İyi bir çalışmadan sonra splay neden geri döner?
Malzeme maruziyeti, kurutucu performansı, havalandırma birikintileri, kalış süresi değişiklikleri, renk değişimi veya tutarsız başlatma prosedürlerini arayın.