
Les défauts de moulage par injection sont des symptômes visibles, pas des causes racines confirmées. Une injection incomplète, une bavure, un retassure ou une strie argentée peuvent chacun avoir plus d'un mécanisme à leur origine. La première démarche la plus fiable consiste à cartographier le défaut sur la pièce, à noter quand il apparaît et à comparer les empreintes affectées avant de modifier les réglages.
Réponse rapide : lisez la configuration. Les défauts concentrés près de la zone de fin de remplissage, d'un plan de joint, d'une section épaisse ou d'un élément éjecteur orientent vers différents points à examiner. Consignez les preuves, testez une cause probable et vérifiez que la correction ne crée pas un second problème.
Dans ce guide :
- Pourquoi le nom d'un défaut n'est pas un diagnostic
- Utiliser l'emplacement et le moment comme preuves
- Lire les configurations de défauts courantes
- Réaliser un test de dépannage contrôlé
- FAQ
Pourquoi le nom d'un défaut n'est pas un diagnostic
Différentes causes peuvent laisser des marques similaires. Une strie pâle peut être un splay lié à l'humidité, un gaz emprisonné, une contamination ou une dégradation de la matière. Une bavure en relief peut refléter un problème d'étanchéité local, une pression de cavité excessive, des débris ou un plan de joint endommagé. Une dépression peut être un retassure, tandis qu'un vide interne moins visible peut produire un risque structurel différent.
C'est pourquoi une instruction générique telle que “ augmenter la température ” ou “ réduire la pression ” ne constitue pas une action corrective complète. La modification peut masquer le symptôme visible tout en déplaçant le front d'écoulement, les dimensions de la pièce ou la stabilité du cycle. Un diagnostic doit relier une configuration observée à des preuves permettant de confirmer ou de rejeter une cause.
Utiliser l'emplacement et le moment comme preuves
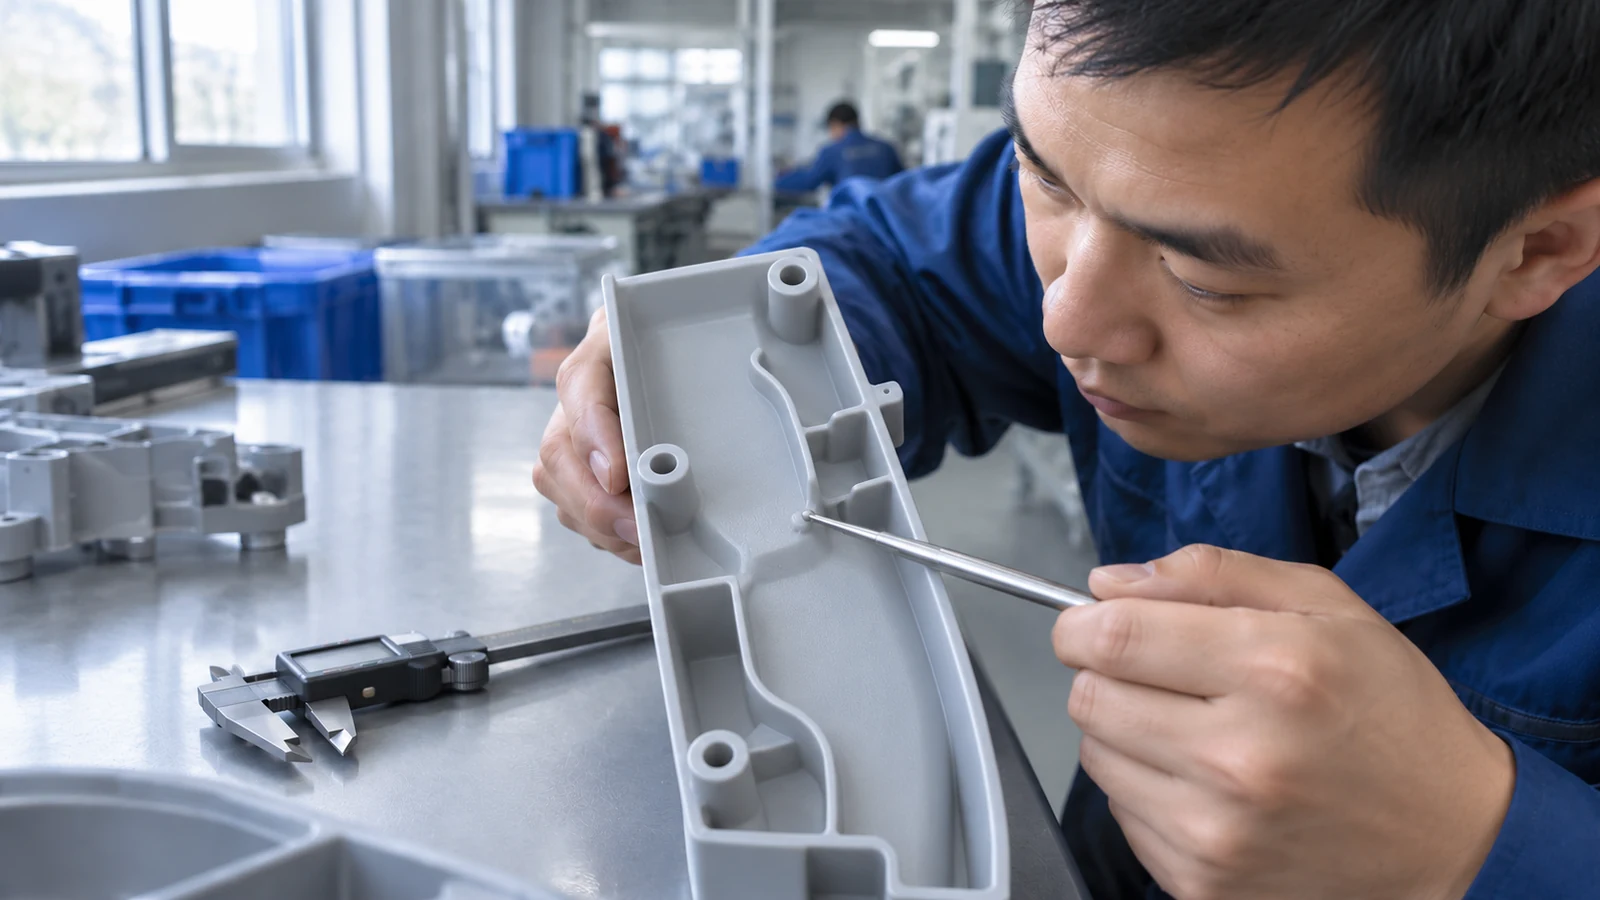
Commencez par un plan ou une photo nette. Marquez l'entrée de matière, les évents, le plan de joint, les nervures, les bossages, les inserts, les éléments éjecteurs et le défaut lui-même. Notez si le problème apparaît dans toutes les empreintes, une seule empreinte, un seul lot de matière ou seulement après un changement de procédé ou d'outillage.
L'emplacement restreint la recherche. Une injection incomplète à l'extrémité d'un long trajet d'écoulement fin suggère une investigation différente d'une caractéristique incomplète proche de l'entrée de matière. Une bavure isolée autour d'un insert diffère d'une bavure continue autour de tout le plan de joint. Une déformation autour de noyaux profonds peut être liée au refroidissement ou au démoulage plutôt qu'au remplissage initial.
Le moment ajoute une autre dimension. Demandez-vous si le problème commence au début d'une série, après un redémarrage, à la suite d'un changement de matière ou seulement après que le moule a atteint son régime thermique stable. Comparez une pièce conforme connue et une pièce défectueuse connue sous le même éclairage et avec la même méthode de mesure. Un défaut qui se déplace lorsqu'une variable de procédé contrôlée change constitue une preuve utile ; un défaut qui reste fixe à un emplacement physique donné peut indiquer une géométrie locale, un évent ou l'état de l'outillage.
Lire les configurations de défauts courantes avant d'ajuster la recette
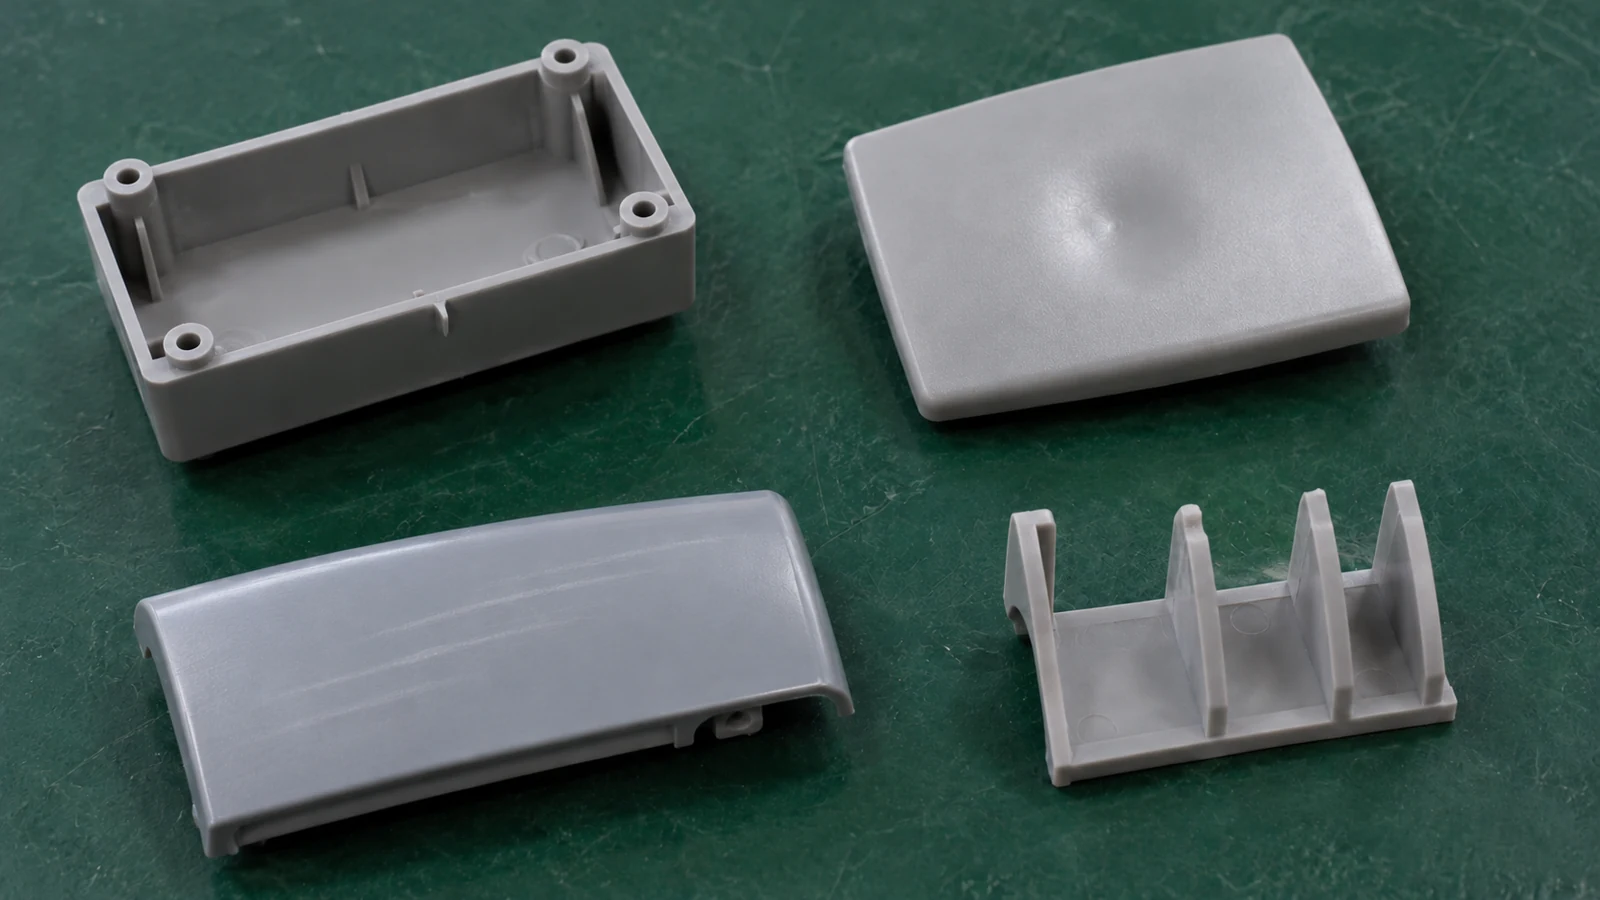
- Manques ou détails incomplets : remontez jusqu'à la dernière zone remplie et vérifiez si le trajet d'écoulement est restrictif, si le circuit d'évent est dégagé et si la matière délivrée est régulière. Ne partez pas du principe que la pression est le seul paramètre manquant.
- Bavure : notez si le défaut suit toute la ligne de joint ou s'il se limite à un arrêt local, un insert, un tiroir ou un évent. Un motif local récurrent justifie un contrôle de l'ajustement de l'outillage et de la propreté, ainsi qu'un examen de la pression de cavité. Voir comment diagnostiquer les bavures récurrentes en moulage par injection.
- Traces de retassure ou suspicions de vides : comparez la marque avec les variations d'épaisseur de paroi, les nervures, les bossages et la carotte. Les dépressions de surface et les vides internes peuvent sembler liés, mais ne constituent pas des constats d'acceptation interchangeables. Le guide de diagnostic des retassures explique pourquoi l'augmentation seule de la pression de maintien peut ne pas résoudre la cause.
- Stries argentées ou marbrures : notez l'origine et la direction de la strie, le lot de résine, l'historique de séchage et l'état de purge. Des aspects similaires peuvent provenir de l'humidité, de gaz, du cisaillement ou d'une contamination ; confirmez donc l'état de la matière avant de modifier le procédé. Comparez les éléments avec ce guide de dépannage des stries argentées.
- Lignes de soudure, brûlures ou marques d'écoulement : cartographiez la marque par rapport aux points de rencontre des fronts d'écoulement, aux hésitations ou aux piégeages d'air. La carotte, l'évent et les transitions d'épaisseur peuvent compter autant qu'un réglage machine.
Il s'agit de pistes d'investigation, et non de prescriptions universelles. La résine choisie, la conception du moule et la fenêtre de procédé approuvée déterminent quelle correction est sûre pour une pièce donnée.
Réaliser un test de dépannage contrôlé
- Contenir et identifier : séparer les pièces suspectes et enregistrer la révision de la pièce, le lot de résine, la cavité, la séquence de tirs et l'emplacement du défaut.
- Vérifier les changements récents : examiner le séchage et la manipulation de la matière, le réglage, le nettoyage du moule, la maintenance, les alarmes machine et toute modification d'ingénierie.
- Choisir une cause testable : indiquer quelles preuves soutiendraient l'hypothèse et quel résultat l'affaiblirait.
- Modifier un seul facteur : maintenir les autres conditions stables et conserver des échantillons avant et après l'essai.
- Vérifier la pièce dans son ensemble : contrôler à nouveau les dimensions, l'aspect, la fonction et toute exigence de cycle ou d'inspection concernée.
Pour une vue d'ensemble des conditions de process à l'origine de ces symptômes, voir l' aperçu du processus de moulage par injection plastique. Un enregistrement d'action corrective utile doit indiquer le défaut, les preuves, la modification unique, le résultat et le contrôle de suivi. Si plusieurs variables changent simultanément, l'équipe peut obtenir une pièce temporairement meilleure sans comprendre pourquoi elle s'est améliorée.
Questions fréquemment posées
Que faut-il faire en premier lorsqu'un défaut de moulage apparaît ?
Enregistrer son emplacement exact, la cavité, le moment et les changements récents. Confiner les pièces suspectes, puis les comparer à un échantillon de référence avant d'ajuster le process.
Un défaut d'injection plastique peut-il avoir plusieurs causes ?
Oui. Des symptômes visibles similaires peuvent provenir de l'état de la matière, de l'écoulement, de l'éventage, de l'ajustement de l'outillage, du refroidissement, de l'éjection ou des conditions de mesure. La répartition aide à cibler la cause probable.
Dois-je modifier plusieurs réglages pour corriger un défaut plus rapidement ?
Généralement non. Modifier plusieurs variables à la fois rend difficile l'identification de la cause et peut créer de nouveaux défauts. Testez un facteur à la fois lorsque c'est possible.
Quand faut-il envisager une revue du moule ou de la conception ?
Envisagez-la lorsque le défaut reste au même endroit physique, réapparaît après des ajustements du procédé, ou ne peut être corrigé sans déplacer le problème ailleurs. Confirmez le constat par des preuves sur la pièce et le procédé.