
Niederdruck-Vergussfehler lassen sich am einfachsten diagnostizieren, wenn die umhüllte Baugruppe als Grenzflächensystem geprüft wird. Ein Spalt, eine Gratkante, ein verschobener Draht, eine unvollständige Abdeckung oder eine schwache Verbindung können auf Materialfluss, eingeschlossene Luft, Baugruppenlage, Substratzustand, Absperrdesign oder Handhabung zurückzuführen sein. Halten Sie fest, wo der Fehler auftritt und ob er sich am selben Merkmal wiederholt, bevor Sie Material- oder Prozesseinstellungen ändern.
Den Fehler klassifizieren, bevor der Prozess angepasst wird
Zunächst feststellen, welche Anforderung nicht erfüllt wurde: Abdeckung, Begrenzung, Haftung, Bauteilposition, elektrische Funktion oder Umgebungsschutz. Fotografieren und bewahren Sie ein repräsentatives Teil auf, notieren Sie die Baugruppenrevision und die Materialcharge und markieren Sie die Fehlerstelle. Dasselbe visuelle Symptom kann unterschiedliche Ursachen haben, je nachdem, ob es an einem Kabelaustritt, einer Steckerstirnfläche, einer dünnen Wand oder einer Grenzfläche zwischen zwei Substraten auftritt.
Vergleichen Sie den Fehler über mehrere Muster hinweg. Ein wiederholter Fehler an einer Werkzeugposition deutet auf eine lokale Kavitäts- oder Baugruppenlagebedingung hin; eine Veränderung, die viele Teile nach einem Wechsel von Materialcharge, Einrichtung oder Handhabung betrifft, deutet auf eine übergeordnete Variable hin. Dies sind Hinweise, keine Beweise. Bestätigen Sie dies mit Prüf- und Prozessaufzeichnungen.
Häufige Fehlermuster lesen
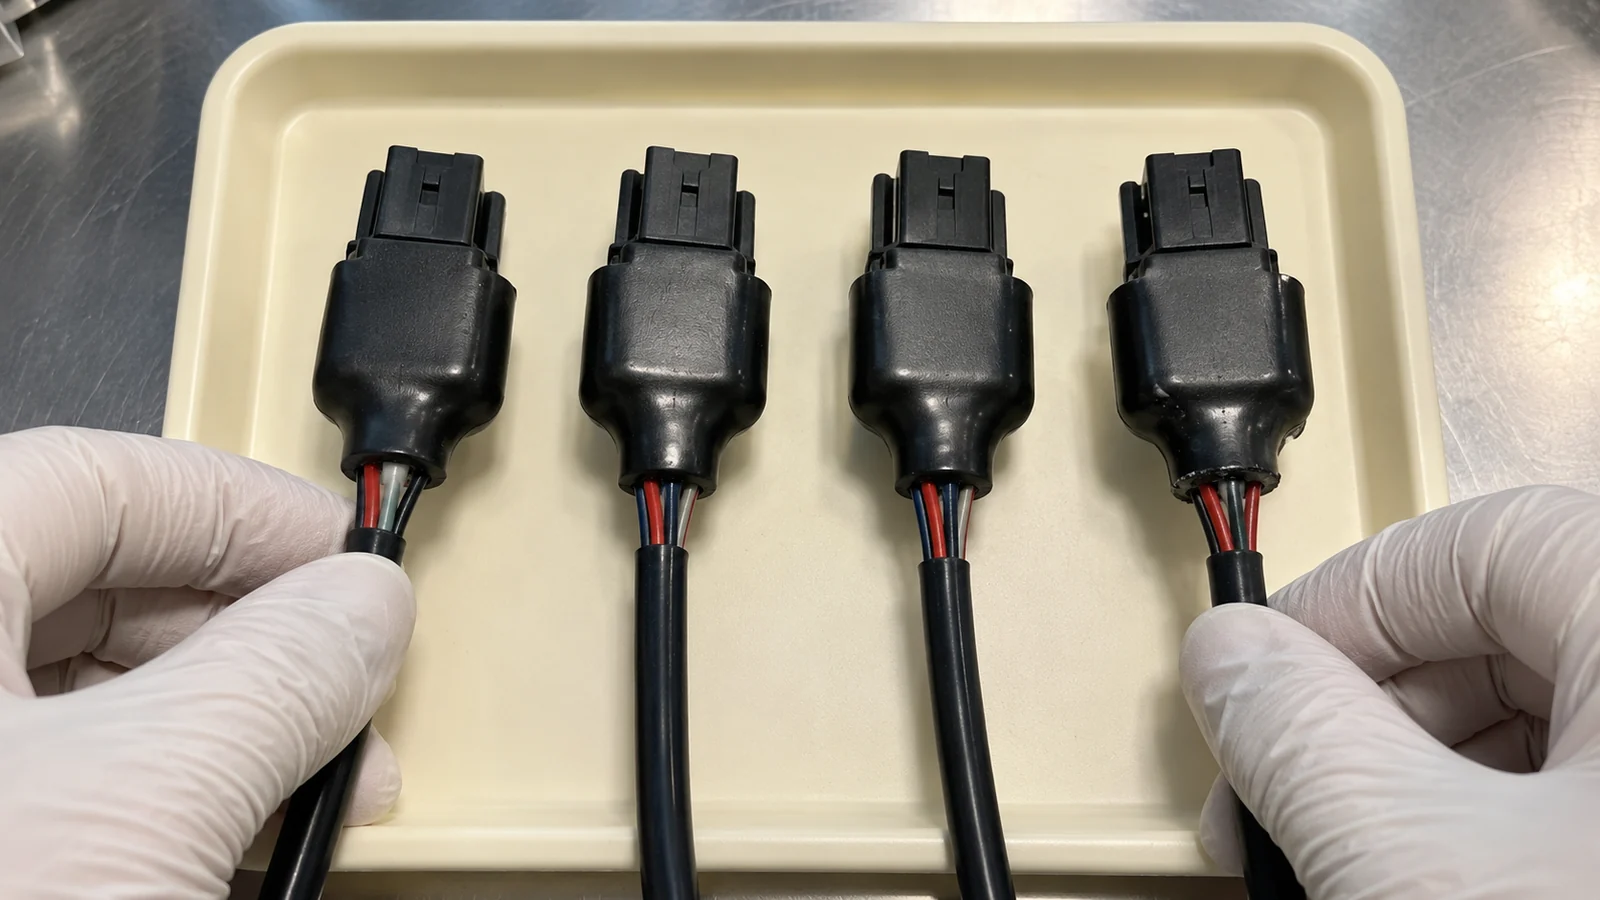
| Beobachtetes Problem | Erste Prüfungen | Nicht annehmen |
|---|---|---|
| Unvollständige Umhüllung oder ein sichtbarer Spalt | Fließweg, Anguss, Entlüftung, Baugruppenposition und Materialzustand | Dass ein höherer Druck für die Elektronik sicher ist. |
| Grat oder Material auf einer Sperrfläche | Absperrpassung, Kabellage, Trennebene und Baugruppenvariation | Dass das Entgraten eine akzeptable dauerhafte Korrektur ist. |
| Draht- oder Bauteilverschiebungen nach dem Verguss | Vorrichtungsauflage, Fließrichtung, Beladewiederholbarkeit und Kavitätsfreiraum | Dass das Niederdruckverfahren alle Montagekräfte eliminiert. |
| Haftung oder Dichtung versagt im Einsatz | Substratidentität, Oberflächenzustand, Sortenkompatibilität und Validierungsumfang | Dass eine visuelle Haftung an einer Probe eine langfristige Adhäsion beweist. |
| Lunker oder eingeschlossene Luft | Füllsequenz, Entlüftungsweg, Montagegeometrie und Materialfließverhalten | Dass allein das Material die Ursache ist. |
Diese Matrix ist eine Triage-Hilfe. Bestätigen Sie die vermutete Ursache mit repräsentativen Baugruppen und den genehmigten Abnahmekriterien; ziehen Sie nicht ein einzelnes Symptom heran, um eine Werkzeug- oder Materialänderung zu rechtfertigen.
Die Grenzfläche in einer kontrollierten Reihenfolge nachverfolgen
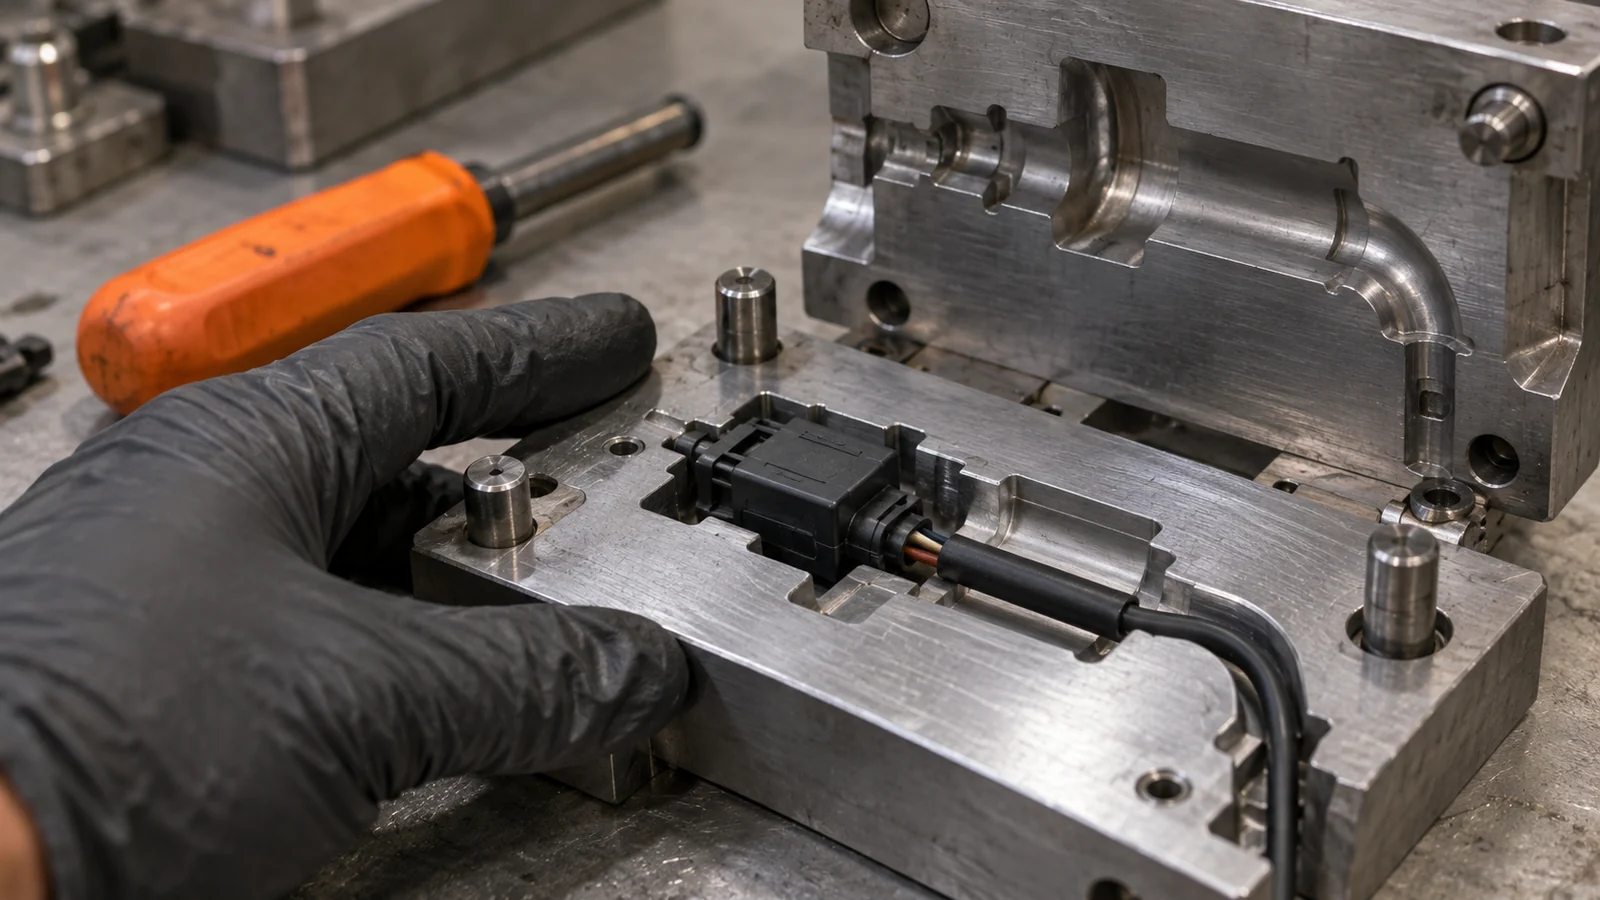
- Lokalisieren: markieren Sie den Fehler relativ zum Anguss, zur Entlüftung, zur Trennebene, zum Kabelaustritt und zum geschützten Bauteil.
- Vergleichen: prüfen Sie mehrere Muster und stellen Sie fest, ob das Problem einem Bauteilmerkmal, einer Kavitätsposition, einem Setup oder einer Materialcharge folgt.
- Montage verifizieren: bestätigen Sie die korrekte Revision, die Bauteilplatzierung, die Kabelführung, die Sauberkeit und den Oberflächenzustand.
- Prüfen Sie das Werkzeug: prüfen Sie Absperrungen, Entlüftungen, Angüsse, Positionierungselemente sowie Verschleiß oder Verunreinigungen in der Nähe des Fehlers.
- Prüfen Sie Material- und Prozessaufzeichnungen: verifizieren Sie Werkstoffsorte, Handhabung, Anfahren, Einstellungen und etwaige kürzliche Änderungen anhand der Lieferantenempfehlungen.
- Einen Faktor ändern: testen Sie eine kontrollierte Korrektur und prüfen Sie sowohl den fehlerhaften Bereich als auch benachbarte Freihalteelemente.
Bei Haftungsfehlern testen Sie die tatsächliche Substratkombination und den Oberflächenzustand. Bei einem verschobenen Bauteil konzentrieren Sie sich zuerst auf die Montagefixierung und die Reproduzierbarkeit der Beladung. Bei Grat an einem Kabelaustritt bestätigen Sie die Kabelabmessungen und -position sowie die Absperrkonstruktion. Diese gezielten Prüfungen liefern mehr Informationen als das gleichzeitige Ändern mehrerer Variablen.
Die Baugruppe schützen, während die Ursache behoben wird
Erhöhen Sie nicht die Formkraft und verwenden Sie keine aggressivere Reinigungsmethode, bevor das Bauteil und seine Schnittstellen bewertet wurden. Eine Änderung kann Elektronik beschädigen, Leiter freilegen oder die Dichtung schwächen, selbst wenn sich der sichtbare Defekt verbessert. Legen Sie Kriterien für Nacharbeit, Ausschuss und Revalidierung auf Basis der Produktanforderungen fest.
Verifizieren Sie nach der Korrektur die Abdeckung, die Begrenzung, die Bauteilposition, die Haftung sofern erforderlich und die Funktionsleistung. Führen Sie alle für die Anwendung definierten Umwelt- oder Elektroprüfungen durch, bevor Sie das Problem schließen. Zur Prozessübersicht siehe Niederdruckverguss für den Schutz von Elektronik; die Fehlerdiagnose sollte dennoch an die exakte Baugruppe und das Material gebunden sein.
FAQ
Kann eine unvollständige Abdeckung durch Erhöhen der Prozesseinstellung behoben werden?
Nicht ohne Prüfung des Fließwegs, der Entlüftung, der Montageposition, des Materialzustands und der Bauteilgrenzen. Eine höhere Einstellung kann neue Schäden oder Grat erzeugen, daher ist ein kontrollierter Versuch durchzuführen und die komplette Baugruppe zu prüfen.
Warum tritt Grat rund um einen Kabelaustritt auf?
Mögliche Ursachen sind Abweichungen der Kabelposition oder -größe, die Passung der Absperrung, der Zustand der Trennebene und die Montagebeladung. Vergleichen Sie das tatsächliche Kabel und den Werkzeugzustand, bevor Sie eine Korrektur wählen.
Beweist eine sichtbare Verkapselung, dass die Elektronik geschützt ist?
Nein. Die Abdeckung ist nur ein Kriterium. Haftung, Funktionsleistung und alle erforderlichen Umweltprüfungen müssen für die Anwendung definiert und verifiziert werden.