
Die Exposition von elektronischen Sensoren, Hochspannungs-Batteriebusbars und Kabelbaugruppen gegenüber aggressiven Automobilflüssigkeiten und Umgebungsfeuchtigkeit beschleunigt korrosives Versagen. Herkömmliche Vergussmassen und sekundäre Silikondichtungen reißen unter kontinuierlicher mechanischer Vibration, sodass Elektrolytflüssigkeiten interne Verbindungen kurzschließen können. Das direkte Einkapseln von Metallkontakten und Leiterplatten in technischen Thermoplasten erzeugt eine monolithische Barriere, die das Eindringen von Umwelteinflüssen stoppt.
Um eine robuste Verbindung über heterogene Materialien hinweg zu erreichen, müssen die Oberflächenenergien des Metalls mit den Schmelztemperaturen des Polymers abgeglichen werden. Dieser technische Leitfaden untersucht Labyrinth-Sperrkonstruktionen, den Ausgleich unterschiedlicher Wärmeausdehnung und Isolationsstandards für Hochspannung.
Inhaltsverzeichnis
- 1. IP67-wasserdichte Verkapselung für Sensoren und elektrische Komponenten
- 2. Overmolding von Kunststoffen über Metalleinsätze und Baugruppen
- 3. Überwindung von Spannungen durch unterschiedliche Wärmeausdehnung (CTE)
- 4. Warum JUCHENG für komplexes Insert-Overmolding wählen
- 5. Häufig gestellte Fragen (FAQs)
IP67-wasserdichte Verkapselung für Sensoren und elektrische Komponenten
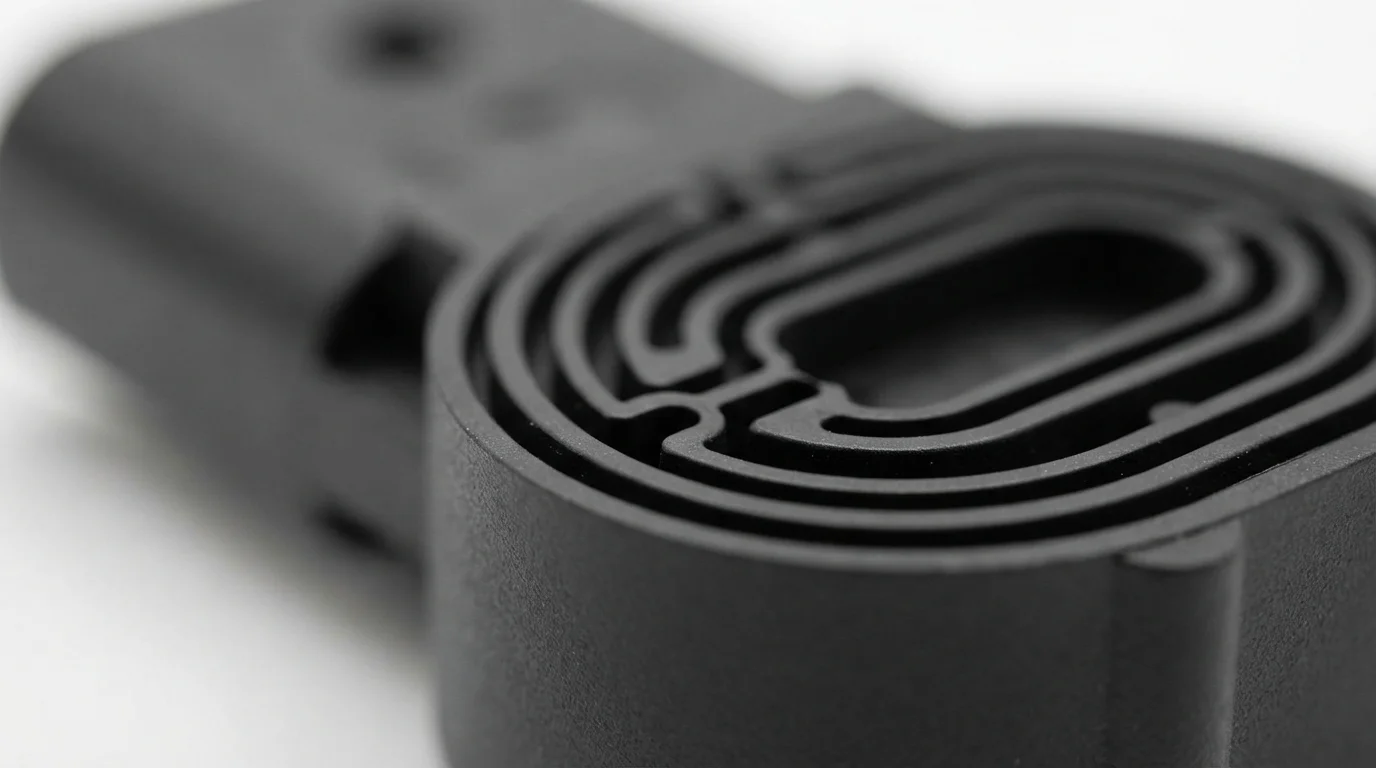
Der Schutz empfindlicher interner Komponenten vor Feuchtigkeit, Streusalzspray und dynamischem Hochdruckreinigen erfordert robusten Eindringschutz. Um eine IP67- oder IP69K-Abdichtung zu erreichen und gleichzeitig das Eindringen von Flüssigkeiten während des Insert-Overmoldings zu verhindern, ist die Schaffung nahtloser hermetischer Dichtungsflächen. erforderlich. Geschmolzenes Polymer muss intim um Metallprofile fließen und Mikrospalte eliminieren, die als Kapillarwege für das Eindringen von Feuchtigkeit dienen. Die Konstruktion erhabener Labyrinthrippen entlang der Metall-Kunststoff-Grenze verlängert die physikalischen Kriechstrecken und verhindert Lichtbogenbildung bei Hochspannung.
Tabelle 1 unten vergleicht Dichtungsmechanismen und Umgebungsbewertungen über gängige Insert-Verkapselungskonfigurationen:
| Verkapselungsarchitektur | Primäres Substratmetall | Umspritzter Polymer | Schutzart | Wichtigste Umgebungsbeständigkeit |
|---|---|---|---|---|
| Labyrinth-abgedichteter Sensorkörper | Vergoldete Messingstifte | PBT / PA66-GF30 | IP67 / IP68 Eintauchen | Beständig gegen Getriebeöl & Bremsflüssigkeit |
| Hochspannungs-EV-Sammelschiene | Gestanzter Kupferstab (C11000) | Orange PA66 (UL94 V-0) | IP69K Hochdruckreinigung | Verhindert 800V-Dielektrikumsdurchschlag |
| Industrieller Steckverbinder-Kabelbaum | Vernickelte Stahlkontakte | Santoprene TPV / TPU | IP67 Staub- und Feuchtigkeitsschutz | Beständig gegen chemische Reinigung und UV-Einwirkung |
Umspritzen von Kunststoffen über Metalleinsätze und Baugruppen
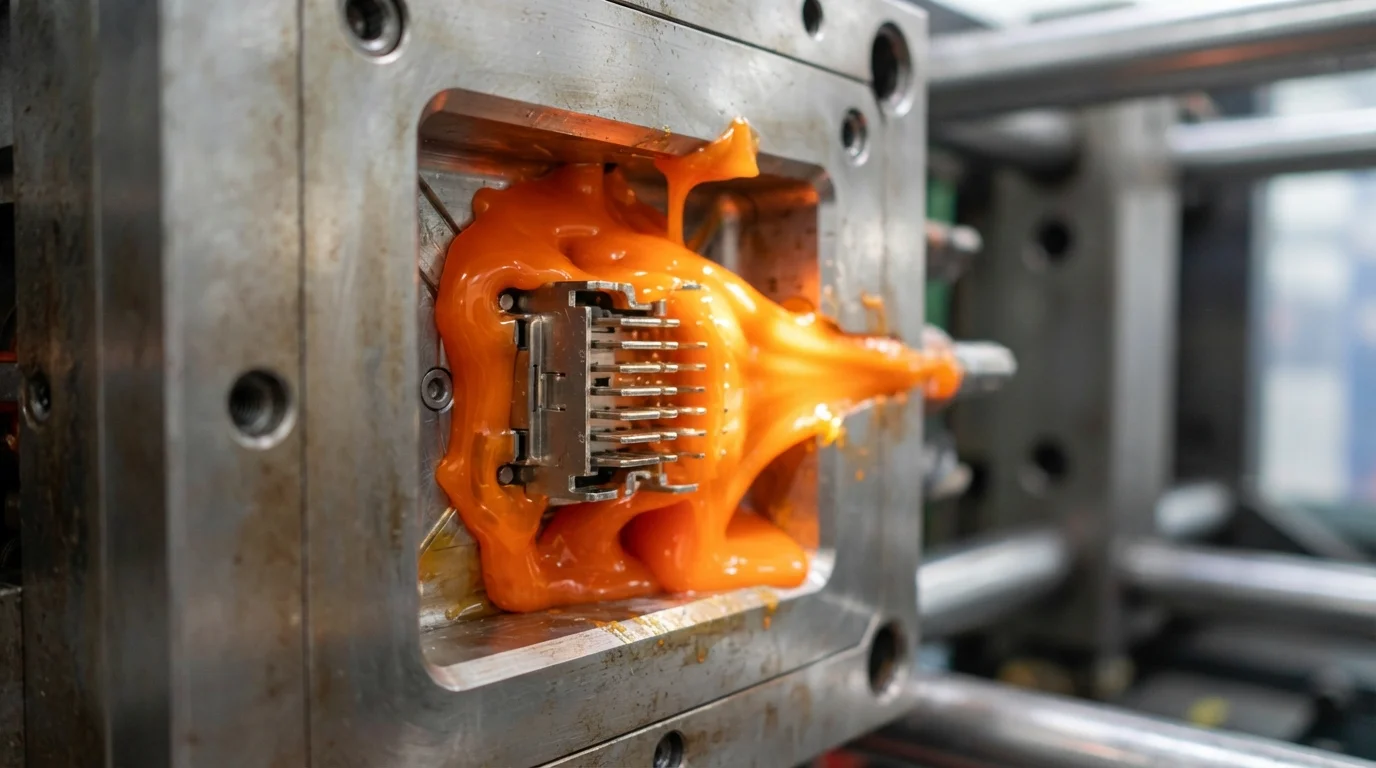
Komplexe technische Baugruppen kombinieren vorbearbeitete Messing-Gewindebefestigungen, Kupferstromschienen, und flexible Kabelbäume zu einem einheitlichen Kunststoffgehäuse. Primäre technische Herausforderungen beim Insert-Umspritzen konzentrieren sich auf die Verhinderung von Insert-Verschiebung unter intensiven hydrodynamischen Einspritzdrücken. Strukturelle Harze wie PA66-GF30 oder Polycarbonat (PC) bieten hohe starre Belastbarkeit, während Elastomer-Verbindungen wie Santoprene TPV äußere Polsterung liefern. Roboterautomation lädt vorgeformte Metallbaugruppen in Kernhohlraum-Aufnahmen mit Sub-Millimeter-Positioniergenauigkeit vor jedem Schließzyklus.
Heterogene Umspritzungs-Workflow-Schritte umfassen:
- Automatisiertes Einlegen von Metalleinsätzen—Durch den Einsatz von Roboter-Endeffektor-Werkzeugen werden Metallkontakte sicher über den Kernpositionierstiften platziert.
- Vorwärmen von Metallsubstraten—Das Erwärmen von Metalleinsätzen auf 100 °C reduziert thermische Gradienten während des Polymerkontakts.
- Geschwindigkeitsgeregeltes Füllen—Das Einspritzen von Harz unter geschlossener Regelung der Geschwindigkeit füllt enge Kavitäten, ohne die Einsätze zu verschieben.
- Hochdruck-Nachdruck—Das Halten des Nachdrucks stellt sicher, dass das Polymer fest um die Metall-Rändelungen schrumpft.
Überwindung von Spannungen durch unterschiedliche thermische Ausdehnung (CTE)
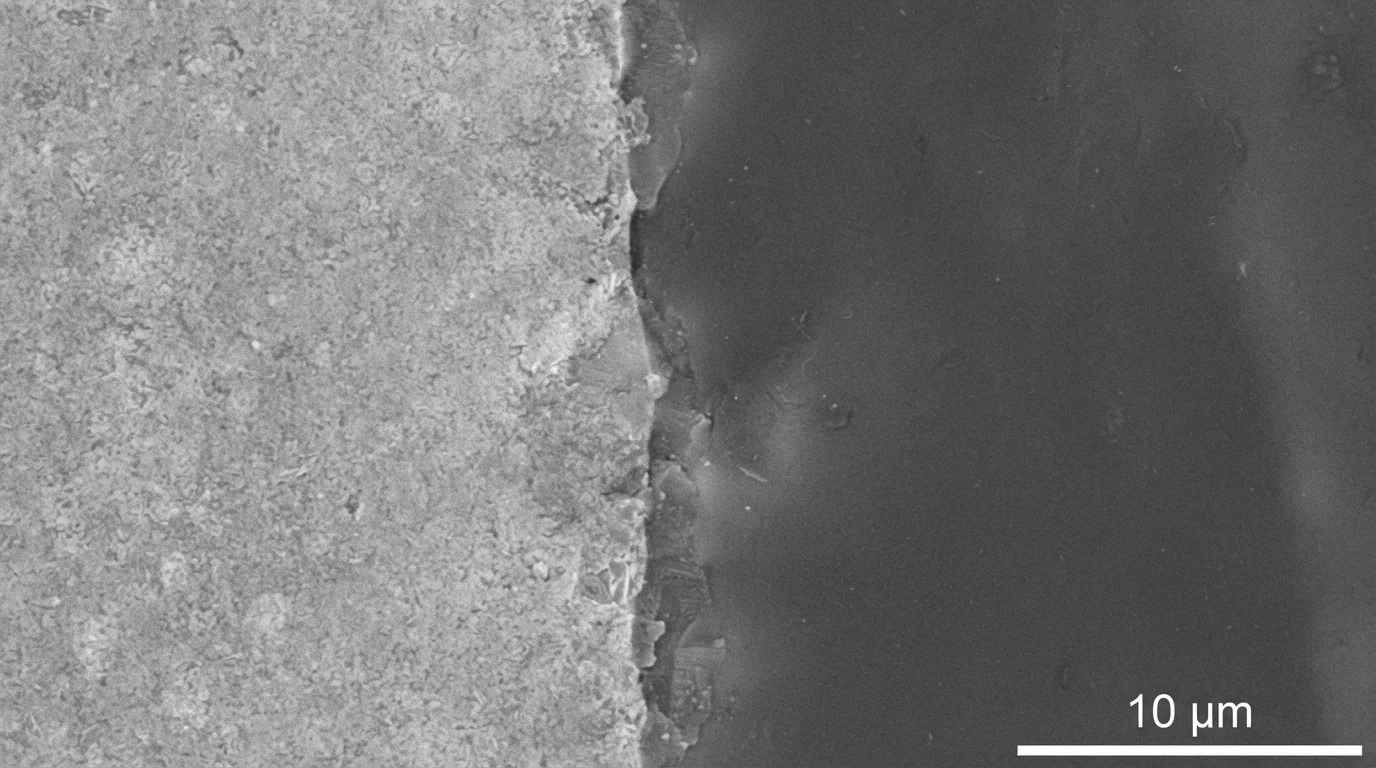
Die Verwaltung der CTE-Diskrepanz zwischen starren Metallen und umgebenden Polymeren verhindert Spannungsrisse nach dem Formen. Kupfer und Messing dehnen sich mit 16,5 bis 18,5 ppm/K aus, während ungefüllte technische Kunststoffe sich beim Erhitzen mit 60 bis 100 ppm/K ausdehnen. Während Thermoschockprüfungen von -40 °C bis 125 °C erzeugen Unterschiede in der thermischen Ausdehnung starke Zug-Ringspannungen in der Kunststoff-Boss-Wand.
Erfolgreiches Insert-Umspritzen hängt von der Auswahl von Harzformulierungen mit hoher Dehnung ab, die elastische Dehnung ohne Rissbildung absorbieren. Das Hinzufügen von Glasfasern zur Harzmatrix senkt den CTE des Polymers und bringt ihn in enge Übereinstimmung mit den metallischen Ausdehnungsraten.
Warum JUCHENG für komplexes Insert-Umspritzen wählen?
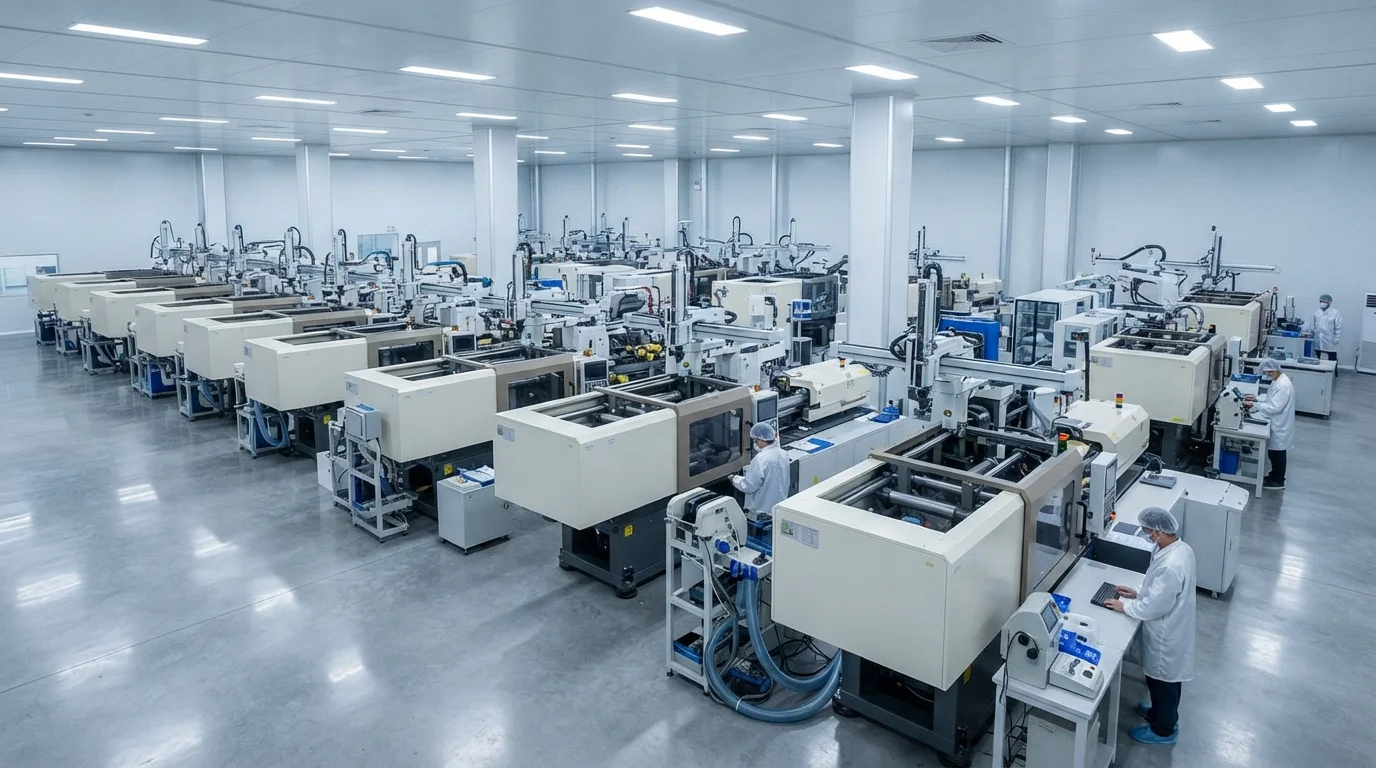
Die Partnerschaft mit JUCHENG für Metall-Kunststoff-Umhüllungsprojekte bietet Zugang zu einer umfangreichen Produktionsfläche mit über 35 automatisierten Spritzgießmaschinen mit Schließkräften von 15 t bis 3000 t. Ein hauseigener Werkzeugbau mit 25 Sätzen von 5-Achs-CNC-Maschinen ermöglicht die präzise Bearbeitung von Abschaltstahl-Landflächen aus gehärtetem S136-Edelstahl oder H13-Werkzeugstahl. Die Kombination von Metalleinsätzen mit Gummischichten durch Insert-Overmolding ergänzt unsere Kernkompetenzen. Overmolding-Spritzguss Fähigkeiten.
Qualitätsmanagementsysteme, zertifiziert nach IATF 16949 und ISO 13485, stützen jeden Mehrkomponenten-Produktionslauf und bieten vollständige PPAP-Level-3-Dokumentation für Automobilprogramme. Der Betrieb einer ISO-Klasse-8-Reinraum-Spritzgussabteilung schützt medizinische Komponenten während des Spritzgießens und der Drop-Verpackung vor Partikelkontamination.
Häufig gestellte Fragen (FAQs)
Was ist der Hauptunterschied zwischen Insert-Molding und Insert-Overmolding?
Beim Insert-Molding werden in der Regel Metallbefestigungselemente in ein einzelnes starres Kunstharz eingebettet. Beim Insert-Overmolding handelt es sich um einen mehrschichtigen Prozess, bei dem ein Metalleinsatz in starrem Kunststoff eingebettet und anschließend mit einer flexiblen Elastomerschicht wie TPE oder TPU überzogen wird.
Wie verhindert man, dass Kunststoff während des Spritzgießens auf Metallkontaktstifte austritt?
Die Verhinderung von Kunststoffgrat erfordert die Bearbeitung von Formabsperrflächen mit Toleranzen enger als 0,01 mm. Präzisionsgeschliffene Stahlabsperrflächen klemmen fest gegen die Schulter des Metalleinsatzes und bilden eine mechanische Barriere, die geschmolzenen Kunststoff blockiert.
Warum ist das Vorheizen von Metalleinsätzen vor dem Overmolding entscheidend?
Das Vorheizen von Metalleinsätzen auf 100 °C verringert die Temperaturdifferenz zwischen kaltem Metall und geschmolzenem Kunststoff. Geringere thermische Gradienten verhindern, dass die Polymerhaut vorzeitig erstarrt, und reduzieren Eigenspannungen, die Risse verursachen.
Wie erreicht Insert-Overmolding eine wasserdichte Abdichtung nach IP67?
Die Erreichung der IP67-Dichtheit beruht auf dem Spritzgießen von Elastomerharzen wie Santoprene TPV direkt über Metallanschlüsse und Gehäusenähte. Das schrumpfende Elastomer zieht sich fest um das Metallprofil zusammen und bildet eine durchgehende Dichtung.
Welche Kunststoffe eignen sich am besten zur Umhüllung von Hochspannungs-EV-Stromschienen?
Flammhemmendes Polyamid 66 (PA66-GF30) und Polybutylenterephthalat (PBT) werden für Hochspannungs-Stromschienen bevorzugt. Diese Harze kombinieren hohe mechanische Steifigkeit, Flammhemmung nach UL94 V-0 und Vergleichskriechstromfestigkeitswerte (CTI) von über 600 V.
Können elektronische Leiterplatten (PCBs) direkt mit Insert-Overmolding umhüllt werden?
Die direkte Verkapselung von Leiterplatten erfolgt mittels Niederdruck-Polyamid-Schmelzklebstoffen oder schonender Sekundärspritzguss. Niedrigere Einspritzdrücke schützen empfindliche Lötstellen und Drahtverbindungen vor mechanischen Quetschschäden.