LCP-Celanese Vectra E130i
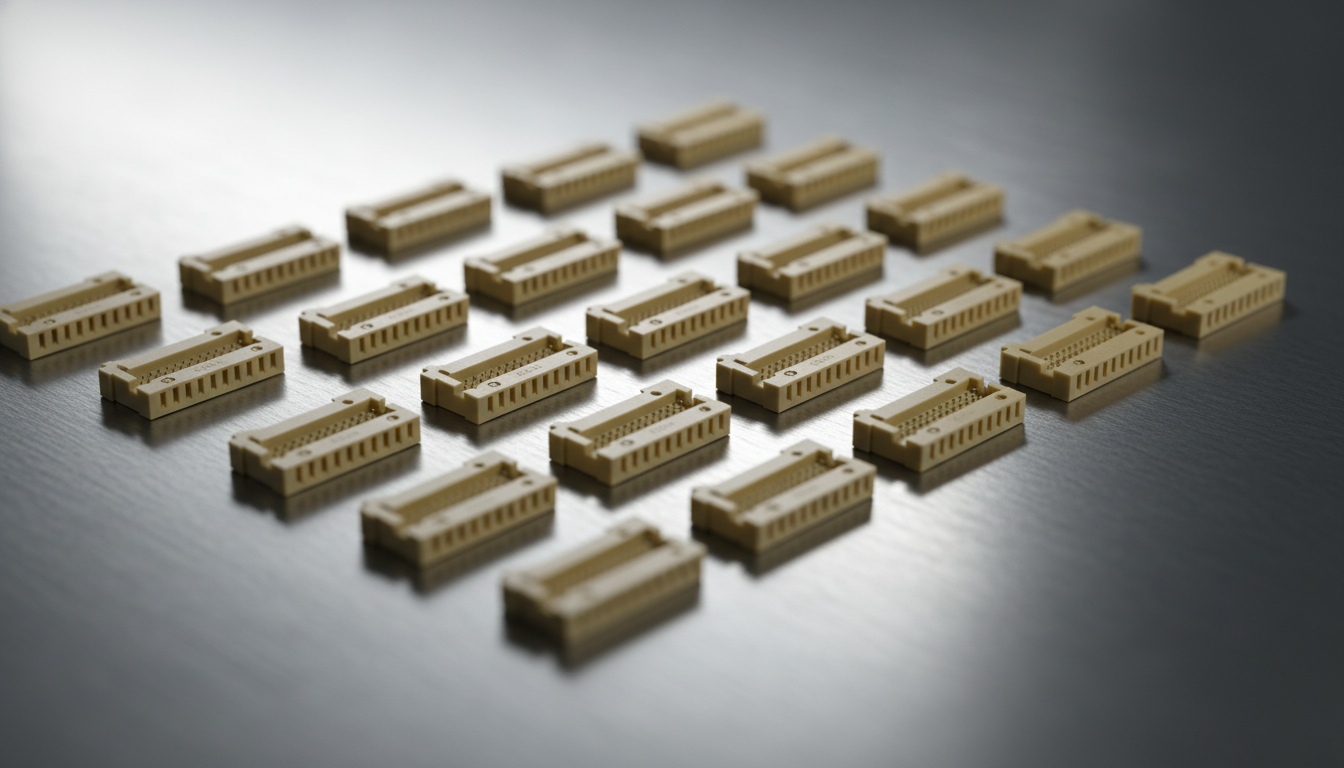
Beständigkeit gegen bleifreie Reflow-Löttemperaturen bis zu 280 °C bei gleichzeitiger Aufrechterhaltung der strukturellen Ebenheit im Submillimeterbereich bis zu einer Dicke von 0,1 mm erfordert ein spezielles selbstverstärkendes Polymer, das Celanese's Vectra E130i durch seine 30% glasfaserverstärkte Flüssigkristallpolymer-Matrix (LCP) liefert. Mit einer Dichte von 1,62 g/cm³ und einem Schmelzpunkt von 340 °C bietet dieser hochfließfähige Typ einen außergewöhnlichen Zugmodul von 15.000 MPa sowie eine hervorragende dimensionsstabile Formstabilität mit geringem Verzug. Jucheng Precision ist nach ISO 9001 und IATF 16949 zertifiziert und spezialisiert sich auf das Mikrospritzgießen von Vectra E130i für hochdichte 5G-Telekommunikations- und Steckverbinderbaugruppen. Mit unserer 5-Achs-CNC-gefrästen H13-Werkzeugform kontrollieren wir dessen anisotropes Schrumpfverhalten und optimieren die Bindenähtfestigkeit, wodurch wir fehlerfreie Teile liefern, die per Zeiss-Koordinatenmessgerät verifiziert werden.
Vectra E130i Strukturmechanik & anisotropes Schrumpfprofil
Celanese™ Vectra® E130i ist ein 30% glasfaserverstärktes Flüssigkristallpolymer (LCP)-Harz, das nach ISO/ASTM-Normen zertifiziert ist, um unübertroffene mechanische Steifigkeit, ultra-dünne Fließfähigkeit und geringe Verzugseigenschaften zu liefern:
| Struktur-/physikalischer Parameter | Vectra E130i getestete Probe | 5G- & Steckverbindervorteil |
|---|---|---|
| Zugmodul | 15,0 GPa (15.000 MPa) (ISO 527-1,2) | Bietet außergewöhnliche, metallähnliche strukturelle Steifigkeit, die eine Durchbiegung des Bauteils während dynamischer mehrpoliger automatisierter Kontakteinsätze verhindert. |
| Fließschrumpfung | Nahezu Null (0,02% bis 0,05% parallel) | Hochorientierte Polymerketten richten sich entlang der Fließrichtung aus, wodurch lineare thermische Schrumpfung eliminiert und eine präzise Dimensionsstabilität gewährleistet wird. |
| Wärmeformbeständigkeit (HDT) | 275 °C (DAM @ 1,80 MPa) | Behält unnachgiebige mechanische Steifigkeit unter Hochtemperatur-SMT-bleifreiem Reflow (Schmelzpunkt 340 °C) bei und verhindert so eine Drift der Stiftausrichtung. |
Ultra-Dünnwand-Prozessanpassungsfähigkeit für Vectra E130i
Mit seiner extrem niedrigen Schmelzviskosität und hohen selbstverstärkenden Kristallinität verarbeitet sich Vectra E130i vorhersehbar in Sub-Millimeter-Kavitäten:
| Bauteilkategorie | Schwerpunkt Spritzgießprozess |
|---|---|
| Feinraster-Board-to-Board (B2B) Steckverbinder | Ausgezeichnet. Der primäre Prozess für Vectra E130i. Optimiert für Mehrkavitäten- und ultra-dünnwandige Steckverbinder-Raster mit Wandstärken bis zu 0,1 mm. |
| Hochgeschwindigkeits-SMT-Baugruppen | Ausgezeichnet. Beständig gegen Blasenbildung beim Hochtemperatur-Reflow der Oberflächenmontagetechnologie (SMT), gewährleistet makellose ebene Oberflächen. |
| Fortschrittliche Kameramodul-Träger | Gut. Hervorragende Dimensionsstabilität, geringe Ausgasung und ausgezeichnete Fließeigenschaften verhindern strukturelles Verziehen in empfindlichen Smartphone-Linsen. |
LCP-Celanese Vectra E130i Werkzeugbau- und Bindenahkt-Management-Bauplan
Das Formen eines ultra-hochfließenden, teilkristallinen Polymers wie Vectra E130i erfordert eine strenge Optimierung der Bindenähte und einen Ausgleich der anisotropen Schwindung:
Ausgleich der anisotropen Schwindung
Vectra E130i weist in Fließrichtung nahezu keine Schwindung auf (0,02 % – 0,05 %), jedoch eine deutlich höhere Schwindung senkrecht zur Fließrichtung (0,35 %). Unsere interne Werkzeugbauabteilung verwendet 5-Achs-CNC-Maschinen, um präzise Formkavitäten zu schneiden und Kühlkanäle auszugleichen, wodurch ungleichmäßige thermische Kontraktion und Bauteilverzug verhindert werden.
Optimierung schwacher Bindenähte (Knit Lines)
LCP-Moleküle richten sich stark entlang der Fließrichtung aus. Diese Orientierung führt dazu, dass Bindenähte (wo zwei Fließfronten aufeinandertreffen) mechanisch schwach sind. Die Werkzeugbauingenieure von Jucheng führen während unserer kostenlosen 24-Stunden-DFM-Phase detaillierte Moldflow-Simulationen durch, um Anschnittpositionen strategisch zu platzieren und Bindenähte von hochbelasteten Zonen wegzuverlagern.
S136 Spiegelpolierte Werkzeuge (Reinheitserhalt)
Aufgrund der extremen Schließkräfte und Schmelzgeschwindigkeiten von LCP E130i verwendet die Werkzeugbauabteilung von Jucheng gehärtete, korrosionsbeständige S136-Edelstahlformen. Wir härten Kavitäten auf 52 HRC und konstruieren großzügige Entformungsschrägen (mindestens 1,5° bis 2,0°), um eine saubere Entformung der Teile zu gewährleisten.
Erweitertes Trockenmittel-Vortrocknungsprotokoll
Während LCP nur minimal Wasser aufnimmt, verursacht Feuchtigkeit hydrolytische Spaltung und eine Verschlechterung der Bindenähte. Wir trocknen Vectra E130i-Harz bei 150 °C (302 °F) für 4 Stunden mit Trockenmittel und halten die innere Feuchtigkeit unter 0,011 TP3T, um optimale molekulare Bindungen zu gewährleisten.
Wichtige Anwendungsbereiche für LCP-Celanese Vectra E130i
- 5G-Telekommunikation & Hochdichte Elektronik: Steckverbinder mit feinem Raster für Board-to-Board, USB-Typ-C-Stecker, SIM-Karten-Steckplätze, CPU-Sockel, Kameramodul-Rahmen und Hochfrequenz-RF-Steckverbinder.
- Automobil-Antriebsstränge und Sensoren (IATF 16949): Zündspulen-Spulenkörper, Getriebesensoren, Antriebsstrang-Steuermodule, LED-Lampenfassungen und Sensoren für elektrische Wasserpumpen.
- Medizinische Instrumente (ISO 13485-konform): Minimalinvasive chirurgische Spitzen, hochwertige medizinische Steckverbinder, Spulenkörper für Diagnosekartuschen und Katheterkomponenten, die SMT-Löten erfordern.
Eigenschaften
| Dichte | 1.62 g/cm³ |
| Zugmodul | 15.000 MPa |
| Zugfestigkeit beim Bruch | 190 MPa |
| Zugdehnung beim Bruch | 1.9 % |
| Biegefestigkeit | 240 MPa |
| Biegemodul | 14.000 MPa |
| Charpy-Kerbschlagzähigkeit (23°C) | 11 kJ/m² |
| Izod-Kerbschlagzähigkeit (23°C) | 110 J/m |
| Schmelztemperatur | 340 °C |
| Wärmeformbeständigkeitstemperatur (HDT @ 1,80 MPa) | 275 °C |
| Linearer Formschwund (Fließrichtung) | 0.02 - 0.05 % |
| Linearer Formschwund (quer zur Fließrichtung) | 0.35 % |
| Dielektrische Festigkeit (1,5 mm) | 35 kV/mm |
| Spezifischer Durchgangswiderstand | 1,0E+16 Ohm-cm |
| Maximale Bauteilgröße | 600 x 400 mm |
| Minimale Bauteilgröße (Mikrospritzguss-Grenze) | 0,1 x 0,1 mm |