LCP-Celanese Vectra E130i
Выдерживание температур бессвинцового оплавления до 280°C при сохранении субмиллиметровой плоскостности конструкции толщиной до 0,1 мм требует специализированного самoармирующегося полимера, который Celanese Vectra E130i обеспечивает благодаря своей матрице из жидкокристаллического полимера (LCP), армированной 30% стекловолокна. Обладая плотностью 1,62 г/см³ и температурой плавления 340°C, этот высокотекучий сорт обеспечивает исключительный модуль упругости при растяжении 15 000 МПа, а также выдающуюся размерную стабильность с низкой деформацией. Jucheng Precision, работающая в рамках стандартов ISO 9001 и IATF 16949, специализируется на микроформовании Vectra E130i для высокоплотных телекоммуникационных и соединительных узлов 5G. Используя наш инструмент H13, обработанный на 5-осевых станках с ЧПУ, мы контролируем анизотропную усадку и оптимизируем прочность линий спая, обеспечивая бездефектные детали, проверенные координатно-измерительной машиной Zeiss.
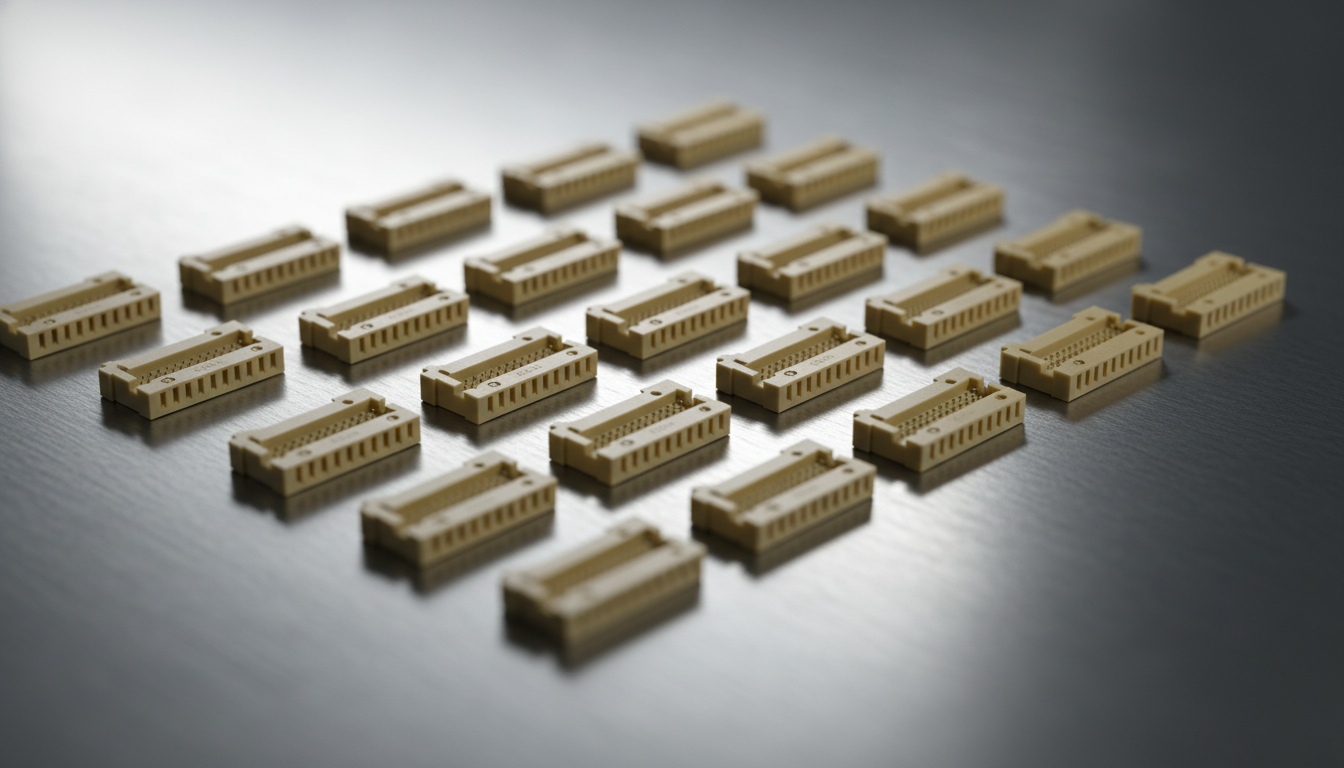
Структурная механика Vectra E130i и профиль анизотропной усадки
Celanese™ Vectra® E130i — это смола из жидкокристаллического полимера (LCP), армированная 30% стекловолокна, сертифицированная для обеспечения непревзойденной механической жесткости, сверхтонкой текучести и низкой деформации в соответствии со стандартами ISO/ASTM:
| Структурный/физический параметр | Испытанный образец Vectra E130i | Преимущество для 5G и разъемов |
|---|---|---|
| Модуль упругости при растяжении | 15,0 ГПа (15 000 МПа) (ISO 527-1,2) | Обеспечивает исключительную, подобную металлической, структурную жесткость, предотвращая прогиб детали при динамической многоштырьковой автоматической вставке клемм. |
| Усадка при течении | Почти нулевая (0,02%–0,05% параллельно) | Высокоориентированные полимерные цепи выравниваются вдоль направления течения, устраняя линейную термическую усадку и обеспечивая точную размерную стабильность. |
| Теплостойкость (HDT) | 275 °C (DAM @ 1,80 МПа) | Сохраняет негнущуюся механическую жесткость при высокотемпературном оплавлении безсвинцового SMT (температура плавления 340°C), предотвращая смещение выравнивания контактов. |
Адаптивность к процессу сверхтонких стенок для Vectra E130i
Благодаря сверхнизкой вязкости расплава и высокой самoармирующей кристалличности, Vectra E130i перерабатывается предсказуемо в полостях субмиллиметрового размера:
| Категория компонента | Фокус на процессе литья |
|---|---|
| Тонкошаговые разъемы плата-к-плате (B2B) | Отлично. Основной процесс для Vectra E130i. Оптимизирован для многогнездных сеток разъемов со сверхтонкими стенками толщиной до 0,1 мм. |
| Высокоскоростные SMT сборки | Отлично. Устойчив к вздутию при высокотемпературном оплавлении поверхностного монтажа (SMT), обеспечивая безупречно плоские поверхности. |
| Держатели усовершенствованных камерных модулей | Хорошо. Исключительная размерная стабильность, низкое газовыделение и отличные текучие свойства предотвращают структурное коробление в деликатных линзах смартфонов. |
План управления инструментальной оснасткой и линиями спая для LCP-Celanese Vectra E130i
Литье сверхтекучего полукристаллического полимера, такого как Vectra E130i, требует строгой оптимизации линий спая и компенсации анизотропной усадки:
Компенсация анизотропной усадки
Vectra E130i демонстрирует почти нулевую усадку в направлении потока (0,02%–0,05%), но значительно более высокую усадку перпендикулярно потоку (0,35%). Наш внутренний отдел инструментальной оснастки использует 5-осевые станки с ЧПУ для точной резки пресс-форм и балансировки путей охлаждения, предотвращая неравномерную термическую усадку и коробление деталей.
Оптимизация слабых линий спая (линий сварки)
Молекулы LCP сильно ориентируются вдоль направления потока. Эта ориентация приводит к тому, что линии спая (где встречаются два фронта потока) механически слабы. Инженеры по оснастке Jucheng проводят детальное моделирование Moldflow на этапе бесплатного 24-часового DFM, чтобы стратегически расположить литники, смещая линии спая от зон высокого напряжения.
S136 зеркально-полированная оснастка (сохранение чистоты)
Из-за экстремальных усилий смыкания и скоростей расплава LCP E130i, отдел оснастки Jucheng использует закаленные, коррозионностойкие пресс-формы из нержавеющей стали S136. Мы подвергаем полости термической обработке до 52 HRC и проектируем увеличенные углы наклона (минимум 1,5°–2,0°), чтобы обеспечить чистый съем деталей.
Расширенный протокол предварительной сушки осушителем
Хотя LCP поглощает минимальное количество воды, влага вызывает гидролитическое разложение и ухудшение линий спая. Мы сушим смолу Vectra E130i в осушителе при 150°C (302°F) в течение 4 часов, поддерживая внутреннюю влажность ниже 0,01% для обеспечения оптимальных молекулярных связей.
Ключевые области применения LCP-Celanese Vectra E130i
- Телекоммуникации 5G и высокоплотная электроника: Соединители плата-плата с мелким шагом, штекеры USB Type-C, слоты для SIM-карт, процессорные разъемы, рамки камерных модулей и высокочастотные ВЧ-соединители.
- Автомобильные силовые агрегаты и датчики (IATF 16949): Катушки зажигания, датчики трансмиссии, модули управления силовым агрегатом, патроны светодиодных ламп и датчики электрического водяного насоса.
- Медицинские инструменты (соответствует ISO 13485): Хирургические наконечники для малоинвазивных операций, высококачественные медицинские разъемы, катушки для диагностических картриджей и компоненты катетеров, требующие пайки SMT.
Свойства
| Плотность | 1.62 г/см³ |
| Модуль упругости при растяжении | 15000 МПа |
| Предел прочности при разрыве | 190 МПа |
| Относительное удлинение при разрыве | 1.9 % |
| Прочность на изгиб | 240 МПа |
| Модуль упругости при изгибе | 14,000 МПа |
| Ударная вязкость по Шарпи с надрезом (23°C) | 11 кДж/м² |
| Ударная вязкость по Изоду с надрезом (23°C) | 110 Дж/м |
| Температура плавления | 340 °C |
| Температура тепловой деформации (HDT @ 1.80 МПа) | 275 °C |
| Линейная усадка при литье (направление потока) | 0.02 - 0.05 % |
| Линейная усадка при литье (поперечное направление) | 0.35 % |
| Диэлектрическая прочность (1,5 мм) | 35 кВ/мм |
| Удельное объемное сопротивление | 1.0E+16 Ом-см |
| Максимальный размер детали | 600 x 400 мм |
| Минимальный размер детали (предел микролитья) | 0,1 x 0,1 мм |