
Một chi tiết có thể trông đơn giản trong CAD mà vẫn khó thoát khỏi khuôn. Khi thành phẩm đúc bị kéo lê, xước, bạc màu hoặc cong trong quá trình đẩy khuôn, góc thoát khuôn là một trong những đặc điểm thiết kế đầu tiên cần xem xét—nhưng không phải là yếu tố duy nhất. Kết cấu bề mặt, độ sâu kéo, độ co ngót, tình trạng bề mặt, làm nguội và hỗ trợ đẩy khuôn đều ảnh hưởng đến cách chi tiết tách khỏi thép khuôn.
Trả lời ngắn gọn: Góc thoát khuôn khi ép phun là độ côn được tạo dọc theo hướng kéo của khuôn. Nó làm giảm tiếp xúc trượt trong quá trình thoát khuôn. Không có một góc duy nhất phù hợp cho mọi đặc điểm: góc thoát khuôn yêu cầu phụ thuộc vào vật liệu, độ sâu, kết cấu bề mặt, hình học và yêu cầu về thẩm mỹ hoặc kích thước. Hãy thiết lập theo từng bề mặt và xác nhận trên chi tiết thực tế.
Trong bài viết này:
- Tại sao góc thoát khuôn thay đổi hành vi thoát khuôn
- Những bề mặt nào cần được xem xét kỹ nhất
- Đọc vết đẩy khuôn như bằng chứng
- Cân bằng góc thoát khuôn với chức năng của chi tiết
- Danh sách kiểm tra thực tế khi xem xét thiết kế
- Câu hỏi thường gặp
Tại sao góc thoát khuôn thay đổi hành vi thoát khuôn
Khi khuôn mở ra, chi tiết đúc phải di chuyển ra khỏi lòng khuôn hoặc lõi mà không có ma sát quá mức. Độ côn nhẹ làm cho khe hở tăng dần dọc theo hướng kéo, giảm chiều dài bề mặt cọ xát với khuôn. Nếu không đủ khe hở thoát khuôn, độ co ngót có thể bám chặt vào lõi, kết cấu bề mặt có thể giữ bề mặt một cách cơ học, và lực đẩy khuôn có thể để lại hư hỏng về ngoại quan hoặc kích thước.
Góc thoát khuôn không thay thế cho đường phân khuôn hoặc bố trí đẩy khuôn hợp lý. Một chi tiết có thể có góc thoát khuôn danh nghĩa mà vẫn bị kẹt nếu lõi bị nhám, thép bị hỏng, chi tiết quá nóng, các chốt đẩy đẩy không đều, hoặc hình học tạo ra điểm khóa cục bộ. Hướng dẫn thiết kế cho sản xuất của Autodesk cũng định nghĩa góc thoát khuôn tương quan với hướng mà chi tiết được lấy ra khỏi khuôn; do đó hướng kéo phải được thống nhất trước khi đánh giá góc.
Những bề mặt nào cần được xem xét kỹ nhất
Hãy bắt đầu với các bề mặt song song với hướng mở chính: thành bên sâu, gân, trụ, hốc, bề mặt tiếp giáp và bề mặt ngoại quan. Sau đó xem xét bất kỳ đặc điểm nào được thoát khuôn bằng thanh trượt hoặc cơ cấu nâng theo hướng kéo riêng của nó. Tác động bên thay đổi đường thoát khuôn cục bộ; nó không tự động loại bỏ nhu cầu về góc thoát khuôn trên các bề mặt trượt dọc theo nó.
Độ sâu và độ hoàn thiện bề mặt rất quan trọng. Một thành nông được đánh bóng và một thành sâu có kết cấu bề mặt không có cùng điều kiện tiếp xúc. Kết cấu bề mặt có thể làm tăng độ bám cơ học, vì vậy thông số kỹ thuật của nhà cung cấp kết cấu bề mặt và độ sâu kéo thực tế nên là một phần của việc xem xét thiết kế. Tương tự, một bề mặt làm kín, lỗ lắp ghép hoặc đặc điểm căn chỉnh có thể có hình học chức năng không thể tùy tiện tạo độ côn. Những bề mặt đó cần một chiến lược dung sai và tiếp giáp có chủ đích thay vì một quy tắc chung.
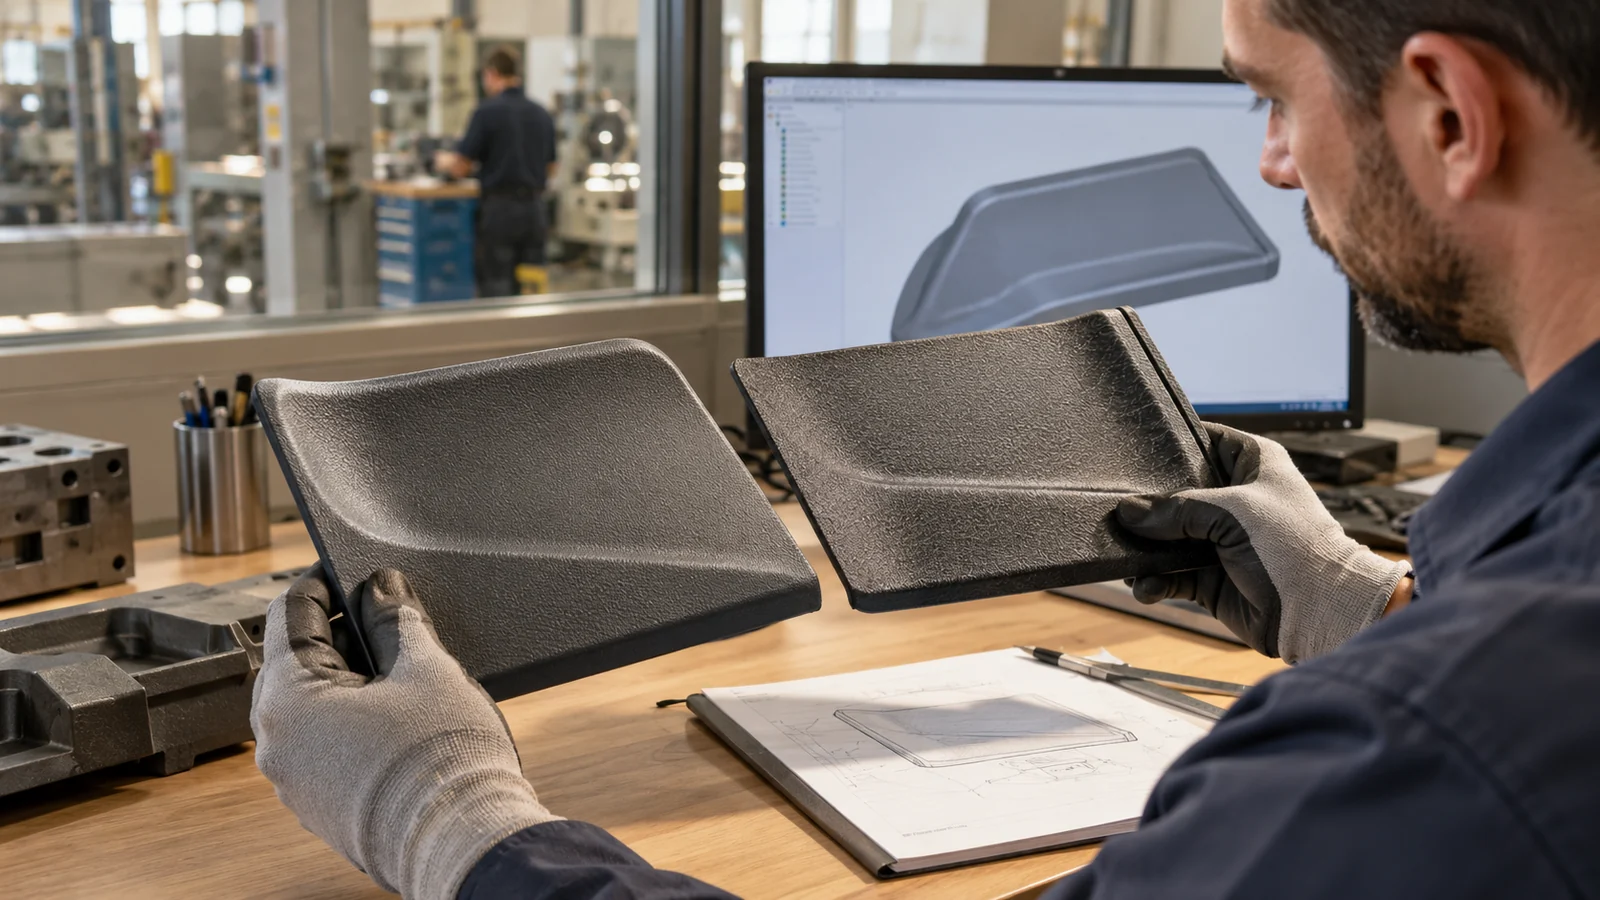
Hành vi của vật liệu cũng quan trọng. Độ co ngót có thể kéo chi tiết bám chặt quanh lõi, trong khi chất độn và cấp nhựa có thể ảnh hưởng đến ma sát, độ cứng và phản ứng kích thước. Hãy sử dụng thông tin gia công theo cấp cụ thể của nhà cung cấp và xác nhận tình trạng thép dự kiến của khuôn; không nên giả định rằng một giá trị góc thoát khuôn chung áp dụng như nhau cho mọi loại polymer.
Đọc vết đẩy khuôn như bằng chứng
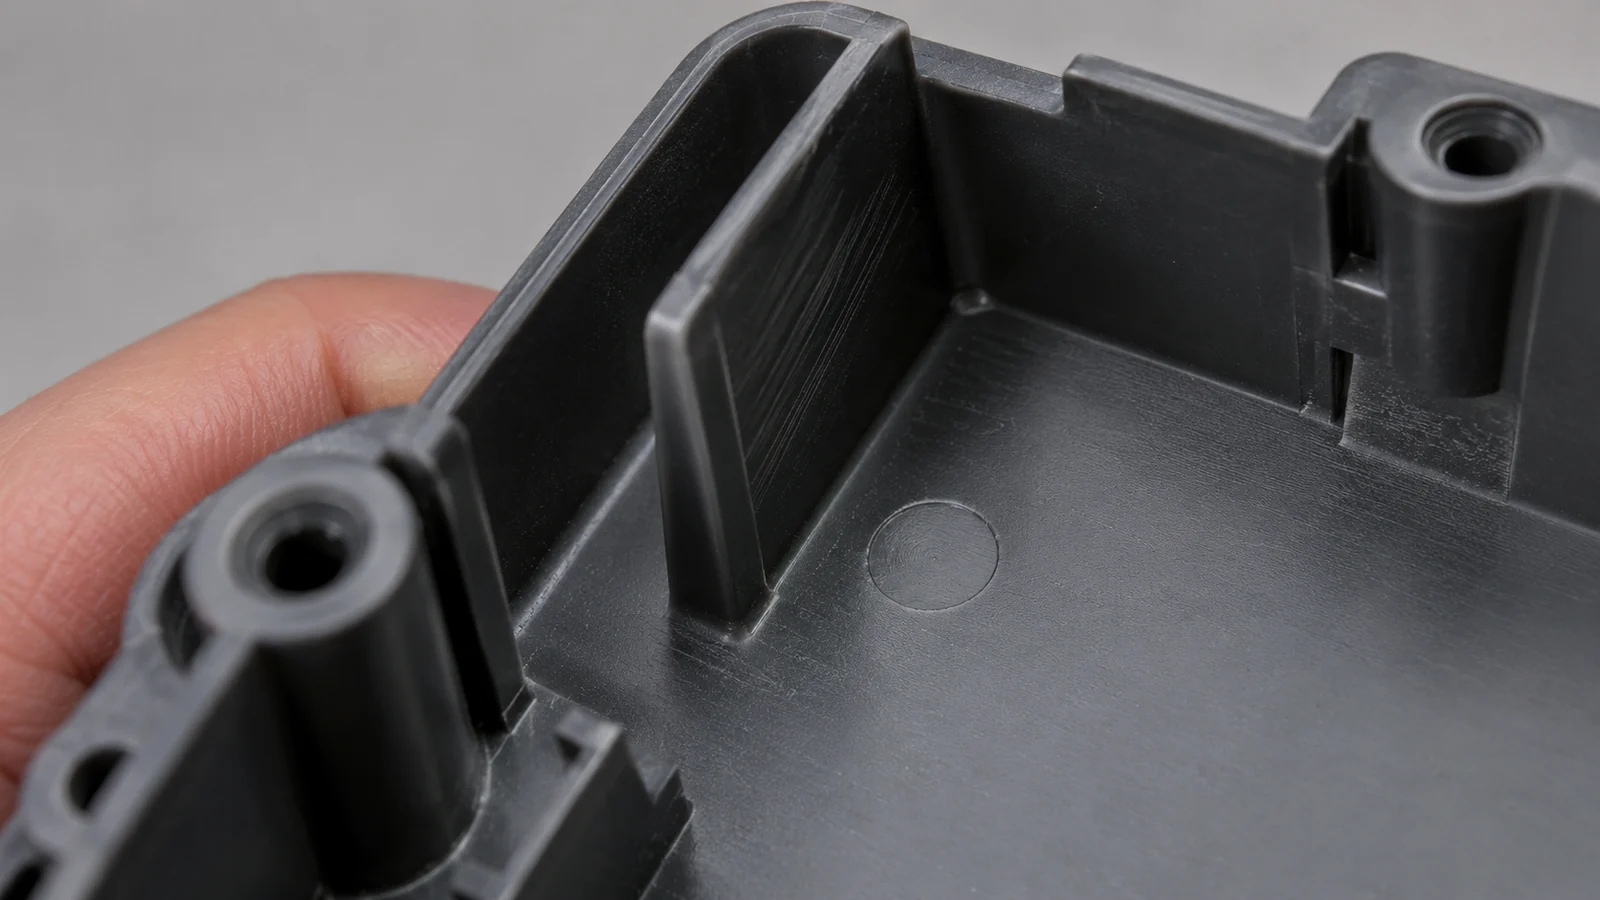
Các khuyết tật nhả khuôn khác nhau chỉ ra các cơ chế khác nhau. Vết xước rộng trên thành có thể cho thấy lực kéo quá mức, độ dốc không đủ, thép thô hoặc bề mặt bị buộc phải trượt. Vết trắng hoặc vết ứng suất gần chốt đẩy có thể cho thấy chi tiết vẫn còn quá nóng, tải trọng đẩy bị tập trung hoặc đặc điểm đó quá mềm dẻo cục bộ. Gân bị cong có thể là vấn đề về hỗ trợ hoặc vị trí đẩy chứ không chỉ đơn thuần là vấn đề về góc.
Hãy ánh xạ từng vết với phía khuôn và hướng rút của chi tiết. Kiểm tra xem vấn đề có lặp lại ở mọi lòng khuôn không, chỉ xuất hiện sau khi thay đổi quy trình, hay đi theo một lõi, miếng chèn hoặc vùng vân cụ thể. Việc so sánh đó giúp phân biệt vấn đề hình học với vấn đề thép hoặc quy trình cục bộ. Nếu đang xem xét thay đổi độ dốc, hãy xem lại các kích thước và dung sai lắp ghép liền kề; việc tăng độ côn có thể thay đổi kích thước mở, biên dạng thành và lượng vật liệu sẵn có tại một đặc điểm lắp ghép.
Cân bằng góc thoát khuôn với chức năng của chi tiết
Độ dốc lớn hơn có thể giúp nhả khuôn dễ hơn, nhưng nó cũng thay đổi hình học. Nó có thể làm thay đổi góc thành nhìn thấy, giảm độ sâu khả dụng của một đặc điểm hoặc ảnh hưởng đến cách hai chi tiết căn chỉnh. Ở những nơi một kích thước phải giữ thẳng hoặc song song, hãy cân nhắc xem chiến lược chia khuôn, bố trí lõi, đánh bóng, vân bề mặt hoặc hình học cục bộ có thể giải quyết vấn đề nhả khuôn mà không thay đổi giao diện chức năng hay không.
Đối với thành thẩm mỹ có vân, hãy quyết định lớp hoàn thiện và độ dốc cùng nhau. Đối với gân hoặc hốc sâu, hãy cân nhắc xem đặc điểm đó có thể được rút ngắn, mở rộng hoặc hỗ trợ theo cách khác không. Đối với bề mặt quan trọng về kích thước, hãy xác định vùng nào kiểm soát lắp ghép và nơi có thể đặt độ dốc mà không ảnh hưởng đến chức năng đó. Đây là những chủ đề phù hợp cho một buổi đánh giá thiết kế khuôn tùy chỉnh, sớm, trước khi chốt thép khuôn.
Dữ liệu mô phỏng và thử nghiệm có thể giúp giải quyết các ràng buộc xung đột. Một phân tích dòng chảy khuôn có thể cung cấp thông tin về các câu hỏi điền đầy, nén chặt và co ngót, trong khi lấy mẫu thực tế cho thấy chi tiết nhả khỏi thép thành phẩm như thế nào. Hãy giữ bằng chứng riêng biệt: mô phỏng không thay thế cho thử nghiệm khuôn khi mối quan tâm là lực nhả thực tế hoặc hư hỏng bề mặt.
Danh sách kiểm tra thực tế khi xem xét thiết kế
- Đánh dấu các hướng rút. Xác định hướng mở chính và các hướng riêng cho thanh trượt hoặc bộ nâng.
- Đánh dấu các bề mặt có rủi ro cao. Làm nổi bật các vùng kéo sâu, gân, mặt có vân, bề mặt cắt và các đặc điểm có yêu cầu về thẩm mỹ hoặc làm kín.
- Nêu rõ các giới hạn chức năng. Xác định các kích thước và giao diện không thể thay đổi khi điều chỉnh độ dốc.
- Xem lại các giả định về nhựa và lớp hoàn thiện. Xác nhận cấp nhựa, độ co ngót dự kiến và thông số vân bề mặt.
- Lập kế hoạch xác nhận. Trong quá trình lấy mẫu, kiểm tra vết tháo khuôn theo từng lòng khuôn và phía dụng cụ, sau đó kiểm tra kích thước sau khi chi tiết ổn định.
Khi khuôn đã được chế tạo, tránh thay đổi cài đặt quy trình và đánh bóng thép cùng lúc. Ghi lại đường cơ sở, thử một hiệu chỉnh có kiểm soát, và xác minh cả hành vi tháo khuôn lẫn kích thước chi tiết. Quy trình thử khuôn và xác nhận khuôn phải xác nhận chi tiết—không chỉ là khuôn hoàn thành một chu kỳ.
Câu hỏi thường gặp
Có góc vát tối thiểu phổ quát cho ép phun không?
Không có giá trị phổ quát nào áp dụng cho mọi loại nhựa, độ sâu kéo, vân bề mặt và hình học. Hãy coi các quy tắc kinh nghiệm đã công bố là điểm khởi đầu để xem xét, sau đó xác nhận bề mặt và chức năng thực tế với nhóm khuôn và vật liệu.
Một chi tiết có thể có góc vát bằng không không?
Một số đặc điểm cục bộ có thể được thiết kế với ít hoặc không có góc vát khi chức năng yêu cầu, nhưng việc tháo khuôn sẽ trở nên nhạy cảm hơn với đánh bóng, hình học, độ co ngót, hỗ trợ đẩy và điều kiện quy trình. Hãy xem xét rủi ro một cách rõ ràng thay vì giả định bề mặt sẽ tháo khuôn.
Thêm góc vát có khắc phục được vết đẩy không?
Không phải lúc nào cũng vậy. Vết đẩy có thể do lực tập trung, chi tiết nóng hoặc dẻo, vị trí chốt đẩy không đúng, hoặc hỗ trợ không đủ. Cần kiểm tra góc vát cùng với hệ thống đẩy và trạng thái làm nguội.
Vân bề mặt có ảnh hưởng đến yêu cầu góc vát không?
Có. Vân bề mặt có thể tăng độ bám cơ học và thay đổi hành vi tháo khuôn. Xác nhận vân bề mặt được chỉ định với nhà cung cấp và đánh giá nó với độ sâu và hướng kéo thực tế.
Bước tiếp theo: Đưa mô hình 3D, cấp nhựa, chú thích vân bề mặt, bề mặt lắp ghép quan trọng và sản lượng sản xuất dự kiến vào đánh giá khả năng tạo khuôn để các quyết định về góc vát được đưa ra dựa trên yêu cầu đầy đủ của chi tiết.