
Thử nghiệm và xác nhận khuôn ép phun
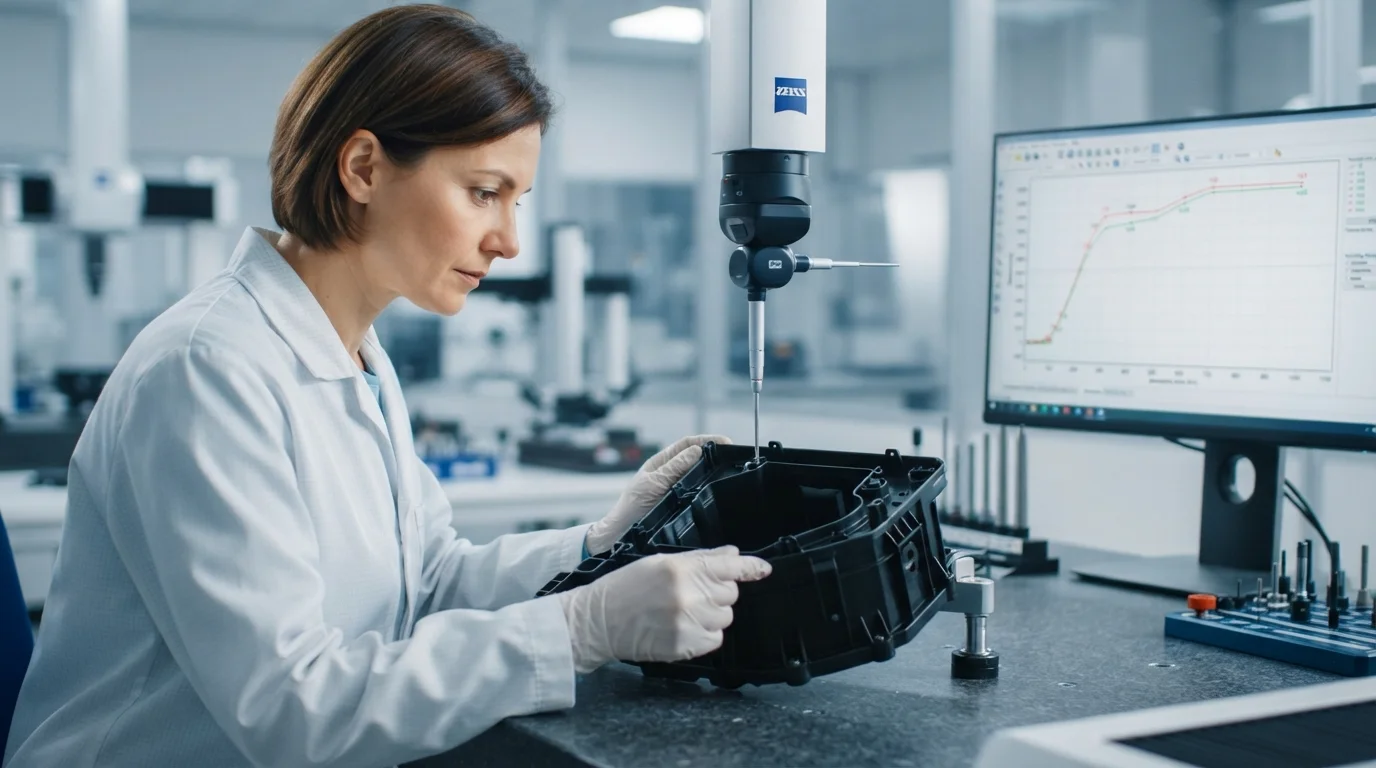
Để đảm bảo kích thước chi tiết có thể lặp lại và thiết lập cửa sổ ép phun khoa học vững chắc trước khi sản xuất hàng loạt, cần có các quy trình thử nghiệm và xác nhận có hệ thống. Dịch vụ thử nghiệm và xác nhận khuôn ép phun xác minh một cách hệ thống các khoang thép của khuôn, lưu biến học của nhựa nóng chảy và động học làm nguội thông qua các giai đoạn lấy mẫu T0, T1 và T2. Tại Jucheng Precision, một nhà sản xuất theo hợp đồng được chứng nhận ISO 9001, ISO 13485 và IATF 16949, chúng tôi thực hiện lấy mẫu khuôn nghiêm ngặt trên hơn 35 máy ép điện. Sử dụng phương pháp ép phun khoa học tách rời, kiểm tra kích thước bằng máy CMM Zeiss đầy đủ và phân tích rủi ro FMEA, chúng tôi loại bỏ cong vênh, vết lõm và ba via, đảm bảo độ ổn định quy trình CPK > 1,67 trước khi nghiệm thu khuôn cuối cùng.
Quy trình thử khuôn T0 đến T2 có cấu trúc
Khoa học Thử khuôn & Xác nhận tuân theo quy trình lấy mẫu 3 giai đoạn được chuẩn hóa để xác minh kích thước thép lòng khuôn và khóa các thông số máy ổn định:
Thử T0 (Kiểm tra cơ khí nội bộ)
Chạy thử khô dụng cụ nội bộ để xác minh hoạt động cơ khí, chuyển động đẩy, khóa trượt, tính toàn vẹn của đệm kín nước làm mát và điền đầy lòng khuôn ban đầu.
Thử T1 (Lấy mẫu khách hàng lần đầu)
Chạy lấy mẫu nhựa sản xuất theo cấu hình ép khoa học tách rời. Tạo ra các mẫu nguyên mẫu ban đầu cho việc lập bản đồ kích thước bằng máy Zeiss CMM đầy đủ.
Thử T2 (Phê duyệt sản xuất cuối cùng)
Xác nhận dụng cụ cuối cùng sau khi tinh chỉnh thép nhỏ. Xác minh độ ổn định quy trình CPK > 1.67 trước khi phát hành dụng cụ cho sản xuất hàng loạt.
Dịch vụ lấy mẫu và đủ điều kiện khuôn ép toàn diện. Tại Jucheng Precision, chúng tôi xác nhận một cách hệ thống mọi dụng cụ tùy chỉnh bằng các nguyên tắc ép khoa học tách rời, thiết lập các thông số quy trình được khóa và khả năng chất lượng thống kê CPK > 1.67 trước khi ký duyệt dụng cụ.
Ma trận xác nhận khuôn: Tiêu chí kiểm tra & Quy trình thử nghiệm
Các kỹ sư kiểm soát chất lượng của chúng tôi đánh giá mỗi lô mẫu T1 dựa trên các tiêu chí kiểm tra kích thước và cơ khí nghiêm ngặt:
| Giai đoạn xác nhận | Phương pháp thử nghiệm & Dụng cụ kiểm tra | Đầu ra chất lượng & Tài liệu |
|---|---|---|
| Kiểm tra kích thước toàn diện | Máy đo tọa độ Zeiss CMM (Coordinate Measuring Machine) & Máy đo biên dạng quang học | Báo cáo FAI (First Article Inspection) đầy đủ, ánh xạ 100% các kích thước quan trọng đối với chất lượng (CTQ) trên bản vẽ CAD. |
| Xác minh ngoại quan & bề mặt | Máy đo độ bóng, thiết bị đo độ nhám bề mặt (Ra) và hộp đèn kiểm tra trực quan | Xác nhận không có vết lõm, vết loang, vết phun tia hoặc cháy khí, đồng thời kiểm tra độ bóng bề mặt theo tiêu chuẩn SPI hoặc kết cấu mục tiêu. |
| Kiểm tra lắp ráp chức năng | Kiểm tra chi tiết ghép nối, thiết bị đo lực khớp bấm và kiểm tra mô-men xoắn | Xác minh khả năng lắp khít trong thực tế cho ABS, Polycarbonate (PC), và Polyamide (PA/Nylon) vỏ kết cấu. |
| Khóa năng lực quy trình | Cảm biến áp suất trong khoang khuôn & bộ điều khiển ép phun tách kênh | Thiết lập một chu trình chạy ổn định liên tục 8 giờ đã được khóa, xác minh CPK > 1,67 cho Ép phun nhựa. |
Khóa quy trình tách kênh & Bản thiết kế ép phun khoa học
Xác thực khuôn khoa học thay thế phương pháp thử-và-sai bằng các nguyên lý lưu biến polymer thực nghiệm trong Gia công khuôn mẫu tùy chỉnh:
1. Nghiên cứu đường cong lưu biến & khóa độ nhớt
Trong các lần thử T1, chúng tôi thực hiện phân tích độ nhớt ở các tốc độ điền đầy khác nhau. Xác định chính xác vận tốc phun mà tại đó độ nhớt ổn định đảm bảo hành vi điền đầy giống hệt nhau qua các lô nguyên liệu thay đổi.
2. Cân bằng áp suất khoang trong khuôn nhiều khoang
Đối với Khuôn ép phun nhiều khoang khi chế tạo, chúng tôi kiểm tra cân bằng điền đầy trên tất cả các chèn khoang 8, 16 hoặc 32. Sự mất cân bằng được khắc phục bằng cách tinh chỉnh kích thước thép cổng kênh dẫn để đạt được độ nén khoang đồng đều.
3. Tối ưu hóa đông đặc cổng và áp suất nén
Bằng cách cân mẫu chi tiết ở các thời gian giữ tăng dần, chúng tôi xác định chính xác giây cổng bịt kín. Khóa áp suất giữ tại thời điểm cổng bịt kín loại bỏ dòng chảy ngược và ngăn ngừa vết lõm trên Ép phun thành mỏng chi tiết.
4. Chứng nhận phòng sạch cho thiết bị y tế
Đối với các linh kiện chăm sóc sức khỏe được ép trong Nhựa Tương Thích Sinh Học & Cấp Y Tế hoặc nhiệt độ cao Polyether ether ketone (PEEK), các thử nghiệm được tiến hành bên trong Đúc phun trong phòng sạch cơ sở theo quy trình ISO 13485 nghiêm ngặt.
常见问题解答(FAQ)
Hỏi: Sự khác biệt giữa thử khuôn T0, T1 và T2 là gì?
A: T0 là một lần chạy thử cơ khí nội bộ. T1 là lần chạy mẫu đầu tiên được giao cho khách hàng kèm theo báo cáo kiểm tra CMM đầy đủ. T2 là lần chạy xác nhận cuối cùng sau các điều chỉnh thép nhỏ trước khi phê duyệt sản xuất hàng loạt.
Q: Tài liệu nào được cung cấp kèm theo mẫu thử khuôn T1?
A: Mỗi lần giao mẫu T1 đều bao gồm báo cáo Kiểm tra Chi tiết Đầu tiên (FAI) bằng CMM đầy đủ, bảng quy trình ép nhựa khoa học đã khóa, chứng nhận vật liệu và ảnh chi tiết độ phân giải cao.
Q: Bạn xử lý các sửa đổi kích thước như thế nào nếu mẫu T1 không đạt dung sai?
A: Các kích thước không đạt dung sai được phân tích bằng bản đồ nhiệt CMM. Thép khuôn được điều chỉnh nội bộ bằng các trung tâm gia công CNC 5 trục hoặc máy cắt dây EDM của chúng tôi trước khi chạy mẫu xác nhận T2.
Q: Bạn có thể thực hiện thử khuôn trên các loại khuôn phức tạp đa vật liệu hoặc khuôn chèn không?
A: Có. Chúng tôi thường xuyên thực hiện lấy mẫu thử cho Ép phun hai thành phần (khuôn 2K) và Ép phun chèn trên các máy ép bàn quay chuyên dụng.