
Enjeksiyon kalıplamada çapak fark edilmesi kolay ancak şaşırtıcı derecede kolay yanlış teşhis edilen bir durumdur. Ayrılma hattındaki ince bir kanat, artık düzgün kapanmayan bir kalıptan kaynaklanabilir, ancak çapak bir insert, sürgü, itici pim veya havalandırma noktasında da ortaya çıkabilir. Sıkma kuvvetini artırmak veya enjeksiyon basıncını düşürmek, semptomu gizlerken farklı bir kusur yaratabilir. Faydalı ilk soru “Hangi ayarı değiştirmeliyiz?” değil, “Çapak nerede başlıyor ve ortaya çıktığında ne değişti?” sorusudur.”
Konum öncelikli bir teşhis, kozmetik bir semptomu izlenebilir bir kalıp ve proses sorununa dönüştürür. Ayrıca alıcıların geçici bir proses düzeltmesini bakım veya parça tasarımına ait işlerden ayırmasına yardımcı olur.
Hızlı teşhis: tam konumu, çapağın sürekli mi yoksa yerel mi olduğunu, etkilenen göz veya kalıp bölgesini ve bir takım, malzeme, kurulum veya üretim değişikliğinden sonra mı ortaya çıktığını kaydedin. Ardından her seferinde tek bir değişkeni değiştirin.
Bu makalede
- Ayarları değiştirmeden önce çapağı haritalandırın
- Kapanma sorunlarını proses sorunlarından ayırın
- Kontrollü bir düzeltme uygulayın
- Geometri veya havalandırma kısıtlayıcı olduğunda
- Trimming ne zaman yardımcı olur—ve ne zaman olmaz
- Tedarikçiye devir teslimde neler yer almalı
- Sıkça sorulan sorular
Ayarları değiştirmeden önce çapağı haritalandırın

Kusuru bir çizim veya fotoğraf üzerinde işaretleyin ve birkaç ardışık parçayı karşılaştırın. Ayrılma hattı boyunca sürekli bir kanat, bir insertteki kısa bir segmentten veya bir itici pimin yanındaki tekrarlayan bir izden farklı bir inceleme gerektirir. Her gözde mi, tek bir gözde mi yoksa yalnızca kalıp çalışma sıcaklığına ulaştıktan sonra mı oluştuğunu kontrol edin.
| Çapak konumu | Kontrol edilecek kanıtlar | Varsayımda bulunmayın |
|---|---|---|
| Geniş ayırma hattı kanadı | Oturma, hizalama, kenetleme durumu, yüzey hasarı | Daha fazla kenetleme kuvveti her zaman çözümdür |
| Tek insert veya shutoff | Yerel aşınma, kalıntı, uyum, destek, termal hareket | Kalıbın tamamı yanlış hizalanmış |
| Havalandırma veya ejektör özelliği | Havalandırma durumu, yerel basınç, pim boşluğu | Tüm çapaklar yetersiz havalandırmadandır |
Reçine lotunu, makineyi, kaviteyi, çevrim sayısını ve proses durumunu not edin. Çapak bir bakım olayından veya uzun bir çalışmadan sonra başlıyorsa, bu zaman çizelgesi tek bir basınç okumasından daha faydalı olabilir. Sağlam bir enjeksiyon kalıbı tasarım incelemesi shutoff'ları, ayırma yüzeylerini, havalandırma konumlarını ve takım desteğini dikkate alır—sadece nominal geometriyi değil.
Kapanma sorunlarını proses sorunlarından ayırın
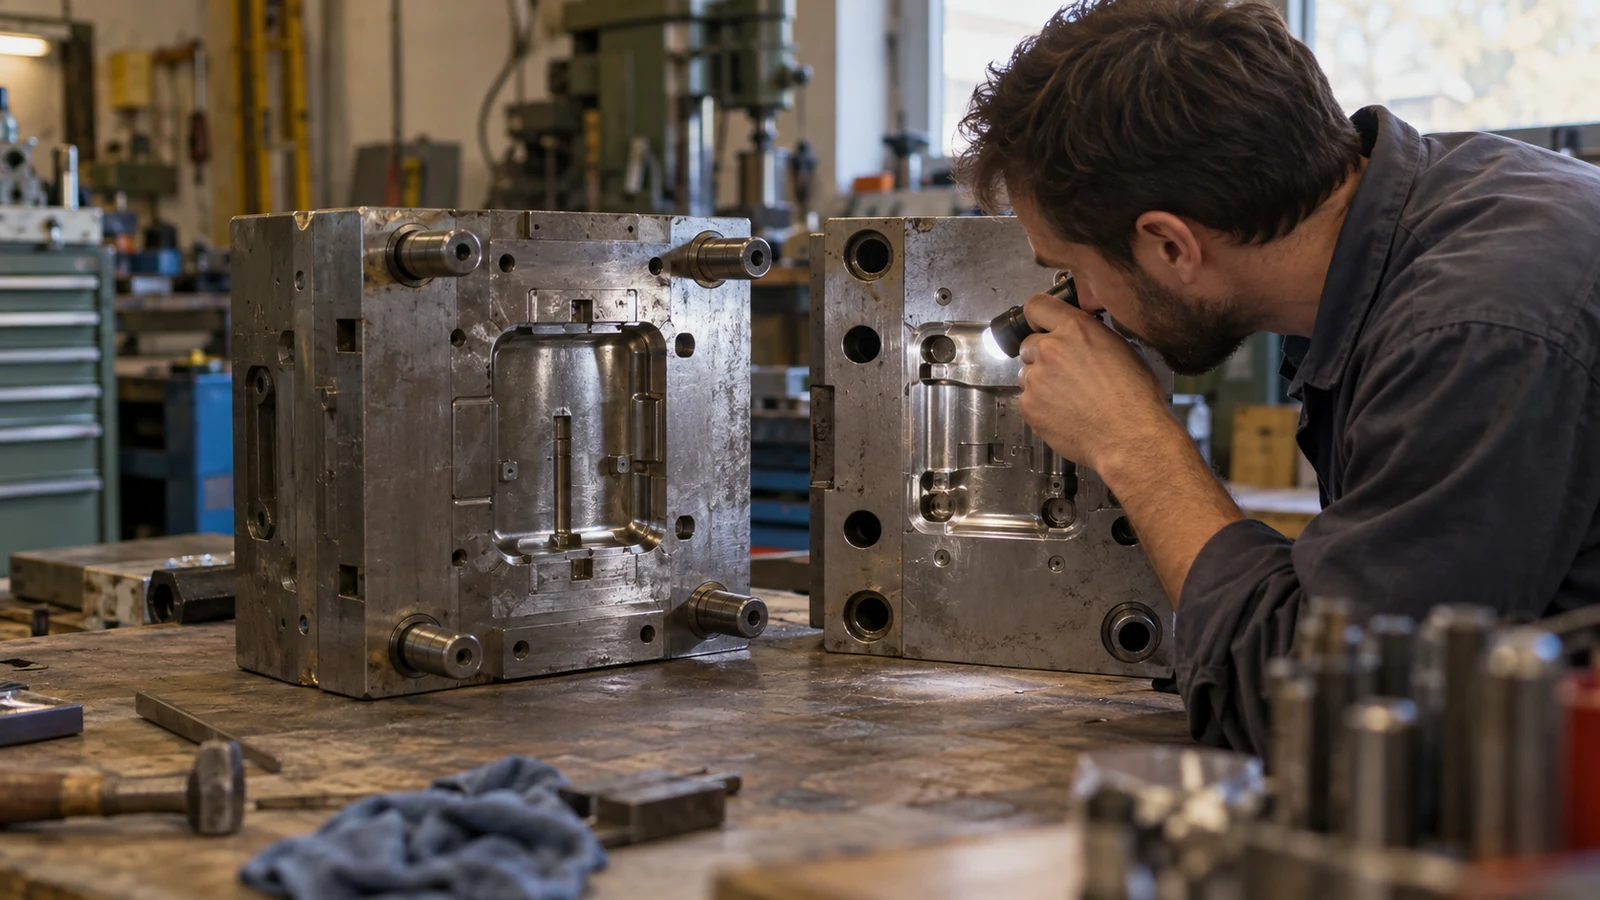
Çapak, eriyik kapalı kalması gereken bir boşluğa girdiğinde veya bir havalandırma ya da boşluk amaçlanandan daha fazla malzeme geçirdiğinde oluşur. Boşluk aşınmadan, hasarlı bir shutoff'tan, kirlenmeden, düzensiz oturmadan veya yük altında sehimden kaynaklanabilir. Proses koşulları kavite basıncını artırabilir, ancak her boşluğu yalnızca prosese bağlı bir sorun haline getirmezler.
Şüpheli bölgeyi güvenli şekilde inceleyin. Kalıntı, sıkışmış debris, darbe izleri ve düzensiz temas olup olmadığına bakın. Bir kavite çapak yaparken diğerleri yapmıyorsa, tüm prosesi değiştirmeden önce yerel takım veya akış farklılıklarını araştırın. Tüm kaviteler birlikte geniş çapak geliştiriyorsa, ortak kapanma koşullarını ve belgelenmiş proses penceresini gözden geçirin.
Kenetleme tonajını yalnızca parçadan çıkarım yaparak belirlemeyin. Makine ve kalıp kurulumunu, projeksiyon alanını ve mevcut herhangi bir kavite basıncı kanıtını doğrulayın. Aşırı kenetleme kuvveti takım gerilmesini artırabilir; hızı veya basıncı gelişigüzel düşürmek eksik dolumlara veya zayıf kaynak bölgelerine yol açabilir.
Kontrollü bir düzeltme uygulayın
Takım durumu anlaşıldıktan sonra, eşzamanlı ayarlamalar yerine belgelenmiş bir deneme çalıştırın. Reçine, kurutma uygulaması, kalıp sıcaklığı, çevrim aşaması ve ölçüm yöntemini tutarlı tutun. İlgili tek bir değişkeni değiştirin, sonucu göz (cavity) bazında kaydedin ve her adımdan bir numune saklayın.
- Referans değeri belirleyin. Konumu, boyutları, gözü, makine ayarlarını ve parça ağırlığını kaydedin.
- Takımı inceleyin. Proses değişiklikleriyle telafi etmeden önce kapanma yüzeylerini ve havalandırma kanallarını temizleyip kontrol edin.
- Doğrulanmış aralık içinde ayarlama yapın. Ölçülmüş bir değişikliği yalnızca kanıtlar bir proses kaynağına işaret ettiğinde test edin; dolum, boyutlar ve görünümü birlikte kontrol edin.
- Stabilizasyondan sonra yeniden kontrol edin. Kalıp normal termal durumuna ulaştıktan sonra parçaları karşılaştırın.
Faydalı bir düzeltme, parçayı işlevsel gereksinimlerin dışına çıkarmadan çapak (flaş) giderir. Eksik dolum, çökme, distorsiyon veya kararsız çevrim yaratıyorsa, sorunu çözmek yerine kaydırmış olur.
Geometri veya havalandırma kısıtlayıcı olduğunda
İnce kapatma yüzeyleri (shutoff land), uzun akış yolları, ani kalınlık geçişleri ve yerel basınç tepeleri, normal varyasyona karşı toleransı azaltabilir. Çok sığ bir havalandırma kanalı gazı hapsedebilir; çok derin veya zayıf desteklenen bir kanal ise çapak yolu haline gelebilir. “Havalandırma ekle” evrensel bir tavsiye değildir.
Reçine, yolluk konumu, cidar geçişleri ve kalıp yapısını birlikte gözden geçirin. Bir dolum çalışması basınç birikiminin yerini belirlemeye yardımcı olabilirken, bir takım incelemesi önerilen havalandırmanın veya kapatmanın işlenmesinin ve bakımının pratik olup olmadığını belirler. Daha geniş plastik enjeksiyon kalıplama süreci yalnızca kozmetik bir hedefe göre değil, parça kabul kriterlerine göre değerlendirilmelidir.
Çizim bir kenar durumuna izin verdiğinde, konuma ve işleve göre bir maksimum tanımlayın. Bir sızdırmazlık yüzeyi, kayma arayüzü veya görünür kenar, gizli işlevsiz bir kenardan daha katı bir sınıra ihtiyaç duyabilir.
Trimming ne zaman yardımcı olur—ve ne zaman olmaz
İkincil çapak temizleme spesifikasyon çıkarılabilir bir kenara izin verdiğinde ve özellik sürekli erişilebilir olduğunda çalışabilir. Hasarlı bir kapatma yüzeyinin veya uyum, sızdırmazlık ya da montajı değiştiren çapağın yerini tutmaz. Kesme işlemi, ulaşılması zor bölgelerde iz veya tutarsız bir kenar bırakabilir.
Onaylamadan önce alanı, giderme yöntemini, kenar sınırını ve muayene yöntemini tanımlayın. Taşıma, işçilik ve kalite riskini bir kalıp düzeltmesiyle karşılaştırın. Çapak öngörülemez şekilde geri geliyorsa önce kaynağı ele alın.
Tedarikçiye devir teslimde neler yer almalı
Parça numarasını ve revizyonu, reçine sınıfını, kalıp ve makine kimliğini, gözü, ölçekli kusur fotoğraflarını, kusurun ne zaman başladığını, son değişiklikleri ve işlevsel sınırı belirtin. Sorunun görünüm, montaj, sızdırmazlık veya güvenlikle ilgili olup olmadığını belirtin. Bu kanıtlar, mühendislik ekibinin yerel bir kapatma sorununu süreç penceresi sorunundan ayırt etmesine yardımcı olur.
Sıkça sorulan sorular
Çapağı durdurmak için sıkma kuvveti artırılmalı mı?
Yalnızca kanıtlar göz basıncı altında kalıp ayrılması olduğunu gösteriyorsa ve kurulum onaylı sınırlar içinde kalıyorsa. Önce hizalamayı ve kapanma yüzeylerini inceleyin; fazla kuvvet hasarı gizleyebilir ve gerilim ekleyebilir.
Daha düşük enjeksiyon basıncı çapağı her zaman ortadan kaldırabilir mi?
Hayır. Bir boşluğa giren eriyiği azaltabilir ancak eksik dolgu veya zayıf özellik kopyalamasına neden olabilir. Önce teşhis yapın, ardından parça işlevini kontrol ederek tek bir kontrollü değişiklik yapın.
Çapak giderilebiliyorsa kabul edilebilir mi?
Bu, teknik resme ve parça işlevine bağlıdır. Sızdırmazlık, eşleşme veya güvenlikle ilgili yüzeylerde giderme kabul edilemez olabilir. Serbest bırakmadan önce bir kenar sınırı ve ikincil işlem üzerinde anlaşın.