
Выбор между горячеканальной и холодноканальной системой — это не просто выбор между более высокой и более низкой стоимостью оснастки. Горячеканальная система поддерживает расплав в нагретом состоянии по всей распределительной системе; холодноканальная система охлаждает и выталкивает литник вместе с отформованными деталями. Что лучше подходит, зависит от смолы, требований к впускным каналам и внешнему виду, характера производства, а также от того, как литник влияет на отходы, цикл и обслуживание на протяжении срока службы оснастки.
Для покупателя полезный вопрос — не “Какая система лучше?”, а “Какой компромисс создаёт меньше риска для этой детали и программы?”. Сравните оба варианта до того, как конструкция пресс-формы будет зафиксирована.
В этой статье:
- Краткий ответ
- Как работают системы
- Компромиссы, которые меняют решение
- Когда может подойти холодноканальная система
- Когда горячеканальная система заслуживает рассмотрения
- Контрольный список перед изготовлением оснастки
- Часто задаваемые вопросы
Краткий ответ: начинайте с детали, а не с литника
Холодноканальную систему часто стоит оценивать, когда проект отдаёт приоритет более простой первоначальной оснастке, меньшим обязательствам или гибкости для прототипа либо более короткой производственной программы. Горячеканальная система становится более привлекательной, когда отходы литника, компоновка деталей, размещение впускных каналов или продолжительное производство делают подачу нагретого расплава достаточно ценной, чтобы оправдать дополнительные конструктивные и эксплуатационные соображения.
Это отправные точки, а не правила. Сам по себе большой объём деталей не оправдывает автоматически применение горячеканальной системы, а малый объём не исключает её автоматически. Термическое поведение смолы, частота смены цвета, количество и положение впускных каналов, требования к качеству, а также стоимость обработки или повторного использования материала литника могут изменить ответ. Сравнивайте полную систему «деталь и оснастка», а не только цену пресс-формы.
Как две литниковые системы подают расплав
Обе системы перемещают расплавленную смолу от сопла литьевой машины к впускным каналам полости. Разница в том, что происходит с распределительными каналами в течение каждого цикла.
- Холодноканальная система: смола в литниковом канале охлаждается и затвердевает. Литник выталкивается вместе с отформованными деталями и должен быть отделён. Возможность его повторного измельчения и использования зависит от спецификации смолы, цвета, мер контроля загрязнения и требований заказчика.
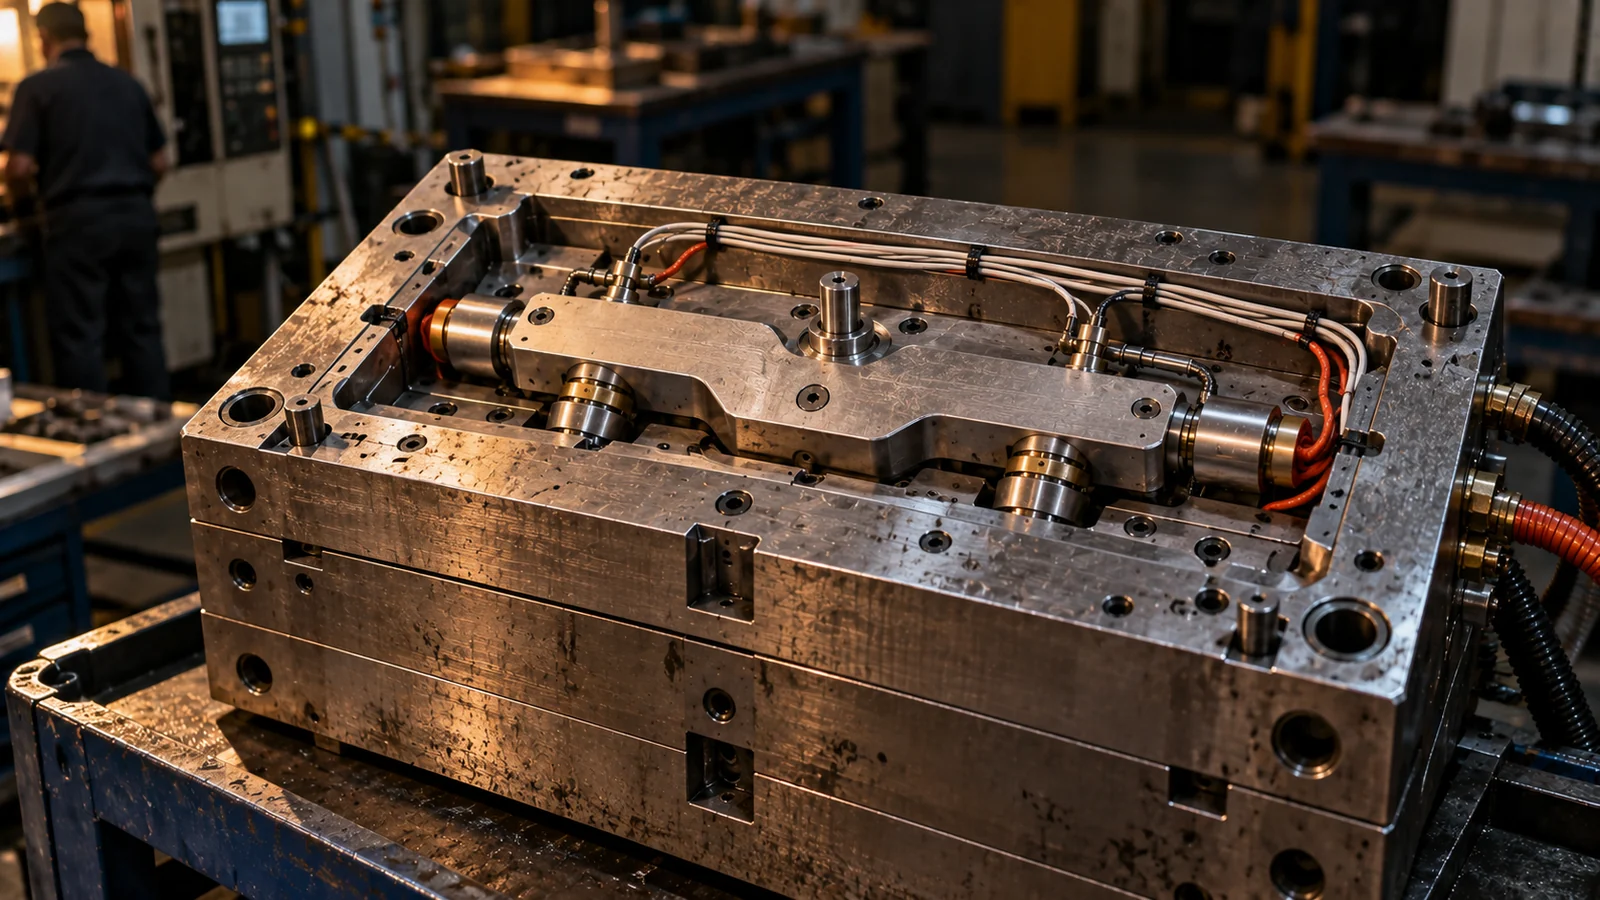
- Горячеканальная система: нагреваемые компоненты поддерживают смолу в расплавленном состоянии на части или на всём протяжении коллектора и пути сопла, поэтому распределительный литниковый канал не выталкивается как твёрдый литник в каждом цикле. У детали всё ещё есть впускной литник, а след от литника и качество остаются предметом внимания при проектировании и в процессе.
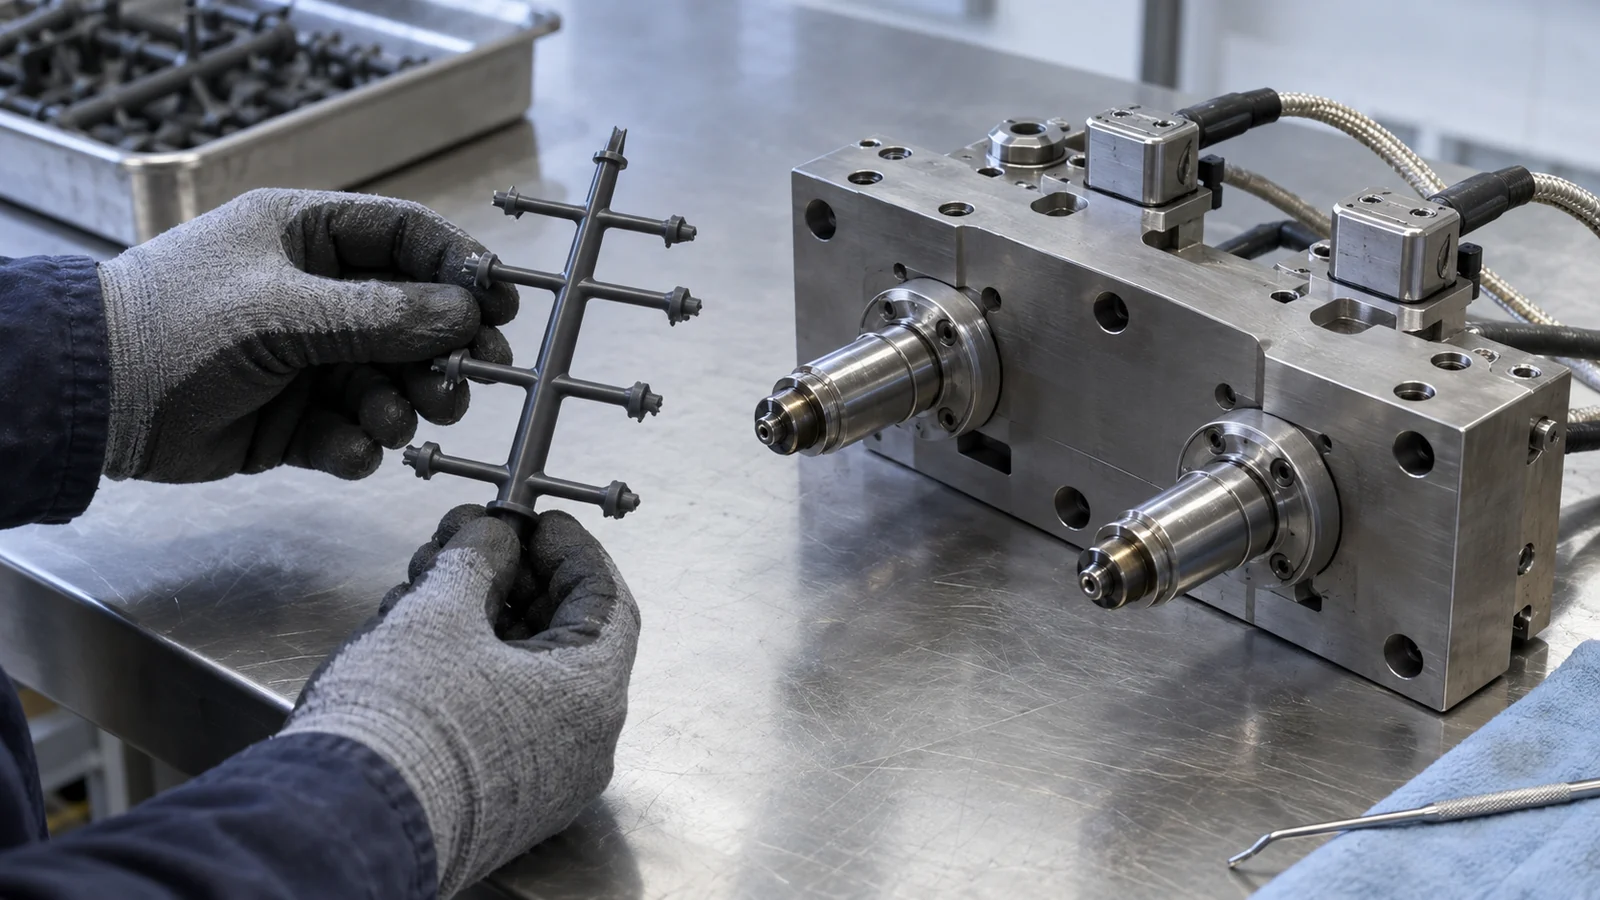
Эти термины описывают тепловое состояние литникового канала, а не гарантию качества детали или общих затрат. Сбалансированное заполнение, подходящее расположение впускного литника, вентиляция, охлаждение и проверенное технологическое окно по-прежнему важны в любой конструкции. Наш гид по проектированию литьевых форм и CAD-инжинирингу объясняет, как выбор литникового канала и впускного литника связан с общей компоновкой формы.
Компромиссы, влияющие на решение
| Фактор решения | Особенности холодноканальной системы | Особенности горячеканальной системы |
|---|---|---|
| Начальная оснастка | Может предложить менее сложную начальную конструкцию в зависимости от детали и компоновки. | Нагреваемые коллекторы, сопла, системы управления и интерфейсы добавляют аспекты проектирования и обслуживания. |
| Материал литника | Создаёт твёрдый литник, который нужно отделять и обрабатывать; повторное измельчение разрешено не всегда. | Может сократить отходы литниковой системы, но не устраняет след от впускного литника или все технологические потери. |
| Термическое воздействие | Смола в литниковой системе охлаждается каждый цикл. | Смола остаётся горячей в расплавном тракте; время пребывания и температуру необходимо проверить для выбранной марки. |
| Расположение впускных литников и полостей | Геометрия литниковой системы и пространство по плоскости разъёма влияют на то, как расплав достигает каждой полости. | Может предложить различные варианты размещения впускных литников и компоновки полостей в зависимости от конструкции пресс-формы. |
| Переналадки | Литниковая система удаляется вместе с деталью; смена материала по-прежнему требует плановой продувки. | Конструкция коллектора, путь потока, материал и последовательность цветов могут влиять на планирование продувки и повторного запуска. |
| Техническое обслуживание | Меньше нагреваемых компонентов, хотя пресс-форма всё равно требует регулярного осмотра. | Нагреватели, термопары, наконечники, уплотнения и системы управления добавляют элементы для осмотра и обслуживания. |
Это сравнительная оценка, а не коммерческое предложение. Сокращение отходов литниковой системы может иметь значение, когда смола дорога или ограничено использование вторичного материала, но сравните эту выгоду с дополнительными затратами на оснастку, энергию, запуск и обслуживание. Используйте утверждённый материал, массу детали, план полостей, производственный график, политику в отношении отходов и допущения по обслуживанию. Для более широкого анализа экономики оснастки и детали см. что включает расчёт стоимости литья под давлением.
Когда холодноканальная система может оказаться более подходящей
Холодноканальная система может быть целесообразной, когда проект выигрывает от простой концепции оснастки, а литниковую систему можно организовать без ущерба для экономики или качества детали. Это может включать раннюю проверку конструкции, неопределённый спрос, ограниченную производственную программу или деталь, компоновка которой хорошо сочетается с обычной схемой литников и впускных отверстий.
Она также может подойти для проекта, где материал дорог, но литниковую систему можно чисто отделить, а повторное использование прямо разрешено. Не предполагайте, что измельчённый материал допустим: подтвердите спецификацию заказчика, рекомендации поставщика смолы, требования к цвету и правила прослеживаемости. Если литниковую систему необходимо утилизировать, включите этот материал в модель затрат, а не рассматривайте его как возвратный.
Холодноканальные системы не являются низкокачественными по определению. Они могут производить приемлемые детали, когда литниковая система сбалансирована, впускное отверстие подходящее, а процесс валидирован. Практическое ограничение заключается в том, что литниковая система занимает пространство, охлаждается, извлекается и должна обрабатываться как часть цикла.
Когда горячеканальной системе стоит уделить более пристальное внимание
Оценивайте горячеканальную систему, когда сокращение объёма материала литниковой системы или изменение доступа к впускному отверстию может решить документированную проблему детали или программы. Примеры включают компоновку, ограниченную пространством для литниковой системы, многогнёздную оснастку, требующую продуманной стратегии впускных отверстий, или повторяющуюся обработку литниковой системы, создающую операционную нагрузку.
Поддержание смолы в расплавленном состоянии также вводит средства управления, которые холодноканальная система не использует таким же образом. Время пребывания материала, равномерность температуры, запуск, остановка и незапланированные паузы требуют проверки для конкретной смолы и конструкции коллектора. Справочник Husky по горячеканальным системам описывает температурные блокировки и функции ожидания, предназначенные для управления запуском и воздействием на смолу при остановке цикла; точные средства управления зависят от системы и применения.
Горячеканальная система не является обходным путём для проектирования впускных отверстий. Расположение и тип впускного отверстия по-прежнему влияют на след, следы потока, положение линии спая, подпитку и внешний вид. Рассматривайте эти требования вместе с полным объёмом проектирования формы с горячеканальной системой, а не только с ожидаемым сокращением веса литниковой системы.
Контрольный список решений перед изготовлением оснастки
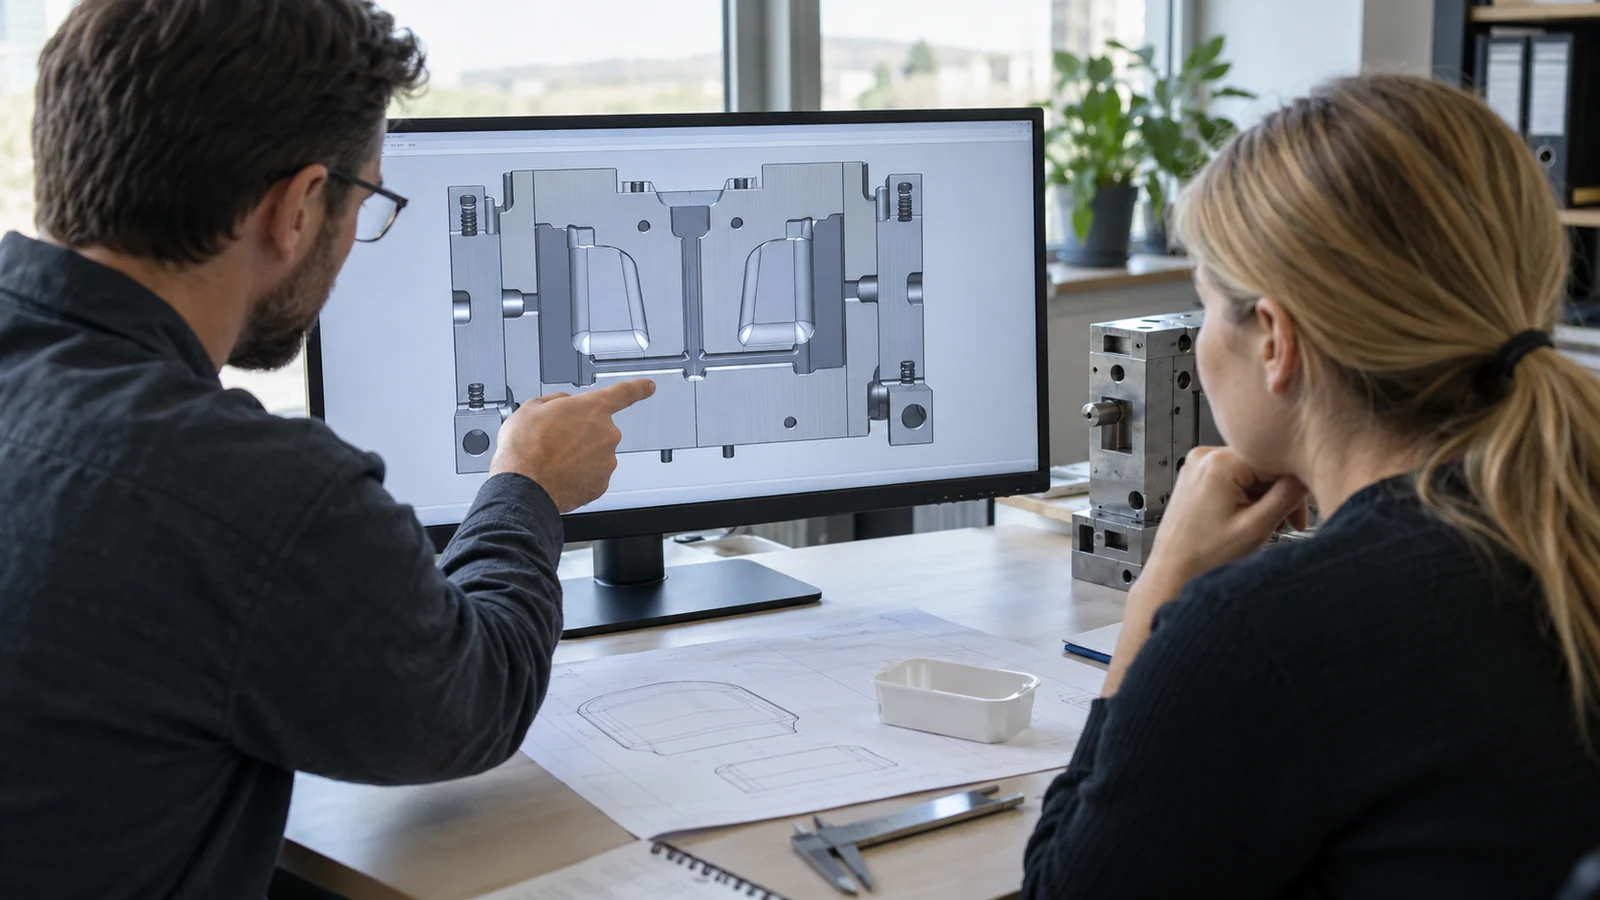
Предоставьте команде по оснастке достаточно информации, чтобы сравнить одну и ту же деталь и производственные допущения с обеих сторон:
- Смола и марка: определите точный тип смолы, красители или добавки, требования к переработке и чувствительность к длительному воздействию тепла.
- Требования к детали и литнику: отметьте декоративные поверхности, допустимые следы от литника, критические размеры, ограничения по линиям спая и требования к обрезке.
- Производственный сценарий: укажите диапазон прогноза, ожидаемый объём партии, смену цвета или материала, а также стабильность или неопределённость спроса.
- Политика в отношении литниковых каналов: подтвердите, отбрасываются ли литниковые каналы, перерабатываются ли они внешне или допускаются к контролируемому вторичному измельчению согласно спецификации детали.
- Обслуживание оснастки: уточните, кто обслуживает форму и нагревательные компоненты, какие запасные части предусмотрены и как планируется доступ для сервисного обслуживания.
- Валидация: согласуйте, как будут проверяться балансировка гнёзд, качество деталей, пусковые детали, переналадки и допустимое технологическое окно.
Запросите допущения, лежащие в основе рекомендации: количество гнёзд, концепцию литниковых каналов и впускных отверстий, предполагаемую обработку литников, объём обслуживания и условия, которые могут изменить предпочтительный вариант. Если форма находится на стадии концепции, обзор изготовления формы на заказ позволит объединить геометрию детали, архитектуру оснастки и производственные цели в одном обсуждении.
Часто задаваемые вопросы
Устраняет ли горячеканальная система все пластиковые отходы?
Нет. Она может сократить объём отверждаемого литника, удаляемого каждый цикл, но пусковой материал, забракованные детали, продувка и другие технологические потери могут остаться. У детали всё ещё есть литник, и фактические отходы зависят от конструкции и производственного плана.
Всегда ли холодноканальная система дешевле?
Не на всей программе. В некоторых конструкциях инструмент с холодным каналом может иметь более низкую начальную стоимость, но материал литников, обращение с ним, охлаждение и влияние на цикл формируют эксплуатационные затраты. Сравнивайте при одинаковых допущениях и учитывайте обслуживание и политику использования материала.
Можно ли использовать горячеканальную систему с любой пластиковой смолой?
Не предполагайте, что каждая смола или марка подходит для любой схемы горячего канала. Подтвердите окно переработки материала, аспекты времени пребывания, потребности в смене цвета и совместимость системы с конструктором пресс-формы.
Какая система лучше для прототипной пресс-формы?
Холодноканальную систему часто рассматривают, когда приоритетами являются простота и гибкость, но геометрия, смола, требования к впускным отверстиям и цели валидации могут изменить решение. Одного слова “прототип” недостаточно для выбора.
Что мне следует отправить для анализа литниковой системы?
Предоставьте 3D-модель и чертёж, смолу и цвет, прогнозируемый диапазон, требования к внешнему виду и впускным отверстиям, политику использования вторичного материала, а также потребности в переналадке или валидации. Это позволит команде сравнить литниковую систему как часть полного плана пресс-формы.
Следующий шаг: При запросе на анализ оснастки сообщите геометрию детали, смолу, прогнозируемый диапазон и ограничения по впускным отверстиям или внешнему виду. Полезное сравнение основывается на ваших требованиях, а не на универсальном утверждении, что один тип литниковой системы всегда побеждает.