
Планирование бюджета для многослойного полимерного производства требует балансирования первоначальных инвестиций в оснастку с экономикой производства деталей. Оценка средней стоимости овермолдинга оснастки и производственных деталей требует оценки сложности формы подложки, выбора эластомера и уровня автоматизации. Менеджеры по закупкам часто сталкиваются с непредвиденными колебаниями затрат при переходе от однокомпонентного литья под давлением к многокомпонентной заливке.
Незапланированные расходы на НИОКР по оснастке, дополнительные затраты на ручной труд и специализированные эластомерные смолы могут увеличить общий бюджет проекта. Это техническое финансовое руководство разбивает основные факторы затрат на оснастку, колебания цен на материалы, пороги окупаемости автоматизации и практические стратегии снижения затрат с помощью DfM.
Основные компоненты затрат: двухформовые vs. однопрессовая ротационная оснастка 2K
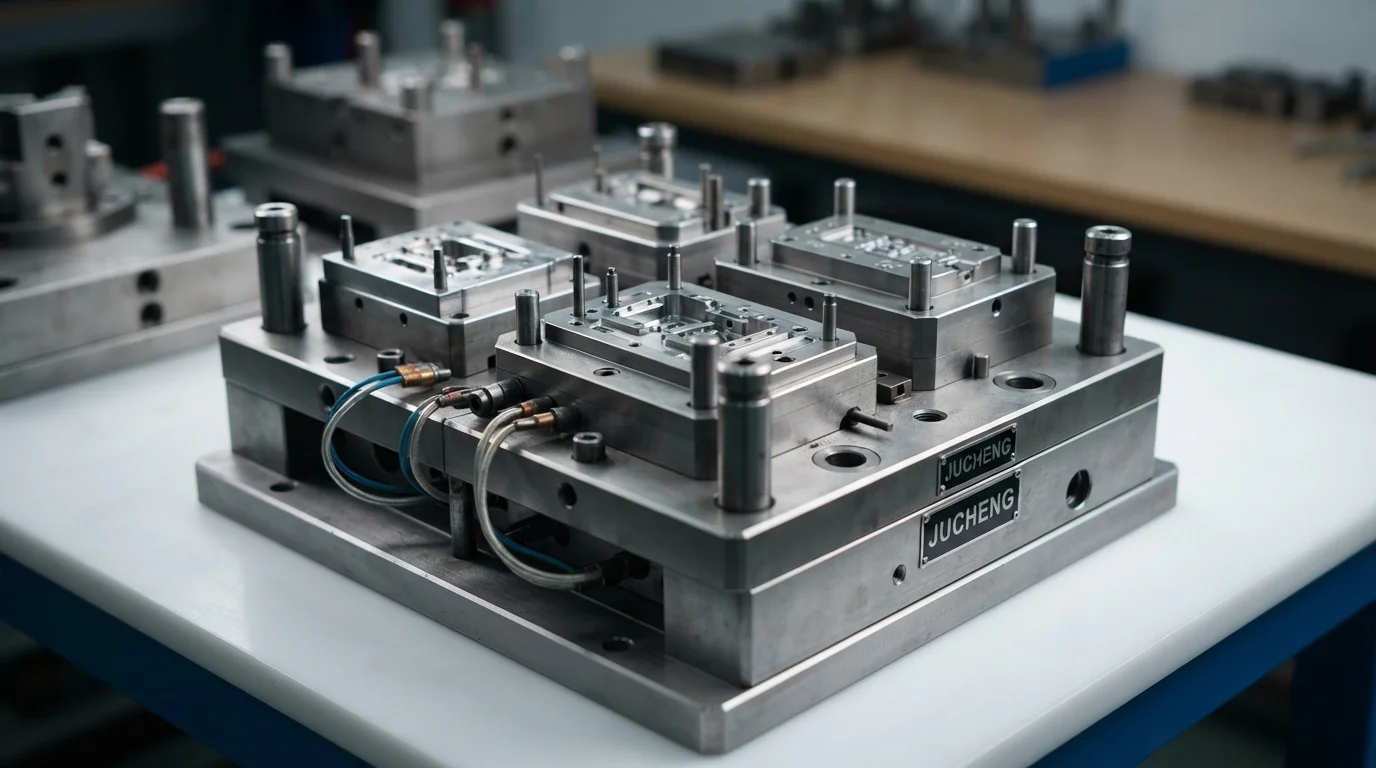
Затраты на оснастку составляют наибольшие первоначальные финансовые вложения в многокомпонентную заливку. Производственные группы выбирают между двумя основными путями создания оснастки: двухэтапные двухгнездные передаточные формы или однопрессовая поворотная 2K оснастка. Двухступенчатая трансферная оснастка использует два отдельных основания пресс-форм, где жесткая подложка формуется на основном прессе и вручную или с помощью робота переносится во вторичную полость для двухкомпонентного литья. Трансферная оснастка снижает первоначальные капитальные затраты на разработку пресс-форм на 40–60%, что делает ее высокоэкономичной для прототипов и серий малого и среднего объема.
Поворотная 2K оснастка объединяет две отдельные полости и автоматизированную поворотную плиту с индексом 180 градусов в единое сложное основание пресс-формы. Хотя поворотная оснастка требует значительно более высоких первоначальных капитальных затрат, она исключает вторичную обработку деталей и сокращает время цикла, обеспечивая самую низкую себестоимость единицы продукции для крупносерийных программ, превышающих 50 000 деталей. Таблица 1 ниже описывает разбивку затрат на оснастку и детали по основным архитектурам двухкомпонентного литья:
| Архитектура оснастки | Первоначальные затраты на оснастку (NRE) (тыс. долл. США) | Себестоимость единицы детали (долл. США) | Оптимальный объем производства | Основной финансовый компромисс |
|---|---|---|---|---|
| Быстрая мостовая трансферная оснастка | 4,5 – 9,5 тыс. долл. США | 2,50 – 6,00 долл. США | от 1000 до 5000 деталей | Самые низкие первоначальные капитальные затраты; более высокие затраты на ручной труд в цикле |
| Производственная двухстадийная стальная оснастка | 12 000 – 25 000 долл. США | $1.20 – $3.00 | от 5 000 до 50 000 деталей | Сбалансированные затраты на оснастку; умеренная автоматизированная производительность |
| Интегрированная 2K ротационная оснастка с карусельным столом | $35 000 – $75 000+ | $0.55 – $1.50 | от 50 000 до 500 000+ деталей | Самые высокие первоначальные капитальные затраты; самая низкая себестоимость единицы детали |
Переменные затраты на деталь: цены на смолу, почасовые ставки машин и цикловой труд
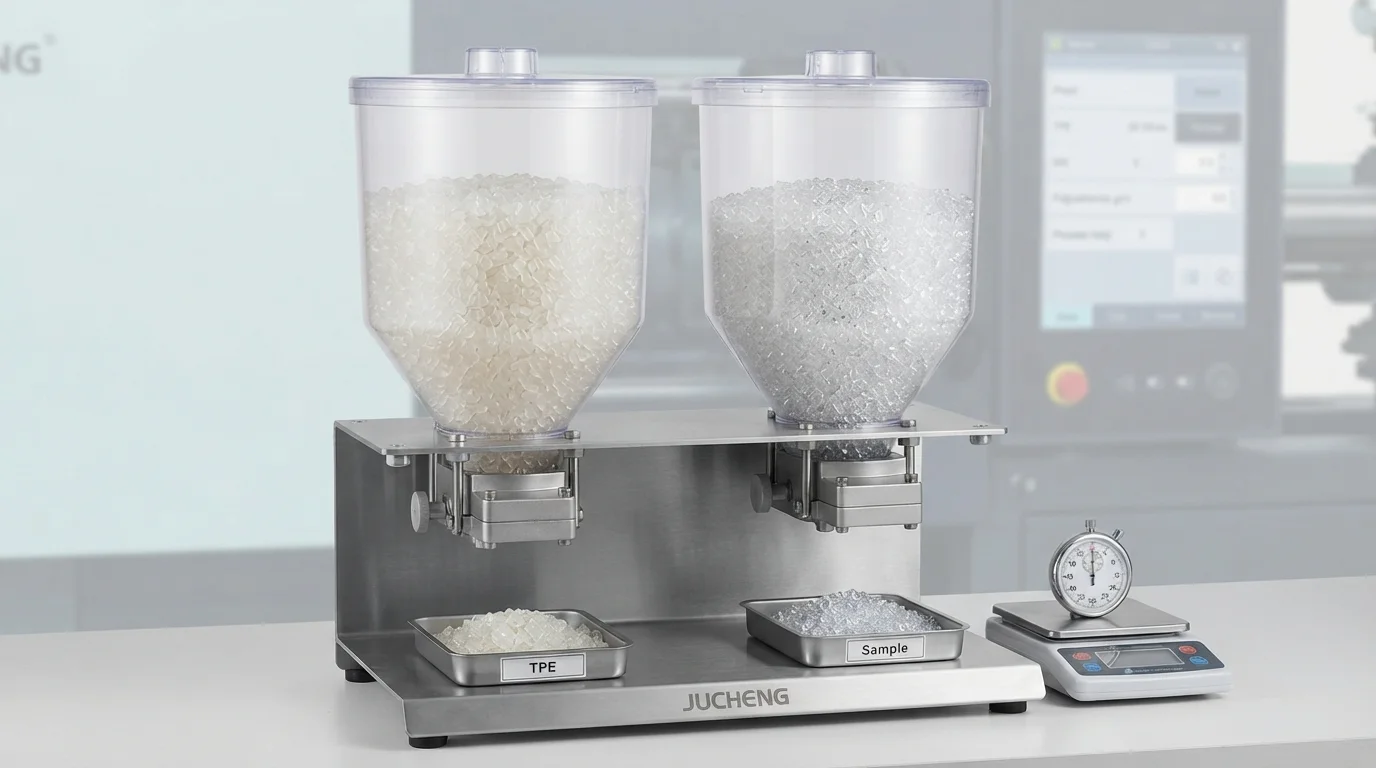
Выбор исходной смолы напрямую влияет на материальные затраты на деталь. Специализированные эластомерные смолы, такие как TPE, TPU, или медицинские компаунды стоят значительно дороже за килограмм, чем товарные субстраты, такие как АБС или поликарбонат (ПК). Объем эластомера должен быть оптимизирован в CAD-моделях, чтобы предотвратить нерациональное использование материала при косметическом утолщении.
Почасовые эксплуатационные ставки машин зависят от требуемого тоннажа усилия смыкания и продолжительности цикла. Поскольку двухкомпонентное литье требует двух последовательных фаз впрыска и охлаждения, общее время цикла составляет от 35 до 65 секунд на укол, по сравнению с 20 секундами для деталей из одного материала. Минимизация толщины стенок и оптимизация расположения каналов охлаждения сокращают задержки охлаждения, снижая почасовые эксплуатационные расходы машин.
Автоматизированная роботизированная загрузка против ручной передачи: порог амортизации
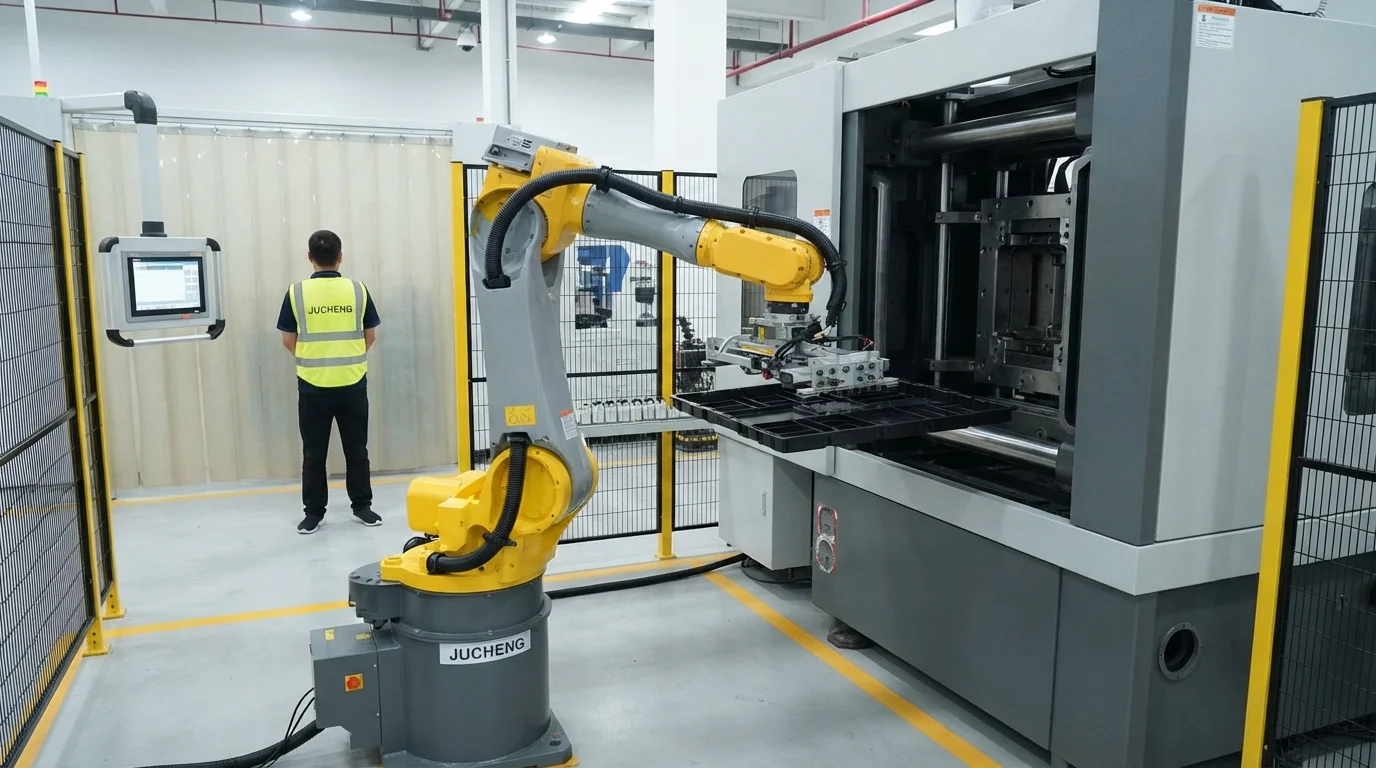
Затраты на оплату труда являются основным фактором переменных затрат в двухэтапных операциях литья с облицовкой. Ручная передача оператором требует выделенного техника для размещения подложек во вторичных полостях, что приводит к усталости оператора и вариативности времени цикла. Автоматизация передачи деталей требует инвестиций в 6-осевые шарнирные роботы и специальное robotic end-of-arm tooling.
Calculating the financial break-even point reveals that automation pays for itself rapidly on production volumes exceeding 20,000 units. Robotic loading eliminates part placement errors, prevents shut-off steel crushing, and stabilizes hourly production yields.
Automation ROI evaluation parameters include:
- Volume threshold evaluation—Evaluating annual demand determines whether manual loading or robotic automation delivers the lowest total cost.
- Cycle time reduction—Automating substrate loading cuts transfer delays by up to 8 seconds per shot.
- Yield rate stabilization—Robotic positioning eliminates insert misalignment, lowering scrap rates below 0.5%.
- Labor expense elimination—Automating press cells reduces direct machine operator labor across multi-shift production runs.
Engineering Strategies to Lower Overmolding Tooling and Piece-Part Expenses
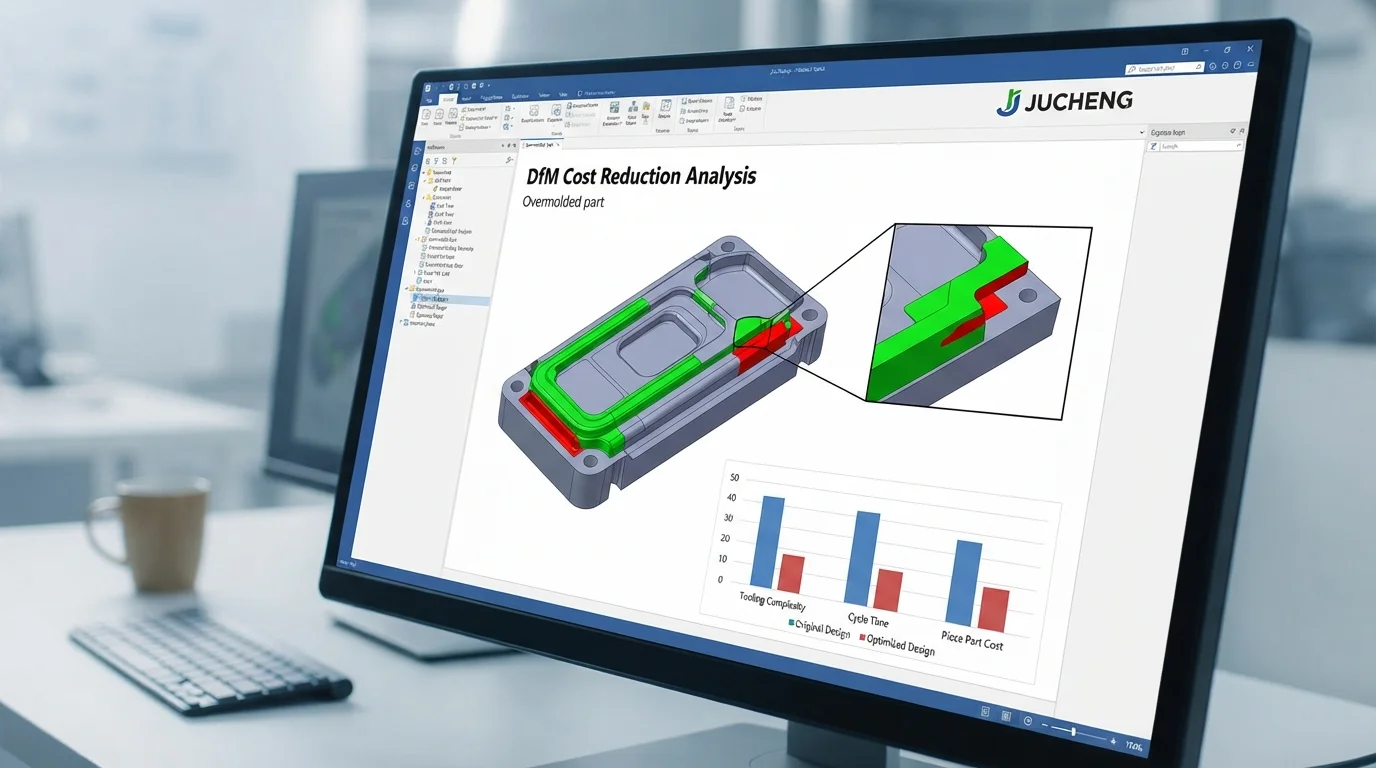
Deploying proactive DfM engineering guidelines before cutting mold steel delivers substantial cost savings. Simplifying запирающих площадок by designing flat, 90-degree sealing shoulders avoids expensive 3D contoured shut-off machining. Incorporating line-of-draw pass-through shut-offs eliminates complex side-action sliders and mechanical lifters, reducing mold complexity by 25%.
Maintaining uniform elastomer wall thicknesses between 1.5 mm and 2.5 mm avoids cosmetic sink marks and shortens cooling times. Partnering with an experienced contract manufacturer for литья под давлением с двухкомпонентным формованием projects ensures that part geometries, mold architectures, and material choices are optimized for maximum commercial ROI.
Часто задаваемые вопросы (FAQ)
What is the typical average cost of overmold tooling for prototypes?
Average cost of overmold tooling for quick-turn prototypes typically ranges from $4,500 to $9,500 for a two-piece modular transfer mold set. Rapid aluminum or soft steel tooling allows product teams to validate multi-material parts in low volumes without committing to expensive production steel tooling.
Why is overmolding more expensive than single-material injection molding?
Overmolding requires either two separate mold tools or a complex 2K rotary tool, which roughly doubles initial tooling expenditure. Longer cycle times and higher raw material costs for elastomeric resins (TPE, TPU, TPV) also increase piece-part unit pricing.
How many parts are needed to justify the cost of 2K rotary platen tooling?
Annual production volumes exceeding 50,000 units typically justify the higher upfront investment of 2K rotary platen tooling. Lower unit cycle times and zero manual transfer labor quickly offset the higher initial mold cost over high-volume series production.
How does part geometry impact overmolding mold costs?
Complex 3D parting lines, deep undercuts, and intricate side-action shut-offs increase mold machining time and NRE costs. Designing flat 90-degree shut-off lands and line-of-draw features keeps mold construction simple and economical.
Can using regrind resin lower overmolding production expenses?
Regrind resin can be blended into rigid substrate materials like ABS or PP to reduce raw material costs by 10% to 20%. However, elastomeric overmold resins (TPE/TPU) should utilize virgin material to ensure maximum chemical bonding and prevent surface splay.
Why is an early 24-hour DfM review crucial for controlling overmolding budgets?
Conducting an early DfM review detects uneven wall thicknesses, sharp corners, and shut-off interference while the CAD model is still digital. Identifying these issues early eliminates expensive mold rework, tooling modifications, and project launch delays.