
製品設計チームは、対照的な物理的特性を単一の統合部品に組み合わせるために、多材料ポリマー構造を頻繁に指定します。単一射出のプラスチック部品は、ソフトタッチの人間工学、振動減衰、防水シールの要求を同時に満たすことが常にできるわけではありません。柔軟なエラストマー層を剛性のある構造フレームに直接融合することで、二次的な機械的留め具を必要とせずにこれらの機能的な制限を解決します。.
プラスチック評価者の間でのコミュニティディスカッションでは、多樹脂封入メカニズムを理解することで、金型の誤りや接着不良を防ぐことができると強調されています。材料の適合性、金型のシャットオフ形状、および機械のサイクルパラメータを評価することで、剛性層と柔軟層の間のシームレスな統合が保証されます。この技術教育ガイドでは、コアプロセスの定義、構造分類、およびアプリケーション選択基準について探求します。.
現代の熱可塑性プラスチック製造におけるオーバーモールディングの定義
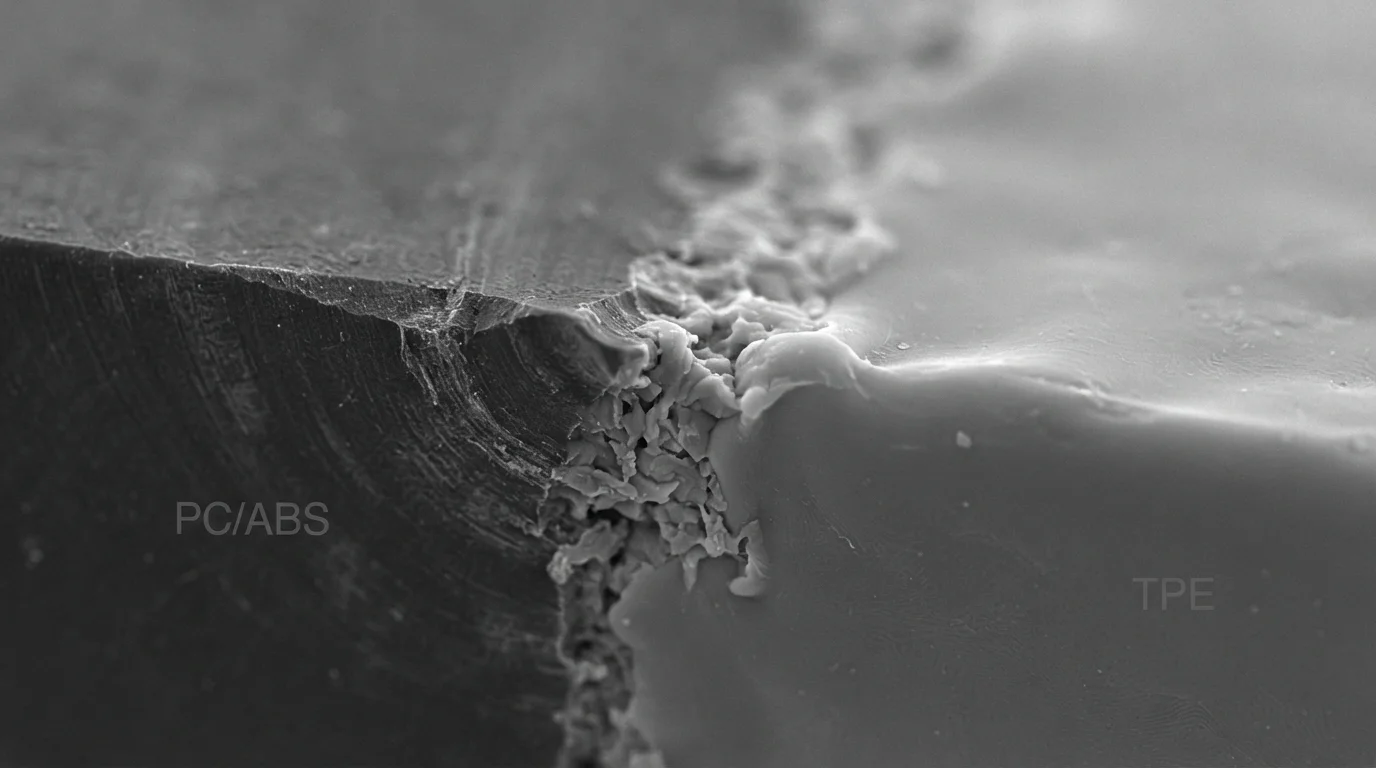
回答: オーバーモールディングとは何か という問いには、二次ポリマー層が事前に形成された剛性基板に直接射出される方法を検討する必要があります。一次加工では、剛性プラスチックシャーシを成形するか、金型コア内に金属インサートを配置します。二次加工では、柔軟な エラストマー を指定された接触ゾーンに射出し、冷却時に凝集性のある多層アセンブリを形成します。.
カスタム オーバーモールディング射出成形 を実行するには、化学的に適合するポリマーファミリーを選択する必要があります。剛性基板フレームは通常、エンジニアリング熱可塑性プラスチックを使用します。 ABS, ポリカーボネート(PC), 、またはナイロン。溶融したセカンドショット樹脂が基材の微視的な境界層を溶かし、ポリマー鎖が相互拡散して永久的な化学結合を形成します。.
3つの主要タイプ:基材オーバーモールディング、インサートオーバーモールディング、2Kモールディング
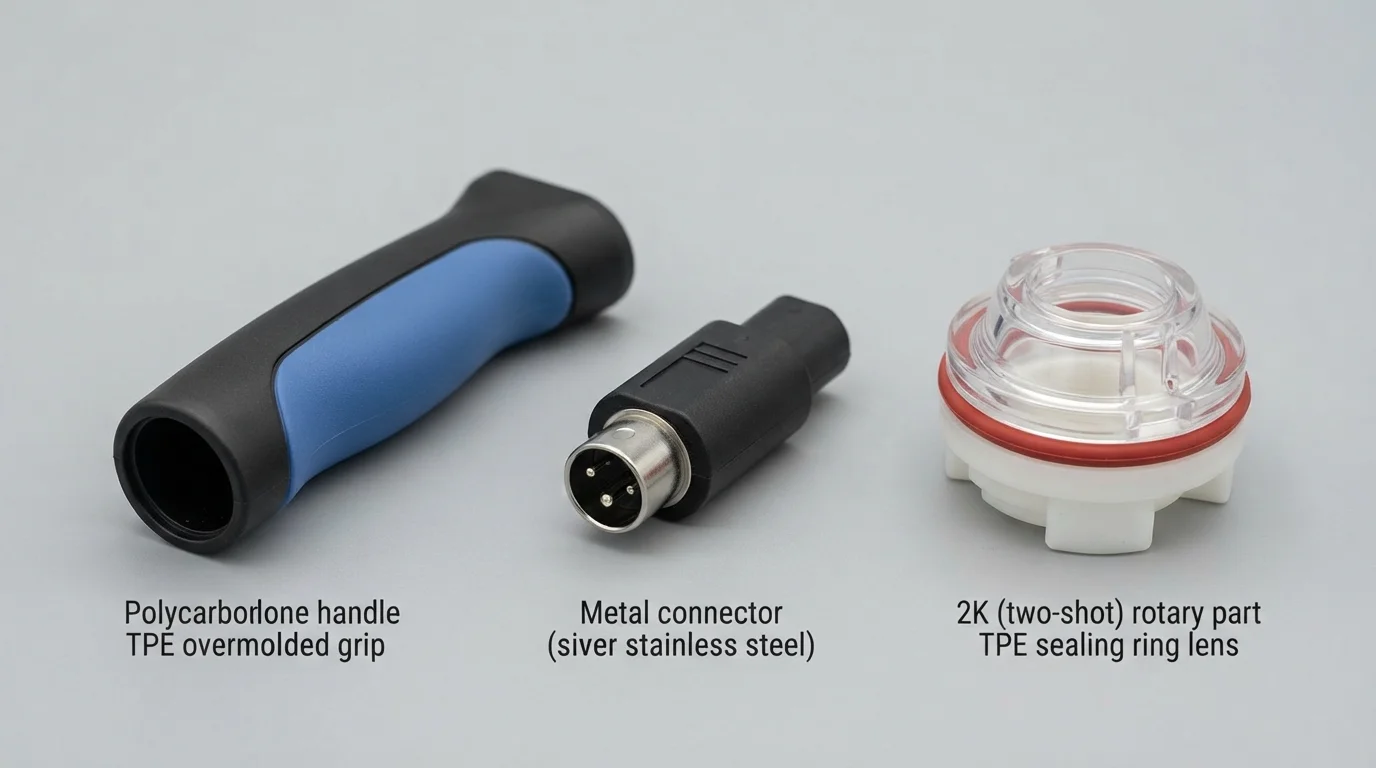
多材料封止プロセスの分類には、基材タイプと機械工具構造の分析が含まれます。基材オーバーモールディングは、2つの別々の金型キャビティを使用して、事前に成形された硬質プラスチック部品の上に柔らかいエラストマー樹脂を層状に重ねます。インサートオーバーモールディングは、真鍮ねじスタッド、銅バスバー、電子センサーなどの非プラスチック要素を保護用プラスチックシェル内に直接封入します。.
2ショットまたは2Kモールディングは、専用の回転プラテン工具を使用して、1つのプレスサイクル内で両方の射出を完了します。オーバーモールディングとは何かを理解することで、エンジニアは2段階転写プロセスと単一サイクル回転2Kモールディングを区別できます。選択 TPE, TPU, 、またはガラス充填 PA66 は、必要な生産量と接合強度目標に依存します。.
| オーバーモールディングカテゴリ | 基材材料 | 工具と機械構造 | 主な産業用途 |
|---|---|---|---|
| 基材オーバーモールディング(プラスチック上プラスチック) | 硬質熱可塑性プラスチック(ABS、PC、PC/ABS) | 2つの別々の単一ショット金型工具 | 電動工具ハンドルと消費者向け電子機器グリップ |
| インサートオーバーモールディング(金属上プラスチック) | 金属ファスナー、バスバー、PCB | コア位置決めピンを備えた単一金型ツール | EVバッテリーバスバーと密閉型電子センサー |
| ツーショット / 2K成形(単一プレス) | 一次成形リジッドシェル | 180°回転プラテンツールを備えた単一プレス | 自動車用バックライトボタンと二色レンズ |
エンジニアは製品設計においてオーバーモールディングをいつ選択すべきか?
特定の製品設計に対するオーバーモールディングの適合性を判断することは、機能性能目標と組立コスト目標に依存します。滑りにくいソフトタッチハンドル、振動絶縁、または統合された流体シールが必要な部品には、オーバーモールディングの指定が非常に有利です。部品のパーティングライン上に統合シールを形成することで、 IP67防水シーリング 手動フォームガスケットの取り付けを必要とせずに実現します。.
高性能アプリケーションでは、特殊なエラストマーを指定します。 サントプレーンTPV 耐候性、自動車用オイル、高温に対する耐性を持たせます。二次的な手動組立工程を排除することで、部品単価の労務費を削減し、周期的な道路振動下でのファスナーの緩みを防ぎます。.
主要な製品設計選択のトリガーには以下が含まれます:
- 触感グリップ要件—携帯機器にTPEまたはTPU層を追加することで、ユーザーの快適性と滑り止め性が向上します。.
- 環境シーリングの要件—筐体の接合部を直接封止することで、長期的なIP67/IP68の液体保護を実現します。.
- 振動減衰の目標—剛性のある構造フレームを緩衝することで、内部の回路基板を動的衝撃から保護します。.
オーバーモールド受託製造でJUCHENGが選ばれる理由
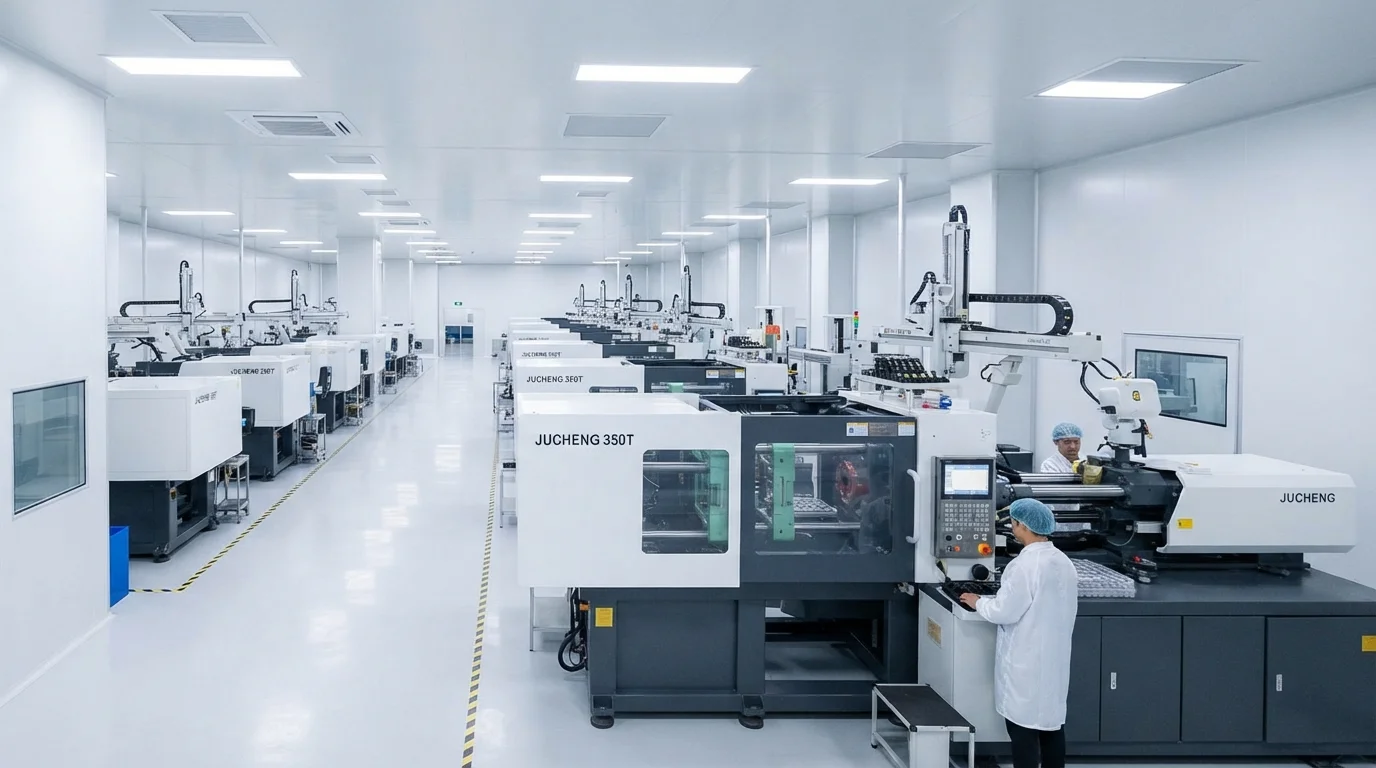
JUCHENGとの多素材封止プロジェクトのパートナーシップにより、15Tから3000Tの型締力を持つ35台以上の自動射出成形機を備えた広範な生産フロアを利用できます。25セットの5軸CNCマシンを備えた社内ツールルームの運営により、硬化した素材からのシャットオフ鋼ランドの精密加工が可能です S136ステンレス鋼 または H13工具鋼. 当社のエンジニアリングチームは、すべてのCAD提出に対して無料の24時間DfMレビューを提供し、鋼材を切削する前に基材の肉厚、抜け勾配、シャットオフの実現可能性を分析します。.
初期のDfM段階でオーバーモールドの実現可能性を評価することで、量産時の高額な鋼材修正を防ぐことができます。IATF 16949およびISO 13485に認証された品質マネジメントシステムがすべての多色成形生産を支え、自動車プログラム向けに完全なPPAPレベル3の文書を提供します。ISOクラス8クリーンルーム成形部門の運営により、成形およびドロップパッケージング中の粒子汚染から医療部品を保護します。.
よくある質問 (FAQ)
オーバーモールドとは簡単に言うと何ですか?
オーバーモールドとは、予め成形された剛性プラスチックまたは金属基材の上に、二次的なプラスチックまたはエラストマー樹脂を射出する射出成形プロセスです。この多素材プロセスは、剛性のある構造フレームとソフトタッチグリップなど、対照的な2つの特性を単一の一体部品に組み合わせます。.
オーバーモールドとインサート成形の違いは何ですか?
インサート成形は、真鍮製のねじブッシングや銅バスバーなどの非プラスチック基材を溶融樹脂内に封止します。オーバーモールドは特に、剛性プラスチックシャーシ上、または既に封止されたインサート上に二次樹脂(通常はTPEやTPUなどの軟質エラストマー)を積層します。.
オーバーモールド時に材料はどのように接着しますか?
材料は主に化学的融着によって接着します。溶融したセカンドショット樹脂が基材上の薄い表皮層を溶かし、ポリマー鎖が境界を越えて絡み合うことを可能にします。ポリマー間の化学的親和性が低い場合、金型設計者はアンダーカットやダブテールなどの機械的インターロックを組み込みます。.
オーバーモールディングは二次的な手作業による組立工程を排除できますか?
オーバーモールディングは、射出成形機内で部品に直接ソフトグリップ、シール、または多色の記号を成形することで、手作業による組立工程を排除します。二次的な接着剤、締結具、手作業による取り扱いを排除することで、ユニットあたりの総製造コストが下がり、接合部の信頼性が向上します。.
プラスチックオーバーモールディングに最も一般的に使用されるポリマーは何ですか?
剛性基材には通常、ABS、ポリカーボネート(PC)、PC/ABSアロイ、ガラス繊維強化ナイロン(PA66-GF)が使用されます。オーバーモールド層には一般に、熱可塑性エラストマー(TPE)、熱可塑性ポリウレタン(TPU)、熱可塑性加硫物(TPV/サントプレーン)が使用されます。.
医療用オーバーモールディングにおいてクリーンルーム処理が重要なのはなぜですか?
ISOクラス8環境内でのクリーンルーム成形は、多材料処理中の浮遊粒子状汚染を制御します。滅菌医療機器、手術器具のハンドル、流体診断カートリッジは、ISO 13485およびUSPクラスVIへの準拠を満たすためにクリーンルームでの封入を必要とします。.