
Les équipes de conception de produits spécifient fréquemment une construction polymère multi-matériaux afin de combiner des propriétés physiques contrastées au sein d'une seule pièce unifiée. Les composants plastiques monomatériaux ne peuvent pas toujours satisfaire simultanément aux exigences élevées d'ergonomie soft-touch, d'amortissement des vibrations et d'étanchéité à l'eau. La fusion d'une couche élastomère flexible directement sur un cadre structurel rigide résout ces limitations fonctionnelles sans nécessiter de fixations mécaniques secondaires.
Les discussions communautaires entre évaluateurs de plastiques soulignent que la compréhension des mécanismes d'encapsulation multi-résines permet d'éviter les erreurs d'outillage et les défaillances d'adhésion. L'évaluation de la compatibilité des matériaux, des géométries de coupure du moule et des paramètres de cycle machine garantit une intégration parfaite entre les couches rigides et flexibles. Ce guide pédagogique technique explore les définitions des procédés de base, les classifications structurelles et les critères de sélection des applications.
Définition du surmoulage dans la fabrication thermoplastique moderne
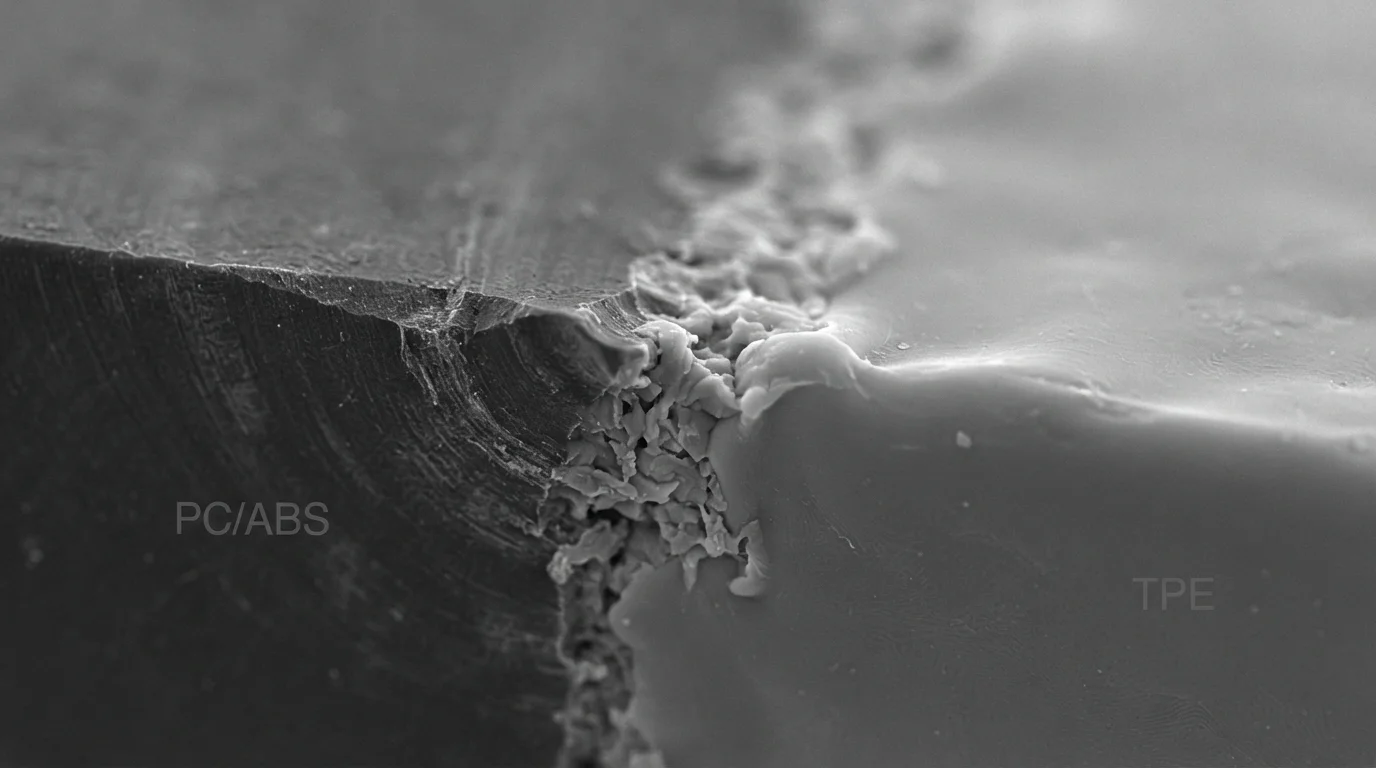
Répondre à la question qu'est-ce que le surmoulage nécessite d'examiner comment une couche polymère secondaire est injectée directement sur un substrat rigide préformé. Le traitement primaire moule le châssis plastique rigide ou positionne un insert métallique à l'intérieur du noyau de l'outil. Le traitement secondaire injecte un élastomère flexible sur des zones de contact désignées, formant un ensemble multicouche cohésif au refroidissement.
Exécution personnalisée moulage par injection de surmoulage nécessite de sélectionner des familles de polymères chimiquement compatibles. Les cadres de substrat rigides utilisent généralement des thermoplastiques techniques comme le ABS, polycarbonate (PC) optique, ou le nylon. La résine fondue de la seconde injection fait fondre une pellicule limite microscopique sur le substrat, permettant aux chaînes polymères d'interdiffuser et de créer une liaison chimique permanente.
Les 3 principaux types : surmoulage de substrat, surmoulage d'insert et moulage 2K
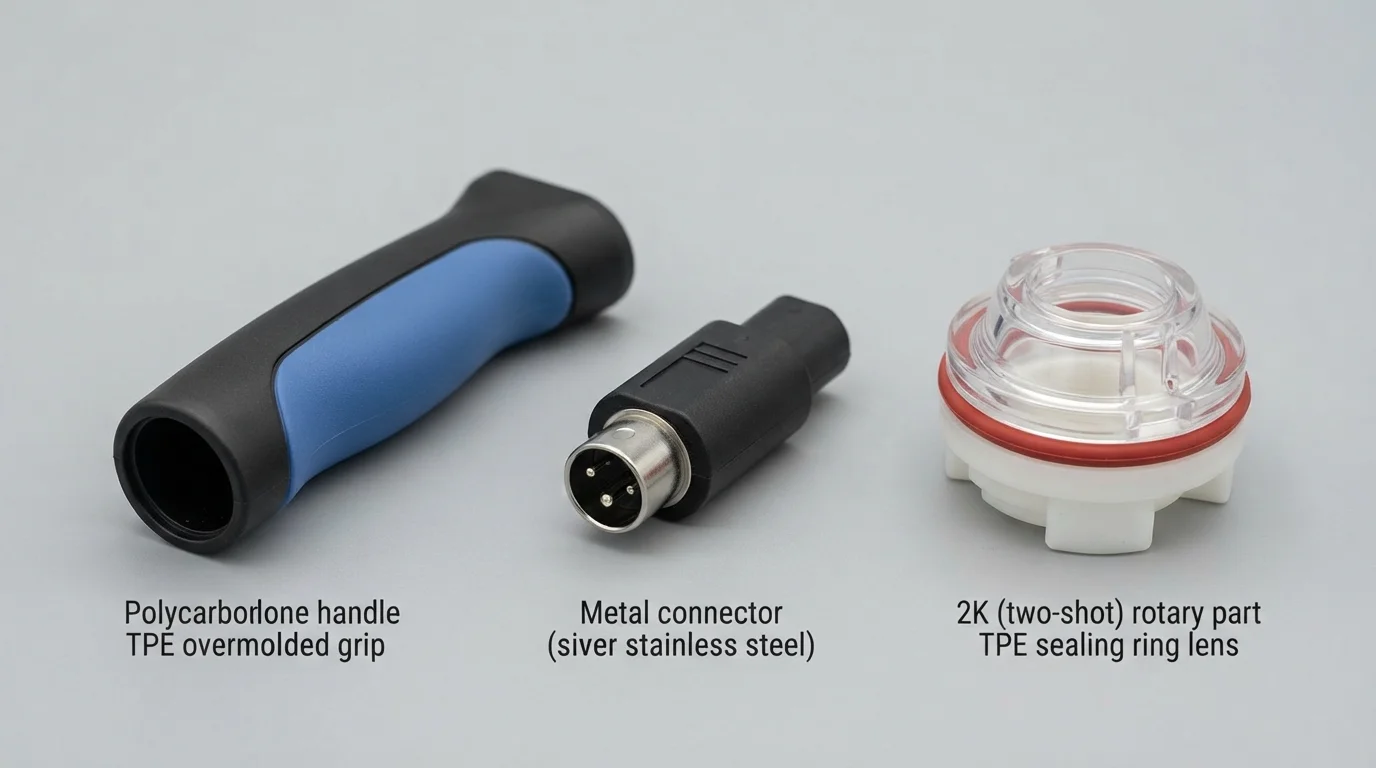
La classification des procédés d'encapsulation multi-matériaux implique l'analyse du type de substrat et de l'architecture de l'outillage de la machine. Le surmoulage de substrat dépose des résines élastomères souples sur des pièces en plastique rigide pré-moulées à l'aide de deux cavités de moule distinctes. Le surmoulage d'insert encapsule des éléments non plastiques tels que des goujons filetés en laiton, des barres omnibus en cuivre ou des capteurs électroniques directement à l'intérieur de coques en plastique protectrices.
Le moulage bi-injection ou 2K réalise les deux injections au cours d'un seul cycle de presse à l'aide d'un outillage rotatif spécialisé. Comprendre ce qu'est le surmoulage aide les ingénieurs à différencier les procédés de transfert en deux étapes du moulage 2K rotatif à cycle unique. La sélection de TPE, TPU, ou chargé de verre PA66 dépend du volume de production requis et des objectifs de résistance de l'assemblage.
| Catégorie de surmoulage | Matériau du substrat | Outillage et architecture de machine | Application industrielle principale |
|---|---|---|---|
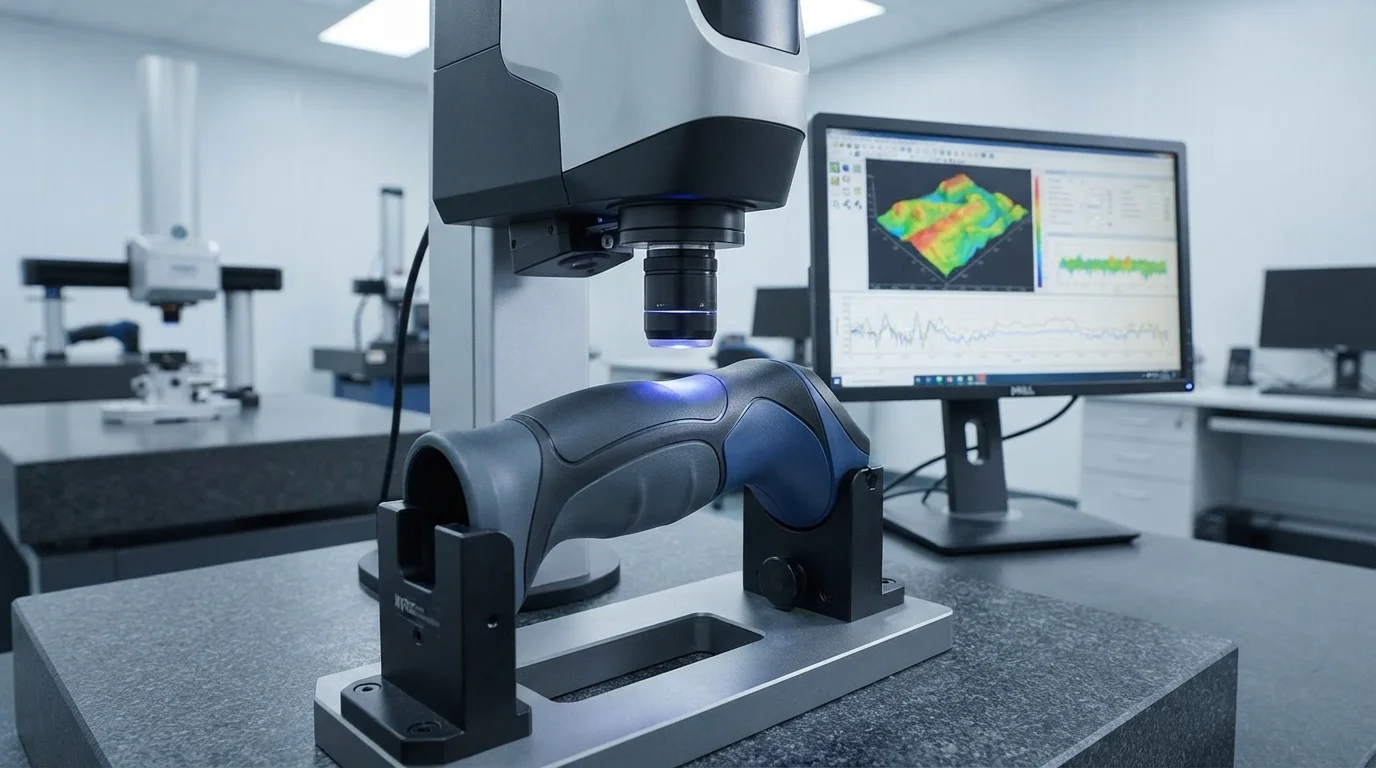
| Surmoulage de substrat (plastique sur plastique) | Thermoplastique rigide (ABS, PC, PC/ABS) | Deux outils de moulage monoinjection distincts | Poignées d'outils électriques et préhensions d'électronique grand public |
| Surmoulage d'insert (plastique sur métal) | Fixations métalliques, barres omnibus, PCB | Outil à moule unique avec broches de positionnement du noyau | Barres omnibus de batterie de véhicule électrique et capteurs électroniques scellés |
| Moulage bi-injection / 2K (presse unique) | Coque rigide moulée primaire | Presse unique avec outil à plateau rotatif à 180° | Boutons rétroéclairés automobiles et lentilles bicolores |
Quand les ingénieurs doivent-ils choisir le surmoulage pour la conception de produits ?
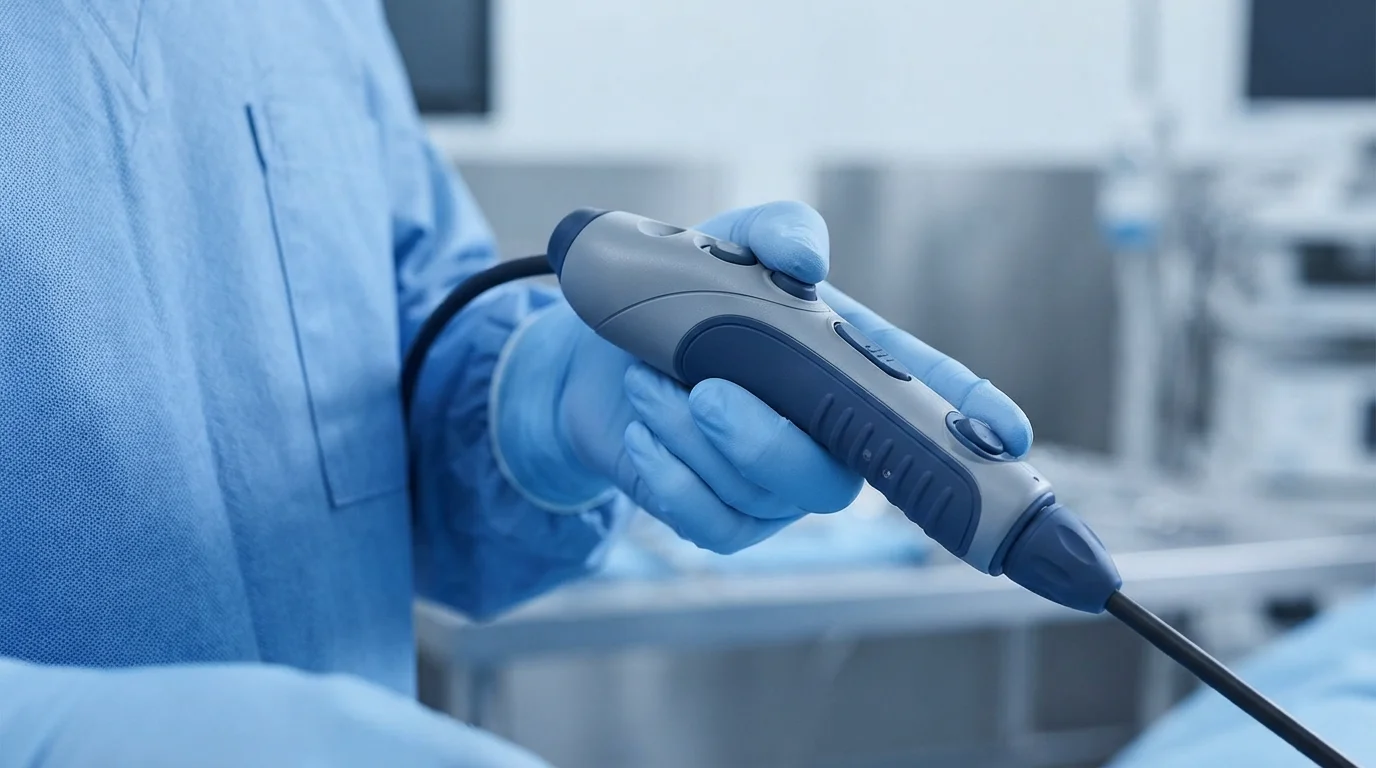
Déterminer si le surmoulage convient à une conception de produit spécifique dépend des objectifs de performance fonctionnelle et des cibles de coût d'assemblage. Spécifier le surmoulage est très avantageux lorsque les pièces nécessitent des poignées souples antidérapantes, une isolation des vibrations ou des joints fluidiques intégrés. Former un joint intégré sur les lignes de plan de joint des pièces permet d'obtenir Étanchéité à l'eau IP67 sans nécessiter l'installation manuelle d'un joint en mousse.
Les applications hautes performances spécifient des élastomères spécialisés comme Santoprene TPV pour résister aux intempéries, aux huiles automobiles et aux températures élevées. L'élimination des étapes d'assemblage manuel secondaires réduit les coûts de main-d'œuvre par pièce tout en empêchant le desserrage des fixations sous les vibrations cycliques de la route.
Les principaux déclencheurs de sélection en conception de produit incluent :
- Exigences de préhension tactile—L'ajout de couches de TPE ou de TPU sur les équipements portables améliore le confort de l'utilisateur et la résistance au glissement.
- Besoins d'étanchéité environnementale—L'encapsulation directe des joints de boîtier assure une protection fluidique IP67/IP68 à long terme.
- Objectifs d'amortissement des vibrations—Le matelassage des cadres structurels rigides protège les cartes de circuits imprimés internes contre les chocs dynamiques.
Pourquoi choisir JUCHENG pour la fabrication sous contrat par surmoulage
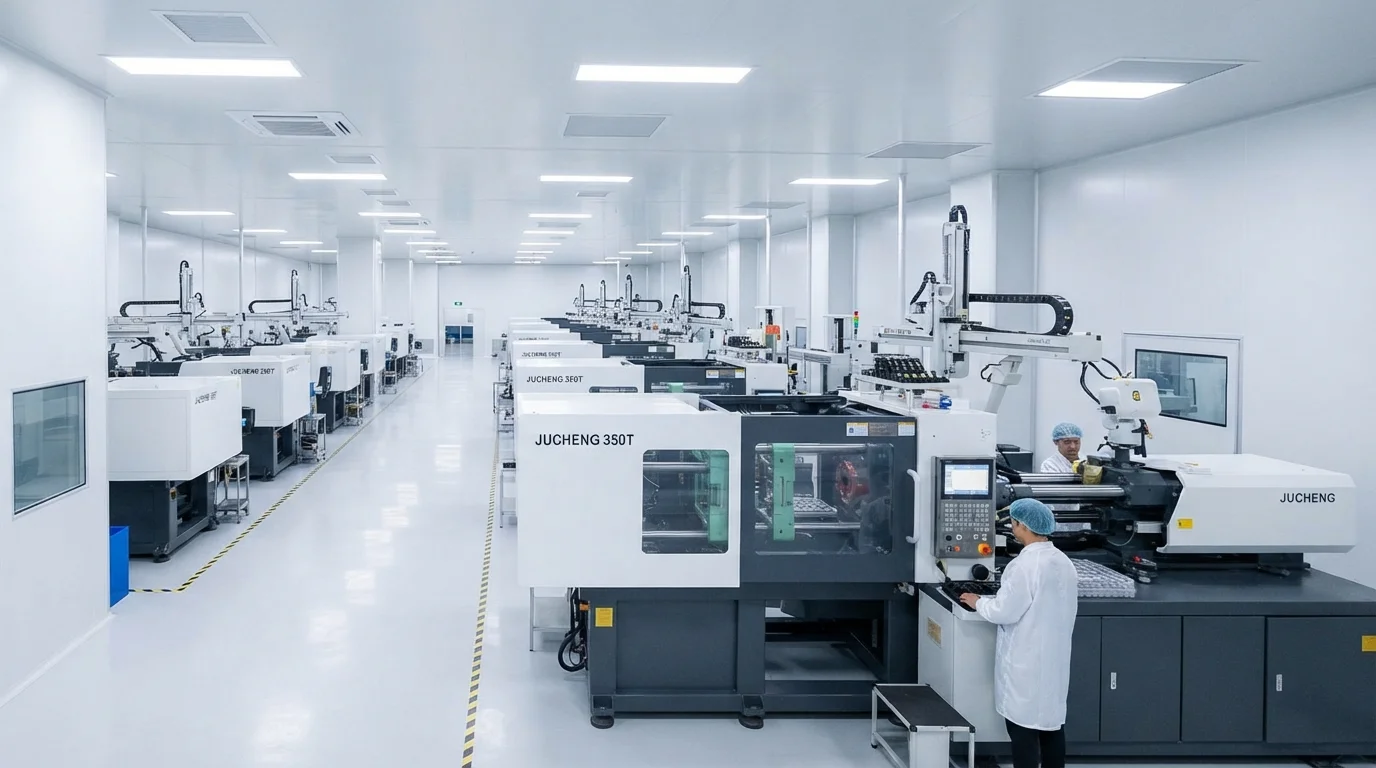
S'associer à JUCHENG pour des projets d'encapsulation multi-matériaux donne accès à un vaste atelier de production équipé de plus de 35 presses à injection automatisées allant de 15 T à 3000 T de force de fermeture. L'exploitation d'un atelier d'outillage interne doté de 25 ensembles de machines CNC 5 axes permet l'usinage précis des portées d'acier d'obturation à partir d'aciers trempés Acier inoxydable S136 ou en de l'acier à outils H13. Notre équipe d'ingénierie fournit une revue DfM gratuite sous 24 heures pour chaque soumission de CAO, en analysant l'épaisseur de paroi du substrat, les angles de dépouille et la faisabilité d'obturation avant la découpe de l'acier.
Évaluer la faisabilité du surmoulage dès les premières étapes de DfM évite des modifications coûteuses de l'acier lors de la production en série. Les systèmes de management de la qualité certifiés IATF 16949 et ISO 13485 soutiennent chaque série de production multi-injection, offrant une documentation PPAP niveau 3 complète pour les programmes automobiles. Un département de moulage en salle blanche ISO classe 8 protège les composants médicaux contre la contamination particulaire pendant le moulage et l'emballage en vrac.
Questions fréquemment posées (FAQ)
Qu'est-ce que le surmoulage en termes simples ?
Le surmoulage est un procédé de moulage par injection dans lequel une résine plastique ou élastomère secondaire est injectée sur un substrat préformé en plastique rigide ou en métal. Ce procédé multi-matériaux combine deux propriétés contrastées, telles qu'un cadre structurel rigide et une poignée au toucher doux, en un seul composant intégré.
Quelle est la différence entre le surmoulage et le moulage par insertion ?
Le moulage par insertion encapsule des substrats non plastiques comme des douilles filetées en laiton ou des barres omnibus en cuivre dans une résine fondue. Le surmoulage consiste spécifiquement à déposer une résine secondaire (généralement un élastomère souple comme le TPE ou le TPU) sur un châssis plastique rigide ou sur un insert déjà encapsulé.
Comment les matériaux adhèrent-ils lors du surmoulage ?
Les matériaux adhèrent principalement par fusion chimique, où la résine fondue de la seconde injection fait fondre une fine couche superficielle du substrat, permettant aux chaînes polymères de s'enchevêtrer à travers l'interface. Lorsque l'affinité chimique entre les polymères est faible, les concepteurs de moules intègrent des verrouillages mécaniques comme des contre-dépouilles ou des queues d'aronde.
Le surmoulage peut-il éliminer les étapes d'assemblage manuel secondaires ?
Le surmoulage élimine les étapes d'assemblage manuel en moulant des poignées souples, des joints ou des symboles multicolores directement sur la pièce à l'intérieur de la presse à injection. La suppression des colles secondaires, des fixations et de la manipulation manuelle réduit les coûts de fabrication unitaires globaux et améliore la fiabilité des assemblages.
Quels sont les polymères les plus couramment utilisés pour le surmoulage plastique ?
Les substrats rigides utilisent généralement l'ABS, le polycarbonate (PC), les alliages PC/ABS et le Nylon chargé de fibre de verre (PA66-GF). Les couches de surmoulage utilisent couramment des élastomères thermoplastiques (TPE), des polyuréthanes thermoplastiques (TPU) et des vulcanisats thermoplastiques (TPV/Santoprene).
Pourquoi le traitement en salle blanche est-il important pour le surmoulage médical ?
Le moulage en salle blanche dans des environnements de classe ISO 8 contrôle la contamination particulaire en suspension pendant le traitement multi-matériaux. Les dispositifs médicaux stériles, les poignées d'instruments chirurgicaux et les cartouches de diagnostic fluidique nécessitent une encapsulation en salle blanche pour satisfaire à la conformité ISO 13485 et USP Classe VI.