
Los equipos de diseño de productos especifican con frecuencia construcciones poliméricas multimaterial para combinar propiedades físicas contrastantes en una sola pieza unificada. Los componentes plásticos de una sola inyección no siempre pueden satisfacer simultáneamente los exigentes requisitos de ergonomía de tacto suave, amortiguación de vibraciones y sellado impermeable. La fusión de una capa elastomérica flexible directamente sobre un marco estructural rígido resuelve estas limitaciones funcionales sin necesidad de sujetadores mecánicos secundarios.
Las discusiones de la comunidad entre evaluadores de plásticos enfatizan que comprender la mecánica de encapsulación de múltiples resinas previene errores de utillaje y fallos de adhesión. Evaluar la compatibilidad de materiales, las geometrías de cierre del molde y los parámetros del ciclo de la máquina garantiza una integración perfecta entre las capas rígidas y flexibles. Esta guía educativa técnica explora las definiciones centrales del proceso, las clasificaciones estructurales y los criterios de selección de aplicaciones.
Definición del sobremoldeo en la fabricación termoplástica moderna
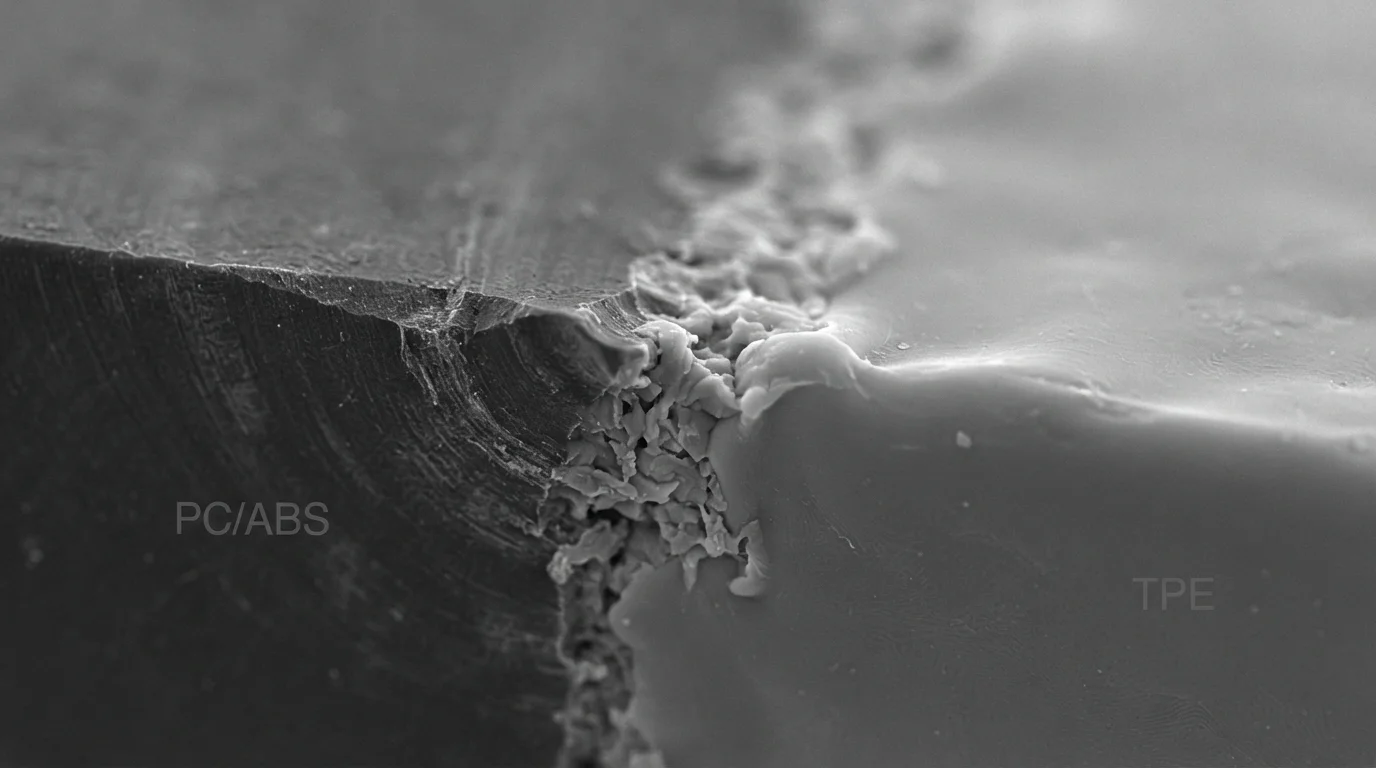
Responder a qué es el sobremoldeo requiere examinar cómo se inyecta una capa polimérica secundaria directamente sobre un sustrato rígido preformado. El procesamiento primario moldea el chasis plástico rígido o posiciona un inserto metálico dentro del núcleo del molde. El procesamiento secundario inyecta un elastómero flexible sobre las zonas de contacto designadas, formando un ensamblaje multicapa cohesivo al enfriarse.
Ejecución personalizada sobremoldeo por inyección requiere seleccionar familias de polímeros químicamente compatibles. Los marcos de sustrato rígido suelen utilizar termoplásticos de ingeniería como ABS, policarbonato (PC), o nailon. La resina fundida del segundo disparo funde una capa límite microscópica en el sustrato, permitiendo que las cadenas de polímeros se interdifundan y creen un enlace químico permanente.
Los 3 tipos principales: sobremoldeo de sustrato, sobremoldeo de inserción y moldeo 2K
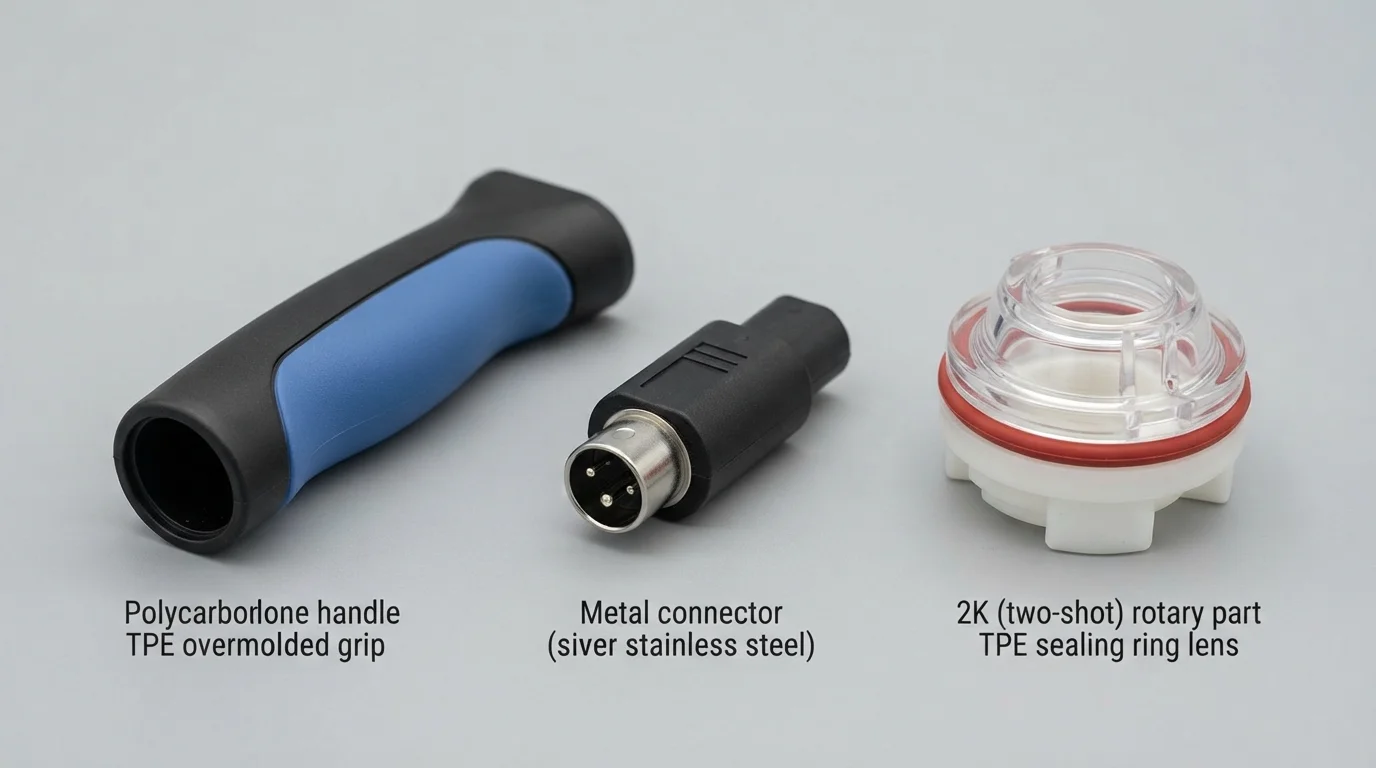
La clasificación de los procesos de encapsulación multimaterial implica analizar el tipo de sustrato y la arquitectura de la herramienta de la máquina. El sobremoldeo de sustrato coloca resinas elastoméricas blandas sobre piezas de plástico rígido premoldeadas utilizando dos cavidades de molde separadas. El sobremoldeo de inserción encapsula elementos no plásticos como espárragos roscados de latón, barras colectoras de cobre o sensores electrónicos directamente dentro de carcasas de plástico protectoras.
El moldeo de dos disparos o 2K completa ambas inyecciones dentro de un solo ciclo de prensa utilizando herramientas especializadas de plato giratorio. Comprender qué es el sobremoldeo ayuda a los ingenieros a diferenciar los procesos de transferencia de dos pasos del moldeo 2K rotativo de un solo ciclo. Seleccionar TPE, TPU, o relleno de vidrio PA66 depende del volumen de producción requerido y los objetivos de resistencia de la unión.
| Categoría de sobremoldeo | Material del sustrato | Herramienta y arquitectura de la máquina | Aplicación industrial principal |
|---|---|---|---|
| Sobremoldeo de sustrato (plástico sobre plástico) | Termoplástico rígido (ABS, PC, PC/ABS) | Dos herramientas de molde de un solo disparo separadas | Empuñaduras de herramientas eléctricas y agarres de electrónica de consumo |
| Sobremoldeo de inserción (plástico sobre metal) | Sujetadores metálicos, barras colectoras, PCB | Molde de un solo troquel con pasadores de localización de núcleo | Barras colectoras de baterías EV y sensores electrónicos sellados |
| Moldeo de dos disparos / 2K (prensa única) | Carcasa rígida moldeada primaria | Prensa única con herramienta de plato rotatorio de 180° | Botones retroiluminados automotrices y lentes de doble color |
¿Cuándo deben elegir los ingenieros el sobremoldeo para el diseño de productos?
Determinar la idoneidad del sobremoldeo para un diseño de producto específico depende de los objetivos de rendimiento funcional y los objetivos de costo de ensamblaje. Especificar el sobremoldeo es altamente ventajoso cuando las piezas requieren manijas de tacto suave antideslizantes, aislamiento de vibraciones o sellos de fluidos integrados. Formar un sello integrado sobre las líneas de separación de la pieza proporciona sellado impermeable IP67 sin requerir la instalación manual de juntas de espuma.
Las aplicaciones de alto rendimiento especifican elastómeros especializados como Santoprene TPV para resistir la intemperie, aceites automotrices y temperaturas elevadas. Eliminar los pasos de ensamblaje manual secundarios reduce los gastos de mano de obra por pieza mientras previene el aflojamiento de sujetadores bajo vibración cíclica de la carretera.
Los desencadenantes clave de selección de diseño de producto incluyen:
- Requisitos de agarre táctil—Añadir capas de TPE o TPU en equipos de mano mejora la comodidad del usuario y la resistencia al deslizamiento.
- Necesidades de sellado ambiental—Encapsular directamente las juntas de la carcasa proporciona protección de fluidos IP67/IP68 a largo plazo.
- Objetivos de amortiguación de vibraciones—Amortiguar los marcos estructurales rígidos protege las placas de circuito internas contra golpes dinámicos.
¿Por qué elegir JUCHENG para la fabricación por contrato de sobremoldeo?
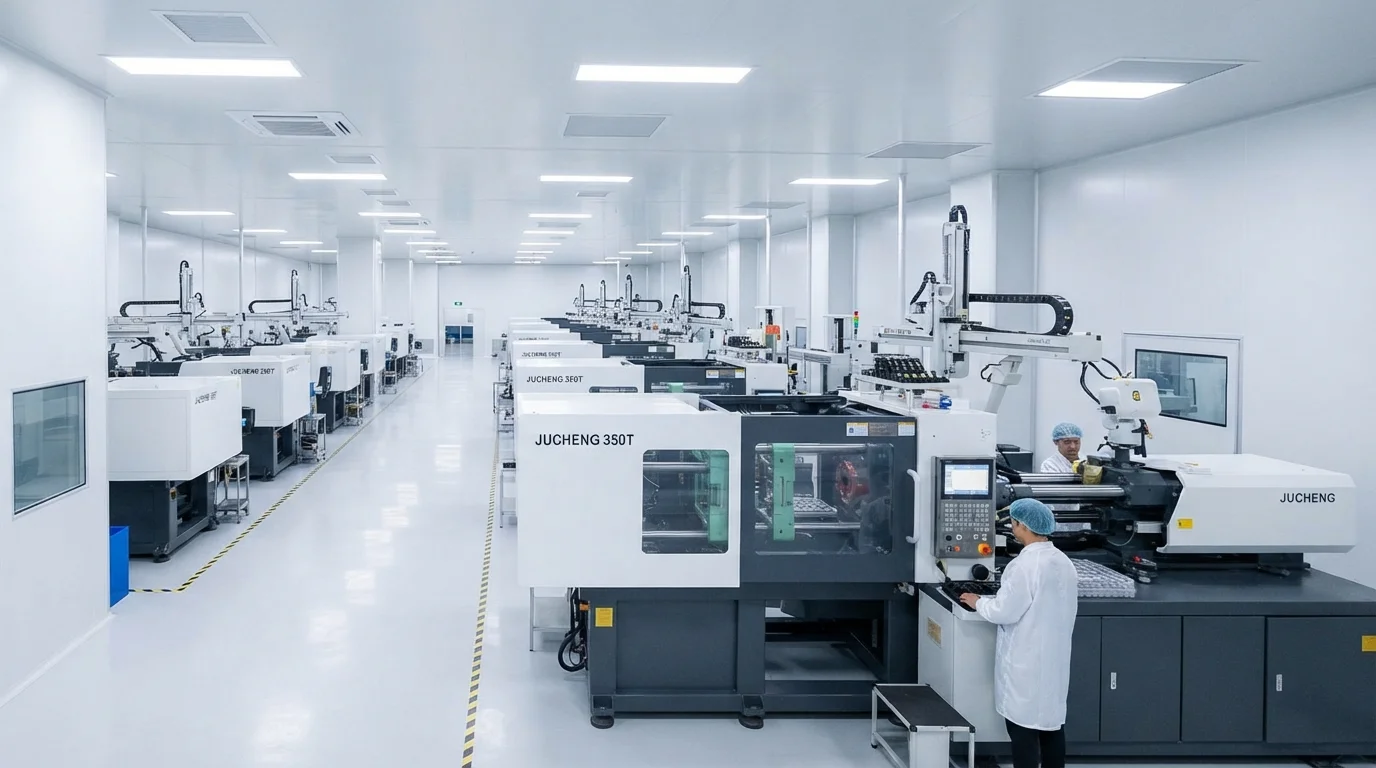
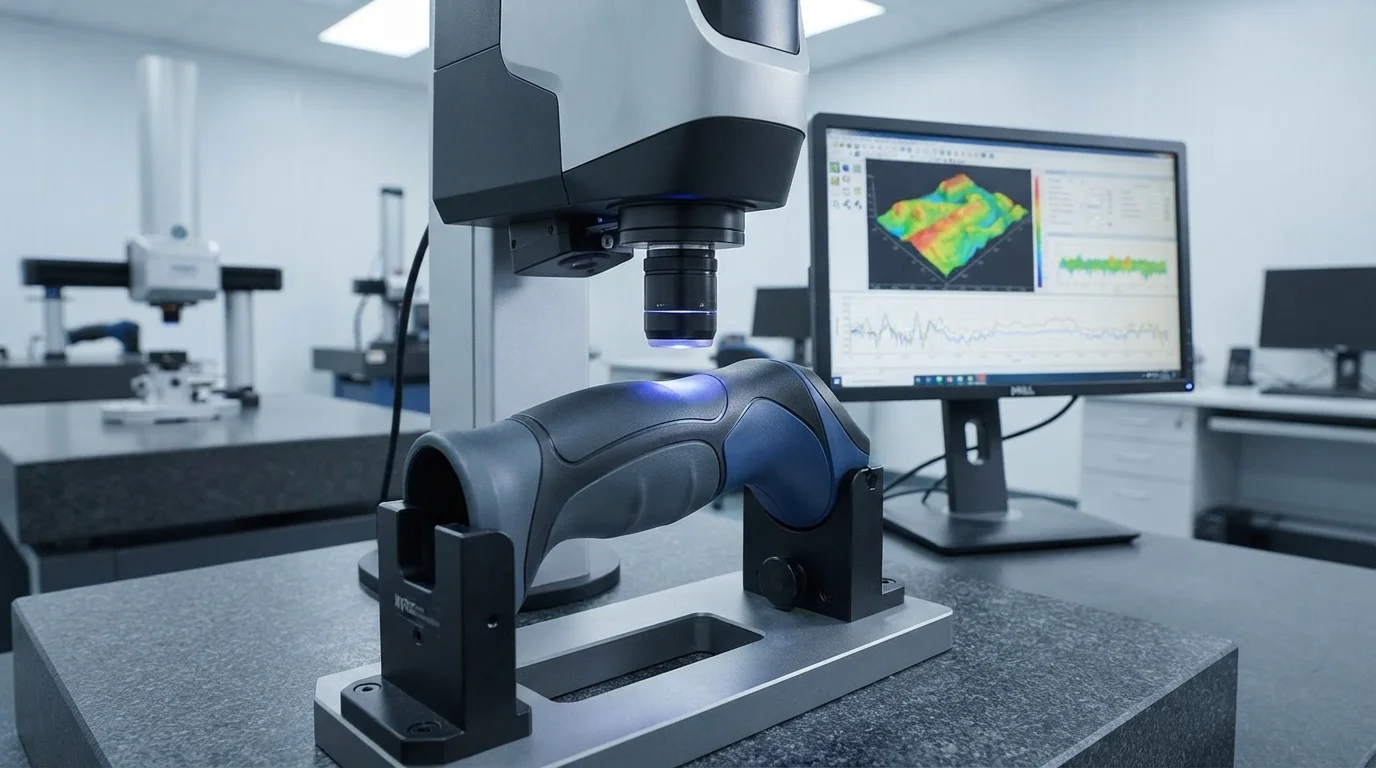
Asociarse con JUCHENG para proyectos de encapsulación multimaterial proporciona acceso a una extensa planta de producción equipada con más de 35 prensas de inyección automatizadas con fuerzas de cierre de 15T a 3000T. Operar un taller de moldes interno con 25 conjuntos de máquinas CNC de 5 ejes permite el mecanizado de precisión de las superficies de acero de cierre en acero endurecido acero inoxidable S136 o acero para herramientas H13. Nuestro equipo de ingeniería ofrece una revisión gratuita de DfM en 24 horas para cada envío de CAD, analizando el espesor de pared del sustrato, los ángulos de desmoldeo y la viabilidad del cierre antes de cortar el acero.
Evaluar la viabilidad del sobremoldeo durante las etapas tempranas de DfM previene costosas modificaciones de acero durante la producción en serie. Los sistemas de gestión de calidad certificados según IATF 16949 e ISO 13485 respaldan cada ejecución de producción multimaterial, ofreciendo documentación completa de PPAP Nivel 3 para programas automotrices. Operar un departamento de moldeo con sala limpia ISO Clase 8 protege los componentes médicos de la contaminación por partículas durante el moldeo y el empaque por caída.
Preguntas frecuentes (FAQ)
¿Qué es el sobremoldeo en términos simples?
El sobremoldeo es un proceso de moldeo por inyección donde una resina plástica o elastomérica secundaria se inyecta sobre un sustrato rígido de plástico o metal preformado. Este proceso multimaterial combina dos propiedades contrastantes, como un marco estructural rígido y un agarre de tacto suave, en un solo componente integrado.
¿Cuál es la diferencia entre sobremoldeo y moldeo por inserción?
El moldeo por inserción encapsula sustratos no plásticos como casquillos roscados de latón o barras colectoras de cobre dentro de resina fundida. El sobremoldeo específicamente coloca una resina secundaria (típicamente un elastómero suave como TPE o TPU) sobre un chasis de plástico rígido o sobre una inserción ya encapsulada.
¿Cómo se unen los materiales durante el sobremoldeo?
Los materiales se unen principalmente mediante fusión química, donde la resina fundida del segundo disparo funde una capa superficial delgada en el sustrato, permitiendo que las cadenas de polímeros se entrelacen a través del límite. Cuando la afinidad química entre los polímeros es baja, los diseñadores de moldes incorporan enclavamientos mecánicos como socavados o colas de milano.
¿Puede el sobremoldeo eliminar los pasos de ensamblaje manual secundarios?
El sobremoldeo elimina los pasos de ensamblaje manual al moldear agarres suaves, sellos o símbolos multicolor directamente sobre la pieza dentro de la prensa de inyección. La eliminación de adhesivos secundarios, sujetadores y manipulación manual reduce los costos generales de fabricación por unidad y mejora la fiabilidad de la unión.
¿Cuáles son los polímeros más comunes utilizados para el sobremoldeo de plástico?
Los sustratos rígidos suelen utilizar ABS, policarbonato (PC), aleaciones PC/ABS y nailon con fibra de vidrio (PA66-GF). Las capas de sobremoldeo suelen utilizar elastómeros termoplásticos (TPE), poliuretanos termoplásticos (TPU) y vulcanizados termoplásticos (TPV/Santoprene).
¿Por qué es importante el procesamiento en sala limpia para el sobremoldeo médico?
El moldeo en sala limpia dentro de entornos ISO Clase 8 controla la contaminación por partículas en suspensión durante el procesamiento multimaterial. Los dispositivos médicos estériles, los mangos de herramientas quirúrgicas y los cartuchos de diagnóstico fluídico requieren encapsulación en sala limpia para cumplir con las normas ISO 13485 y USP Clase VI.