
金属-プラスチックハイブリッド部品用の最適なエンジニアリング樹脂の選定は、界面接着強度、耐クリープ性、長期接合耐久性を直接決定します。真鍮、銅、ステンレス鋼、またはアルミニウムで構成される金属インサートは、未充填の熱可塑性プラスチックとは根本的に異なる熱膨張挙動を示します。不一致のハイブリッドアセンブリを急激な温度変化にさらすと、ポリマー-金属界面に沿って深刻な機械的せん断応力が誘発されます。.
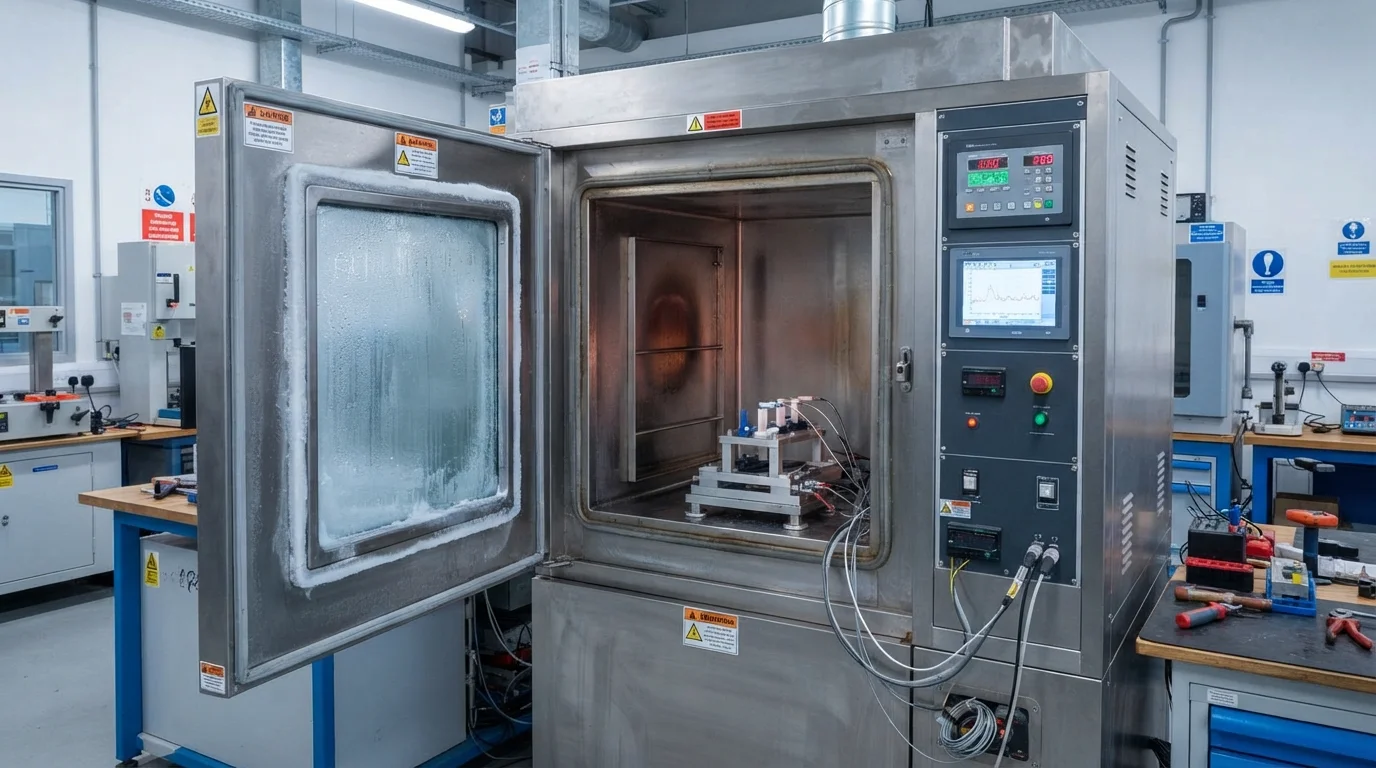
熱衝撃サイクリングは、低伸びプラスチックにマイクロクラックを引き起こしたり、金属コンタクトピン周辺で界面剥離を引き起こす可能性があります。この技術材料ガイドでは、熱膨張係数(CTE)マッチング戦略、高温樹脂加工、原材料トレーサビリティプロトコルについてレビューします。.
目次
応力割れを防ぐための熱膨張係数(CTE)のマッチング
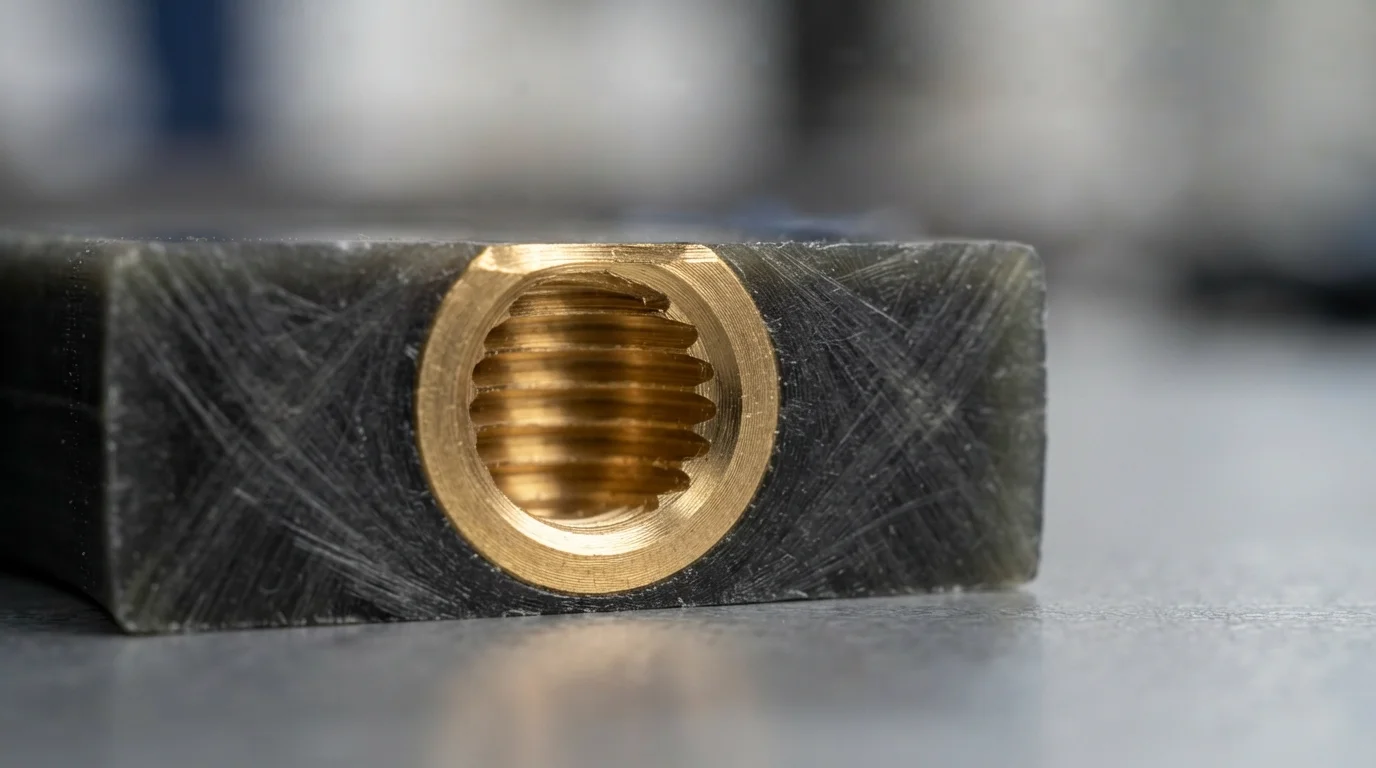
適切な インサート成形材料 の選定には、ポリマーマトリックスの熱膨張挙動を埋め込まれた金属ファスナーと一致させる必要があります。金属は16.5〜18.5 ppm/Kで膨張・収縮しますが、未充填のエンジニアリングプラスチックは加熱時に60〜100 ppm/Kで膨張します。ベースポリマーにガラス繊維を配合すると、樹脂のCTEが金属レベルに近づき、差動熱収縮を大幅に低減します。.
ガラス強化グレードは PA66-GF30, PBT, ,および PPS 高い弾性率を提供しながら、熱膨張を20〜30 ppm/Kに制限します。物理的 インサート成形材料 評価により、サイクリック温度試験下での鋭い金属コーナー周辺の局所的な応力割れを防ぎます。.
| 材料グレード | 材料ファミリー | 線形CTE(ppm/K) | 熱変形温度 (°C) | インサート成形適合性 |
|---|---|---|---|---|
| 真鍮 (C36000) | 銅合金金属 | 18.5 | 該当なし(金属) | 標準ねじ付きファスナーインサートのベースライン |
| Zytel 70G33L(PA66-GF30) | ガラス充填ポリアミド | 25.0 | 240°C | 真鍮・銅バスバーとのCTE最適マッチング |
| Valox 420(PBT-GF30) | ガラス充填ポリエステル | 30.0 | 205°C | 優れた寸法安定性と電気絶縁性 |
| Victrex PEEK 450G | ポリエーテルエーテルケトン | 45.0 | 160°C | 高温航空宇宙および臨床金属代替 |
金属封止のための高温処理(最大420°C)
自動車のアンダーフードアセンブリ、航空宇宙コネクタ、ダウンホールセンサーなどの過酷な動作環境では、スーパーポリマーが必要です。以下のような特殊な高耐熱樹脂は、 PEEK, PEI(Ultem), LCP, ,および PSU/PPSU 200°C以上で寸法安定性と電気絶縁性を維持します。.
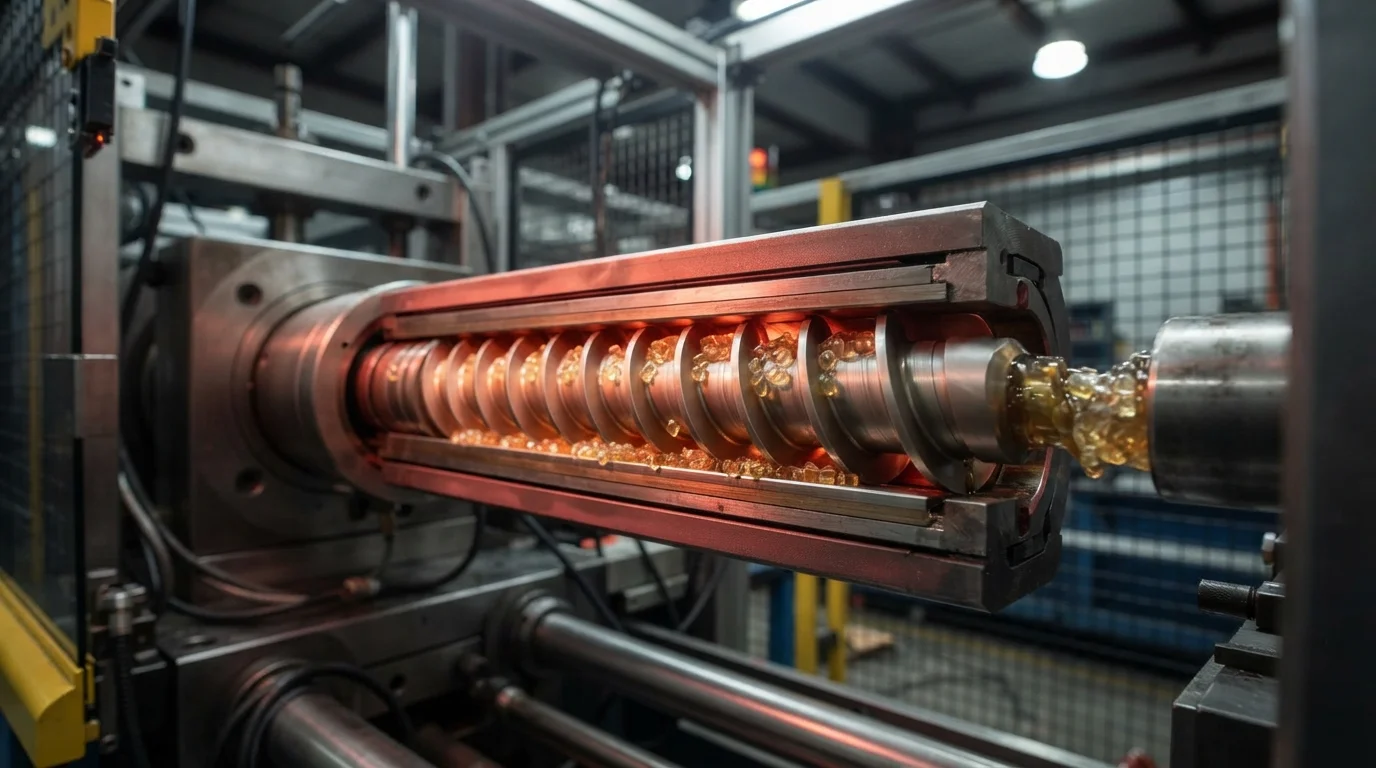
高耐熱 インサート成形材料 最大420°Cの処理には、高い熱負荷と研磨性フィラーに耐えるように設計されたカスタム 二金属バレル が必要です。140°Cから180°Cの間に保持される高い金型温度は、ポリマーの完全な結晶化を確実にし、自動車用流体や溶剤に対する化学的耐性を最大化します。.
200以上の生産樹脂ライブラリと材料イエローカード検証
カスタムによる金属ファスナーの封止は、 インサート成形 揮発性汚染物質を含まない純粋な原材料に依存しています。Underwriters Laboratories(UL)イエローカード記録に対する原材料の出荷検証により、 UL94 V-0 難燃性基準への準拠が保証されます。.
認定材料の調達 インサート成形材料 backed by UL Yellow Card documentation prevents lot-to-lot performance variations in high-voltage components. Clinical applications process biocompatible resins meeting USPクラスVI および ISO 10993 standards, providing full material Certificate of Analysis (COA) traceability.
よくある質問 (FAQ)
Why does glass fiber reinforcement help prevent stress cracking in insert molding?
Adding glass fibers lowers the coefficient of thermal expansion (CTE) of engineering plastics, bringing it closer to the CTE of metals like copper and brass. Aligning expansion rates reduces thermal contraction stress along the polymer-metal interface, eliminating post-mold micro-cracks during temperature cycling.
What is the benefit of UL Yellow Card material verification for medical and electrical parts?
UL Yellow Card verification confirms that every resin lot meets specific flammability, electrical arc resistance, and thermal aging parameters certified by Underwriters Laboratories. Verifying yellow card documentation prevents uncertified or contaminated raw materials from compromising safety compliance.
Which engineering plastics provide the best chemical adhesion to brass inserts?
Amorphous polymers like PC/ABS alloys and modified PBT resins deliver excellent mechanical and chemical interdiffusion around knurled brass inserts. High resin elongation properties allow these polymers to absorb local thermal stresses without developing stress cracks.