
La sélection de résines techniques optimales pour les composants hybrides métal-plastique détermine directement la résistance de liaison interfaciale, la résistance au fluage et la durabilité à long terme des joints. Les inserts métalliques en laiton, cuivre, acier inoxydable ou aluminium présentent un comportement de dilatation thermique radicalement différent des thermoplastiques bruts. L'exposition d'assemblages hybrides incompatibles à des changements rapides de température induit de fortes contraintes de cisaillement mécanique le long de la frontière polymère-métal.
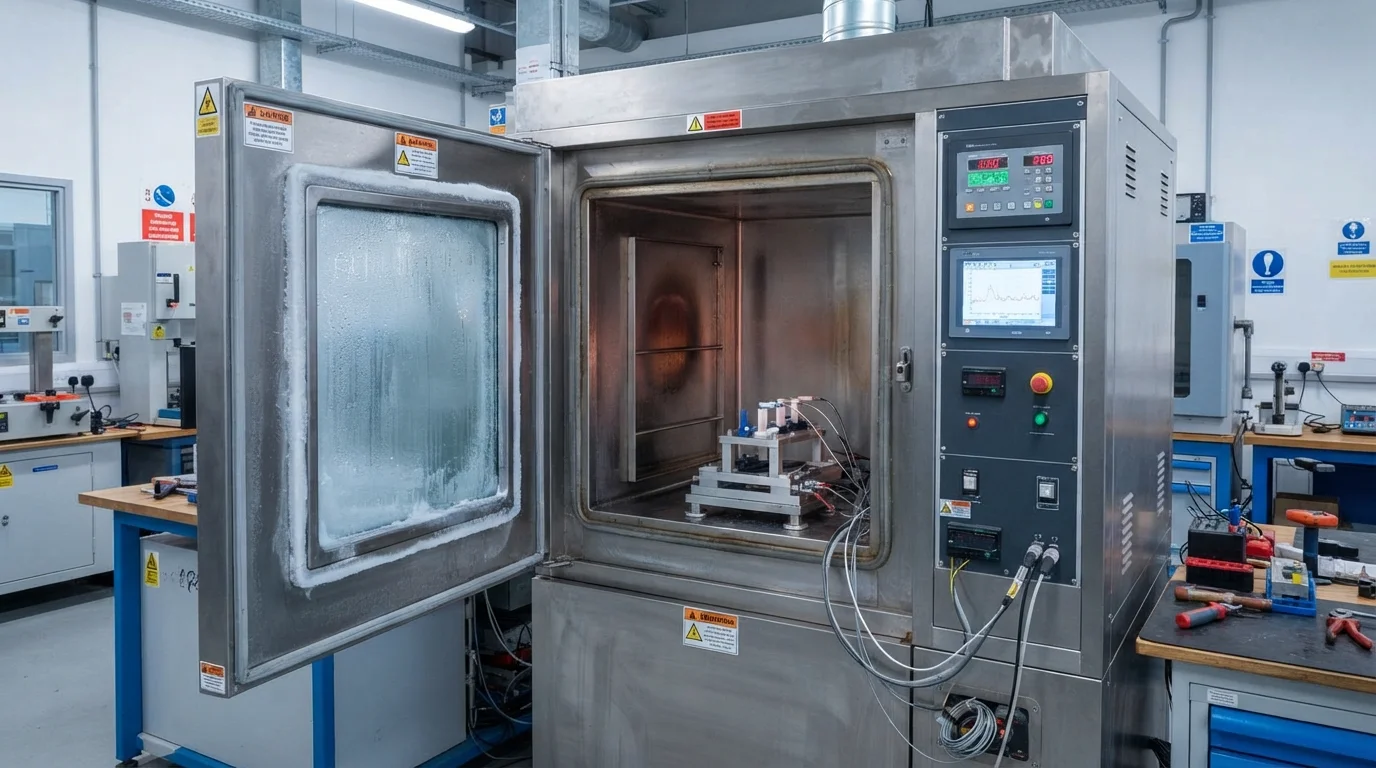
Les cycles de choc thermique peuvent déclencher des micro-fissures dans les plastiques à faible allongement ou provoquer un délaminage interfacial autour des broches de contact métalliques. Ce guide technique des matériaux examine les stratégies d'adaptation du coefficient de dilatation thermique (CTE), le traitement des résines à haute température et les protocoles de traçabilité des matières premières.
Table des matières
Adaptation du coefficient de dilatation thermique (CTE) pour prévenir les fissures de contrainte
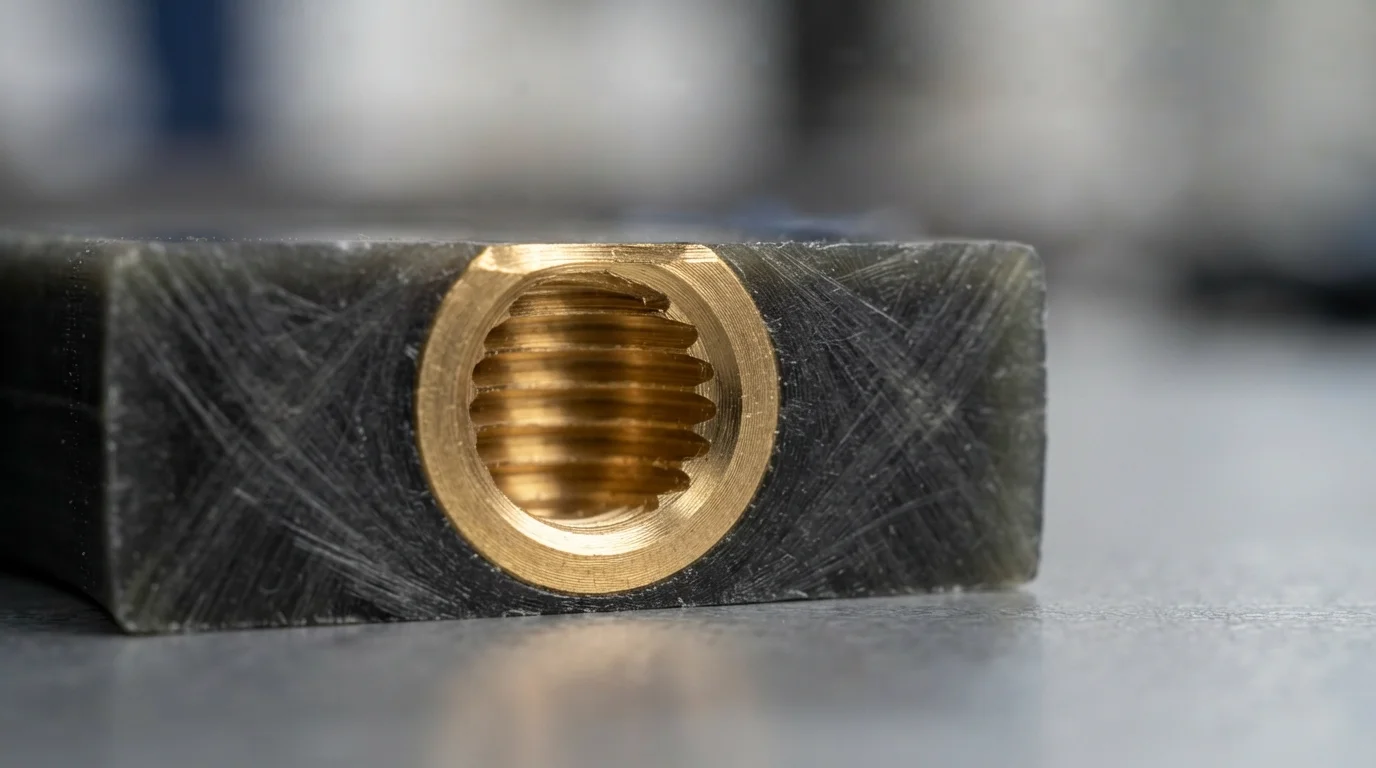
Sélection de matériaux de moulage par insertion appropriés nécessite d'adapter le comportement de dilatation thermique de la matrice polymère avec la fixation métallique intégrée. Les métaux se dilatent et se contractent de 16,5 à 18,5 ppm/K, tandis que les plastiques techniques non chargés se dilatent de 60 à 100 ppm/K lors du chauffage. Le compoundage des polymères de base avec des fibres de verre rapproche le CTE de la résine des niveaux métalliques, réduisant considérablement la contraction thermique différentielle.
Les qualités renforcées de verre comme PA66-GF30, PBT, et PPS offrent un module élevé tout en limitant la dilatation thermique à 20-30 ppm/K. L'évaluation physique matériaux de moulage par insertion prévient les fissures de contrainte localisées autour des coins métalliques tranchants lors des tests de température cyclique.
| Qualité du matériau | Famille de matériaux | CTE linéaire (ppm/K) | Température de déflexion thermique (°C) | Aptitude au surmoulage d'inserts |
|---|---|---|---|---|
| Laiton (C36000) | Alliage de cuivre métallique | 18.5 | N/D (Métallique) | Référence de base pour insert fileté standard |
| Zytel 70G33L (PA66-GF30) | Polyamide chargé de verre | 25.0 | 240°C | Correspondance CTE optimale avec les barres omnibus en laiton/cuivre |
| Valox 420 (PBT-GF30) | Polyester chargé de verre | 30.0 | 205°C | Excellente stabilité dimensionnelle et isolation électrique |
| Victrex PEEK 450G | Polyétheréthercétone | 45.0 | 160°C | High-temperature aerospace & clinical metal replacement |
High-Temperature Processing (Up to 420°C) for Metal Encapsulation
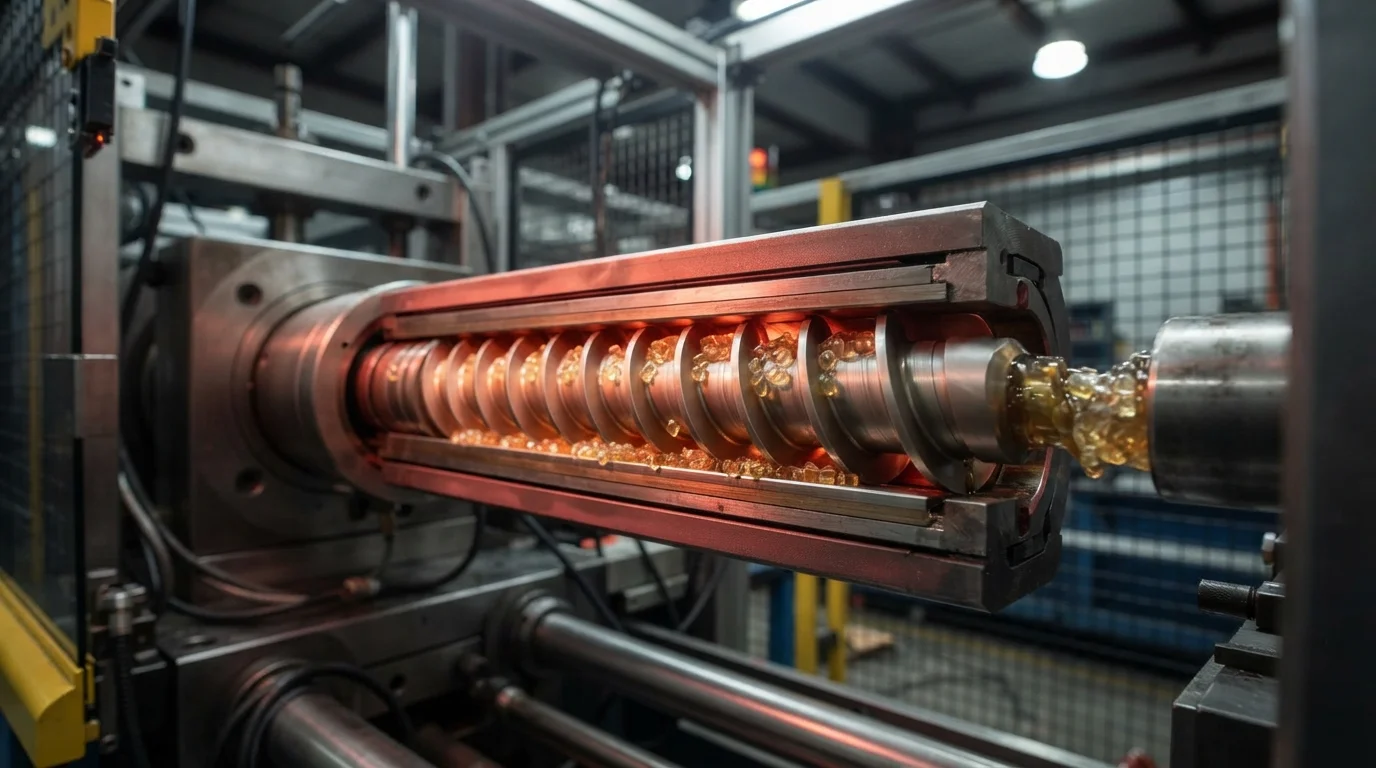
Extreme operating environments in automotive under-hood assemblies, aerospace connectors, and downhole sensors demand super-polymers. Specialized high-heat resins like PEEK, PEI (Ultem), LCP, et PSU/PPSU maintain dimensional stability and electrical insulation above 200°C.
Processing high-heat matériaux de moulage par insertion up to 420°C requires custom bimetallic barrels engineered to withstand high thermal loads and abrasive fillers. High mold temperatures held between 140°C and 180°C ensure complete polymer crystallization, maximizing chemical resistance against automotive fluids and solvents.
Bibliothèque de plus de 200 résines de production et vérification de la carte jaune des matériaux
Encapsulating metal fasteners through custom moulage par insertion relies on pure raw materials free from volatile contaminants. Verifying raw material shipments against Underwriters Laboratories (UL) Yellow Card records ensures compliance with UL94 V-0 flammability criteria.
Sourcing certified matériaux de moulage par insertion backed by UL Yellow Card documentation prevents lot-to-lot performance variations in high-voltage components. Clinical applications process biocompatible resins meeting USP Classe VI et des ISO 10993 standards, providing full material Certificate of Analysis (COA) traceability.
Questions fréquemment posées (FAQ)
Why does glass fiber reinforcement help prevent stress cracking in insert molding?
Adding glass fibers lowers the coefficient of thermal expansion (CTE) of engineering plastics, bringing it closer to the CTE of metals like copper and brass. Aligning expansion rates reduces thermal contraction stress along the polymer-metal interface, eliminating post-mold micro-cracks during temperature cycling.
What is the benefit of UL Yellow Card material verification for medical and electrical parts?
UL Yellow Card verification confirms that every resin lot meets specific flammability, electrical arc resistance, and thermal aging parameters certified by Underwriters Laboratories. Verifying yellow card documentation prevents uncertified or contaminated raw materials from compromising safety compliance.
Which engineering plastics provide the best chemical adhesion to brass inserts?
Amorphous polymers like PC/ABS alloys and modified PBT resins deliver excellent mechanical and chemical interdiffusion around knurled brass inserts. High resin elongation properties allow these polymers to absorb local thermal stresses without developing stress cracks.