PSU et PPSU (Polysulfone)

Les polymères de sulfone, notamment le polysulfone (PSU) et le polyphénylsulfone (PPSU), sont des thermoplastiques amorphes hautes performances reconnus pour leur excellente stabilité hydrolytique, leur haute résistance thermique et leur ténacité extrême aux chocs (en particulier le PPSU, qui résiste à plus de 1 000 cycles de stérilisation à la vapeur). Jucheng Precision, titulaire des certifications ISO 9001, ISO 13485 et IATF 16949, est spécialisée dans le moulage par injection de PSU/PPSU de qualité médicale et destiné au contact alimentaire. Forte de plus de 35 presses à mouler avancées (50-650T) et de plus de 25 machines CNC 5 axes internes, nous maîtrisons la viscosité élevée à l'état fondu et les contraintes internes des sulfones. Nous fournissons gratuitement une analyse DFM sous 24 heures pour optimiser les profils thermiques, garantissant des composants sans contraintes vérifiés par inspection CMM Zeiss.

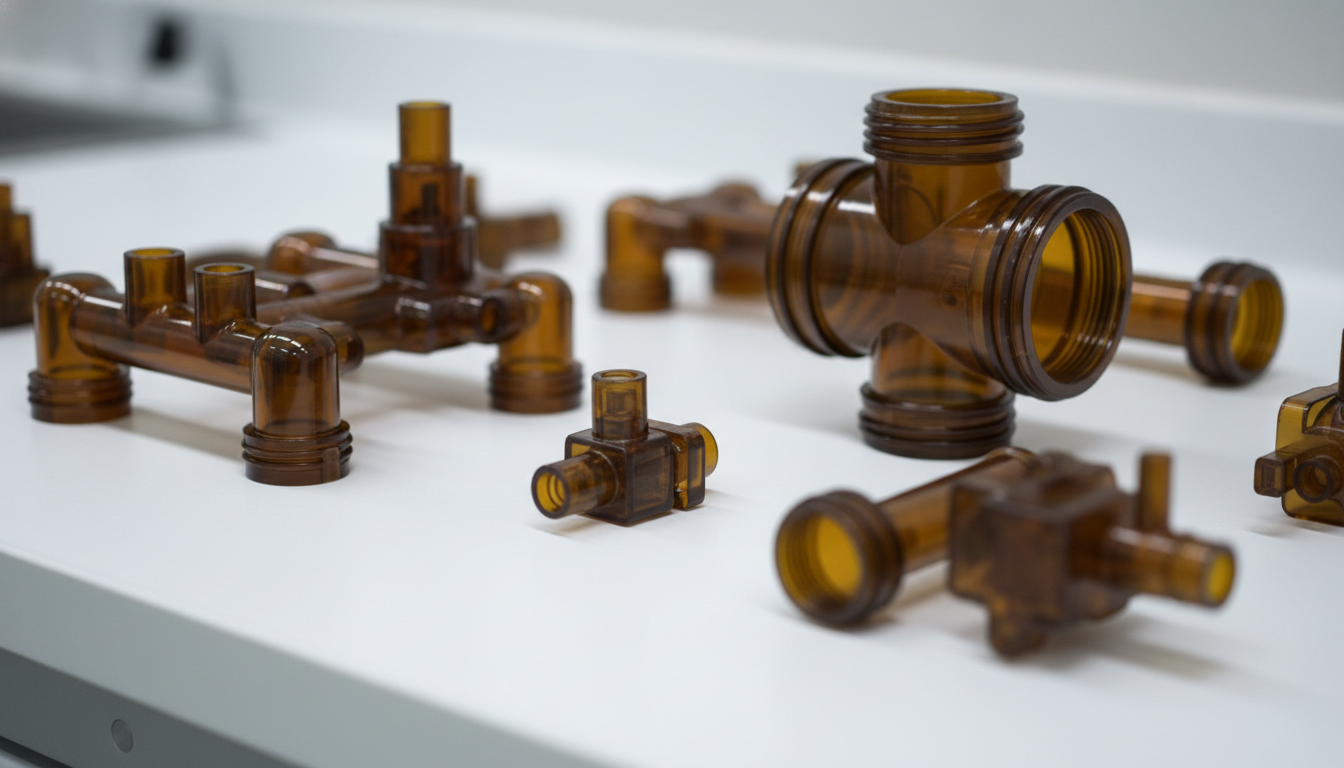
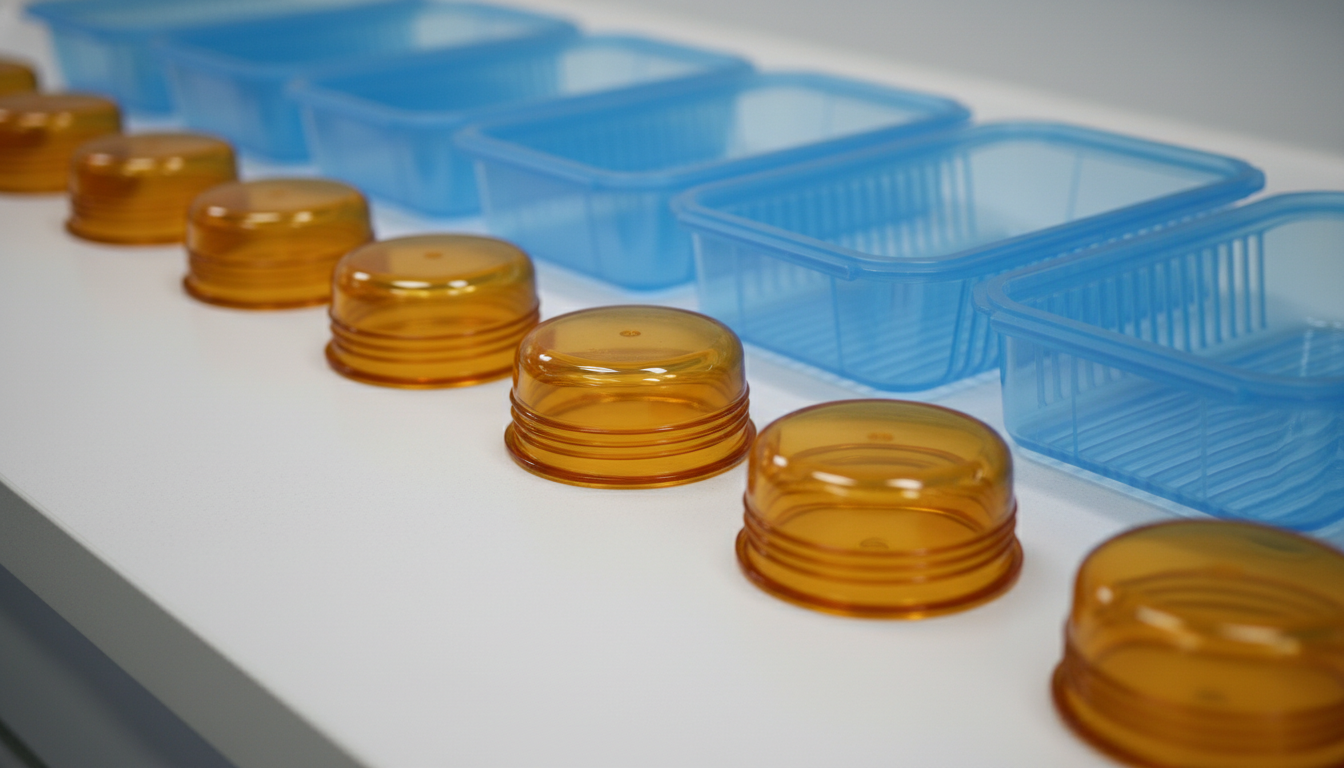
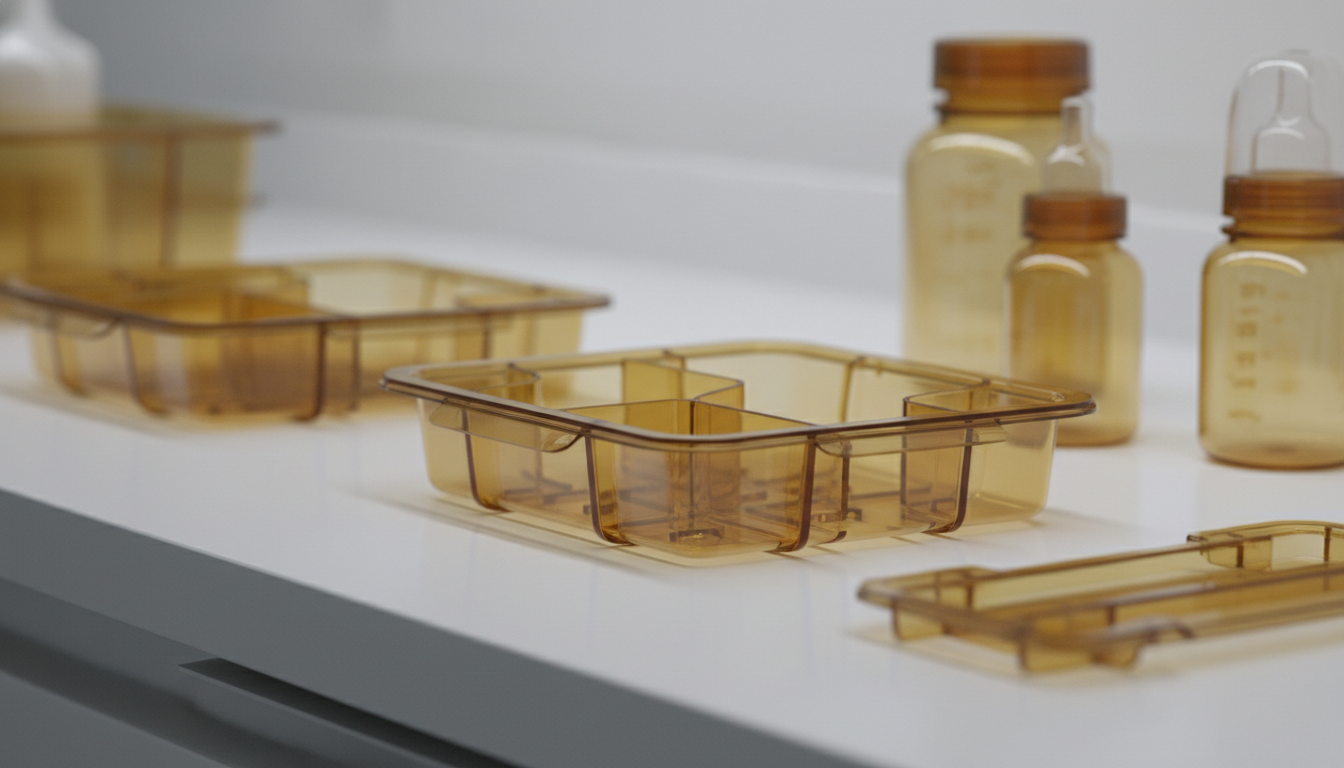
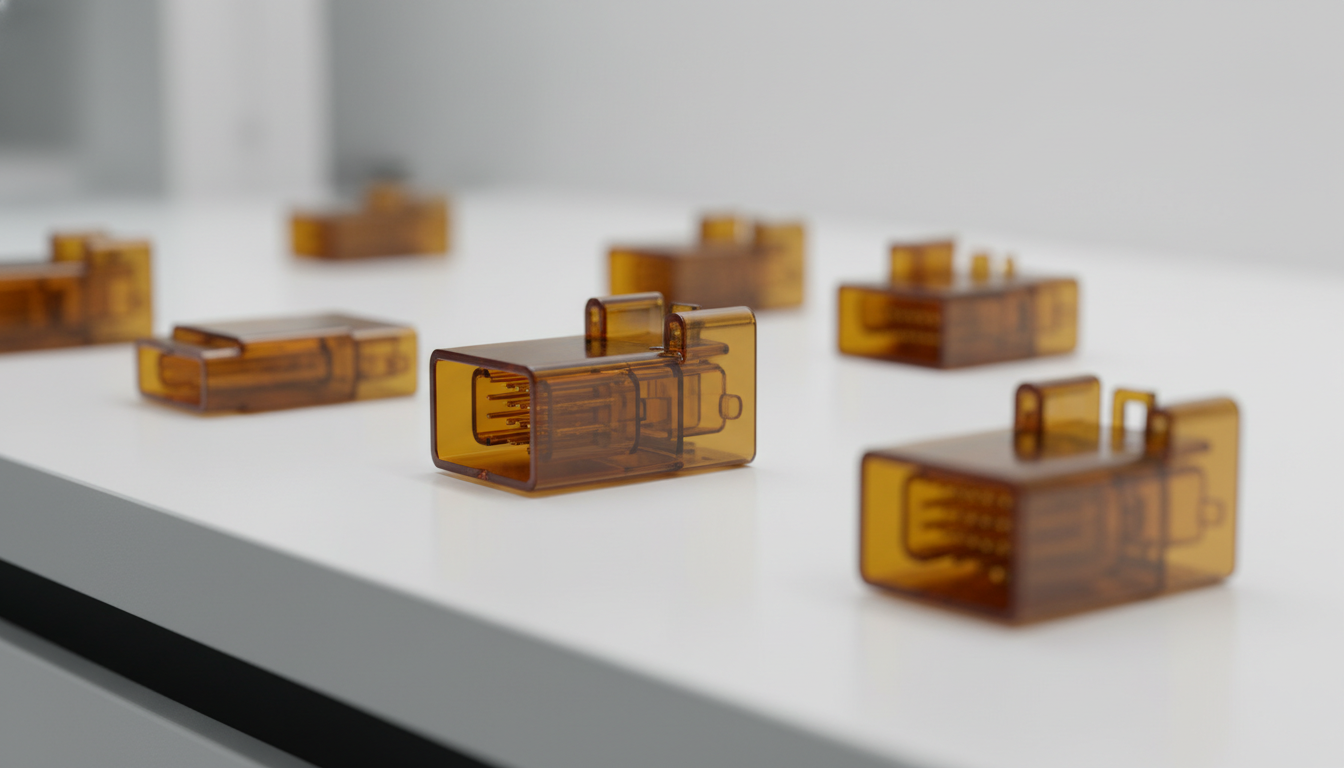
Precision-injection-molded-medical-grade-PPSU-surgical-trays-and-amber-PSU-components-1

Nos matériaux disponibles

PPSU-Solvay Radel R-5000

Atteindre une résistance aux chocs pratiquement incassable ainsi qu'une stabilité continue à la stérilisation à la vapeur jusqu'à 205°C nécessite une structure moléculaire d'élite, que le Radel R-5000 de Syensqo (anciennement Solvay) offre grâce à sa matrice en polyphénylsulfone (PPSU) non renforcée et de haute pureté. Avec une densité de 1,29 g/cm³ et une température de transition vitreuse (Tg) de 220°C, ce polymère technique amorphe résiste à plus de 1 000 cycles d'autoclave sans microfissuration ni perte de la transparence ambre à haute brillance. Jucheng Precision, dans le cadre de certifications ISO 13485 et IATF 16949, se spécialise dans le micro-moulage du Radel R-5000. En exploitant des salles blanches dédiées de classe ISO 7/8, nous éliminons la contamination particulaire, fournissant des composants médicaux et de nutrition infantile de haute pureté vérifiés par la MMT Zeiss.
LIRE LA SUITE

PPSU-Solvay Radel R-5100

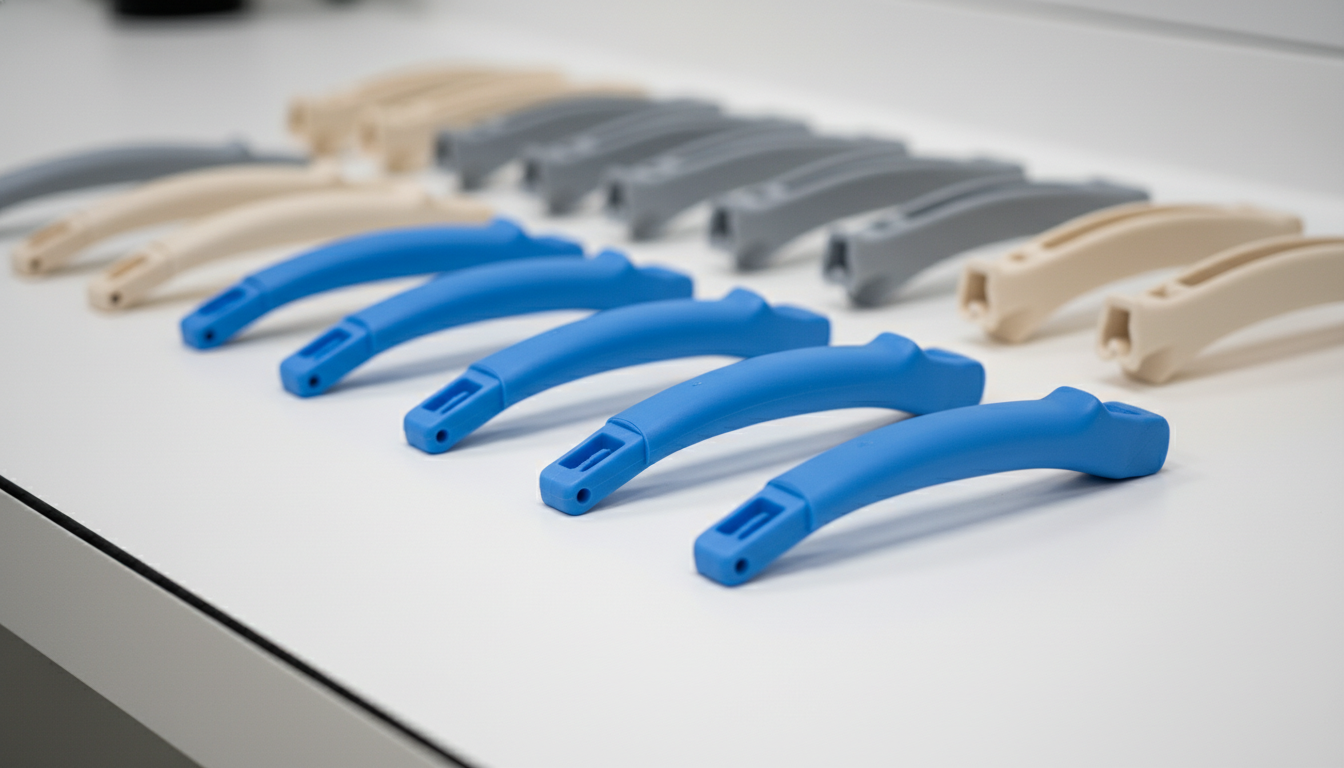
Permettre un code couleur visuel impeccable pour les essais de taillage chirurgical tout en maintenant une résistance exceptionnelle aux autoclavages répétés et aux forces d'impact élevées nécessite un polymère biocompatible avancé, que le Radel R-5100 de Syensqo (anciennement Solvay) offre grâce à sa matrice en polyphénylsulfone (PPSU) non renforcée, opaque et pré-colorée. Certifié selon les normes USP Classe VI, ISO 10993 et FAA FAR 25.853a pour l'inflammabilité, ce thermoplastique résistant résiste à la fissuration sous contrainte environnementale en présence de détergents cliniques agressifs. Jucheng Precision, dans le cadre de systèmes certifiés stricts ISO 13485 et IATF 16949, se spécialise dans le micro-moulage du Radel R-5100 dans des salles blanches dédiées ISO Classe 7/8. En utilisant des moules en acier inoxydable S136 usinés par CNC 5 axes, nous contrôlons les contraintes internes et garantissons une contamination particulaire nulle, livrant des assemblages médicaux de haute pureté vérifiés par CMM Zeiss.

LIRE LA SUITE

PSU-BASF Ultrason S 2010

Atteindre un remplissage à basse pression dans les connecteurs automobiles multipoints à haute densité et les encapsulations de fusibles tout en conservant une résistance à la chaleur de 176°C exige un polymère amorphe spécialisé, que l'Ultrason S 2010 de BASF fournit grâce à sa matrice en polysulfone (PSU) non renforcée, de viscosité moyenne. Avec une densité de 1,23 g/cm³ et un indice de fluidité à chaud (MVR) exceptionnellement élevé de 90 cm³/10 min (à 360°C/10kg), ce grade standard offre une excellente stabilité dimensionnelle et un faible retrait isotrope. Jucheng Precision, dans le cadre des normes IATF 16949 et ISO 9001, se spécialise dans le moulage de l'Ultrason S 2010. Forts de plus de 35 presses d'injection avancées et d'outillages S136 usinés par CNC 5 axes, nous éliminons les poches d'air et les contraintes résiduelles, garantissant des composants sans défaut vérifiés par la MMT Zeiss.

LIRE LA SUITE

PSU-Solvay Udel P-1700

Maintenir une transparence optique claire et une résistance mécanique élevée sous une exposition continue à la vapeur jusqu'à 149°C nécessite un squelette amorphe spécialisé, que le Udel P-1700 de Syensqo (anciennement Solvay) fournit grâce à sa matrice en polysulfone (PSU) non renforcée et de haute pureté. Avec une densité de 1,24 g/cm³ et un indice de fluidité à chaud de 6,5 g/10 min, ce polymère rigide est conforme aux normes réglementaires FDA 21 CFR 177.1655, NSF 51 et NSF 61 pour le contact alimentaire et l'eau. Jucheng Precision, opérant sous des systèmes certifiés ISO 13485 et ISO 9001, excelle dans le moulage en salle blanche à haute température de l'Udel P-1700. En utilisant des outillages internes en acier inoxydable S136 usinés par CNC 5 axes, nous éliminons les marbrures volatiles et les vides de refroidissement, livrant des composants médicaux impeccables vérifiés par CMM Zeiss.

LIRE LA SUITE

Nos nuances complètes de polymères de sulfone (PSU/PPSU) que nous moulons

Nous transformons des résines de polysulfone et de polyphénylsulfone de haute pureté provenant de fabricants mondiaux de polymères techniques, répondant à des normes strictes de biocompatibilité et de stérilisation thermique :

Famille des sulfones Marque et qualité typiques Caractéristiques et avantages clés
PSU
(Polysulfone)
• Solvay Udel P-1700 (GP)
• Solvay Udel GF-120 (20% GF)
• BASF Ultrason S 2010
Polymère amorphe avec une teinte naturelle ambre clair transparente. Rigidité mécanique exceptionnelle, haute résistance à la déformation thermique et conformité FDA pour le contact alimentaire. Idéal pour les boîtiers de dialyseurs médicaux et les plateaux alimentaires commerciaux.
PPSU
(Polyphénylsulfone)
• Solvay Radel R-5000 (GP / Transparent)
• Solvay Radel R-5100 (coloré / médical)
• BASF Ultrason P 3010
Résistance aux chocs extrême (pratiquement incassable), excellente stabilité hydrolytique et résistance chimique. Capable de supporter plus de 1 000 cycles de stérilisation à l'autoclave à la vapeur sans dégradation. Idéal pour les plateaux médicaux et les biberons.
PESU
(Polyéthersulfone)
• Solvay Veradel A-201 / A-301
• BASF Ultrason E 2010
Offre une stabilité dimensionnelle et des propriétés mécaniques supérieures à celles du PSU à températures élevées. Ignifuge intrinsèque avec faible toxicité des fumées. Adapté aux réflecteurs de phares automobiles et aux hublots industriels.

Procédés de moulage applicables pour le PSU/PPSU

Les polymères sulfones amorphes nécessitent des réglages précis de cisaillement à l'état fondu et de température de moule lors du moulage :

Processus de moulage Adéquation du procédé et application
Moulage par injection standard Excellent. Configuré avec des fourreaux spécialisés résistants à l'usure et haute température pour mouler des plateaux de stérilisation médicaux et des biberons.
Moulage à paroi mince Bon. Permet des profils de pression d'injection élevée pour remplir des tés de collecteurs de plomberie de précision et des cartouches de diagnostic.
Moulage par insertion Excellent. Le retrait extrêmement faible et isotrope des sulfones amorphes empêche les fissures de contrainte lors de l'encapsulation d'inserts en laiton pour tuyaux d'eau chaude.

Guide de fabrication et d'outillage PSU et PPSU

Les polymères sulfones ont une viscosité à l'état fondu élevée et sont très sensibles à l'humidité et aux contraintes internes de moulage. L'application de paramètres techniques exacts est essentielle :

  • Pré-séchage : Les résines sulfone sont très hygroscopiques. L'humidité provoque des stries cosmétiques, des bulles et une perte de qualité optique transparente. Nous séchons la matière première dans des séchoirs à trémie à déshydratant à 135°C–150°C (275°F à 302°F) pendant 3 à 5 heures jusqu'à des niveaux d'humidité inférieurs à 0,05%.
  • Température de fusion : Transformé entre 320°C et 390°C (608°F à 734°F) pour le PSU, et entre 340°C et 390°C (644°F à 734°F) pour le PPSU. Nécessite des machines équipées de bandes chauffantes haute température.
  • Température de moule élevée : Des réchauffeurs à huile en circulation sont utilisés pour maintenir les températures de moule à 120°C–160°C (248°F à 320°F). Le maintien de températures de moule élevées est essentiel pour prévenir les contraintes internes de moulage élevées et la visibilité des lignes de soudure.
  • Gestion des contraintes internes : Les résines amorphes à haute viscosité sont sujettes aux contraintes résiduelles de moulage. Nous mettons en œuvre des cycles de refroidissement progressifs lors du DFM pour éviter les microfissures. Un recuit post-moulage est réalisé lorsque cela est spécifié.
  • Faible retrait isotrope : En raison de leur structure amorphe, le PSU/PPSU présente un retrait faible et très uniforme (0,4% à 0,7%), garantissant une excellente stabilité dimensionnelle après moulage.

Principaux secteurs d'application des pièces moulées en PSU et PPSU

  • Médical et biotechnologie (certifié ISO 13485) : Plateaux d'instruments chirurgicaux autoclavables, boîtiers de stérilisation, guides d'essai dentaires, composants d'anesthésie et boîtiers d'hémodialyseurs.
  • Restauration et plomberie : Biberons pour nourrissons de qualité supérieure, plateaux de restauration commerciale, plats pour fours vapeur, tés de collecteurs de plomberie d'eau chaude et raccords coudés.
  • Aérospatiale et défense : Couvercles d'éclairage de cabine intérieure, plateaux de service, isolateurs de bornes électriques de protection et supports de câbles haute température.
  • Automobile sous le capot (certifié IATF 16949) : Connecteurs de capteurs de circulation d'eau chaude, réflecteurs de phares et supports de protection haute température.

Propriétés des matériaux

Densité 1,28 - 1,30 g/cm³
Résistance à la traction au seuil d'écoulement 70 - 80 MPa
Allongement à la rupture en traction 60 - 100 %
Module de flexion 2 300 - 2 500 MPa
Résistance au choc Izod (entaillé, 23°C) 600 - 800 J/m
Température de fusion (température de transition vitreuse, Tg) 185 - 220 °C
Température de fléchissement sous charge (HDT @ 1,8 MPa) 170 - 210 °C
Retrait au moulage linéaire 0.4 - 0.7 %
Rigidité diélectrique 18 - 22 kV/mm
Résistivité volumique 1,0E+16 Ohm·cm
Taille maximale de pièce 800 x 600 mm
Taille minimale de pièce 1 x 1 mm