
マイクロギア射出成形 成形された歯が静かに繰り返し運動を伝達するときに成功するのであり、単にキャビティが満たされて見えるだけでは成功とは言えない。歯形、ピッチ、振れ、ボア位置、材料挙動、および嵌合システムのすべてが性能に寄与する。微視的な外観上の欠陥は無害な場合もある一方、わずかな偏心が騒音、バックラッシ、摩耗、またはトルク変動につながることがある。.
最も有用な開発手順は、ギアペアから始めてキャビティへと逆に進めることである。これにより、工具と検査を荷重を担う特徴に集中させることができる。.
設計前提: マイクロギアはまず運動部品であり、成形形状は二の次である。.
歯形形状を決める前に歯車の機能を定義する
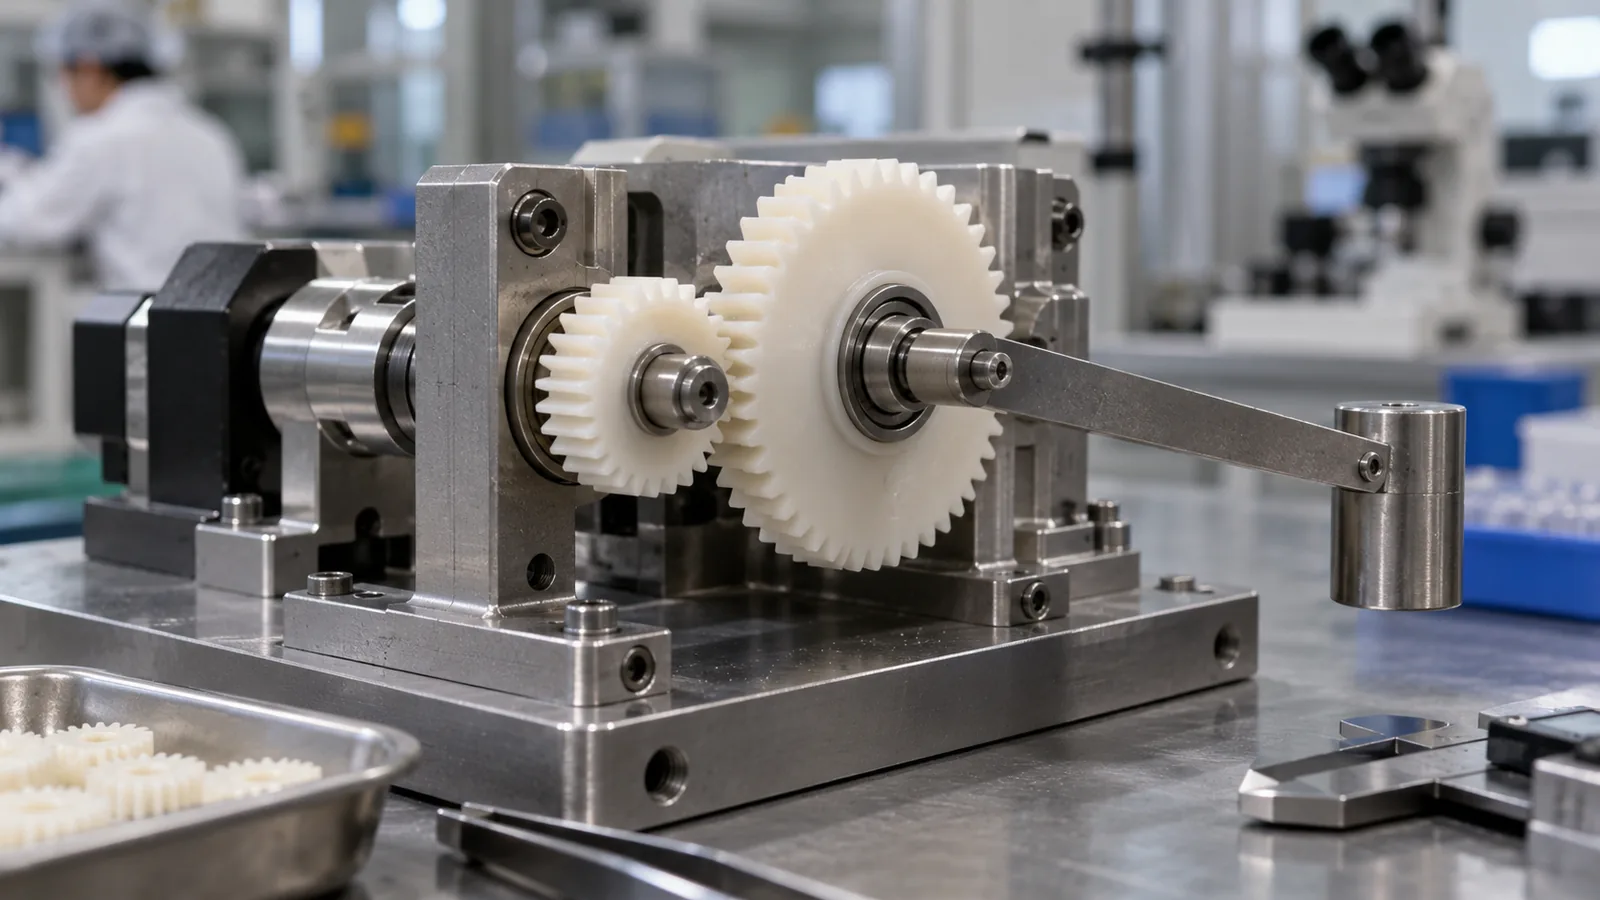
トルク、速度、デューティサイクル、方向転換、バックラッシ、騒音、潤滑、温度、寿命、および相手歯車の材質から始めます。これらの条件が、支配的なリスクが歯の強度、摩耗、寸法ドリフト、クリープ、音響性能のいずれであるかを決定します。.
機能データムを特定します。歯車が成形ボア上で回転する場合、歯の同心度はそのボアに対して評価する必要があります。インサートや圧入を介してシャフトに組み付けられる場合、組立軸はキャビティ軸と異なることがあります。誤った基準に対して測定された完全な歯形は、機構を保護しません。.
許容されるウェルドマークとゲート残部領域を文書化します。機能面に配置されたゲートは着座を妨げる可能性があり、歯の近くに配置されたゲートは局所的な流動や除去リスクをもたらす可能性があります。ゲートの決定は、単に充填の便宜だけで選ぶのではなく、組立および測定と共に検討すべきです。.
歯車全体で歯の充填が変化する理由
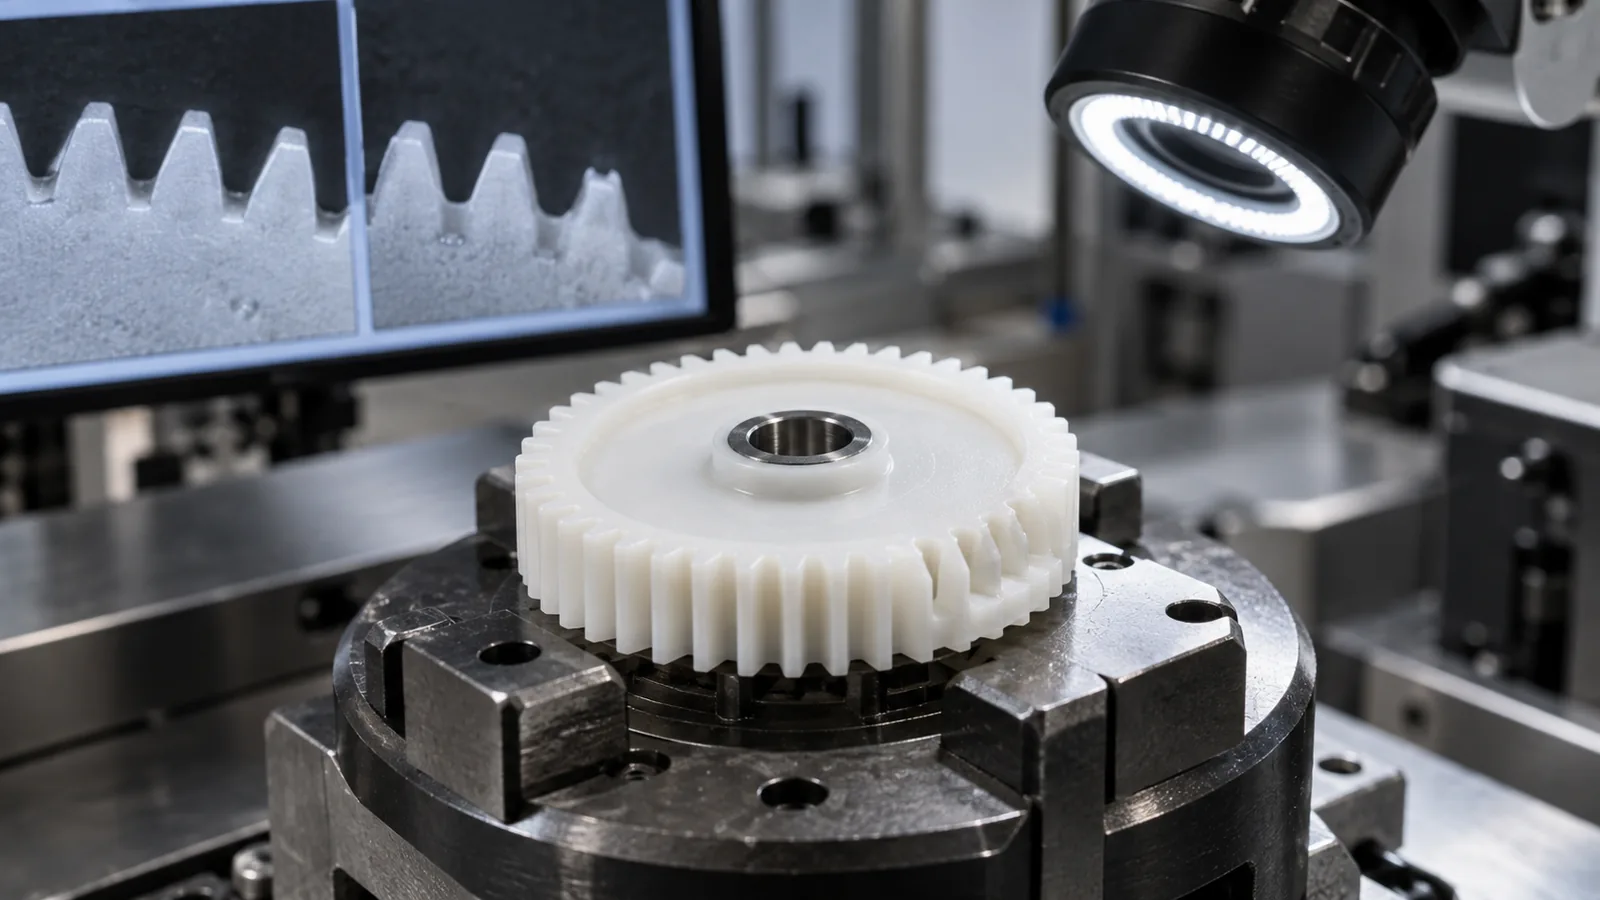
最初の歯に到達するメルトは、最後の歯に到達するメルトとは異なる温度および圧力履歴を持っている可能性があります。薄い歯先は急速に固化する一方、最終充填歯に閉じ込められた空気は完全な転写を妨げる可能性があります。ハブの周りで流動が分岐し再合流する箇所ではウェルドラインが形成されることがあります。.
歯車の外側シルエットから充填を判断しないでください。歯厚、歯元および歯先の形状、フランクの連続性、および全周のバリを検査します。ショートショット調査とキャビティ圧力の証拠は、不完全な転写と過充填領域の間の遷移を特定するのに役立ちます。.
ゲートバランス、金型表面温度、射出プロファイル、およびベント配置は、一体として開発すべきです。圧力のみを増加させると、ある歯が改善される一方で他の場所にバリが発生したり、ボア寸法が変化したりする可能性があります。.
流動性だけでなく運動のために材料を選ぶ
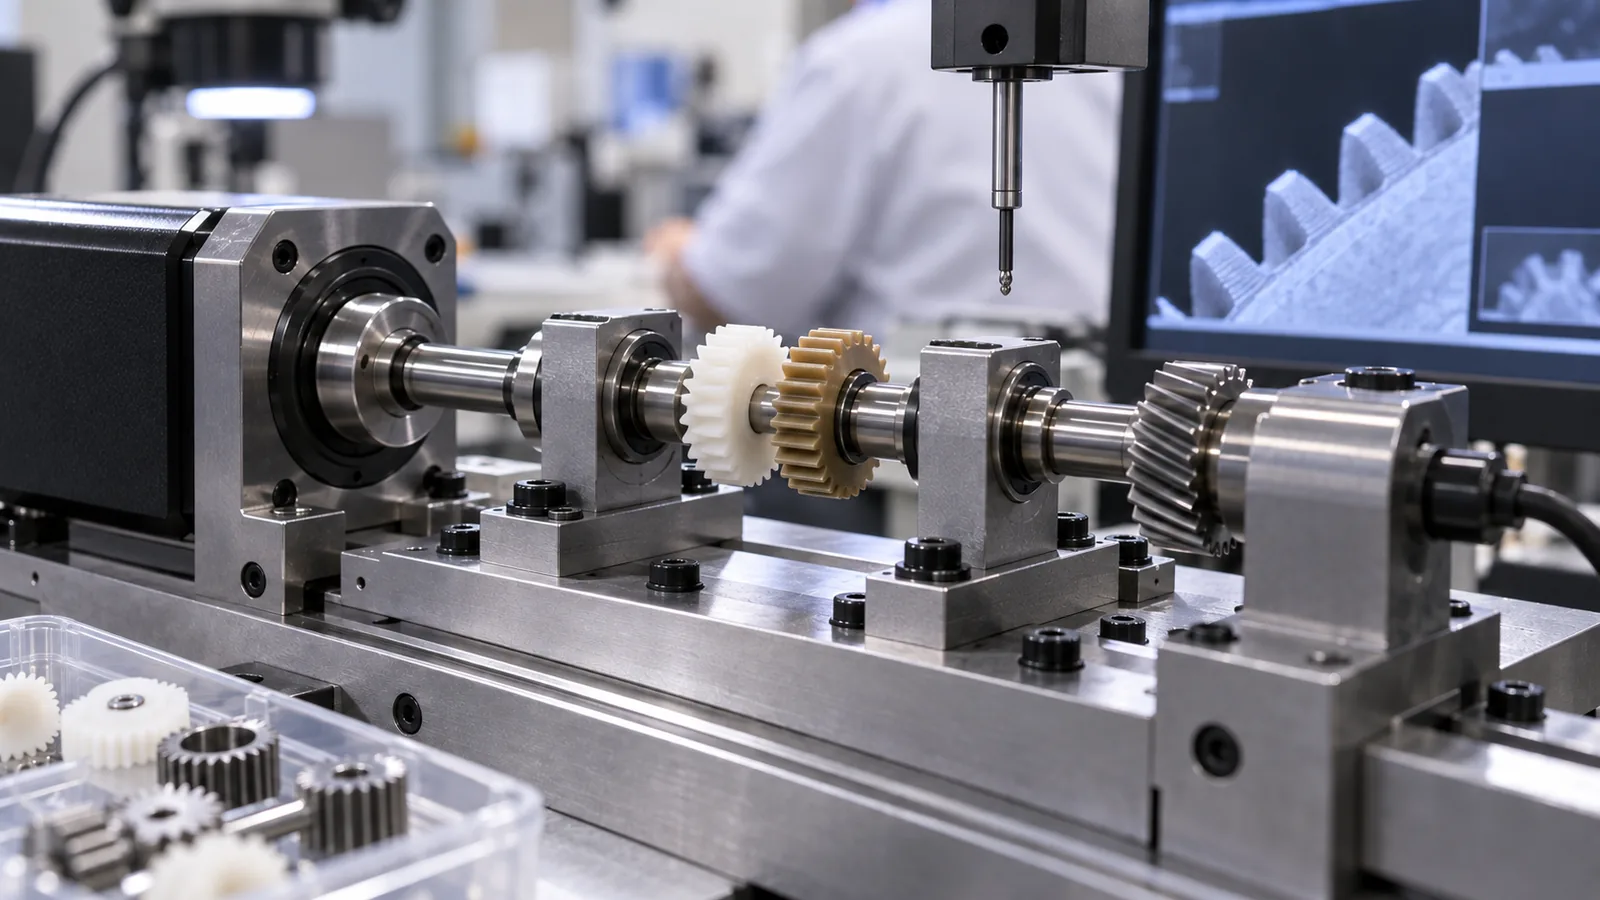
POM(アセタール) は低摩擦および寸法挙動の観点からしばしば検討され、一方PA、PBT、LCP、PEEK、その他のエンジニアリングポリマーは、熱、強度、電気、または環境要件のために検討されることがあります。適切なグレードはシステムによって異なります。吸湿コンディショニング、繊維配向、潤滑剤パッケージ、および相手歯車との接触は、摩耗と騒音を変化させる可能性があります。.
| 設計上の質問 | 重要な理由 | 要求すべき証拠 |
|---|---|---|
| 連続運動か間欠運動か? | 発熱と摩耗負荷が変化する | サイクルプロファイルと寿命試験 |
| 相手材は何か? | 摩擦対と摩耗粉の挙動を左右する | 相手材との組合せ試験 |
| 湿気への曝露は想定されるか? | 寸法と特性が変化し得る | 調湿後の寸法確認 |
| 潤滑は許容されるか? | 樹脂と表面処理の選択が変わる | 用途別摩耗試験 |
キャビティからデータムまでの同心度を管理する
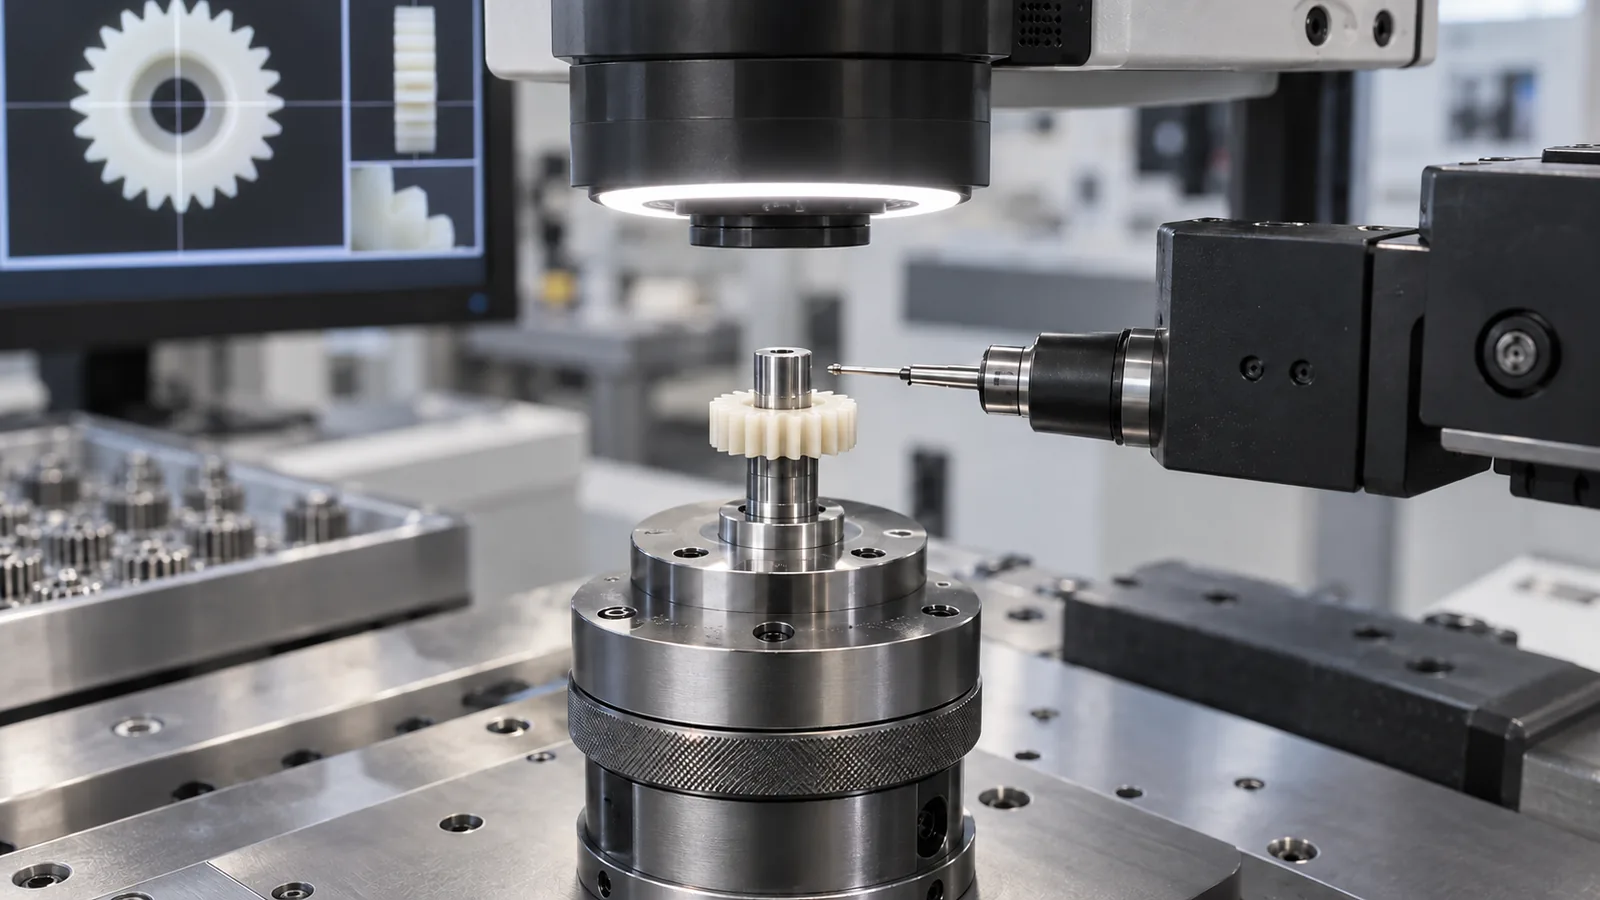
振れは、キャビティの位置合わせ、コアピンの位置、インサートの嵌合、ゲート起因の充填、不均一な冷却、離型、または測定治具に起因する可能性があります。したがって、データムチェーンは金型構成部品から完成組立品まで明確に定義されるべきです。.
センターゲートはバランスの取れた流動をもたらす場合がありますが、シャフトやハブが機能すべき位置にゲート痕を残すことがあります。サイドゲートは中心部を解放する一方で、方向性のある収縮を生じさせることがあります。普遍的に最良のレイアウトは存在せず、その選択は公差の関係と許容される二次加工に依存します。.
コアの支持と摩耗は注意を要します。なぜなら、わずかな位置ずれが歯のサイズに対して大きな割合を占めるからです。予防保全では、総ショット数のみに頼るのではなく、ボア、歯キャビティ、およびシャットオフを制御する金型表面を追跡管理すべきです。.
成形誤差と測定誤差を分離する
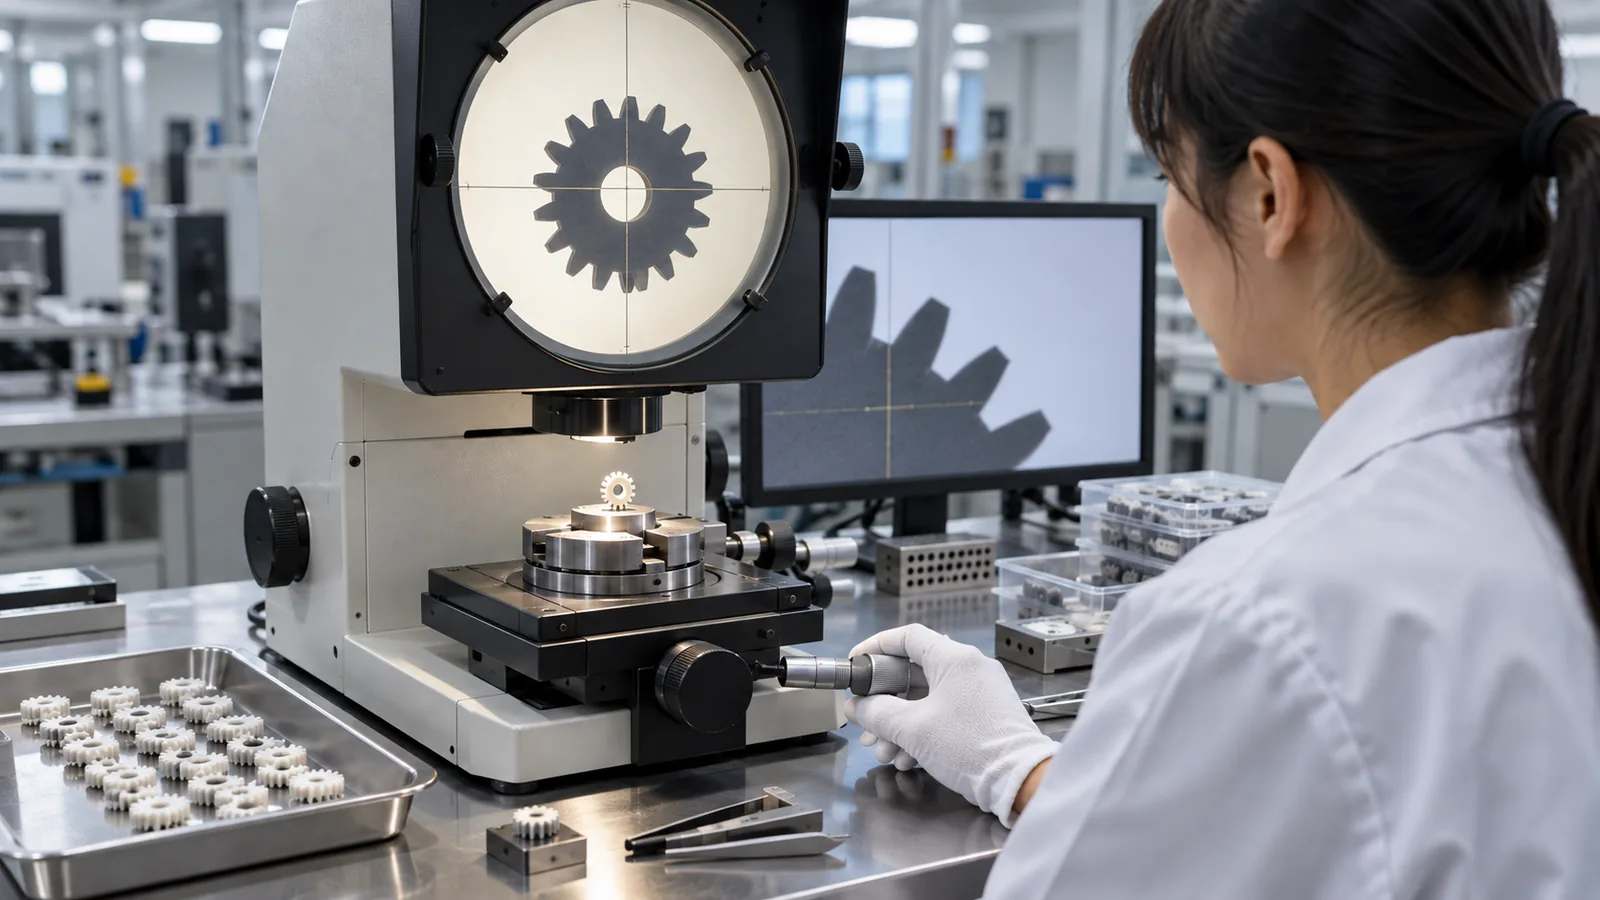
マイクロギアの測定は、治具、焦点、エッジ検出、プローブ力、およびデータム構築に敏感な場合があります。能力結果に反応する前に、その測定方法が公差を識別でき、同一部品で再現できることを検証してください。.
プロファイル検査には光学式またはスキャン方式を使用する場合があり、一方で機能的な回転試験やトルク試験は複合的な影響を明らかにすることができます。これらの方法は異なる問いに答えるものです。プロファイルマップは幾何誤差を特定し、機能試験は完成したギアが相手部品とどのように相互作用するかを示します。.
- 図面のデータムとフィーチャ定義について合意する。.
- 代表的な部品を用いて測定システムスタディを実施する。.
- キャビティと成形順序を比較する。.
- 幾何形状を振れ、トルク、騒音、またはバックラッシと相関付ける。.
- 必要なコンディショニング期間後に測定する。.
組立条件下でギアを認定する
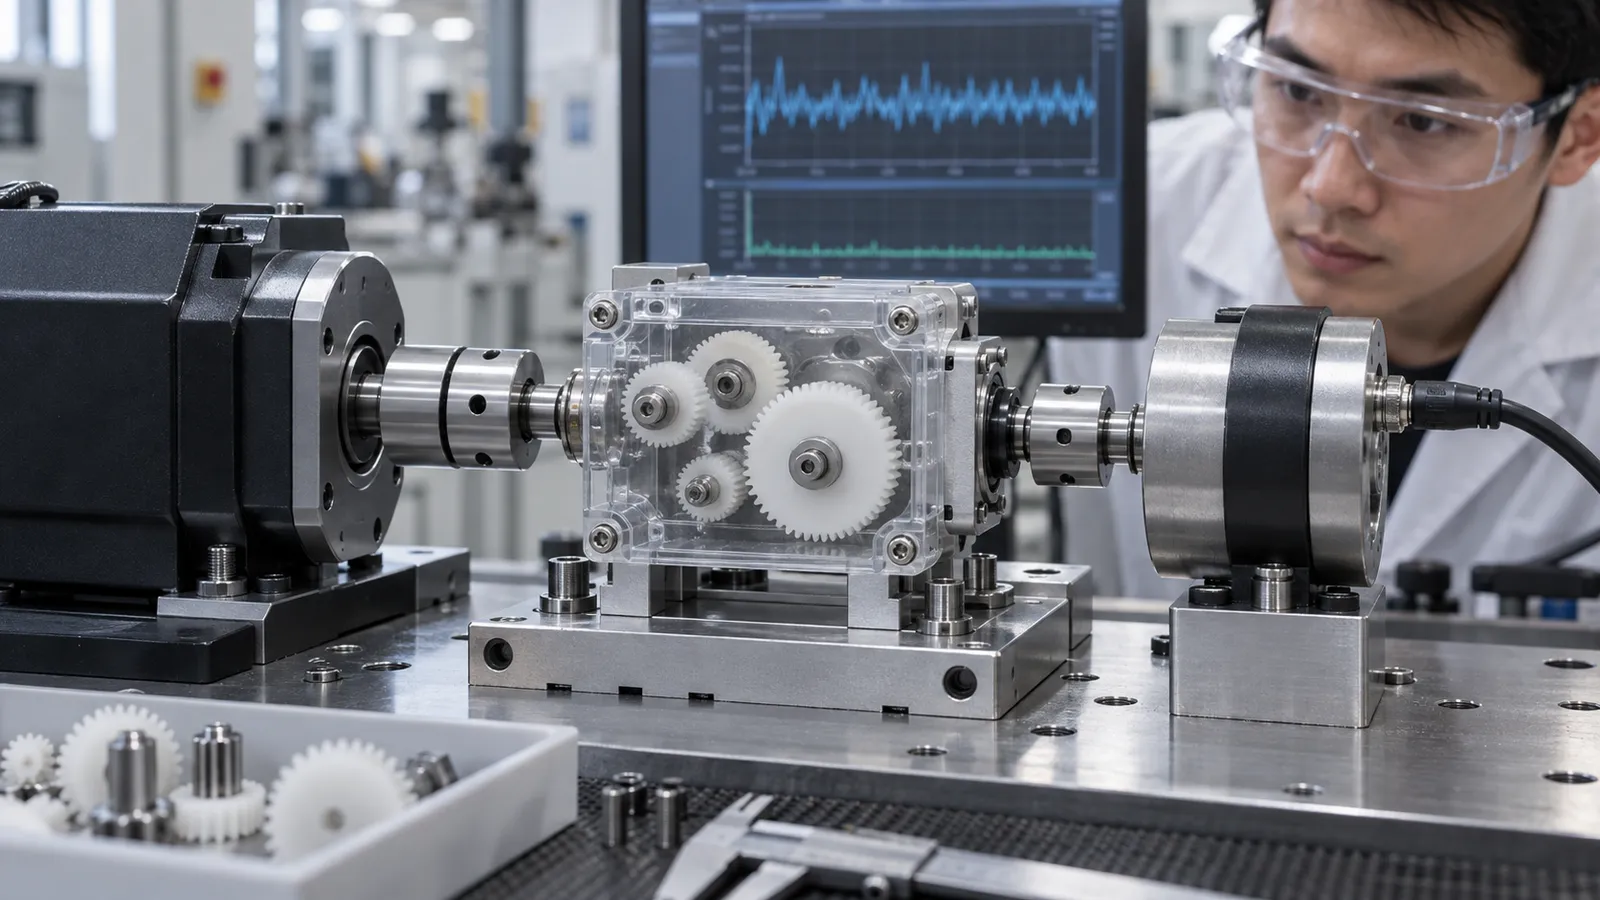
ギアは、意図されたシャフト、相手部品、中心距離、荷重、速度、潤滑、および環境で試験されるべきです。ベンチ検査のみでは、すべての接触パターンやクリープ効果を明らかにすることはできません。機構が双方向性である場合、バックラッシと歯の接触が変化し得るため、反転を含めるべきです。.
工程認定中は、フィーチャの再現性、ボアサイズ、振れ、部品重量、離型痕、およびキャビティ間の差異を監視します。次に、それらの結果を機能試験に結び付けます。モーションシステムの場合、 precision robotics gear manufacturing review can also connect the molded gear with shafts, housings, center distance, and duty-cycle evidence. This produces a control plan that protects the mechanism rather than a list of isolated dimensions.
The broader マイクロ射出成形 process must coordinate tool accuracy, repeatable filling, careful ejection, and suitable metrology. Micro gears make that coordination visible because every error returns once per revolution.
よくある質問
What is the most important tolerance on a micro gear?
There is no single answer. Tooth profile, pitch, bore size, runout, and face geometry should be ranked by how the gear mates and carries load.
Can part weight confirm complete teeth?
No. Weight is a useful consistency signal, but local tooth tips can remain incomplete while total weight appears stable.
Why can a dimensionally acceptable gear be noisy?
Noise can come from combined profile error, eccentricity, surface condition, material pair, center distance, housing alignment, or dynamic load.
Should every cavity use the same inspection frequency?
All cavities need traceability, but sampling may be adjusted using validated cavity evidence. A weak cavity should not be hidden inside pooled data.
When is a functional roll test useful?
It is useful when combined tooth and runout effects matter to assembly. It complements rather than replaces feature-level metrology.