
Moulage par injection de micro-engrenages réussit lorsque les dents moulées transmettent le mouvement de manière silencieuse et répétée—pas simplement lorsque la cavité semble remplie. Le profil des dents, le pas, le faux rond, la position de l'alésage, le comportement du matériau et le système d'appariement contribuent tous à la performance. Un défaut visuel microscopique peut être inoffensif, tandis qu'une petite excentricité peut devenir du bruit, du jeu, de l'usure ou une variation de couple.
La séquence de développement la plus utile commence par la paire d'engrenages et remonte jusqu'à la cavité. Cela permet de concentrer l'outillage et l'inspection sur les caractéristiques qui supportent la charge.
Prémisse de conception : un micro-engrenage est d'abord un composant de mouvement et ensuite une forme moulée.
Sommaire
Définir la fonction de l'engrenage avant la géométrie des dents
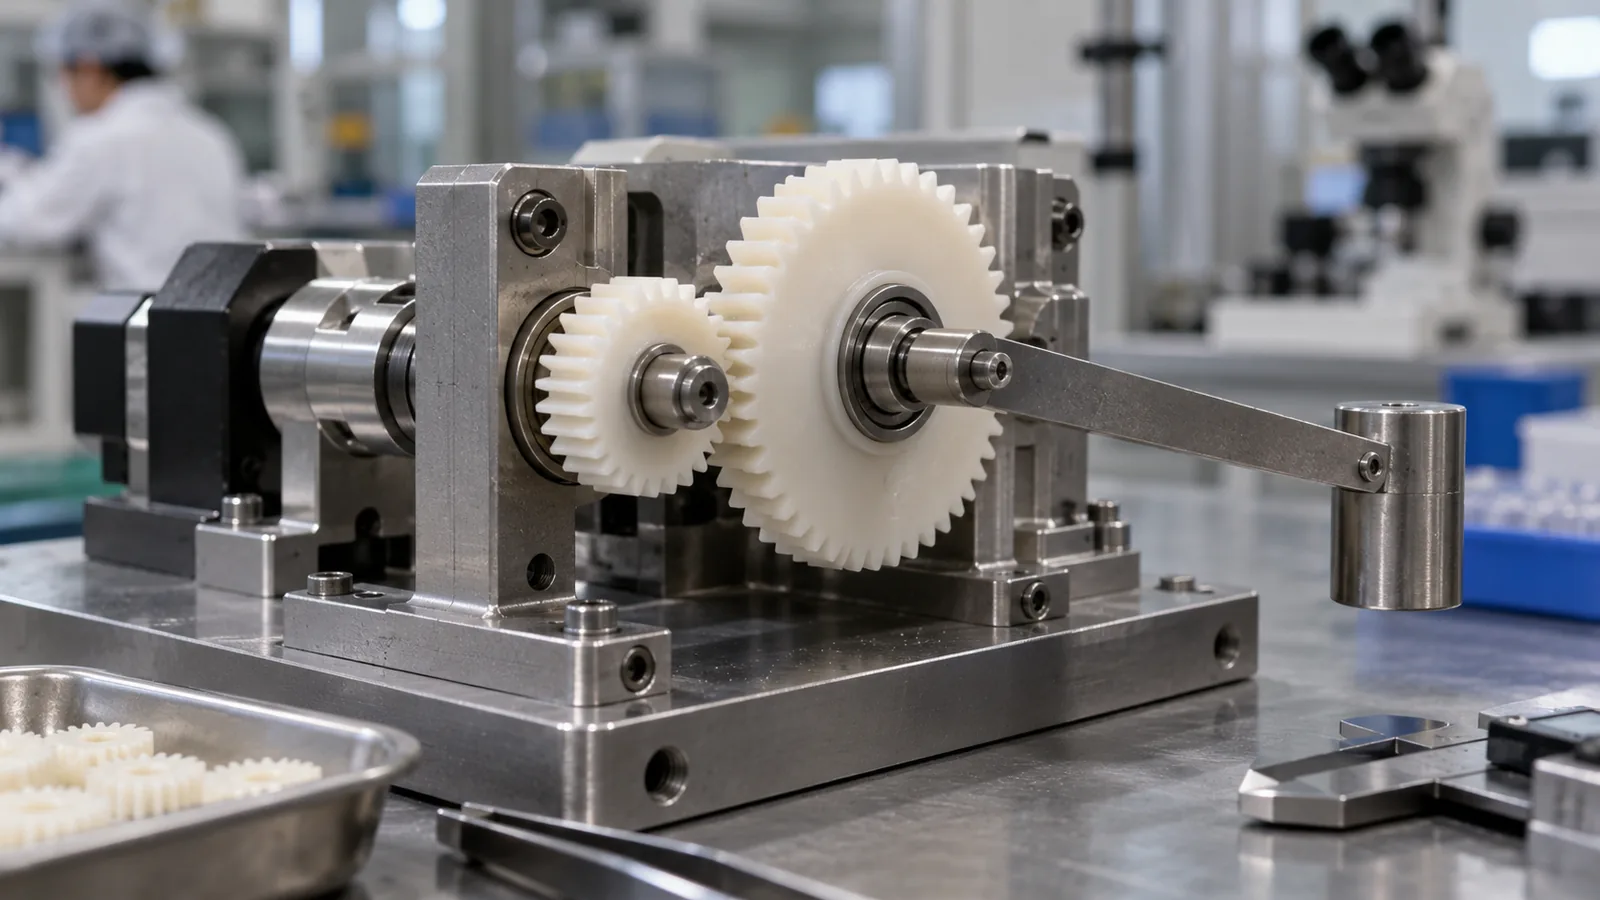
Commencez par le couple, la vitesse, le cycle de service, les changements de direction, le jeu, le bruit, la lubrification, la température, la durée de vie et le matériau de l'engrenage apparié. Ces conditions déterminent si le risque dominant est la résistance des dents, l'usure, la dérive dimensionnelle, le fluage ou la performance acoustique.
Identifiez la référence fonctionnelle. Si l'engrenage tourne sur un alésage moulé, la concentricité des dents doit être évaluée par rapport à cet alésage. S'il est assemblé sur un arbre par un insert ou un ajustement serré, l'axe assemblé peut différer de l'axe de la cavité. Un profil de dent parfait mesuré par rapport à la mauvaise référence ne protège pas le mécanisme.
Documentez les marques de témoin autorisées et la zone de reste de carotte. Une carotte placée sur une face fonctionnelle peut perturber l'appui ; une carotte placée près des dents peut introduire un risque d'écoulement local ou d'arrachement. La décision concernant la carotte doit être revue avec l'assemblage et la mesure, et non choisie uniquement pour un remplissage commode.
Pourquoi le remplissage des dents varie sur l'engrenage
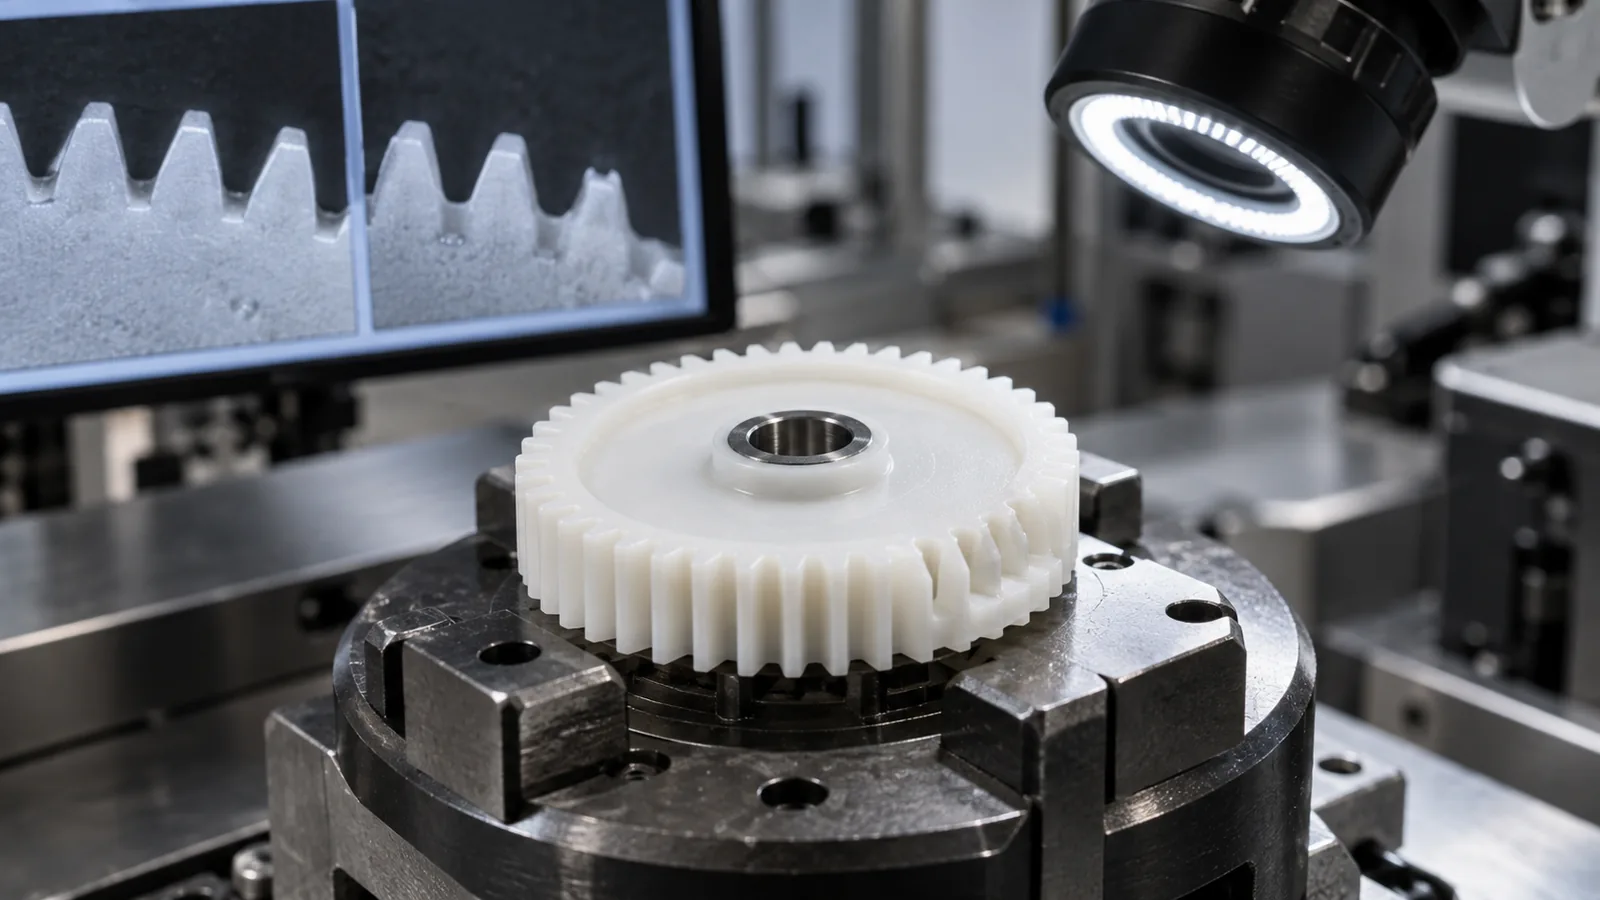
La matière fondue atteignant les premières dents peut avoir un historique de température et de pression différent de celui de la matière fondue atteignant les dernières. Les bouts de dents minces se figent rapidement, tandis que l'air emprisonné au niveau d'une dent remplie en dernier peut empêcher une réplication complète. Des lignes de soudure peuvent se former là où l'écoulement se divise autour d'un moyeu et se réunit.
Ne jugez pas le remplissage à partir de la silhouette extérieure de l'engrenage. Inspectez l'épaisseur des dents, la forme du pied et du sommet, la continuité des flancs et les bavures sur la circonférence. Une étude de remplissage incomplet et des preuves de pression de cavité peuvent aider à localiser la transition entre une réplication incomplète et une zone surcompactée.
L'équilibrage des carottes, la température de surface du moule, le profil d'injection et le placement des évents doivent être développés ensemble. Augmenter la pression seule peut améliorer une dent tout en créant des bavures ailleurs ou en modifiant les dimensions de l'alésage.
Choisissez les matériaux pour le mouvement, pas seulement pour l'écoulement
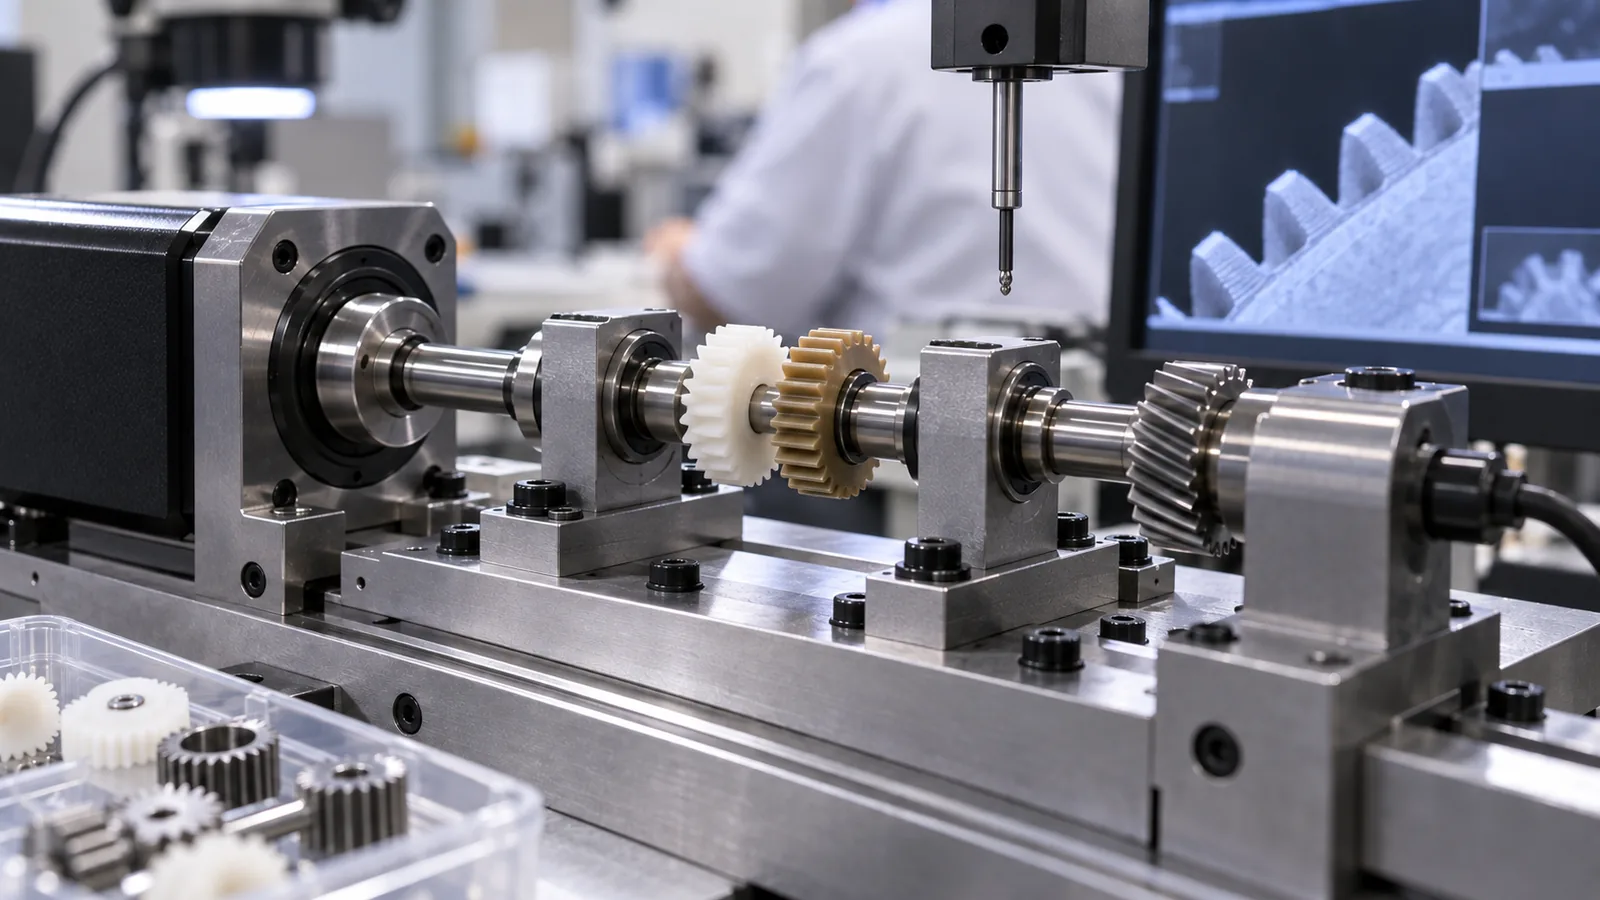
POM (acétal) est souvent présélectionné pour son faible frottement et son comportement dimensionnel, tandis que le PA, le PBT, le LCP, le PEEK et d'autres polymères techniques peuvent être envisagés pour des besoins thermiques, de résistance, électriques ou environnementaux. Le grade correct dépend du système. Le conditionnement à l'humidité, l'orientation des fibres, les additifs lubrifiants et le contact avec l'engrenage conjugué peuvent modifier l'usure et le bruit.
| Question de conception | Pourquoi c'est important | Preuve à demander |
|---|---|---|
| Mouvement continu ou intermittent ? | Modifie l'accumulation de chaleur et la sollicitation d'usure | Profil de cycle et essai de durée de vie |
| Quel est le matériau conjugué ? | Contrôle le comportement du couple de frottement et des débris | Essai sur matériaux appariés |
| Une exposition à l'humidité est-elle prévue ? | Peut modifier les dimensions et les propriétés | Contrôle dimensionnel après conditionnement |
| La lubrification est-elle autorisée ? | Modifie les choix de résine et de surface | Essai d'usure spécifique à l'application |
Contrôler la concentricité de la cavité à la référence
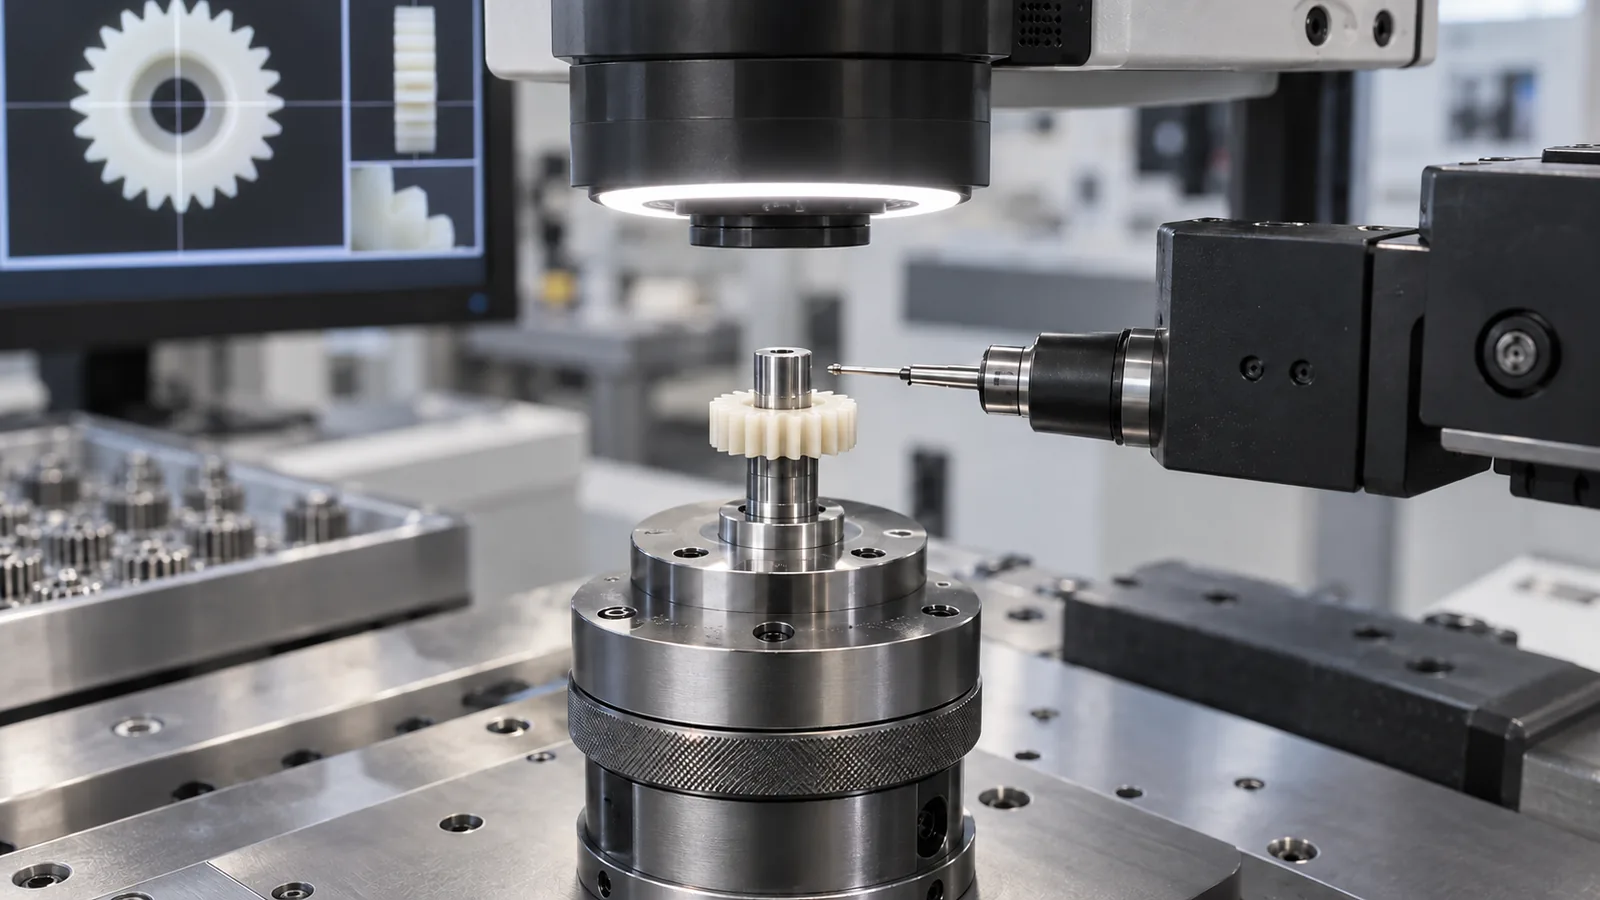
Le faux rond peut provenir de l'alignement de la cavité, du positionnement de la broche, de l'ajustement de l'insert, du remplissage induit par l'attaque, d'un refroidissement inégal, de l'éjection ou du montage de mesure. La chaîne de références doit donc être explicite depuis les composants du moule jusqu'à l'assemblage fini.
Une attaque centrale peut offrir un écoulement équilibré mais laisse une trace d'attaque là où l'arbre ou le moyeu doit fonctionner. Une attaque latérale peut libérer le centre tout en créant un retrait directionnel. Il n'existe pas de disposition universellement optimale ; le choix dépend de la relation de tolérance et du travail secondaire acceptable.
Le support et l'usure de la broche méritent une attention particulière car un faible décalage de position représente un grand pourcentage de la taille de dent. La maintenance préventive doit suivre les surfaces de l'outil qui contrôlent l'alésage, la cavité de dent et l'obturation plutôt que de se fier uniquement au nombre total de cycles.
Séparer l'erreur de moulage de l'erreur de mesure
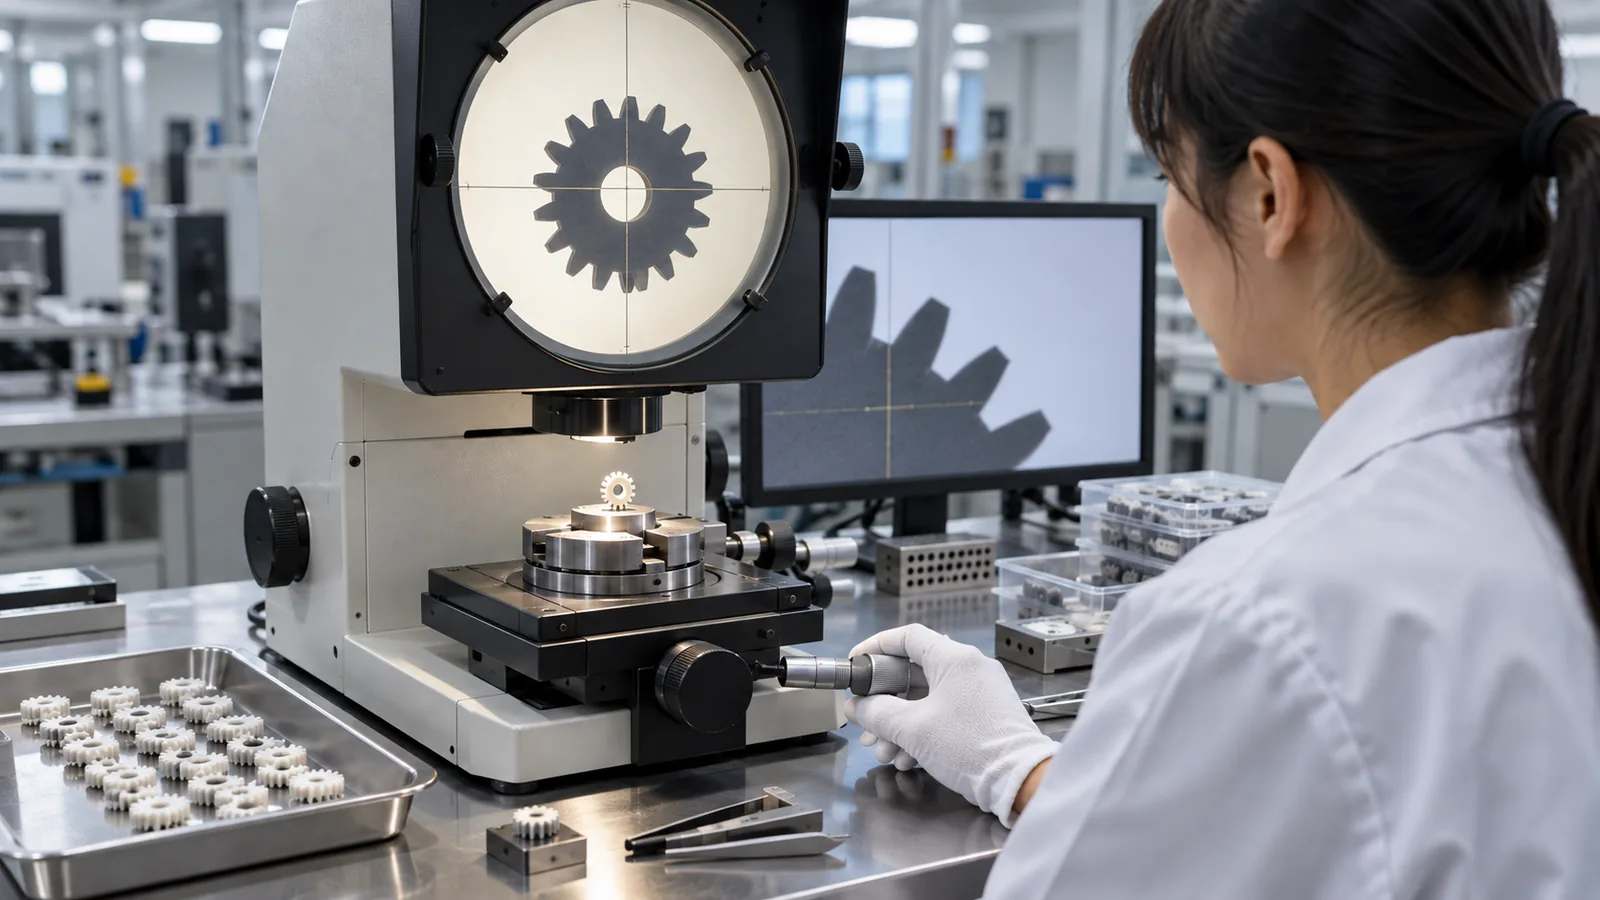
La mesure de micro-engrenages peut être sensible au montage, à la mise au point, à la détection de contour, à la force de palpage et à la construction des références. Avant de réagir à un résultat de capabilité, vérifiez que la méthode peut résoudre la tolérance et se répéter sur la même pièce.
L'inspection de profil peut utiliser des méthodes optiques ou par balayage, tandis que des essais fonctionnels de roulement ou de couple peuvent révéler des effets combinés. Ces méthodes répondent à des questions différentes. Une cartographie de profil localise l'erreur géométrique ; un essai fonctionnel montre comment l'engrenage complet interagit avec son homologue.
- S'accorder sur les références de dessin et les définitions des caractéristiques.
- Réaliser une étude du système de mesure avec des pièces représentatives.
- Comparer les empreintes et la séquence de moulage.
- Corréler la géométrie avec le faux-rond, le couple, le bruit ou le jeu.
- Mesurer après la période de conditionnement requise.
Qualifier les engrenages dans les conditions d'assemblage
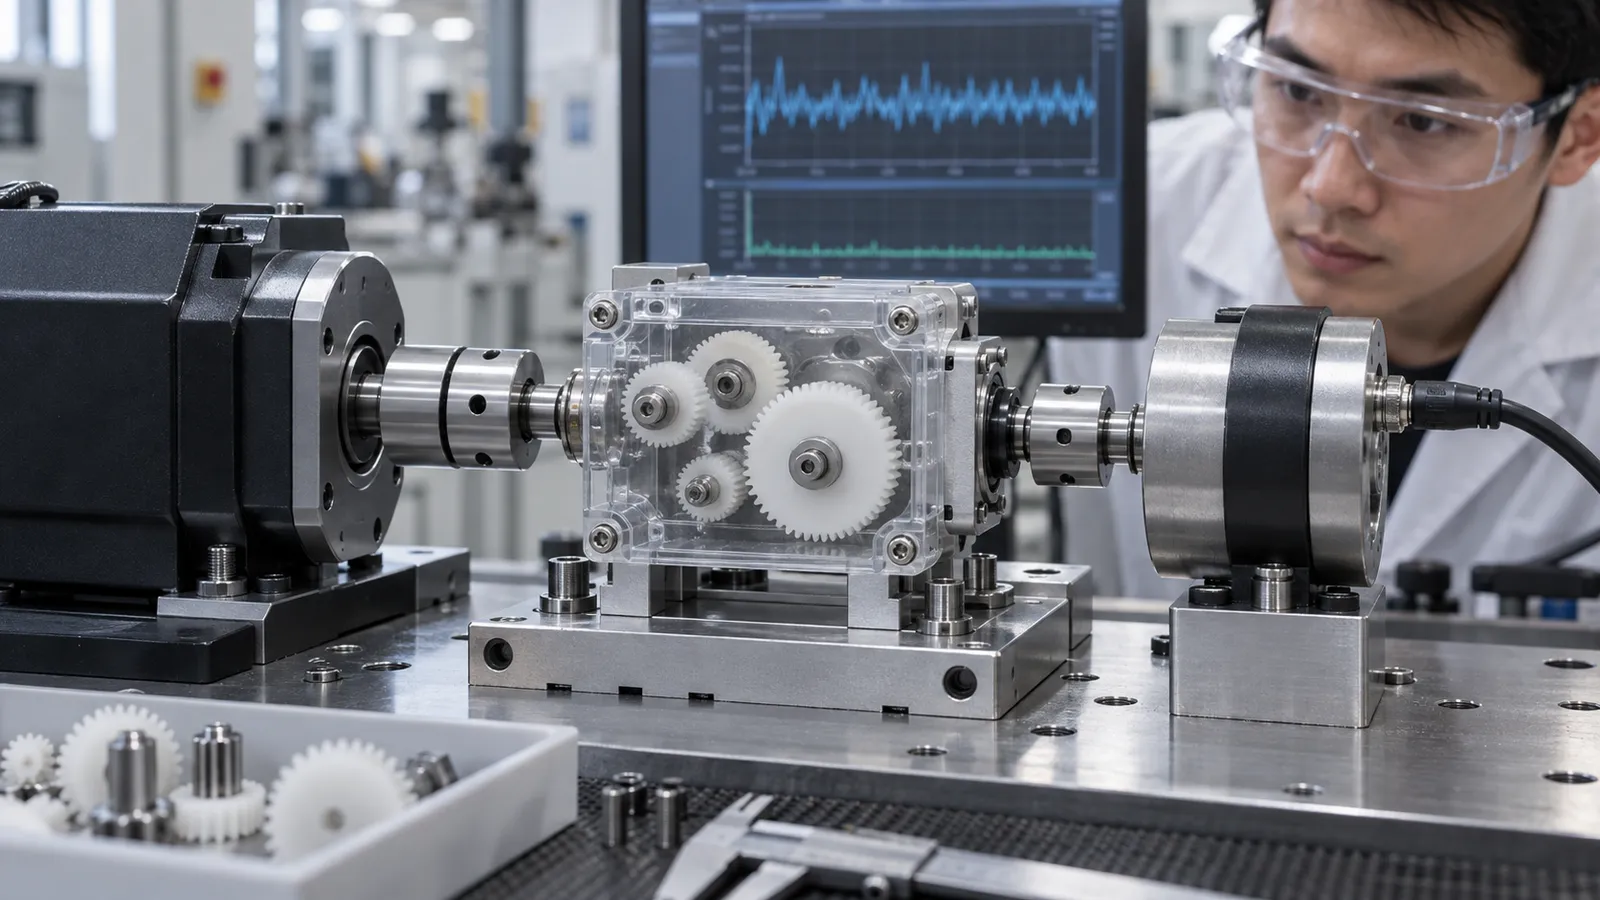
Un engrenage doit être testé avec l'arbre, le conjugué, l'entraxe, la charge, la vitesse, la lubrification et l'environnement prévus. Une inspection sur banc seule ne peut pas révéler toutes les empreintes de contact ni tous les effets de fluage. Si le mécanisme est bidirectionnel, l'inversion doit être incluse car le jeu et le contact des dents peuvent changer.
Pendant la qualification du procédé, surveiller la réplication des caractéristiques, la dimension de l'alésage, le faux-rond, le poids de la pièce, les marques d'éjection et les différences entre empreintes. Relier ensuite ces résultats aux essais fonctionnels. Pour les systèmes de mouvement, une fabrication d'engrenages de précision pour la robotique analyse peut également relier l'engrenage moulé aux arbres, aux boîtiers, à l'entraxe et aux preuves de cycle de service. Cela produit un plan de contrôle qui protège le mécanisme plutôt qu'une liste de dimensions isolées.
La revue Micro-moulage par injection le procédé doit coordonner la précision de l'outillage, un remplissage répétable, une éjection soignée et une métrologie adaptée. Les micro-engrenages rendent cette coordination visible car chaque erreur se reproduit une fois par tour.
Questions fréquemment posées
Quelle est la tolérance la plus importante sur un micro-engrenage ?
Il n'y a pas de réponse unique. Le profil de dent, le pas, la dimension de l'alésage, le faux-rond et la géométrie de face doivent être classés selon la façon dont l'engrenage s'accouple et supporte la charge.
Le poids de la pièce peut-il confirmer que les dents sont complètes ?
Non. Le poids est un signal de cohérence utile, mais les extrémités de dents locales peuvent rester incomplètes alors que le poids total semble stable.
Why can a dimensionally acceptable gear be noisy?
Noise can come from combined profile error, eccentricity, surface condition, material pair, center distance, housing alignment, or dynamic load.
Should every cavity use the same inspection frequency?
All cavities need traceability, but sampling may be adjusted using validated cavity evidence. A weak cavity should not be hidden inside pooled data.
When is a functional roll test useful?
It is useful when combined tooth and runout effects matter to assembly. It complements rather than replaces feature-level metrology.