
Mikro dişli enjeksiyon kalıplama kalıplanmış dişler hareketi sessizce ve tekrarlanabilir şekilde ilettiğinde başarılı olur—yalnızca boşluk dolu göründüğünde değil. Diş profili, hatve, salgı, delik konumu, malzeme davranışı ve eşleşen sistem performansa katkıda bulunur. Mikroskobik bir görsel kusur zararsız olabilirken, küçük bir eksantriklik gürültüye, boşluğa, aşınmaya veya tork değişimine dönüşebilir.
En faydalı geliştirme sırası, dişli çiftinden başlayıp boşluğa doğru geriye doğru ilerler. Bu, takım ve muayeneyi yük taşıyan özelliklere odaklı tutar.
Tasarım önermesi: bir mikro dişli öncelikle bir hareket bileşeni, ikincil olarak kalıplanmış bir şekildir.
İçindekiler
Diş Geometrisinden Önce Dişli Fonksiyonunu Tanımlayın
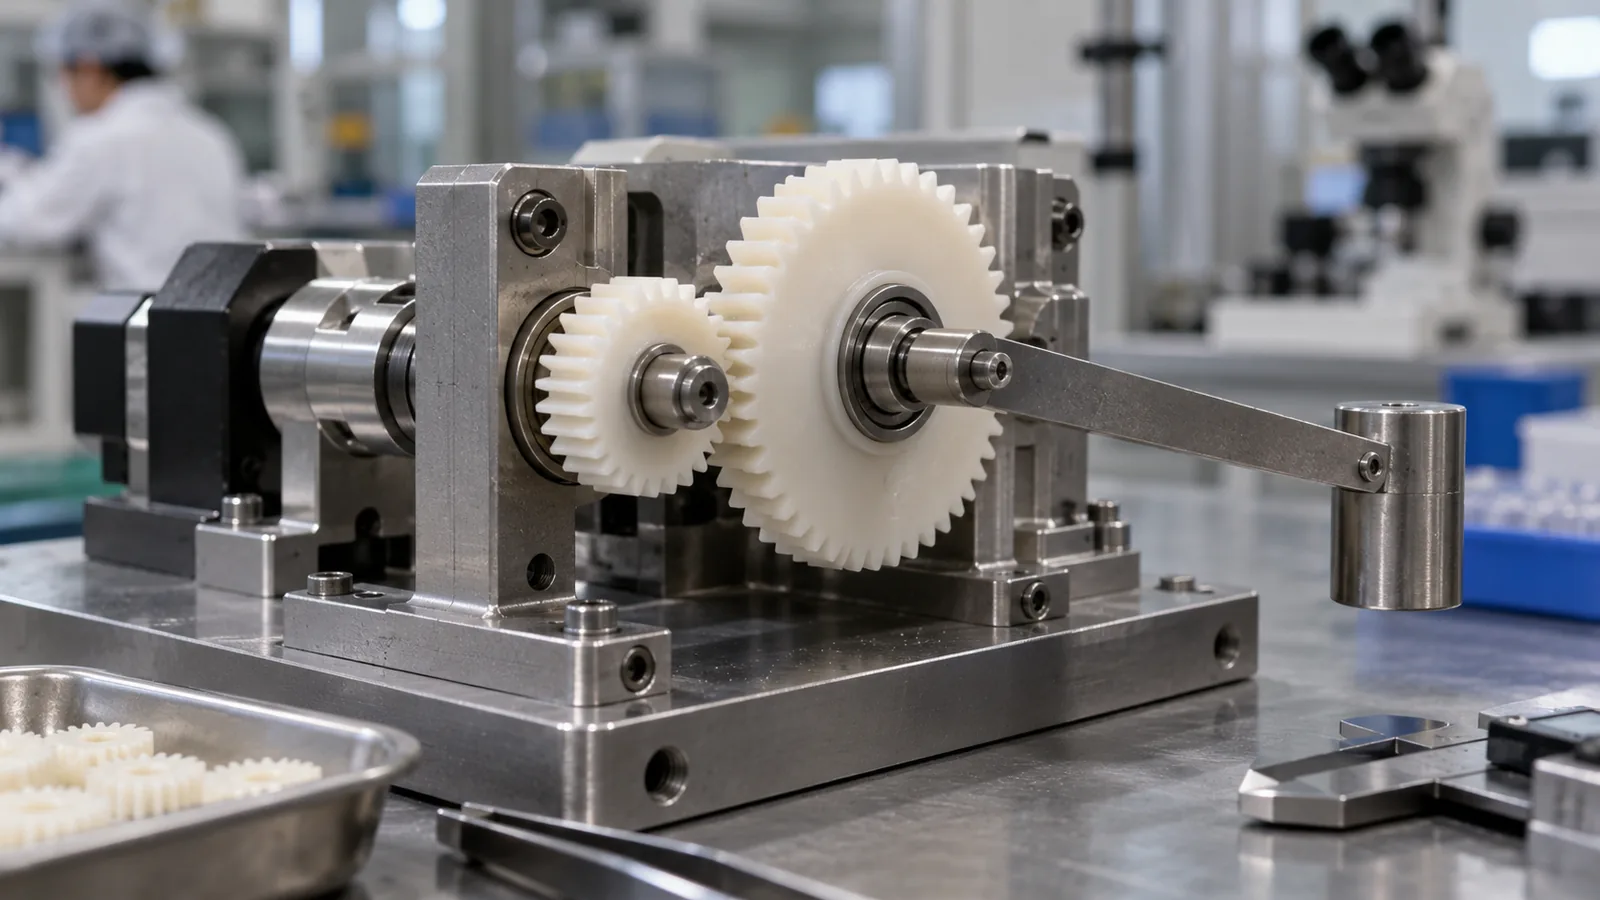
Tork, hız, görev döngüsü, yön değişimleri, boşluk, gürültü, yağlama, sıcaklık, ömür ve eşleşen dişlinin malzemesiyle başlayın. Bu koşullar, baskın riskin diş mukavemeti, aşınma, boyutsal kayma, sünme veya akustik performans olup olmadığını belirler.
Fonksiyonel datayı belirleyin. Dişli kalıplanmış bir delik üzerinde çalışıyorsa, diş eş merkezliliği bu deliğe göre değerlendirilmelidir. Bir insert veya pres geçme yoluyla bir mile monte ediliyorsa, monte edilmiş eksen boşluk ekseninden farklı olabilir. Yanlış referansa göre ölçülen kusursuz bir diş profili mekanizmayı korumaz.
İzin verilen tanık izlerini ve yolluk kalıntısı bölgesini belgeleyin. İşlevsel bir yüze yerleştirilen yolluk oturmayı bozabilir; dişlere yakın yerleştirilen bir yolluk ise yerel akış veya çıkarma riski yaratabilir. Yolluk kararı, yalnızca kolay dolum için seçilmek yerine montaj ve ölçümle birlikte gözden geçirilmelidir.
Diş Dolgusu Dişli Boyunca Neden Değişir
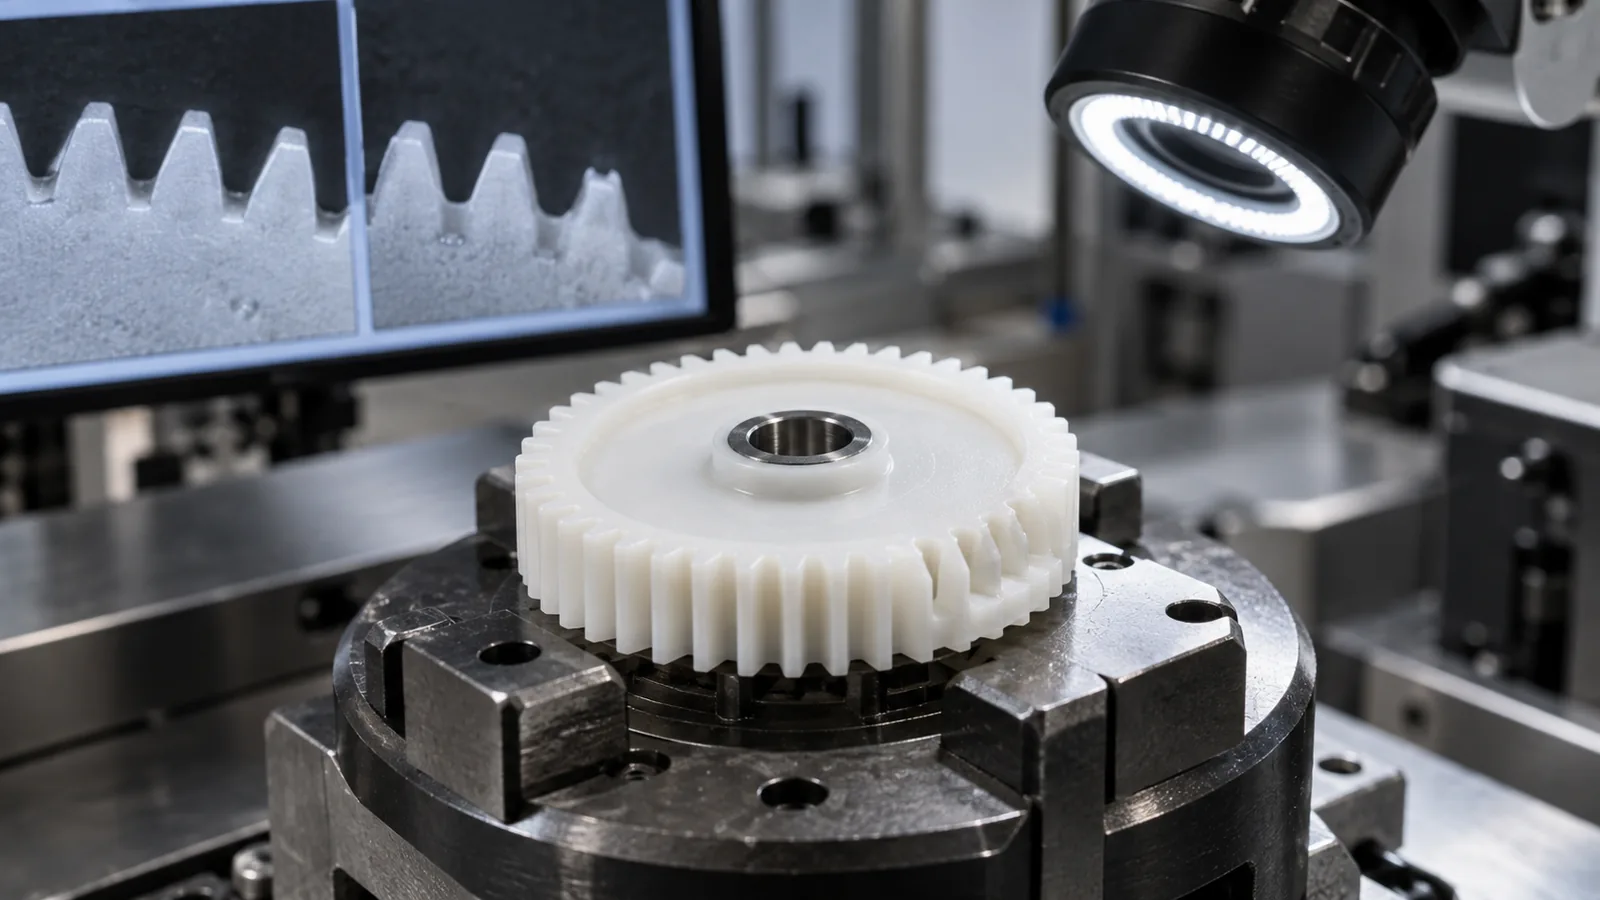
İlk dişlere ulaşan eriyik, son dişlere ulaşan eriyikten farklı bir sıcaklık ve basınç geçmişine sahip olabilir. İnce diş uçları hızla donarken, son dolan dişte sıkışan hava tam kopyalamaya direnebilir. Akışın bir göbek etrafında ayrılıp yeniden birleştiği yerlerde kaynak çizgileri oluşabilir.
Dolguyu dişlinin dış siluetinden değerlendirmeyin. Diş kalınlığını, kök ve uç formunu, yan yüz sürekliliğini ve çevre boyunca çapak oluşumunu inceleyin. Bir eksik dolum çalışması ve kavite basıncı kanıtları, eksik kopyalama ile aşırı dolgulu bölge arasındaki geçişin yerini belirlemeye yardımcı olabilir.
Yolluk dengesi, kalıp yüzeyi sıcaklığı, enjeksiyon profili ve havalandırma yerleşimi birlikte geliştirilmelidir. Yalnızca basıncı artırmak bir dişi iyileştirirken başka bir yerde çapak oluşturabilir veya delik ölçülerini kaydırabilir.
Malzemeleri Yalnızca Akışa Göre Değil, Harekete Göre Seçin
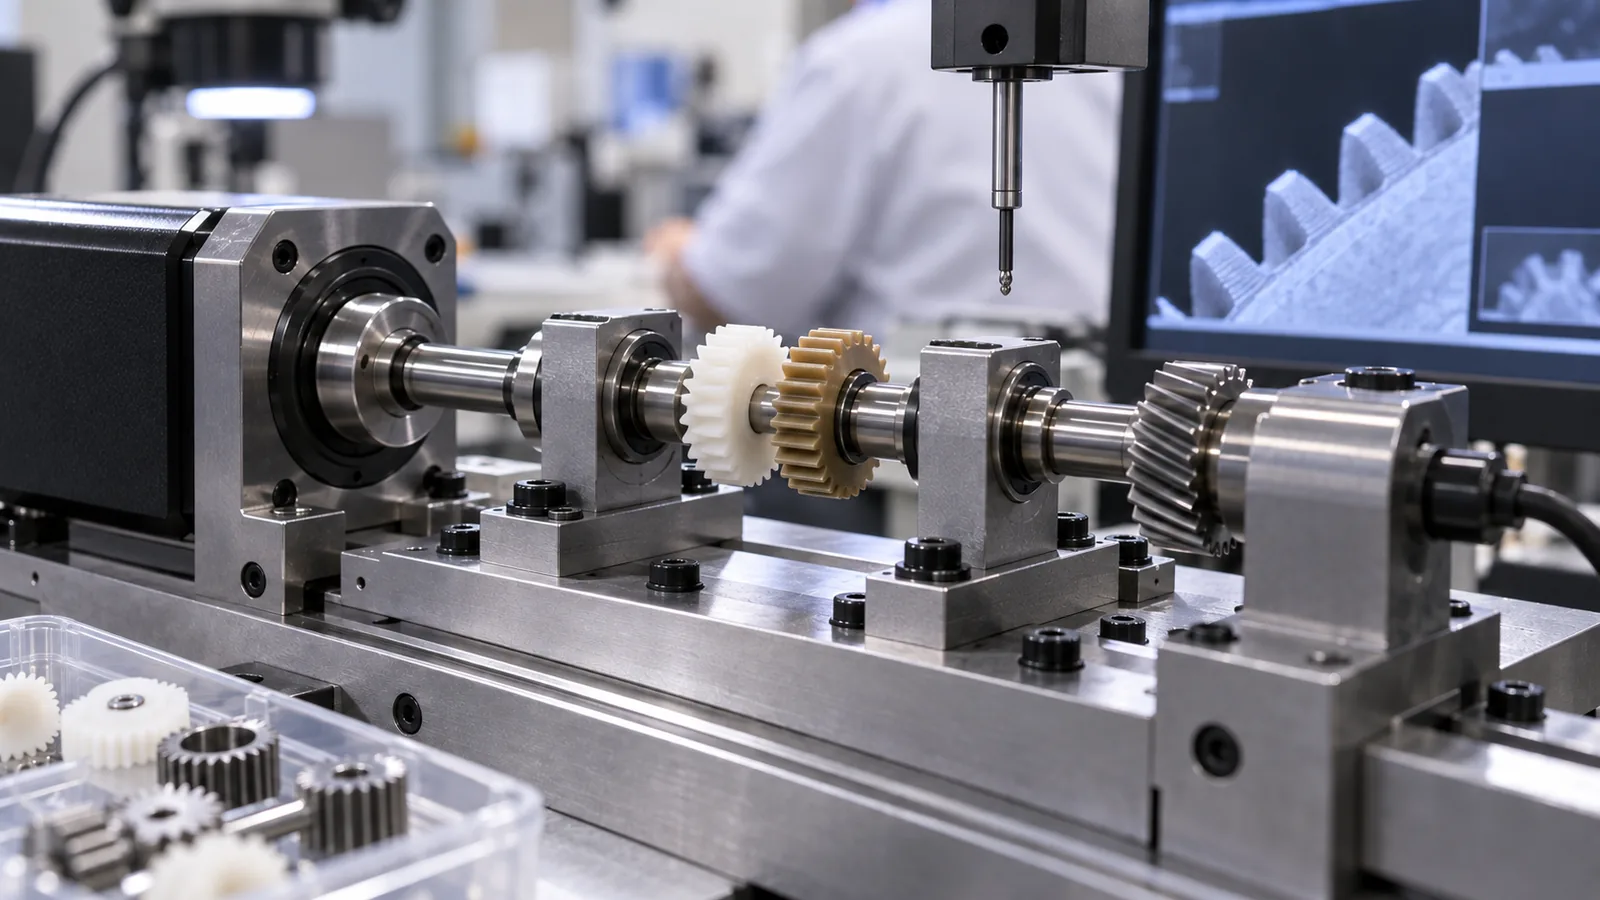
POM (asetal) genellikle düşük sürtünme ve boyutsal davranış açısından değerlendirilirken, PA, PBT, LCP, PEEK ve diğer mühendislik polimerleri ısı, mukavemet, elektriksel veya çevresel ihtiyaçlar için düşünülebilir. Doğru sınıf sisteme bağlıdır. Nem koşullandırması, elyaf yönelimi, yağlayıcı paketleri ve eşleşen dişliyle temas, aşınma ve gürültüyü değiştirebilir.
| Tasarım sorusu | Neden önemli | Talep edilecek kanıtlar |
|---|---|---|
| Sürekli mi yoksa aralıklı hareket mi? | Isı birikimini ve aşınma yükünü değiştirir | Çevrim profili ve ömür testi |
| Eşleşen malzeme nedir? | Sürtünme çiftini ve kalıntı davranışını kontrol eder | Eşleştirilmiş malzeme testi |
| Nem maruziyeti bekleniyor mu? | Boyutları ve özellikleri kaydırabilir | Koşullandırılmış boyutsal kontrol |
| Yağlamaya izin veriliyor mu? | Reçine ve yüzey seçeneklerini değiştirir | Uygulamaya özel aşınma denemesi |
Kaviteden Datuma Eşmerkezliliği Kontrol Edin
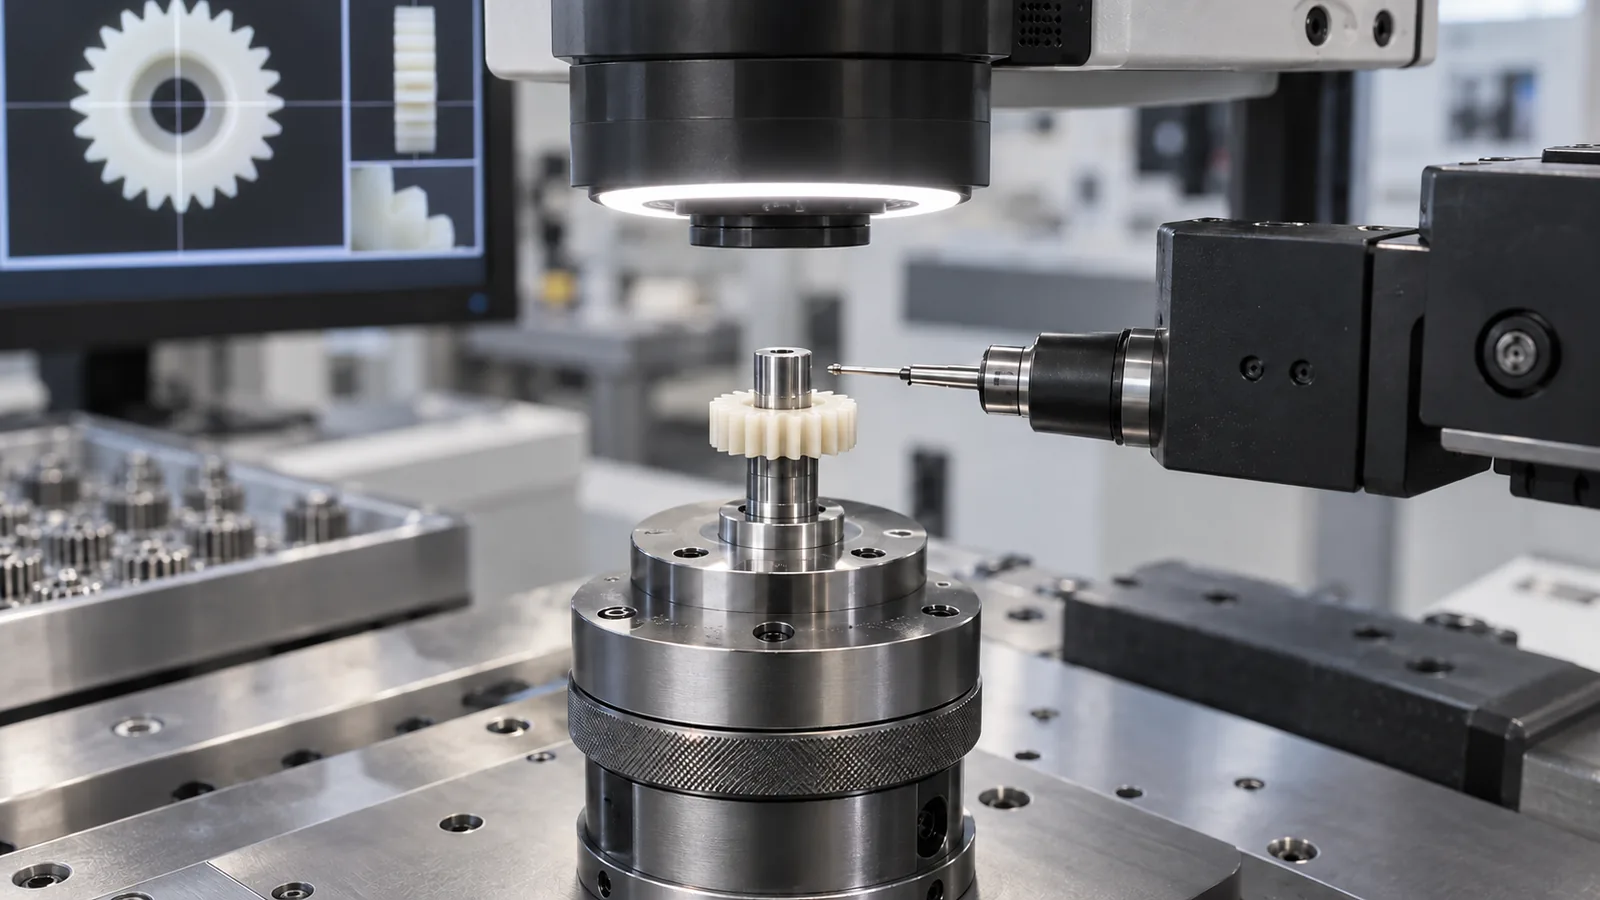
Salgı, kavite hizalaması, çekirdek pim konumu, insert uyumu, kapı kaynaklı dolgu, düzensiz soğuma, ejeksiyon veya ölçüm fikstüründen kaynaklanabilir. Bu nedenle datum zinciri, kalıp bileşenlerinden bitmiş montaja kadar açık olmalıdır.
Merkezi bir kapı dengeli akış sunabilir ancak mil veya göbeğin işlev görmesi gereken yerde bir kapı izi bırakabilir. Yan kapı merkezi serbest bırakabilirken yönlü çekme oluşturabilir. Evrensel olarak en iyi yerleşim yoktur; seçim tolerans ilişkisine ve kabul edilebilir ikincil işlemlere bağlıdır.
Çekirdek desteği ve aşınma dikkat gerektirir çünkü küçük bir konumsal kayma, diş boyutunun büyük bir yüzdesini temsil eder. Önleyici bakım, yalnızca toplam atış sayısına güvenmek yerine deliği, diş kavitesini ve kapatmayı kontrol eden takım yüzeylerini izlemelidir.
Kalıplama Hatasını Ölçüm Hatasından Ayırın
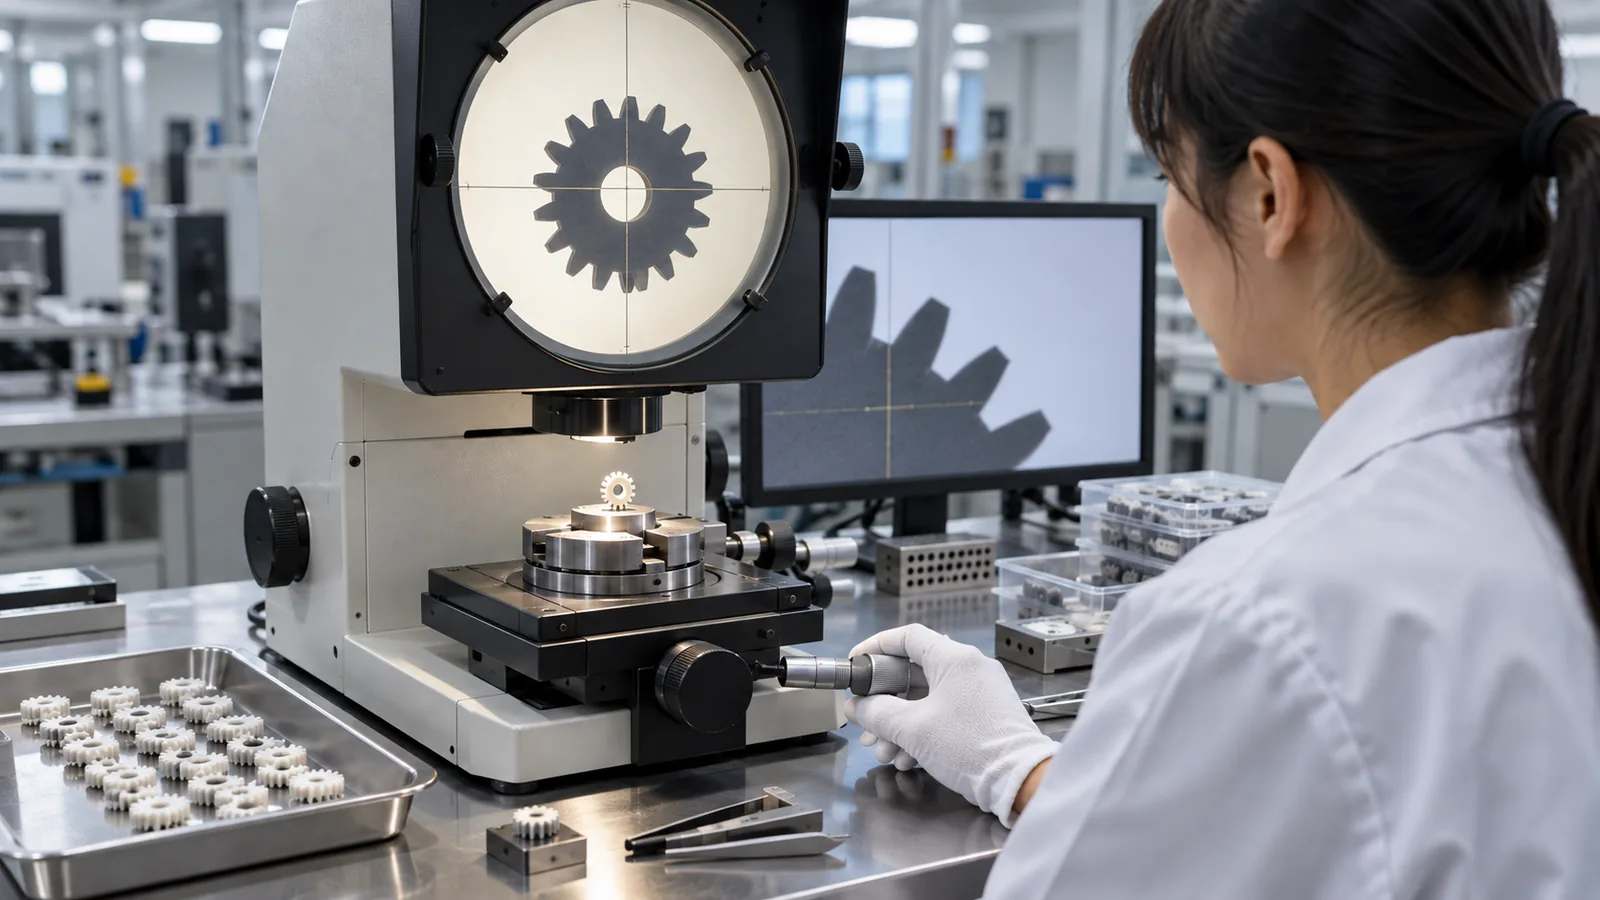
Mikro dişli ölçümü fikstürlemeye, odaklamaya, kenar algılamaya, prob kuvvetine ve datum oluşturmaya karşı hassas olabilir. Bir kabiliyet sonucuna tepki vermeden önce, yöntemin toleransı çözebildiğini ve aynı parça üzerinde tekrarlanabildiğini doğrulayın.
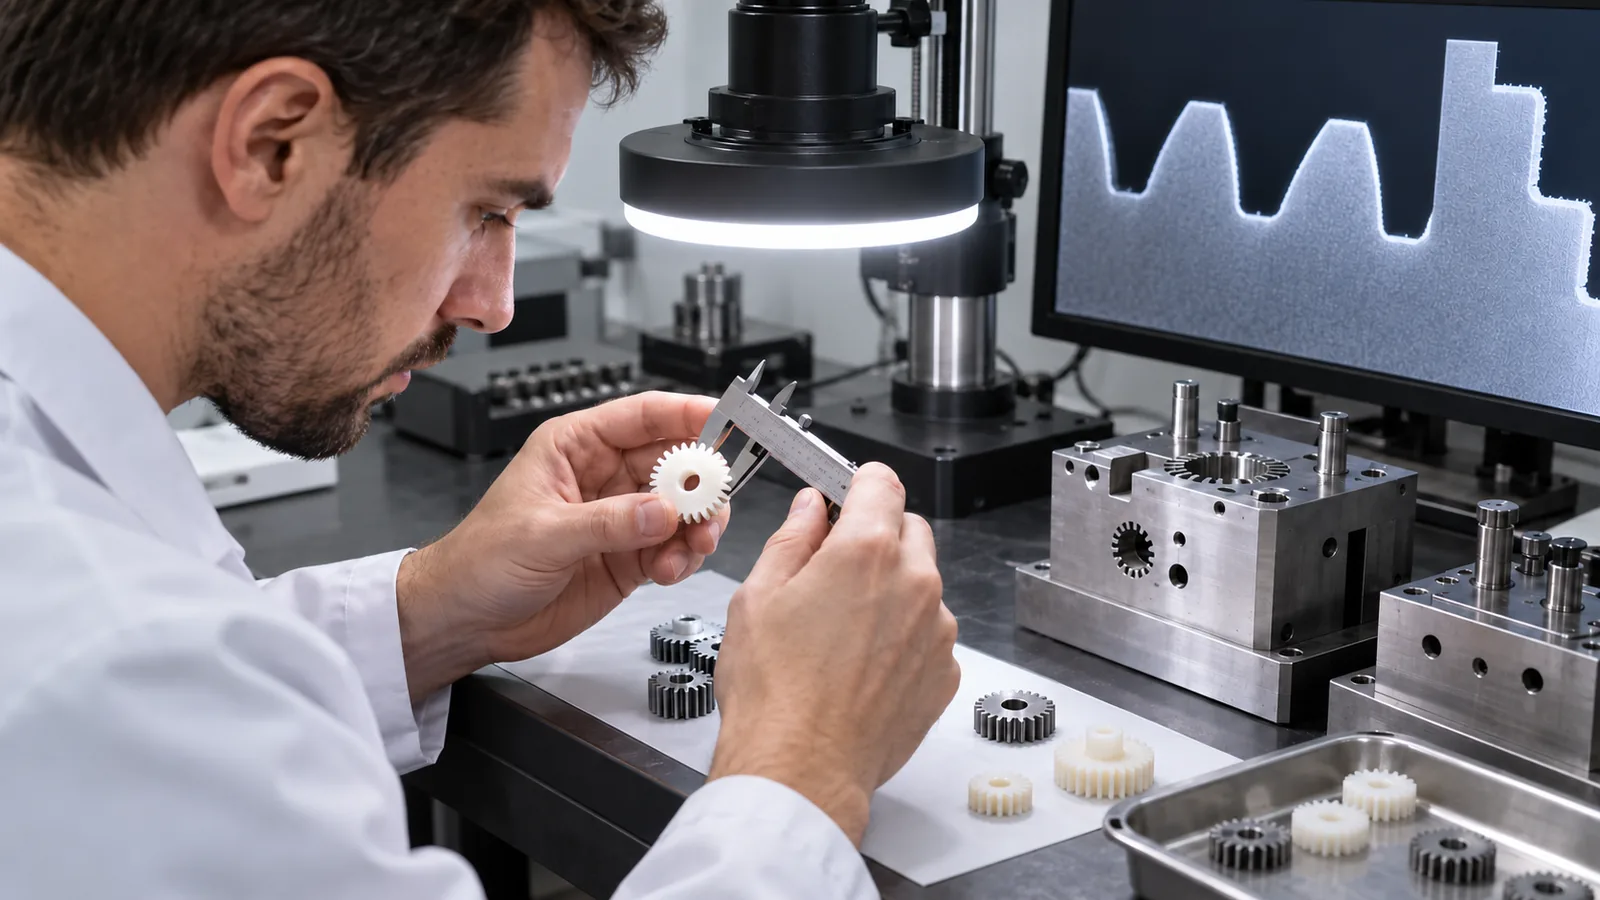
Profil denetimi optik veya tarama yöntemleri kullanabilirken, fonksiyonel yuvarlanma veya tork testleri birleşik etkileri ortaya çıkarabilir. Bu yöntemler farklı soruları yanıtlar. Bir profil haritası geometri hatasını konumlandırır; bir fonksiyonel test ise tam dişlinin eşiyle nasıl etkileştiğini gösterir.
- Çizim datumları ve özellik tanımları üzerinde anlaşın.
- Temsili parçalarla bir ölçüm sistemi çalışması yürütün.
- Boşlukları ve kalıplama sırasını karşılaştırın.
- Geometriyi salgı, tork, gürültü veya boşlukla ilişkilendirin.
- Gerekli koşullandırma süresinden sonra ölçüm yapın.
Dişlileri Montaj Koşullarında Nitelendirin
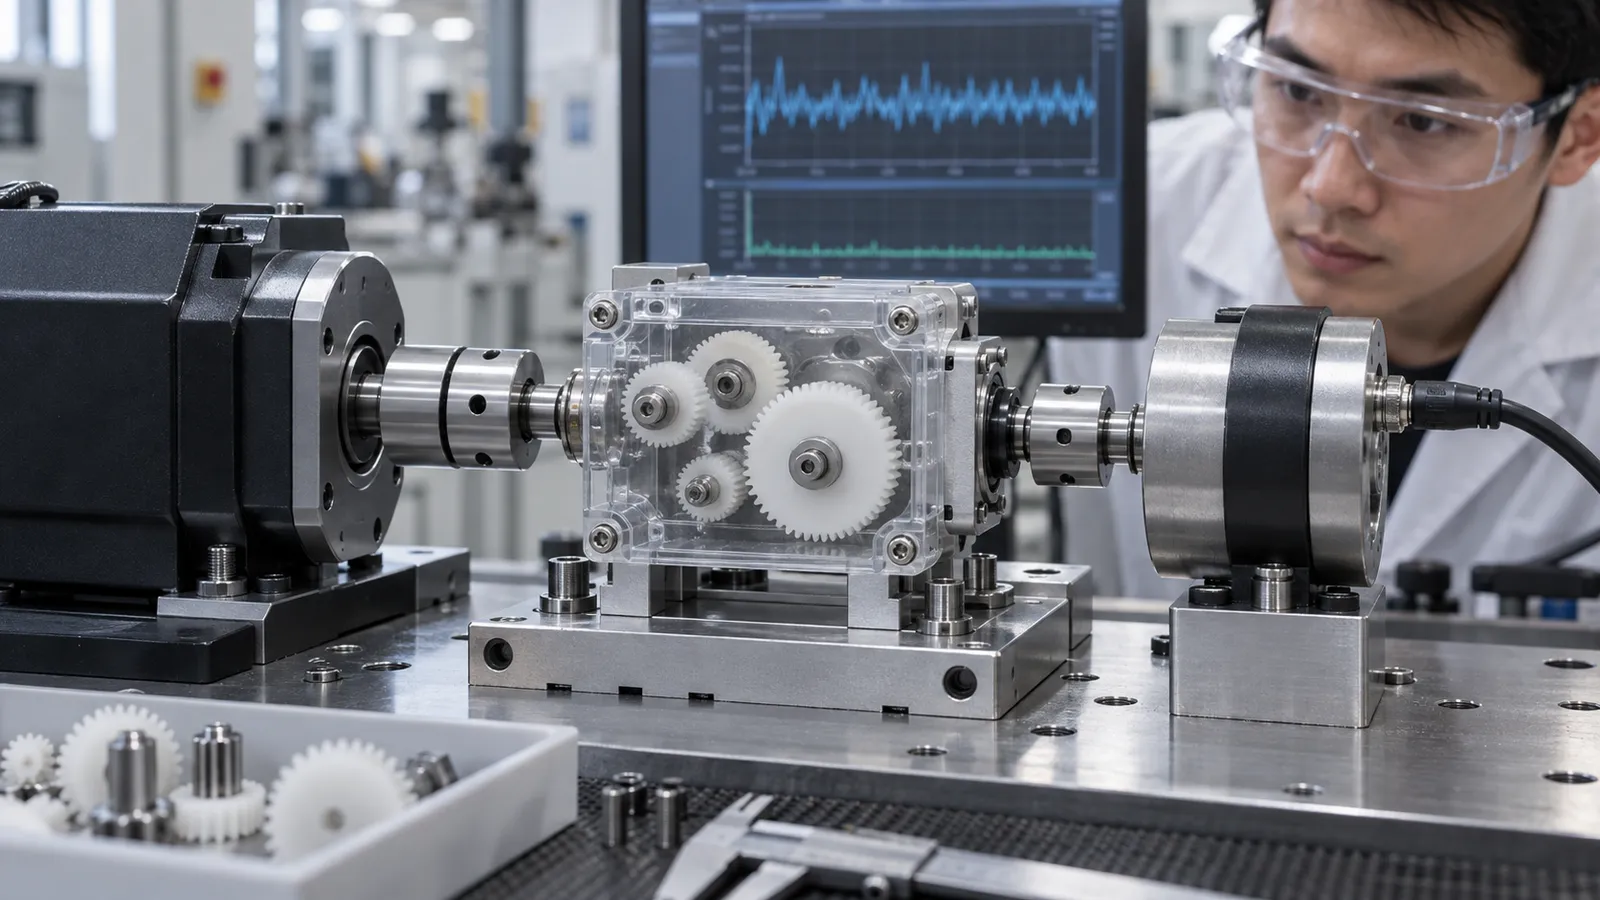
Bir dişli, amaçlanan mil, eş dişli, merkez mesafesi, yük, hız, yağlama ve ortam ile test edilmelidir. Tek başına tezgah muayenesi her temas desenini veya sünme etkisini ortaya çıkaramaz. Mekanizma çift yönlü ise, boşluk ve diş teması değişebileceğinden ters yön de dahil edilmelidir.
Proses nitelendirmesi sırasında özellik kopyalanmasını, delik çapını, salgıyı, parça ağırlığını, ayırma izlerini ve boşluklar arası farkları izleyin. Ardından bu sonuçları fonksiyonel testlerle ilişkilendirin. Hareket sistemleri için bir hassas robotik dişli imalatı inceleme ayrıca kalıplanmış dişliyi miller, yataklar, merkez mesafesi ve görev döngüsü kanıtlarıyla ilişkilendirebilir. Bu, izole boyutların bir listesi yerine mekanizmayı koruyan bir kontrol planı üretir.
Daha geniş Mikro Enjeksiyon Kalıplama proses, takım hassasiyetini, tekrarlanabilir dolguyu, dikkatli çıkarmayı ve uygun metrolojiyi koordine etmelidir. Mikro dişliler bu koordinasyonu görünür kılar çünkü her hata devir başına bir kez geri döner.
Sıkça Sorulan Sorular
Bir mikro dişlide en önemli tolerans nedir?
Tek bir cevap yoktur. Diş profili, hatve, delik çapı, salgı ve yüz geometrisi, dişlinin nasıl eşleştiğine ve yük taşıdığına göre sıralanmalıdır.
Parça ağırlığı dişlerin tam olduğunu doğrulayabilir mi?
Hayır. Ağırlık yararlı bir tutarlılık sinyalidir, ancak toplam ağırlık sabit görünürken yerel diş uçları eksik kalabilir.
Boyutsal olarak kabul edilebilir bir dişli neden gürültülü olabilir?
Gürültü birleşik profil hatası, eksantriklik, yüzey durumu, malzeme çifti, merkez mesafesi, yatak hizalaması veya dinamik yükten kaynaklanabilir.
Her boşluk aynı muayene sıklığını mı kullanmalı?
Tüm gözlerin izlenebilirliği gereklidir, ancak numune alma doğrulanmış göz kanıtları kullanılarak ayarlanabilir. Zayıf bir göz, birleştirilmiş veriler içinde gizlenmemelidir.
Fonksiyonel yuvarlanma testi ne zaman faydalıdır?
Birleştirme için birleşik diş ve salgı etkileri önemli olduğunda faydalıdır. Özellik düzeyindeki ölçüm bilimini tamamlar, onun yerini almaz.