
Mikrozahnrad-Spritzguss gelingt, wenn die geformten Zähne Bewegung leise und wiederholbar übertragen – nicht nur, wenn der Formhohlraum gefüllt erscheint. Zahnprofil, Teilung, Rundlauf, Bohrungslage, Materialverhalten und das Paarungssystem tragen alle zur Leistung bei. Ein mikroskopischer optischer Defekt kann harmlos sein, während eine kleine Exzentrizität zu Geräuschen, Spiel, Verschleiß oder Drehmomentschwankungen führen kann.
Die nützlichste Entwicklungsreihenfolge beginnt beim Zahnradpaar und arbeitet rückwärts zum Formhohlraum. Dadurch bleiben Werkzeugbau und Prüfung auf die Merkmale fokussiert, die Last tragen.
Designprämisse: ein Mikrozahnrad ist zuerst ein Bewegungsbauteil und erst zweitens eine geformte Gestalt.
Inhalt
Die Zahnradfunktion vor der Zahngeometrie definieren
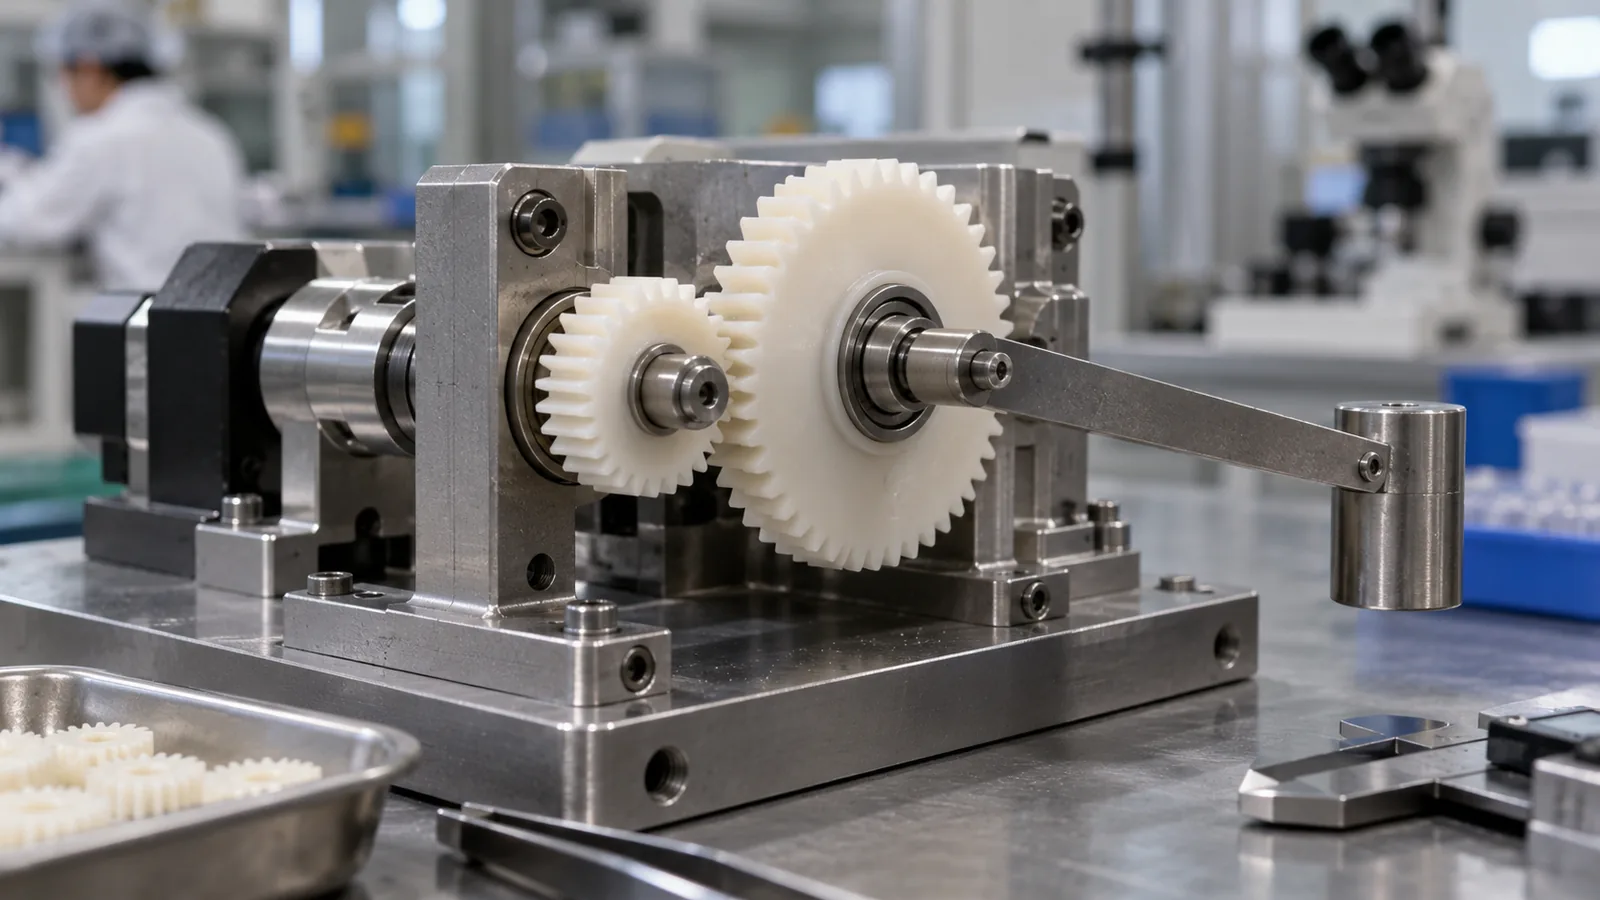
Beginnen Sie mit Drehmoment, Drehzahl, Lastspielzyklus, Richtungswechseln, Spiel, Geräusch, Schmierung, Temperatur, Lebensdauer und dem Material des Gegenrads. Diese Bedingungen bestimmen, ob das dominierende Risiko Zahnfestigkeit, Verschleiß, Maßdrift, Kriechen oder akustische Leistung ist.
Identifizieren Sie das funktionale Bezugsmerkmal. Wenn das Zahnrad auf einer geformten Bohrung läuft, muss die Zahnkonzentrizität zu dieser Bohrung bewertet werden. Wenn es über ein Insert oder eine Presspassung auf eine Welle montiert wird, kann die montierte Achse von der Formhohlraumachse abweichen. Ein perfektes Zahnprofil, das auf die falsche Referenz gemessen wird, schützt den Mechanismus nicht.
Dokumentieren Sie die zulässigen Anspritzmarken und die Angussrestzone. Ein Anguss an einer Funktionsfläche kann den Sitz beeinträchtigen; einer nahe den Zähnen kann lokale Strömungs- oder Entfernungsrisiken mit sich bringen. Die Angussentscheidung sollte mit Montage und Messtechnik überprüft werden und nicht nur nach bequemer Füllung ausgewählt werden.
Warum sich die Zahnfüllung über das Zahnrad verändert
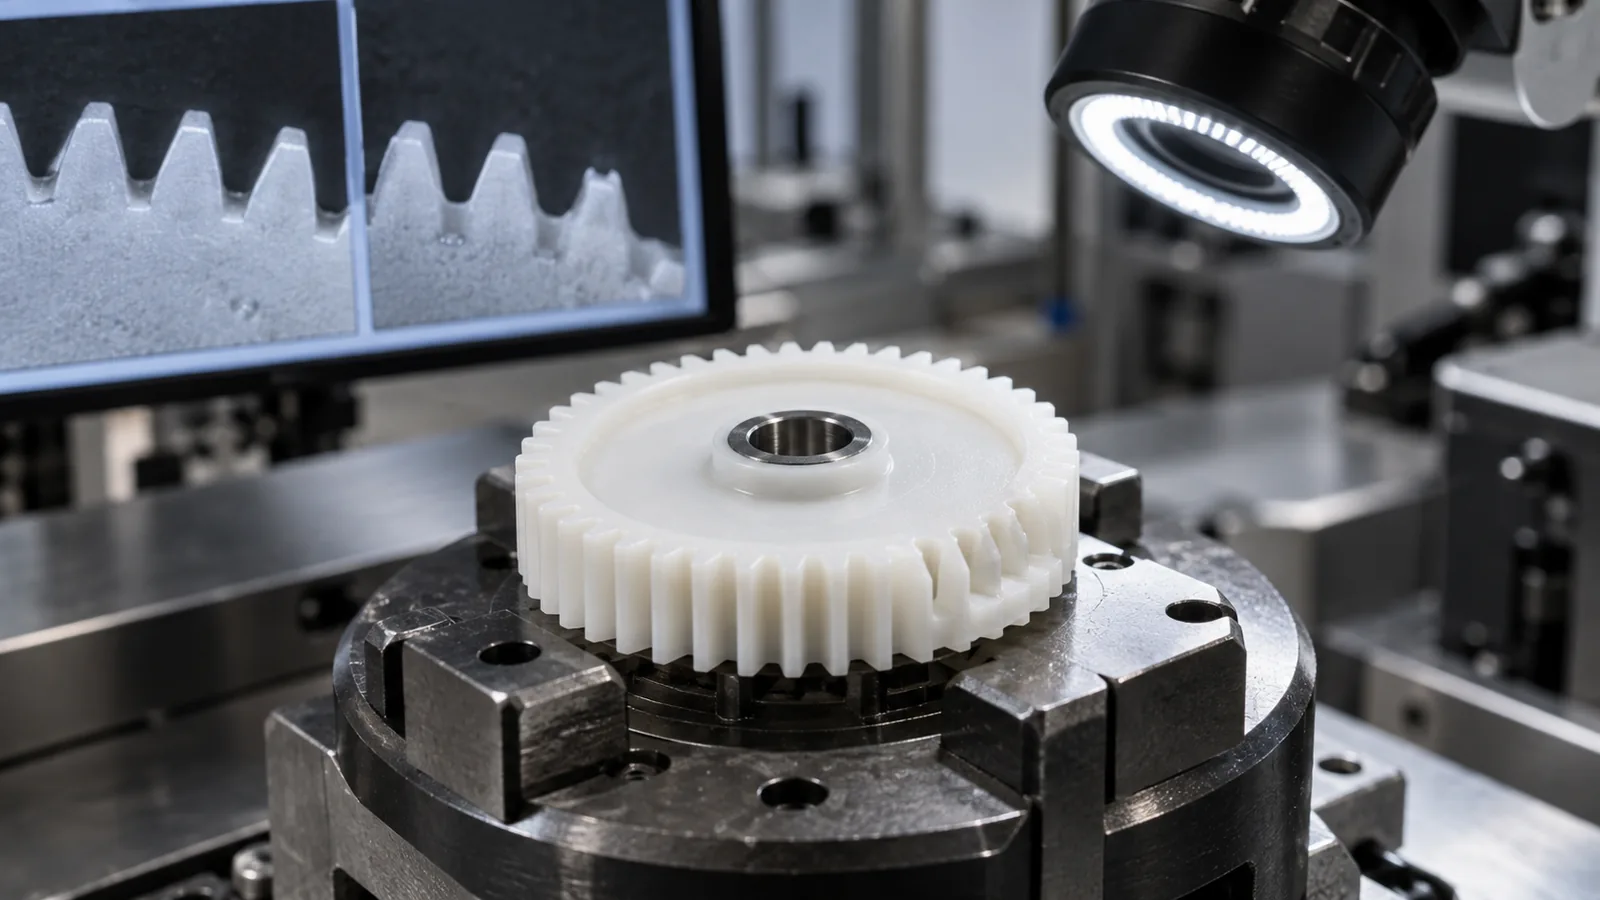
Die Schmelze, die die ersten Zähne erreicht, kann eine andere Temperatur- und Druckgeschichte haben als die Schmelze, die die letzten erreicht. Dünne Zahnspitzen erstarren schnell, während eingeschlossene Luft an einem zuletzt gefüllten Zahn eine vollständige Abformung verhindern kann. Bindenähte können sich bilden, wo die Strömung um eine Nabe geteilt wird und wieder zusammenläuft.
Beurteilen Sie die Füllung nicht anhand der Außenkontur des Zahnrads. Prüfen Sie Zahnstärke, Fuß- und Spitzenform, Flankenkontinuität und Grat entlang des Umfangs. Eine Kurzschussstudie und Kavitätendruck-Nachweise können helfen, den Übergang zwischen unvollständiger Abformung und einem überpackten Bereich zu lokalisieren.
Angussbalance, Formoberflächentemperatur, Einspritzprofil und Entlüftungsplatzierung sollten gemeinsam entwickelt werden. Eine alleinige Druckerhöhung kann einen Zahn verbessern, während sie an anderer Stelle Grat erzeugt oder Bohrungsmaße verschiebt.
Materialien für Bewegung wählen, nicht nur für den Fluss
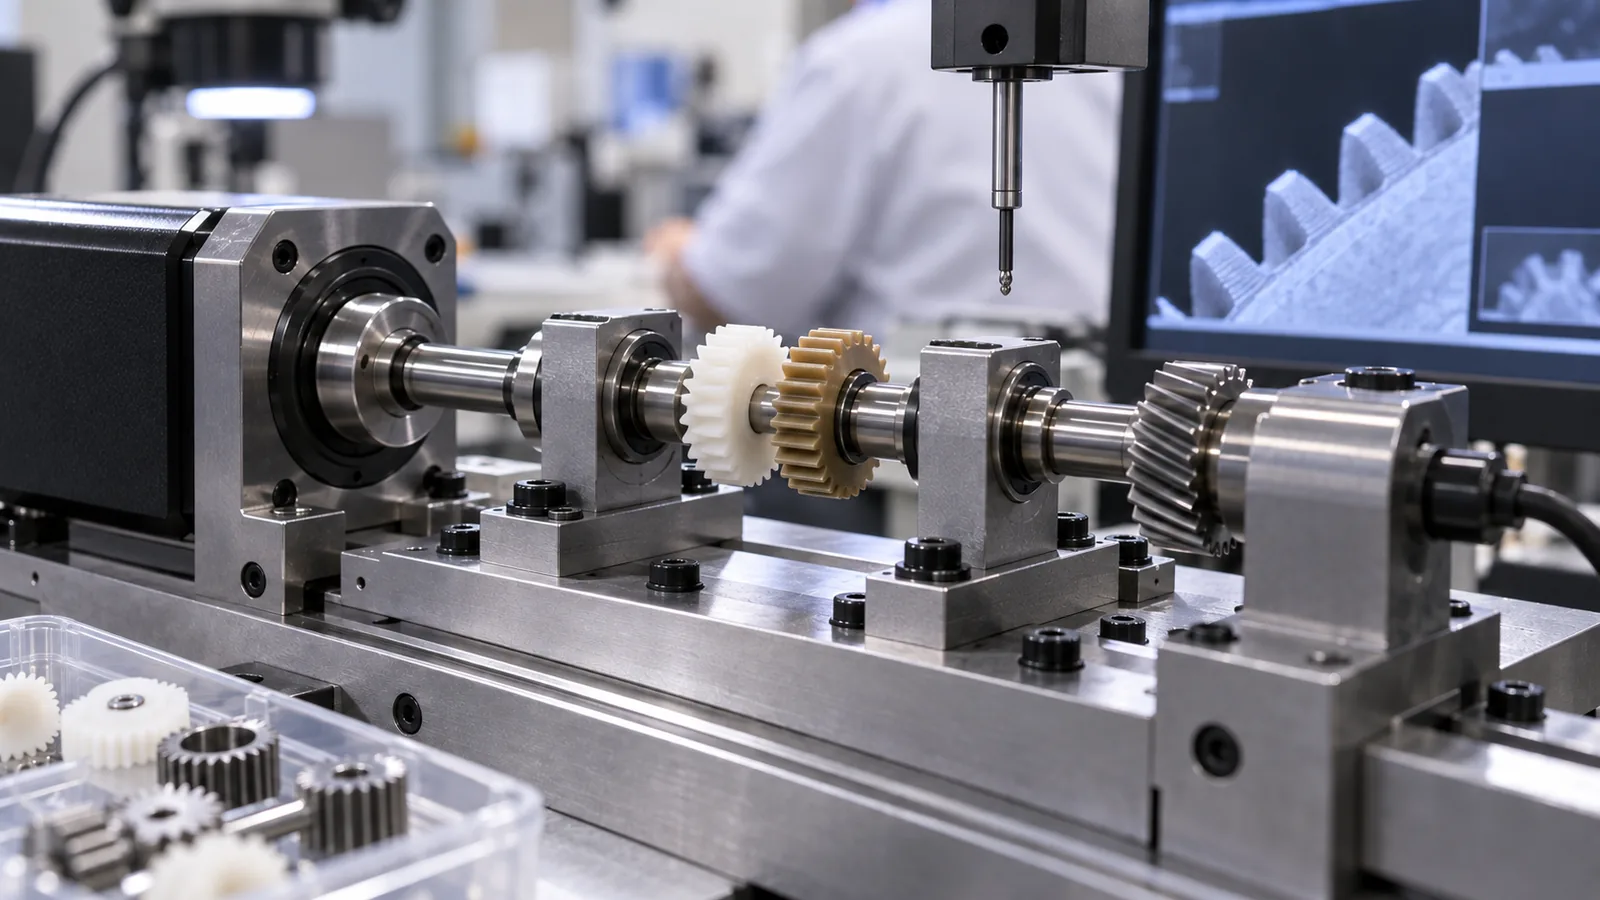
POM (Acetal) wird oft auf niedrige Reibung und Dimensionsverhalten geprüft, während PA, PBT, LCP, PEEK und andere technische Polymere für Wärme-, Festigkeits-, elektrische oder Umweltanforderungen in Betracht gezogen werden können. Die richtige Type hängt vom System ab. Feuchtigkeitskonditionierung, Faserorientierung, Schmierstoffpakete und der Kontakt mit dem Gegenrad können Verschleiß und Geräusch verändern.
| Konstruktionsfrage | Warum es wichtig ist | Anzufordernde Nachweise |
|---|---|---|
| Kontinuierliche oder intermittierende Bewegung? | Verändert Wärmeaufbau und Verschleißbeanspruchung | Zyklusprofil und Lebensdauertest |
| Welches ist das Gegenmaterial? | Steuert das Verhalten von Reibpaarung und Verschleißpartikeln | Test mit Paarwerkstoff |
| Ist Feuchtigkeitseinwirkung zu erwarten? | Kann Abmessungen und Eigenschaften verändern | Dimensionsprüfung nach Konditionierung |
| Ist Schmierung zulässig? | Ändert Harz- und Oberflächenauswahl | Anwendungsspezifischer Verschleißtest |
Konzentrizität von der Kavität zum Bezug steuern
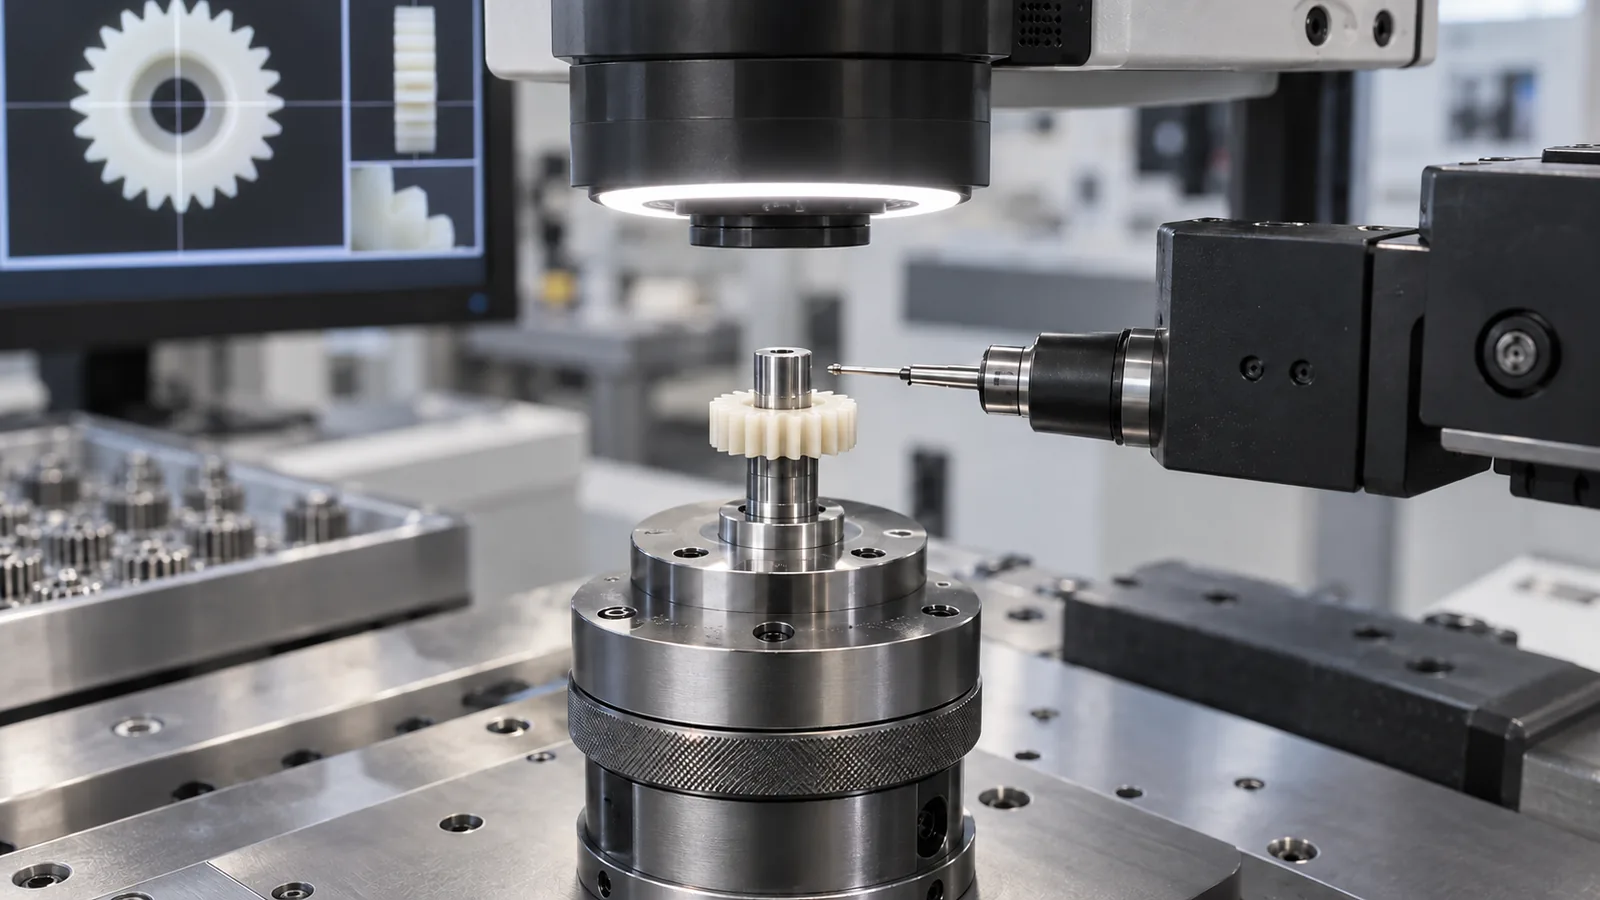
Rundlauf kann durch Kavitätenausrichtung, Kernstiftposition, Einsatzpassung, angussbedingte Verdichtung, ungleichmäßige Kühlung, Auswerfen oder die Messvorrichtung entstehen. Die Bezugskette sollte daher von den Formkomponenten bis zur fertigen Baugruppe explizit sein.
Ein Zentralanguss kann eine ausgewogene Strömung bieten, aber ein Angussmerkmal dort hinterlassen, wo die Welle oder Nabe funktionieren muss. Ein Seitenanguss kann das Zentrum freihalten, erzeugt jedoch gerichtete Schwindung. Es gibt kein universell bestes Layout; die Wahl hängt von der Toleranzbeziehung und akzeptabler Nacharbeit ab.
Kernstützung und Verschleiß verdienen Aufmerksamkeit, da eine kleine Positionsverschiebung einen großen Prozentsatz der Zahngröße ausmacht. Die vorbeugende Instandhaltung sollte die Werkzeugflächen verfolgen, die die Bohrung, die Zahnkavität und die Absperrung steuern, anstatt sich nur auf die Gesamtschusszahl zu verlassen.
Formfehler von Messfehler trennen
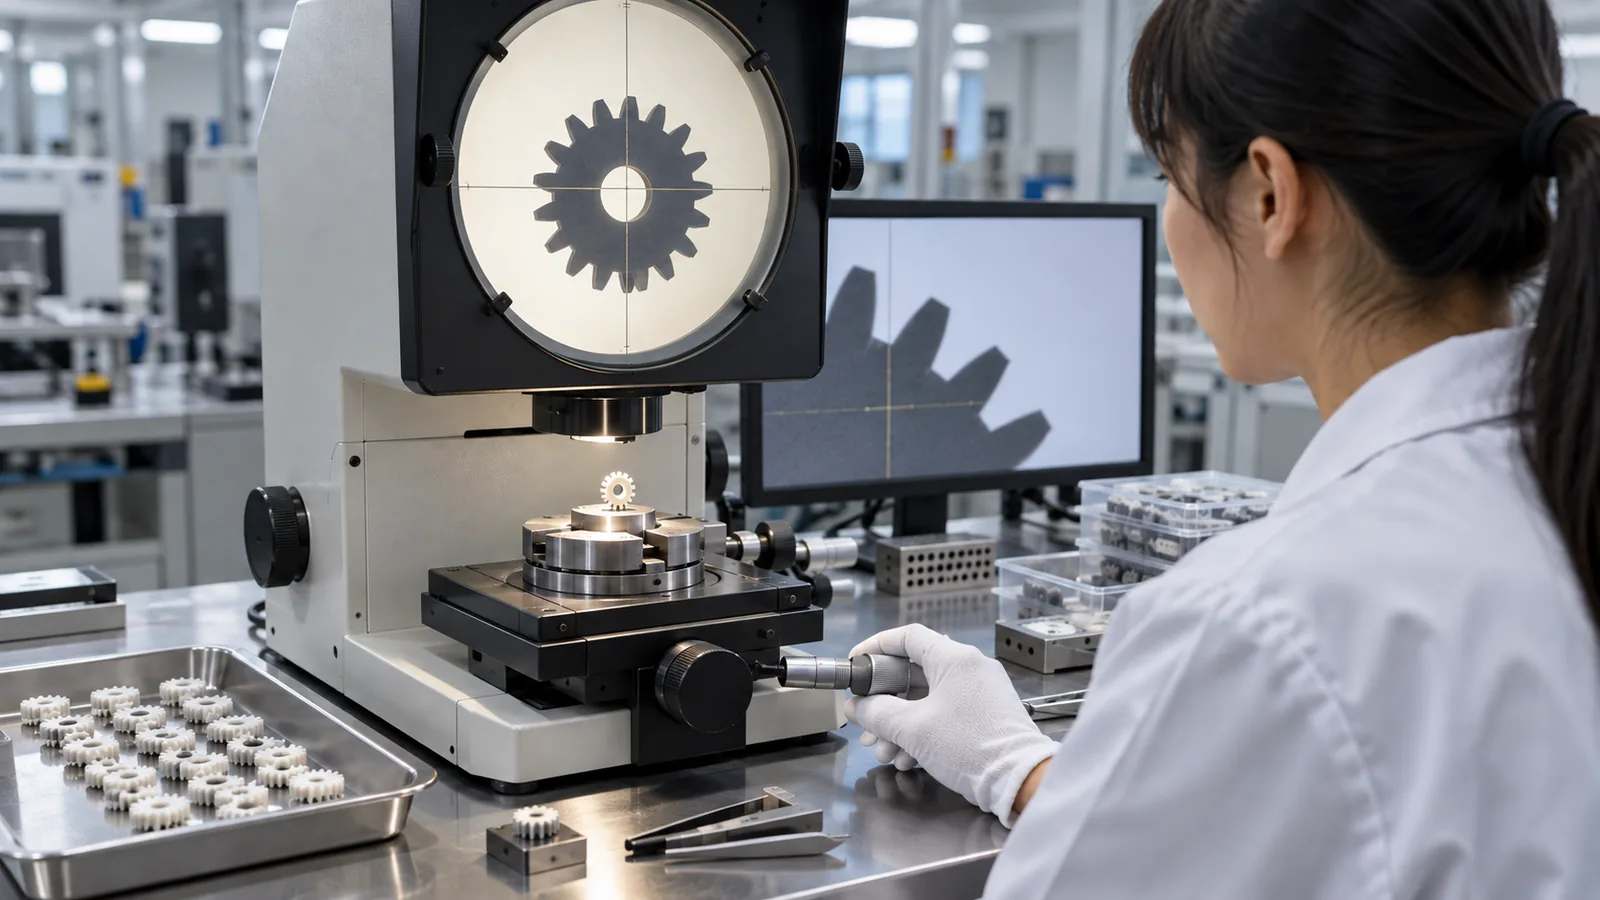
Die Mikrozahnradmessung kann empfindlich auf Vorrichtung, Fokus, Kantenerkennung, Tastkraft und Bezugsbildung reagieren. Bevor auf ein Fähigkeitsergebnis reagiert wird, ist zu prüfen, ob die Methode die Toleranz auflösen und am selben Teil wiederholen kann.
Die Profilprüfung kann optische oder scannende Verfahren nutzen, während funktionale Wälz- oder Drehmomenttests kombinierte Effekte aufzeigen können. Diese Methoden beantworten unterschiedliche Fragen. Eine Profilkarte lokalisiert Geometriefehler; ein Funktionstest zeigt, wie das komplette Zahnrad mit seinem Gegenstück zusammenwirkt.
- Zeichnungsbezüge und Merkmalsdefinitionen abstimmen.
- Eine Messsystemanalyse mit repräsentativen Teilen durchführen.
- Formnester und Angussfolge vergleichen.
- Geometrie mit Rundlauf, Drehmoment, Geräusch oder Umkehrspiel korrelieren.
- Nach der erforderlichen Konditionierungsphase messen.
Zahnräder unter Montagebedingungen qualifizieren
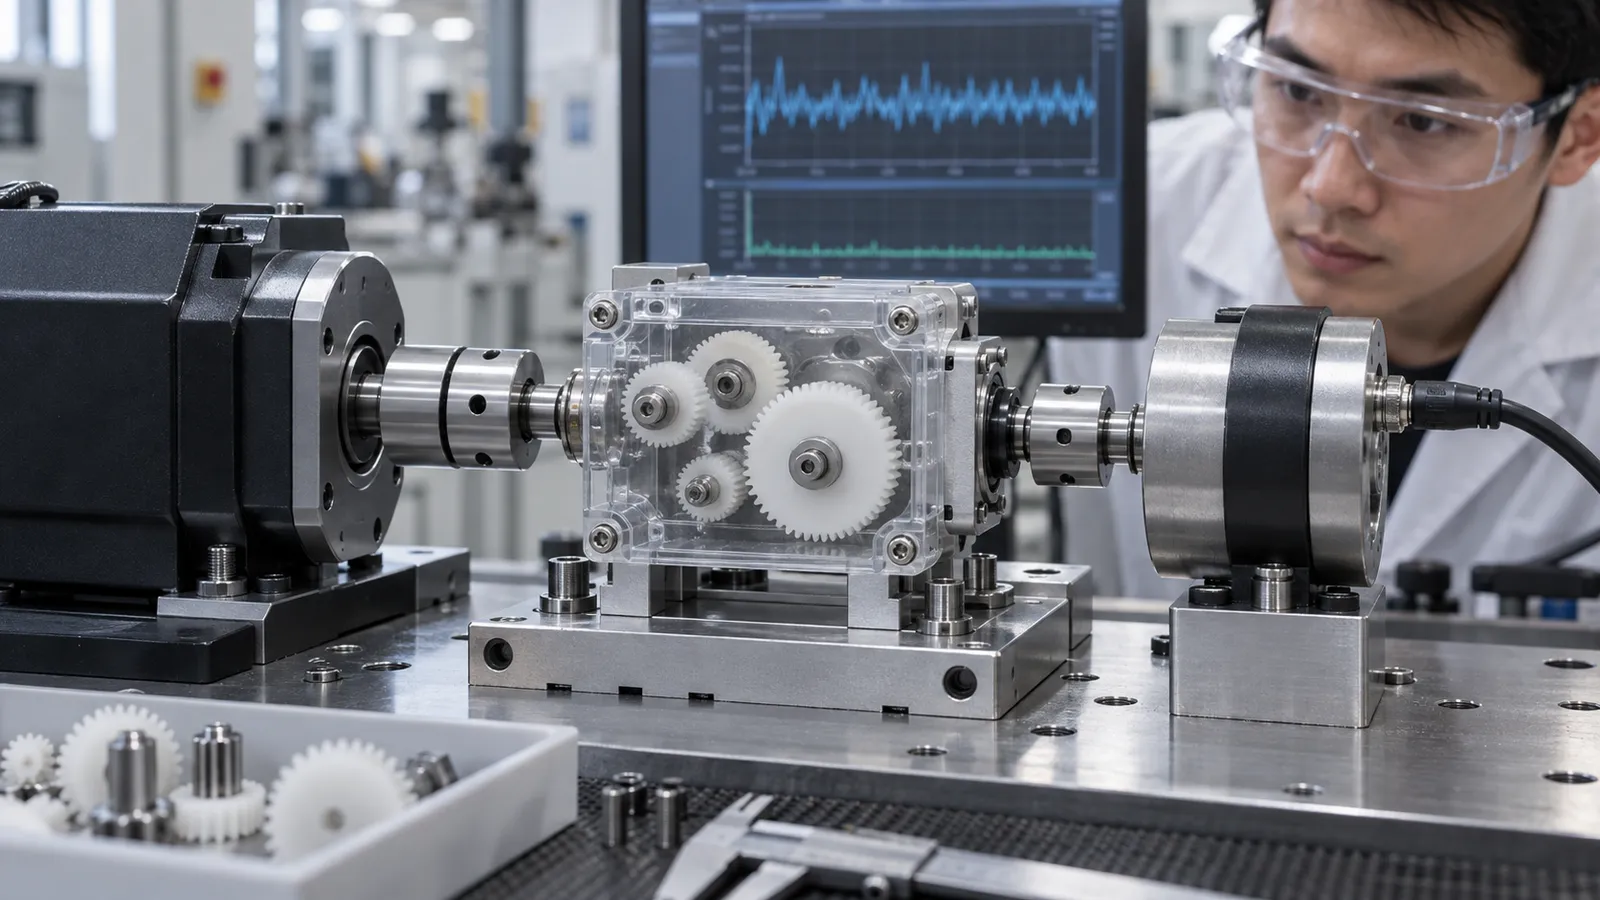
Ein Zahnrad sollte mit der vorgesehenen Welle, dem Gegenstück, dem Achsabstand, der Last, der Drehzahl, der Schmierung und der Umgebung getestet werden. Eine reine Prüfstandskontrolle kann nicht jedes Tragbild oder jeden Kriecheffekt aufdecken. Wenn der Mechanismus bidirektional ist, sollte die Umkehrrichtung einbezogen werden, da sich Umkehrspiel und Zahnkontakt ändern können.
Während der Prozessqualifizierung sollten Merkmalsreplikation, Bohrungsgröße, Rundlauf, Teilegewicht, Auswurfmarkierungen und Unterschiede zwischen den Formnestern überwacht werden. Anschließend sind diese Ergebnisse mit der Funktionsprüfung zu verknüpfen. Bei Bewegungssystemen kann eine Präzisions-Getriebefertigung für Robotik Überprüfung auch das gespritzte Zahnrad mit Wellen, Gehäusen, Achsabstand und Nachweisen zum Lastspielzyklus verbinden. Daraus entsteht ein Steuerungsplan, der den Mechanismus schützt, statt einer Liste isolierter Maße.
Der breitere Mikrospritzguss Der Prozess muss Werkzeuggenauigkeit, reproduzierbare Füllung, sorgfältiges Auswerfen und geeignete Messtechnik aufeinander abstimmen. Mikrozahnräder machen diese Abstimmung sichtbar, weil jeder Fehler einmal pro Umdrehung wiederkehrt.
Häufig gestellte Fragen
Was ist die wichtigste Toleranz bei einem Mikrozahnrad?
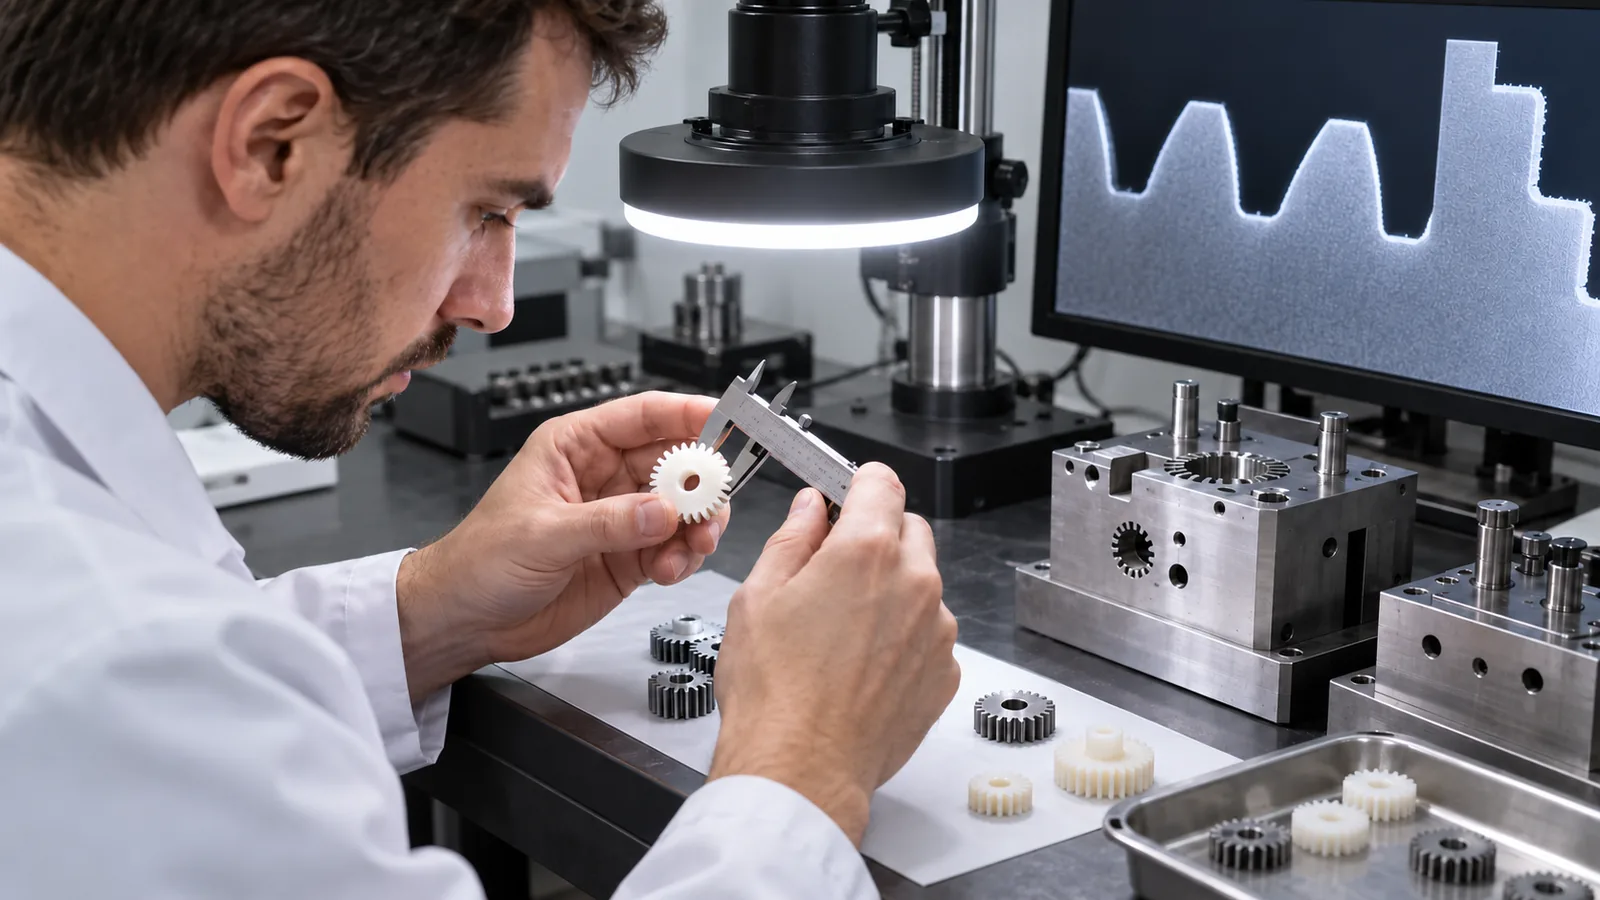
Darauf gibt es keine einzelne Antwort. Zahnprofil, Teilung, Bohrungsgröße, Rundlauf und Stirngeometrie sollten danach eingestuft werden, wie das Zahnrad kämmt und Last trägt.
Kann das Teilegewicht vollständige Zähne bestätigen?
Nein. Das Gewicht ist ein nützliches Konsistenzsignal, aber lokale Zahnspitzen können unvollständig bleiben, während das Gesamtgewicht stabil erscheint.
Warum kann ein maßhaltiges Zahnrad geräuschvoll sein?
Geräusche können durch kombinierten Profilfehler, Exzentrizität, Oberflächenbeschaffenheit, Materialpaarung, Achsabstand, Gehäuseausrichtung oder dynamische Belastung entstehen.
Sollte jeder Formnest die gleiche Prüfhäufigkeit verwenden?
Alle Formnester benötigen Rückverfolgbarkeit, aber die Stichprobenentnahme kann mithilfe validierter Formnestnachweise angepasst werden. Ein schwaches Formnest sollte nicht in gepoolten Daten verborgen werden.
Wann ist ein funktionaler Rolltest nützlich?
Er ist nützlich, wenn kombinierte Zahn- und Rundlaufeffekte für die Montage relevant sind. Er ergänzt die merkmalsbezogene Messtechnik, ersetzt sie jedoch nicht.