
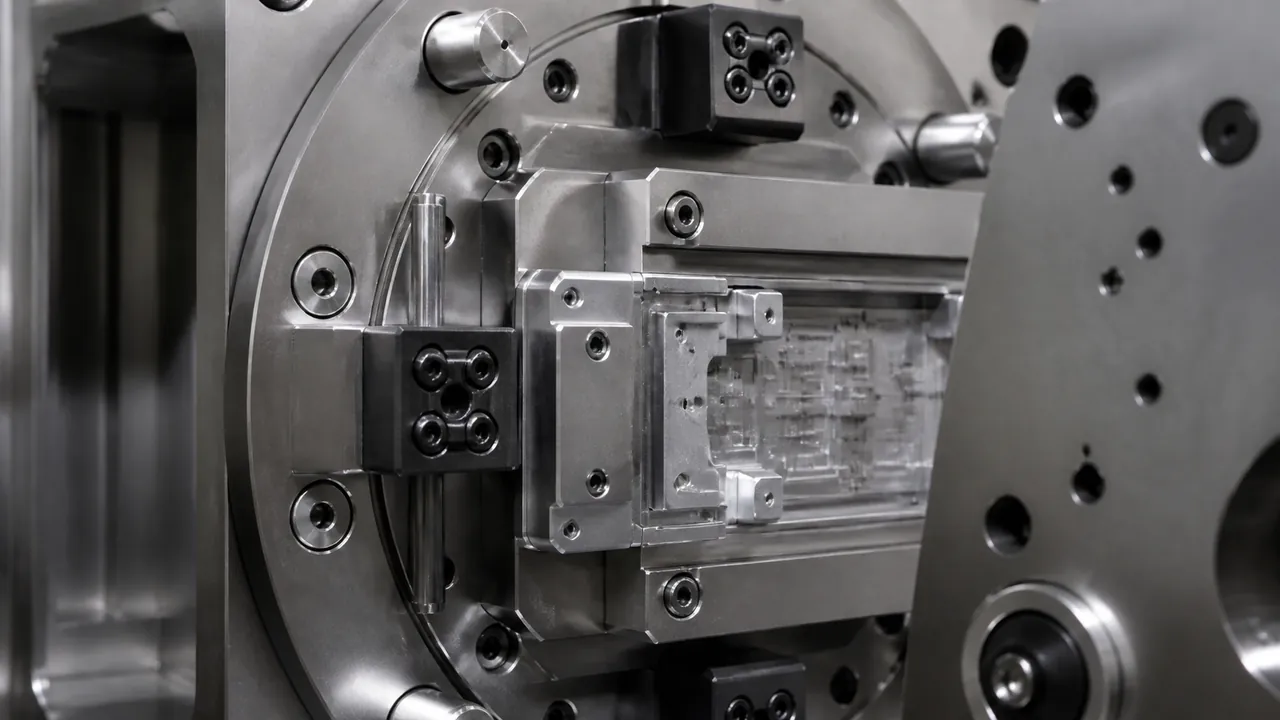
ロータリープラテン二色成形 回転する金型部品を使用して、一次ショットの基材を二次射出位置へ移動させます。これは、部品が規定の表面に再現性のある第二の材料や色を必要とし、そのプロセスが統合されたハンドリングの恩恵を受けられる場合に特に有用です。プラテンは万能な解決策ではありません。部品の支持、インデックス精度、機械レイアウト、冷却、サイクルバランスのすべてが設計に適合する必要があります。.
ロータリープラテン二色成形システムの仕組み
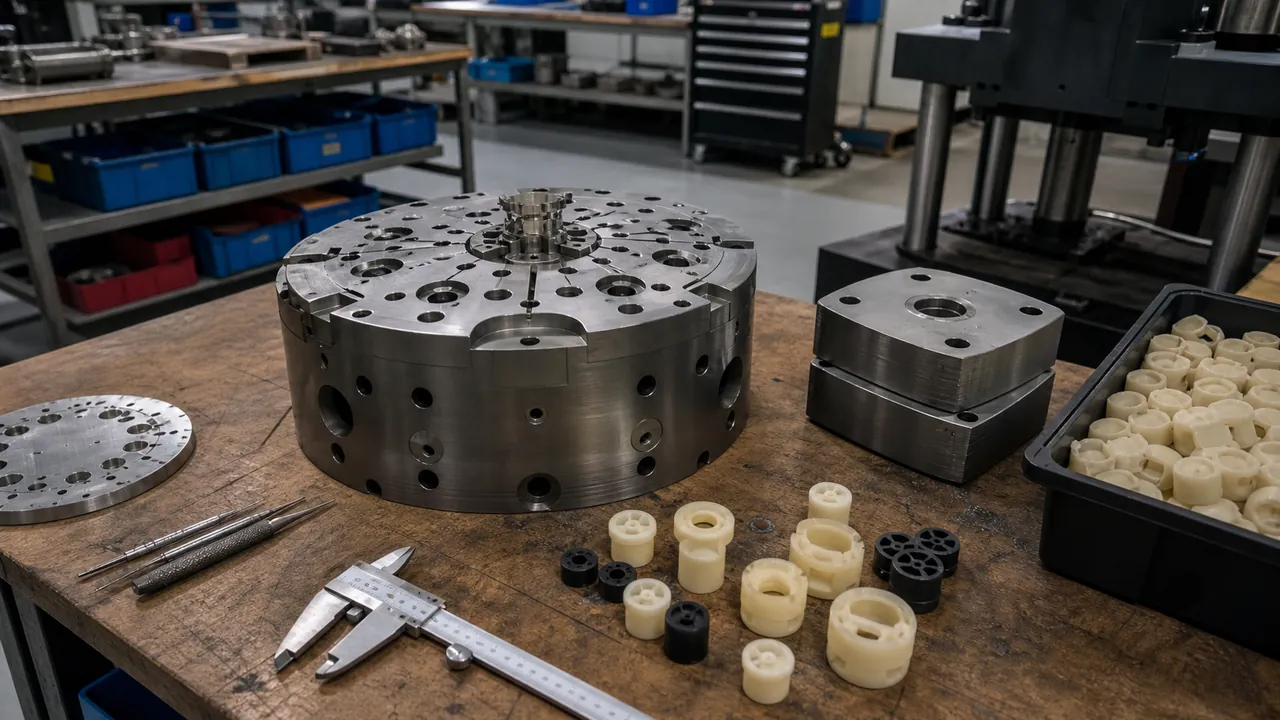
金型は最初のキャビティで基材を成形します。開いた後、ロータリープラテンがコアまたは金型半体をインデックスして、基材を第二のキャビティに位置合わせします。金型が再び閉じ、第二のユニットが次の材料を射出します。完成した部品は、キャビティレイアウトと機械のシーケンスに応じて、次のインデックス工程の後に離型できます。.
この構成は手動での移載を減らし、位置決めの維持に役立ちますが、機械的および制御上の要件が追加されます。実際の部品形状と併せて、 二色成形サービスの文脈 を確認してください。.
サイクルシーケンスとインデックスロジック
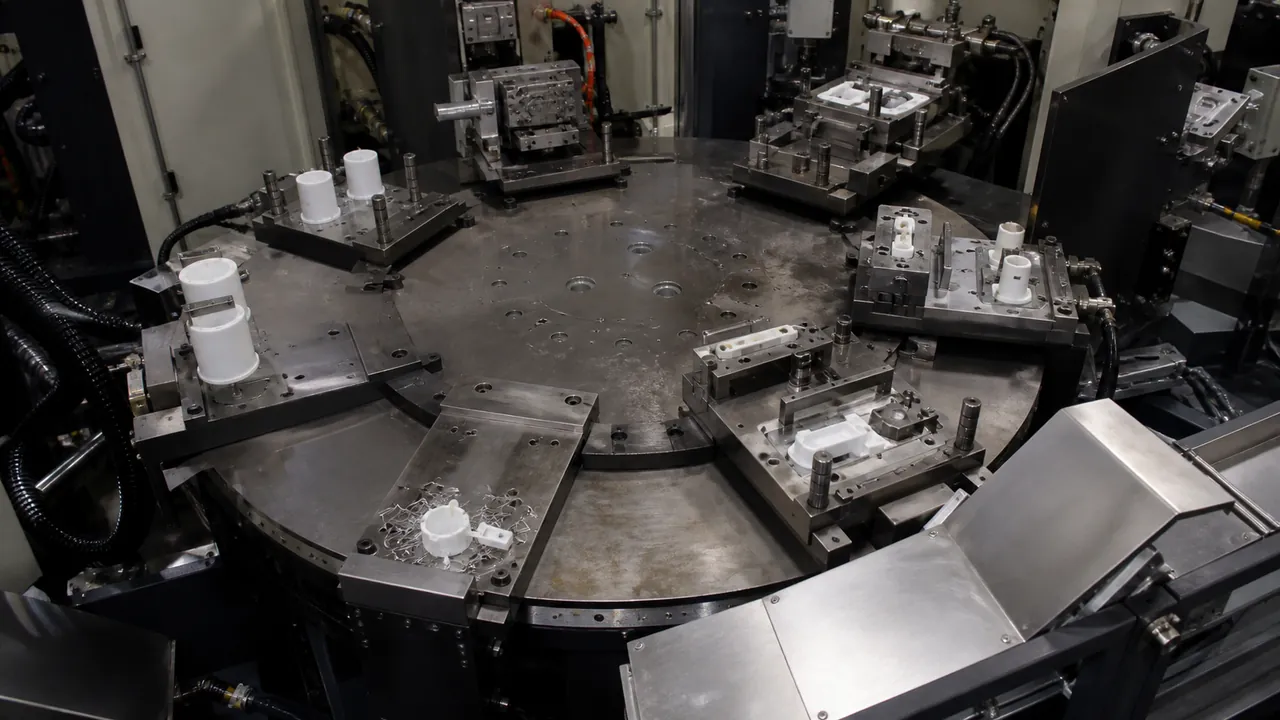
安定したサイクルは、射出、保圧、冷却、型開き、インデックス、確認、型閉じ、セカンドショット射出、および突き出しを定義します。インデックス動作は、安全に完了するのに十分な長さが必要ですが、サイクルを支配しない程度に短くする必要があります。多キャビティ金型では両方のショットを同時に実行できる場合があり、これにより生産量を向上させつつ、バランスと材料の可用性がより重要になります。.
- ファーストショット部品が完全に成形され、支持されていることを確認します。.
- 金型を解放し、次の位置へインデックスし、メカニカルロックを検証します。.
- 基材を潰したりフラッシュを噛み込んだりすることなく金型を閉じます。.
- セカンド材料を射出し、量産リリース前に境界を検査します。.
位置合わせと部品保持が品質を左右する
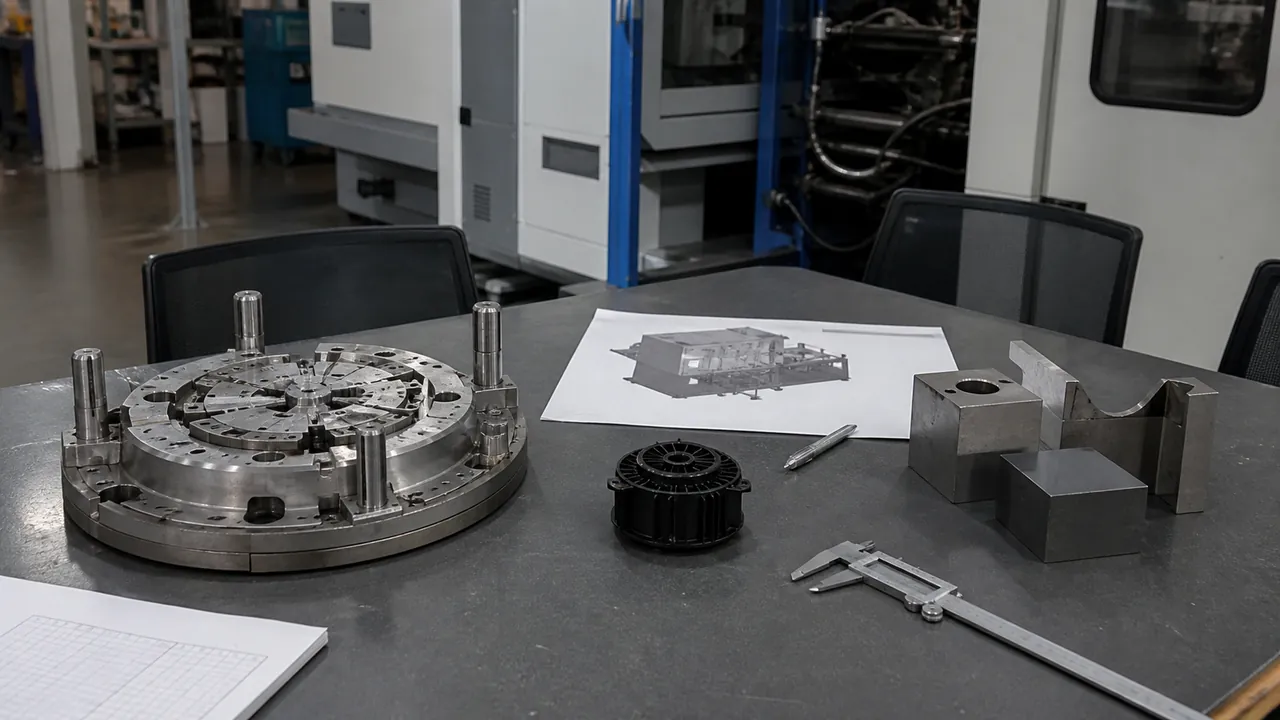
セカンド材料が狭い外観上または機能上の境界に従う必要がある場合、インデックス精度が重要になります。位置決めピン、ショットピンロック、ガイド部品、およびサポート機能は、繰り返しサイクル後もキャビティの関係を安定に保つ必要があります。また、基材は繊細なリブ、シーリングランド、および外観面から離れた位置で支持する必要があります。.
セカンドショットを評価する前に、ファーストショットの基準フィーチャーを検査します。位置決めがずれる場合、欠陥はセカンド射出パラメータではなく、部品の収縮、突き出し、金型摩耗、またはプラテンロックに起因する可能性があります。.
冷却と突き出しに関する考慮事項
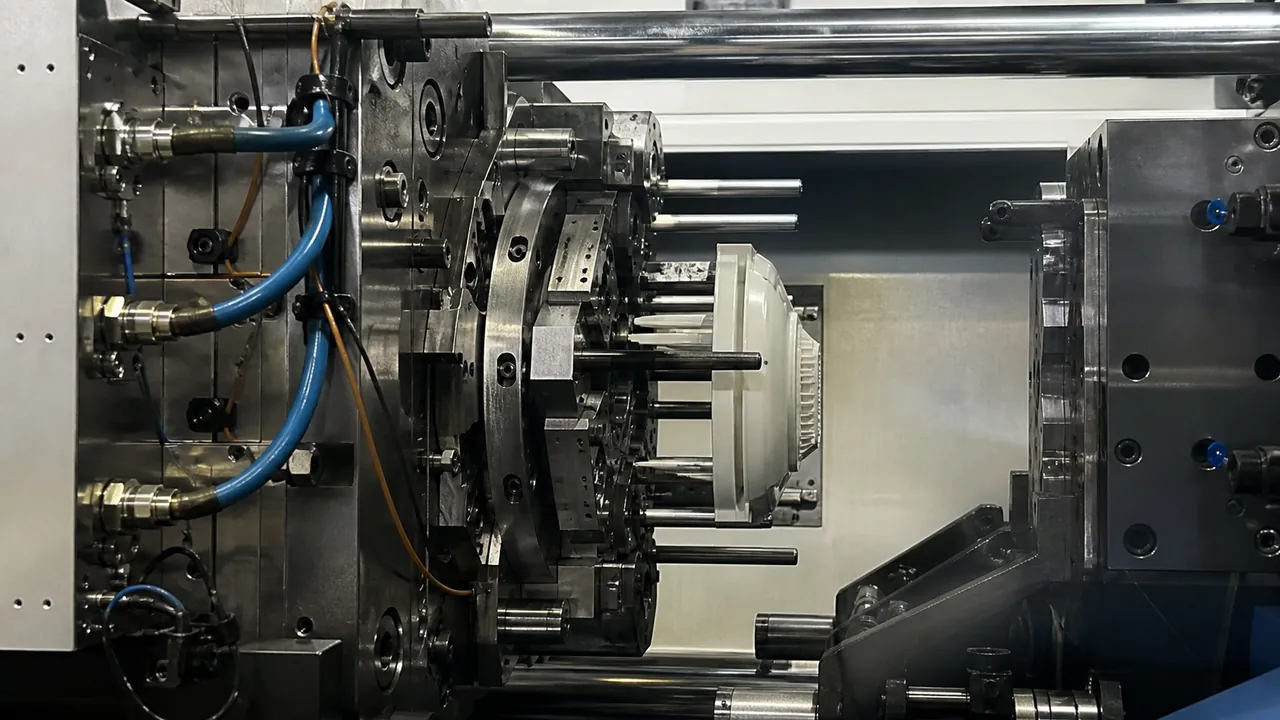
ファーストショットの基材は、インデックスに耐えるのに十分な冷却が必要な場合があり、セカンド材料は接着や表面品質のために異なる熱的ウィンドウを必要とする場合があります。冷却回路は、界面付近のホットスポットを避け、保守アクセスのためのスペースを確保する必要があります。突き出しは、セカンド材料を剥離、伸張、またはマーキングすることなく、完成部品を離型させる必要があります。.
剛性樹脂をTPE、TPU、または他のエラストマーと組み合わせる場合、グレード固有の材料レビューが不可欠です。サイトの 材料適合性ガイド を出発点として使用し、選択したグレードを成形サンプルで検証します。.
ロータリープラテン配置が適している場合
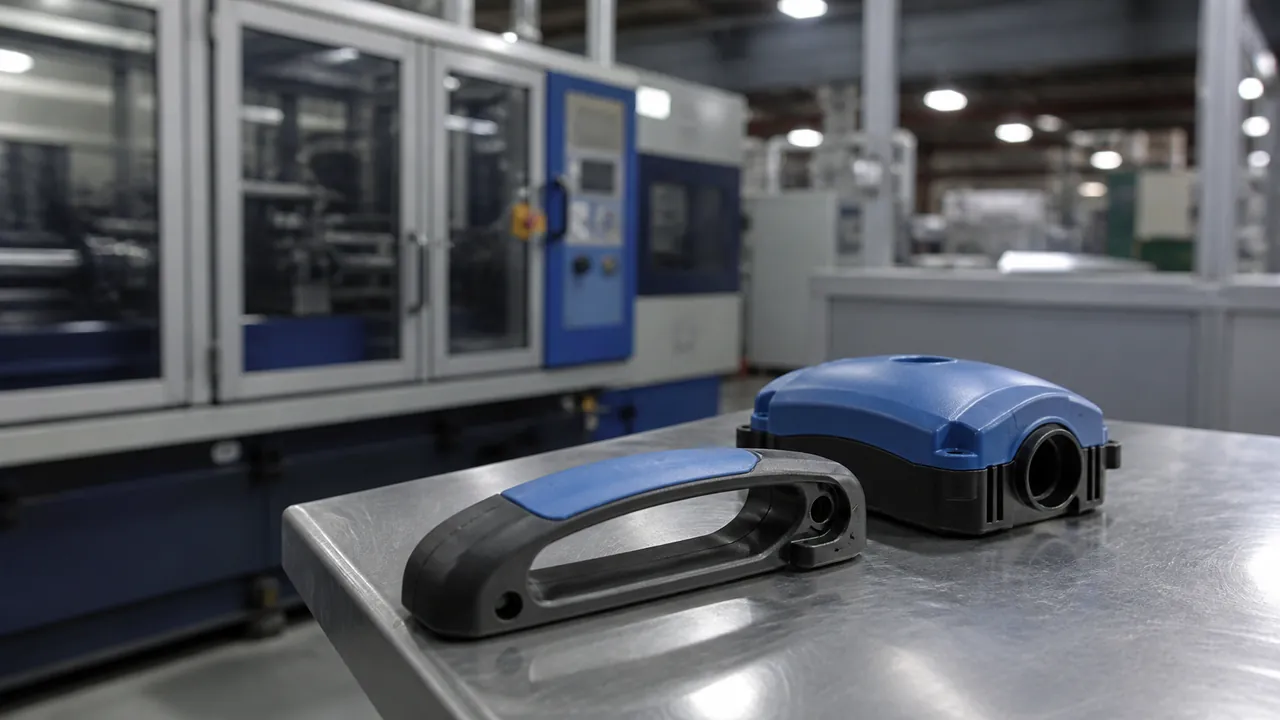
製品が定義されたセカンド材料、再現可能な外観位置決め、統合されたソフトタッチ、または剛性基材上に直接形成されるシールを必要とする場合、ロータリープラテンを評価します。セカンド工程が単純である場合、年間数量が不確実である場合、または部品を少ない労力と低い品質リスクで組み立てられる場合、このプロセスはあまり魅力的ではありません。.
システム全体のコストを比較します:専用工具、機械時間、材料ハンドリング、検査、保守、組み立て削減、および予想工具寿命。ツーショットプロセスガイドは、工程順序を購入者の立ち上げ計画に合わせるのに役立ちます。.
ロータリープラテン見積もりに必要な情報
CAD、図面、材料グレード、年間数量、サイクル目標、セカンドショット範囲、重要な位置合わせ寸法、インターフェース試験、外観上の制限、機械の制約、立ち上げ時期を送付してください。プラテンのインデックス順序、部品保持計画、キャビティ数、冷却コンセプト、離型方法、試作範囲、メンテナンスの前提条件について確認してください。.
結論: ロータリープラテン成形は、インデックス運動が再現性を高め、意味のある組立やハンドリング作業を削減できる場合にその価値を発揮します。適切な判断は、機構の名称だけでなく、完全なサイクルと品質計画から導かれます。.