
Rotationsplatten-Zweikomponenten-Spritzguss verwendet eine rotierende Formkomponente, um ein Erstschuss-Substrat zu einer zweiten Einspritzposition zu bewegen. Es ist besonders nützlich, wenn ein Teil ein reproduzierbares zweites Material oder eine Farbe auf definierten Oberflächen benötigt und der Prozess von integrierter Handhabung profitieren kann. Die Platte ist keine universelle Lösung: Teileunterstützung, Indexiergenauigkeit, Maschinenlayout, Kühlung und Zyklusbalance müssen alle zum Design passen.
So funktioniert ein Rotationsplatten-Zweikomponenten-System
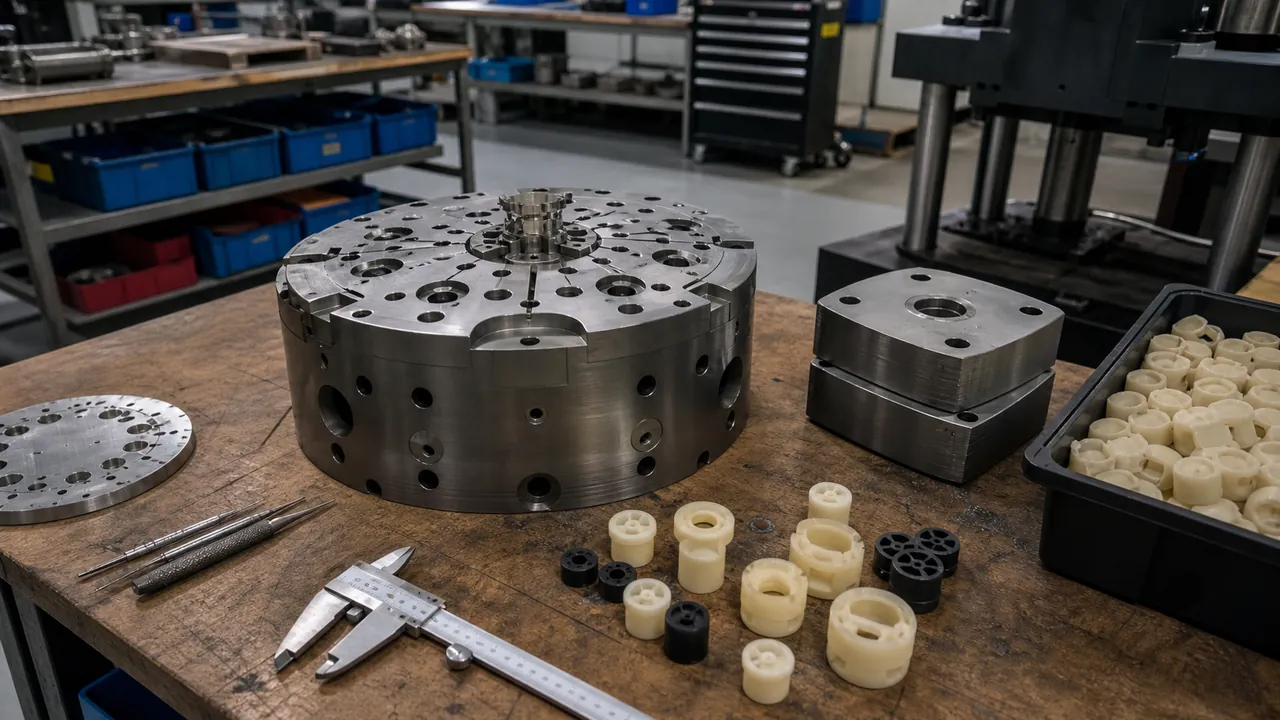
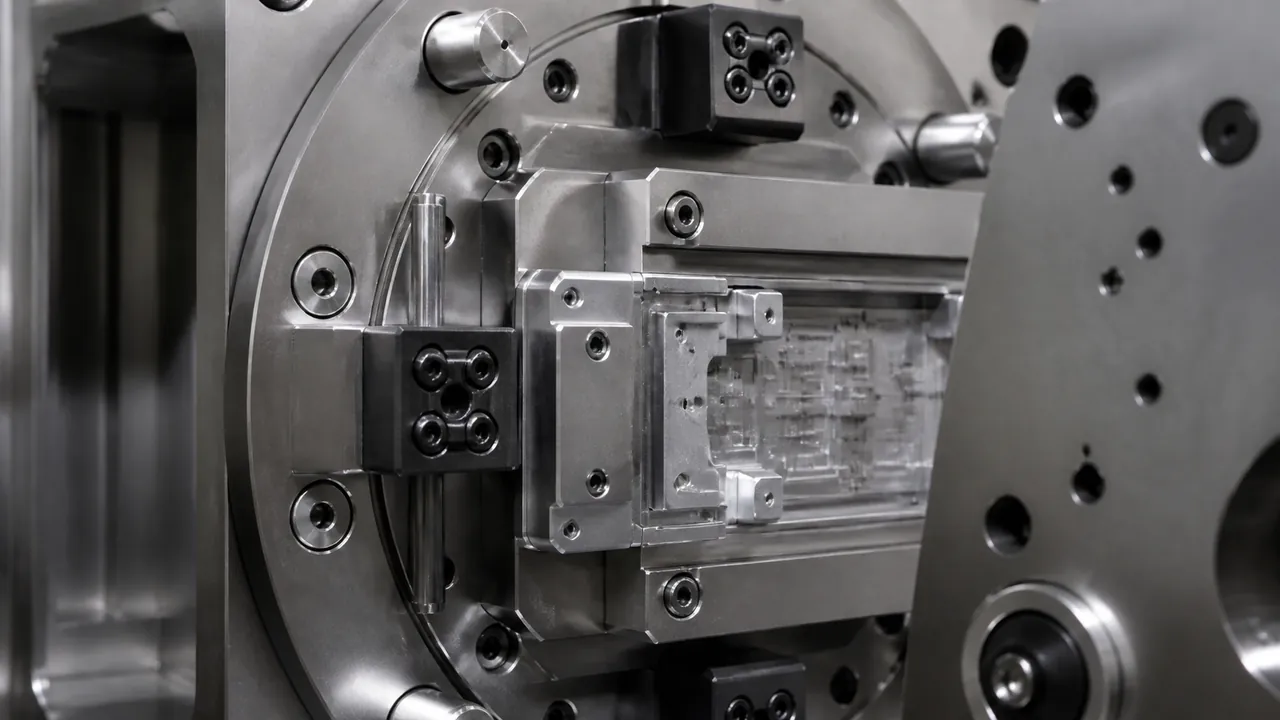
Die Form bildet ein Substrat in der ersten Kavität. Nach dem Öffnen indexiert eine Rotationsplatte den Kern oder die Formhälfte, um das Substrat mit einer zweiten Kavität auszurichten. Die Form schließt wieder und die zweite Einheit spritzt das nächste Material ein. Das fertige Teil kann dann nach dem nächsten Indexierschritt ausgestoßen werden, abhängig vom Kavitätenlayout und der Maschinensequenz.
Die Anordnung kann manuellen Transfer reduzieren und helfen, die Registrierung aufrechtzuerhalten, aber sie bringt zusätzliche mechanische und steuerungstechnische Anforderungen mit sich. Prüfen Sie den Kontext des Zweikomponenten-Spritzguss-Service zusammen mit der tatsächlichen Bauteilgeometrie.
Zyklusablauf und Indexierlogik
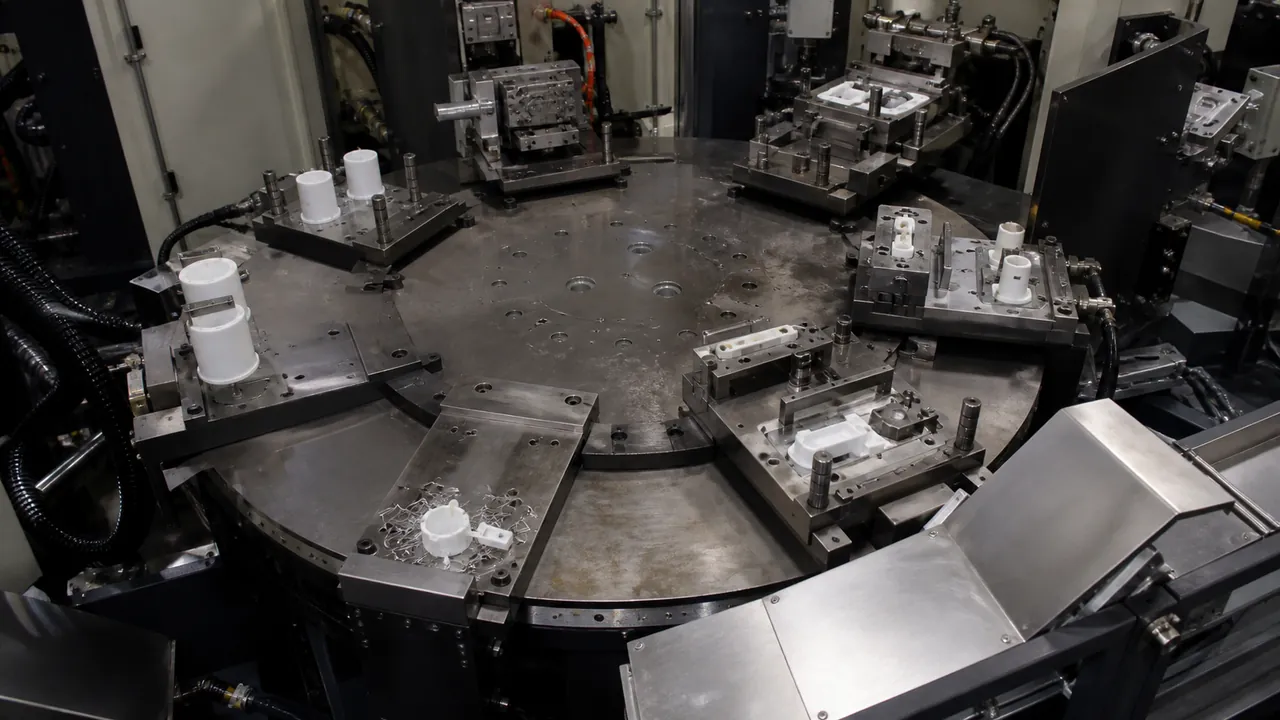
Ein stabiler Zyklus definiert Einspritzen, Nachdrücken, Kühlen, Formöffnen, Indexieren, Bestätigen, Formschließen, Zweitschuss-Einspritzen und Auswerfen. Die Indexierbewegung muss lang genug sein, um sicher abzulaufen, aber kurz genug, um den Zyklus nicht zu dominieren. Mehrfachkavitäten-Werkzeuge können beide Schüsse gleichzeitig ausführen, was den Ausstoß verbessern kann, während Balance und Materialverfügbarkeit wichtiger werden.
- Bestätigen Sie, dass das Erstschuss-Teil vollständig ausgeformt und abgestützt ist.
- Öffnen Sie die Form, indexieren Sie zur nächsten Position und prüfen Sie die mechanische Verriegelung.
- Schließen Sie die Form, ohne das Substrat zu quetschen oder Flash einzuklemmen.
- Spritzen Sie das zweite Material ein und prüfen Sie die Grenzfläche vor der Produktionsfreigabe.
Ausrichtung und Teilerückhaltung treiben die Qualität
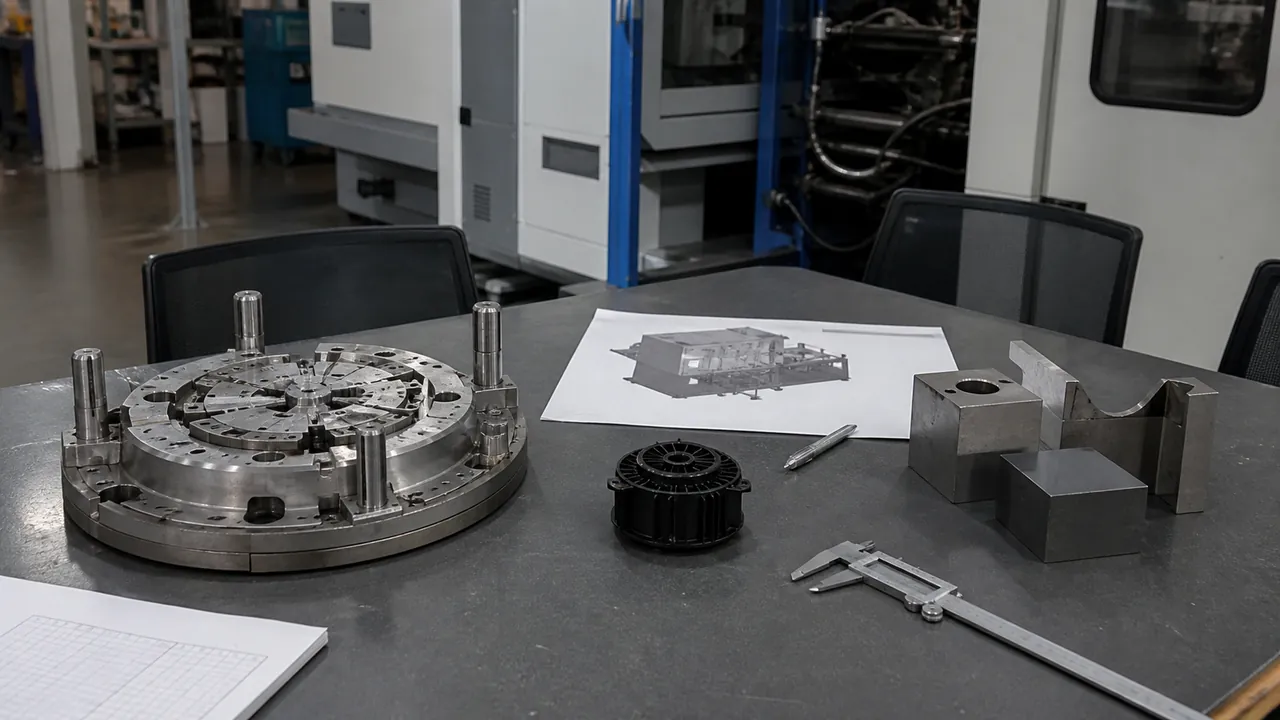
Die Indexiergenauigkeit ist entscheidend, wenn das zweite Material einer engen kosmetischen oder funktionalen Grenze folgen muss. Positionierstifte, Schussstift-Verriegelungen, Führungskomponenten und Stützmerkmale sollten die Kavitätenbeziehung nach wiederholten Zyklen stabil halten. Das Substrat sollte zudem abseits empfindlicher Rippen, Dichtflächen und kosmetischer Oberflächen abgestützt werden.
Prüfen Sie die Erstschuss-Referenzmerkmale, bevor Sie den zweiten Schuss bewerten. Wenn sich die Registrierung verschiebt, kann der Fehler auf Teileschrumpf, Auswerfen, Formverschleiß oder Plattenverriegelung zurückzuführen sein und nicht auf die zweiten Einspritzparameter.
Überlegungen zu Kühlung und Auswerfen
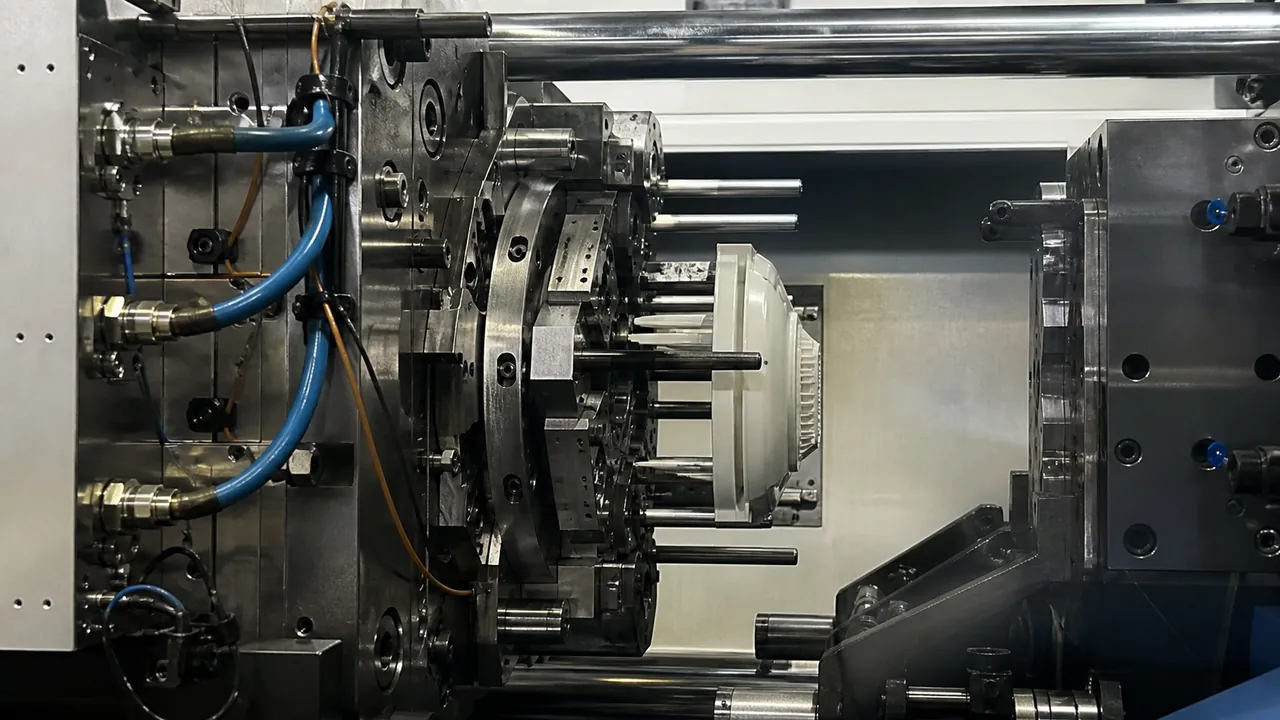
Das Erstschuss-Substrat benötigt möglicherweise ausreichend Kühlung, um das Indexieren zu überstehen, während das zweite Material ein anderes thermisches Fenster für die Haftung oder Oberflächenqualität erfordern kann. Kühlkreisläufe sollten Hotspots in der Nähe der Grenzfläche vermeiden und Platz für den Servicezugang lassen. Das Auswerfen muss das fertige Teil freigeben, ohne das zweite Material abzulösen, zu dehnen oder zu markieren.
Eine materialspezifische Überprüfung ist unerlässlich, wenn ein starres Harz mit TPE, TPU oder einem anderen Elastomer kombiniert wird. Verwenden Sie den Materialverträglichkeitsleitfaden der Website als Ausgangspunkt und validieren Sie die ausgewählten Typen anhand von Formmustern.
Wann eine Rotationsplattenanordnung geeignet ist
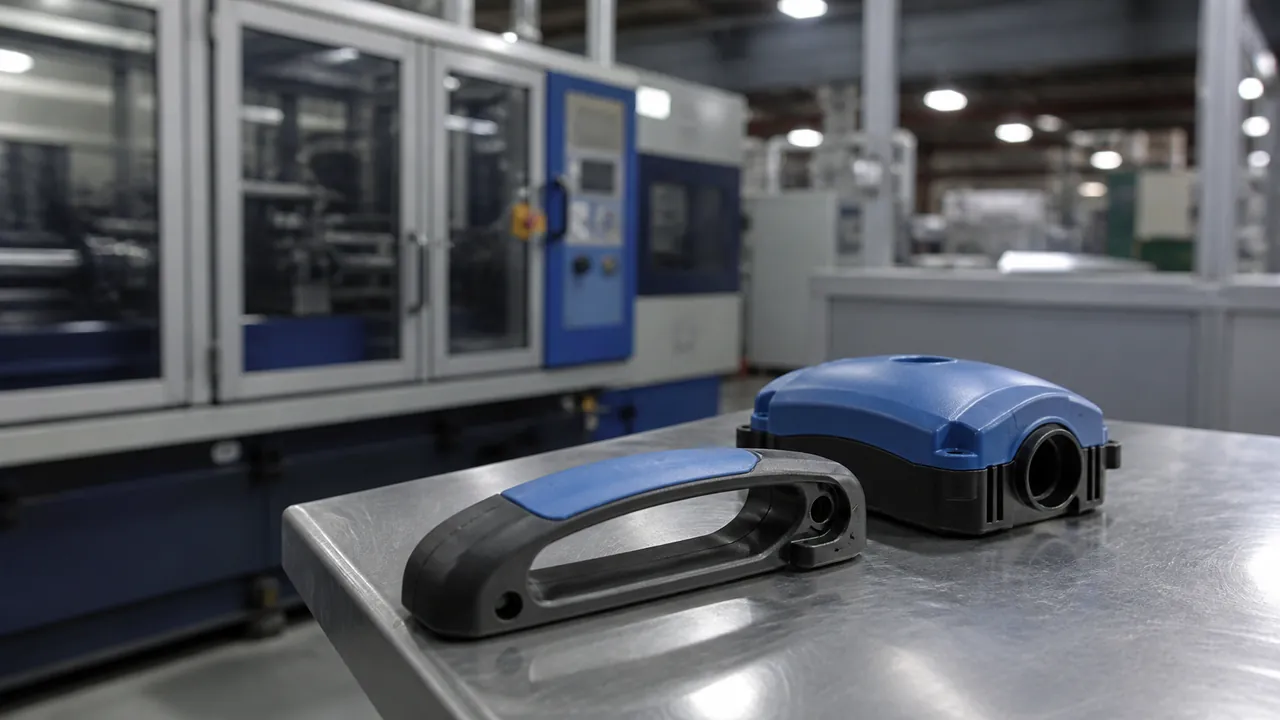
Bewerten Sie eine Rotationsplatte, wenn das Produkt ein definiertes zweites Material, eine wiederholbare visuelle Registrierung, integrierte Soft-Touch-Eigenschaften oder eine direkt auf einem starren Substrat geformte Dichtung benötigt. Der Prozess ist weniger überzeugend, wenn der zweite Arbeitsgang einfach ist, das Jahresvolumen unsicher ist oder das Teil mit geringem Arbeitsaufwand und geringem Qualitätsrisiko montiert werden kann.
Vergleichen Sie die vollständigen Systemkosten: dedizierte Werkzeuge, Maschinenzeit, Materialhandling, Inspektion, Wartung, Montagereduzierung und erwartete Werkzeugstandzeit. Ein Zwei-Schuss-Prozessleitfaden kann helfen, die Stufenabfolge mit dem Startplan des Käufers abzustimmen.
Informationen, die für ein Angebot für eine Rotationsplattenform bereitzustellen sind
Senden Sie CAD-Daten, Zeichnungen, Werkstoffgüten, Jahresvolumen, Zieltaktzeit, Zweitschuss-Abdeckung, kritische Ausrichtungsmaße, Schnittstellentests, kosmetische Grenzwerte, Maschinenbeschränkungen und Startzeitpunkt. Fragen Sie nach der Indexierungssequenz der Platte, dem Plan zur Teilerückhaltung, der Kavitätenanzahl, dem Kühlkonzept, der Auswurfmethode, dem Versuchsumfang und den Wartungsannahmen.
Fazit: Rotationsplattenformen verdient ihren Platz, wenn indexierte Bewegung Wiederholbarkeit erhöht und nennenswerte Montage- oder Handhabungsarbeit eliminiert. Die richtige Entscheidung ergibt sich aus dem vollständigen Zyklus- und Qualitätsplan, nicht allein aus dem Namen des Mechanismus.